弹性树脂打印变形怎么办?从支撑、清洗到后固化逐步排查
弹性树脂打印变形,应先确认变形发生在打印中、清洗后、拆支撑时,还是后固化完成后。打印中歪斜,重点检查支撑、摆放方向和离型过程;清洗后胀大,检查清洗剂与浸泡时间;固化后翘曲,检查承托、受光和温度。调整前先保留原始参数,每次只改一个主要变量,避免反复试打却找不到原因。
先分清:正常弯曲,还是形状已经失控
弹性零件受力后弯曲,并不一定是打印失败。判断时,应在完成规定后处理、冷却并按材料要求放置后,观察零件在相同承托条件下的形状与恢复情况。
长条软垫拿在手里会下垂,夹紧卡尺也可能把软质零件压小。检测前需要规定摆放方式、接触力和测量位置,否则不同的测量结果未必代表打印尺寸发生了变化。
如果卸载并经过规定恢复时间后,零件仍然扭曲、翘边或出现局部塌陷,才需要进一步追查工艺或结构问题。

| 变形出现的阶段 | 优先检查的问题 |
|---|---|
| 还在平台上就歪斜、拉长 | 支撑连接、局部悬空、切片截面和离型动作 |
| 清洗后明显胀大或软塌 | 清洗剂兼容性、浸泡时间、干燥状态 |
| 拆支撑后边缘卷起 | 拆除拉扯、失去承托、应力释放 |
| 后固化后弯曲加重 | 受光遮挡、固化程序、温度和承托位置 |
| 放置或受压后逐渐走形 | 持续载荷、蠕变及卸载后的恢复情况 |
表中的原因是排查方向,不能只凭一个外观现象直接定论。
打印时就变形,先检查支撑是否跟着零件一起弯
在采用底部离型的LCD、DLP设备中,每层成型后都要与料槽底部分离。弹性树脂打印的支撑本身也是软的:支撑没有断,不代表它没有弯曲或拉伸。 细长且孤立的支撑尤其需要注意连接和加固。弹性材料支撑与成型说明
可以按以下顺序检查:
看变形位置是否缺少有效支撑。 特别检查边缘、悬挑起点,以及先独立成型、后续才与主体连接的区域。
看支撑柱之间是否有连接。 结合零件增加横向连接、调整柱径和接触点,减少支撑整体摆动。
逐层查看截面变化。 调整方向,减少突然增大的截面和难以排液的封闭腔体,同时兼顾打印高度与悬挑长度。
支撑并非越密越好。过密会增加拆除难度,也可能妨碍清洗和后固化受光。调整后要检查整个流程,不能只看模型是否完整挂在平台上。
曝光、温度和离型动作,要分开验证
零件偏软、支撑拉长时,直接延长曝光时间容易把不同问题混在一起。应先确认树脂型号、材料版本、层厚和设备配置匹配,再用曝光测试件与代表性结构验证。
温度也要记录实际树脂状态。对黏度较高的弹性材料,温度偏低可能使回流变慢;应在材料允许的范围内稳定温度,并检查曝光前是否留有足够的回流和静置时间。
如果怀疑离型动作造成拉扯,可在设备允许的范围内对离型速度、距离和等待时间分别做对照测试。具体数值需要与设备及材料匹配。弹性树脂打印工艺指南
曝光测试通过后,仍要打印包含实际薄壁、晶格和关键边缘的样件。小型测试件成功,不能证明大尺寸软质零件也能稳定成型。
清洗后才胀大,先核对清洗剂
部分弹性光敏材料会吸收清洗溶剂,出现膨胀、软化或尺寸变化。浸泡时间过长可能加重问题,不能因为表面仍然发黏,就不断延长清洗。弹性树脂清洗与干燥说明
清洗剂必须与具体材料匹配。例如,Yidimu弹性树脂的清洗要求包括乙酸乙酯或专用清洗剂,实际操作应按所购材料版本确认,不能默认所有弹性树脂都适合酒精清洗。
排查时记录清洗剂种类、使用状态、接触时间和清洗方式;检查晶格内部、孔道和凹槽是否残留树脂。清洗完成后按工艺充分干燥,再比较尺寸。
轻微溶剂膨胀有时会随干燥减轻,但不等于零件性能已经恢复。关键装配件还需要复测尺寸与功能。使用清洗剂时,按材料安全说明执行通风、防护和设备兼容要求。
拆支撑和后固化,要同时考虑保形与受光
拆支撑时,应托住零件,在接触点附近逐个剪除,避免抓住一端整片撕扯。薄壁、细杆和晶格边缘尤其容易在这个环节被拉坏。
先拆支撑还是先后固化,没有适用于全部弹性树脂的统一答案。 保留支撑可能帮助维持形状,也可能遮挡光线、阻碍清洗;部分材料则明确要求提前去除支撑。应先遵循材料流程,再验证实际零件。后固化与支撑处理建议
后固化出现翘曲时,重点检查:
零件是否在固化过程中悬空下垂,或被夹具、其他零件压弯。
支撑和摆放方式是否使部分表面长期处于遮挡中。
固化设备的波长、程序和温度是否符合材料要求。
需要辅助承托时,夹具应维持设计形状,避免强行把零件压平,也不能妨碍必要的受光。某些材料要求水中固化或其他专用流程,这些条件不能直接推广到其他树脂。
已经变形的零件,还能不能用?
如果只是临时受力引起的可恢复弯曲,可以解除外力,在规定条件下放置后复测。如果是清洗后的轻微膨胀,应按材料流程完成干燥,再判断是否恢复。
已经出现撕裂、层间开裂、晶格断杆,或者关键尺寸持续超差的零件,不应仅靠掰直后继续验收。重新打印前先纠正原因,避免重复制造同样的缺陷。
也不建议把热水浸泡、热风吹软后压平作为弹性光敏树脂的通用修复方法。外形暂时恢复,并不能证明尺寸稳定性和使用性能合格。
下一轮试打可以这样安排:
保留一组原始参数作为对照,选取包含关键结构的样件。
每轮只改变一个主要变量,例如支撑连接、清洗时间或固化承托。
在打印完成、清洗干燥、拆支撑和后固化冷却后分别拍照;保持观察与测量条件一致。
用改进方案重复打印,并验证最终尺寸和实际装配、压缩或弯折功能。
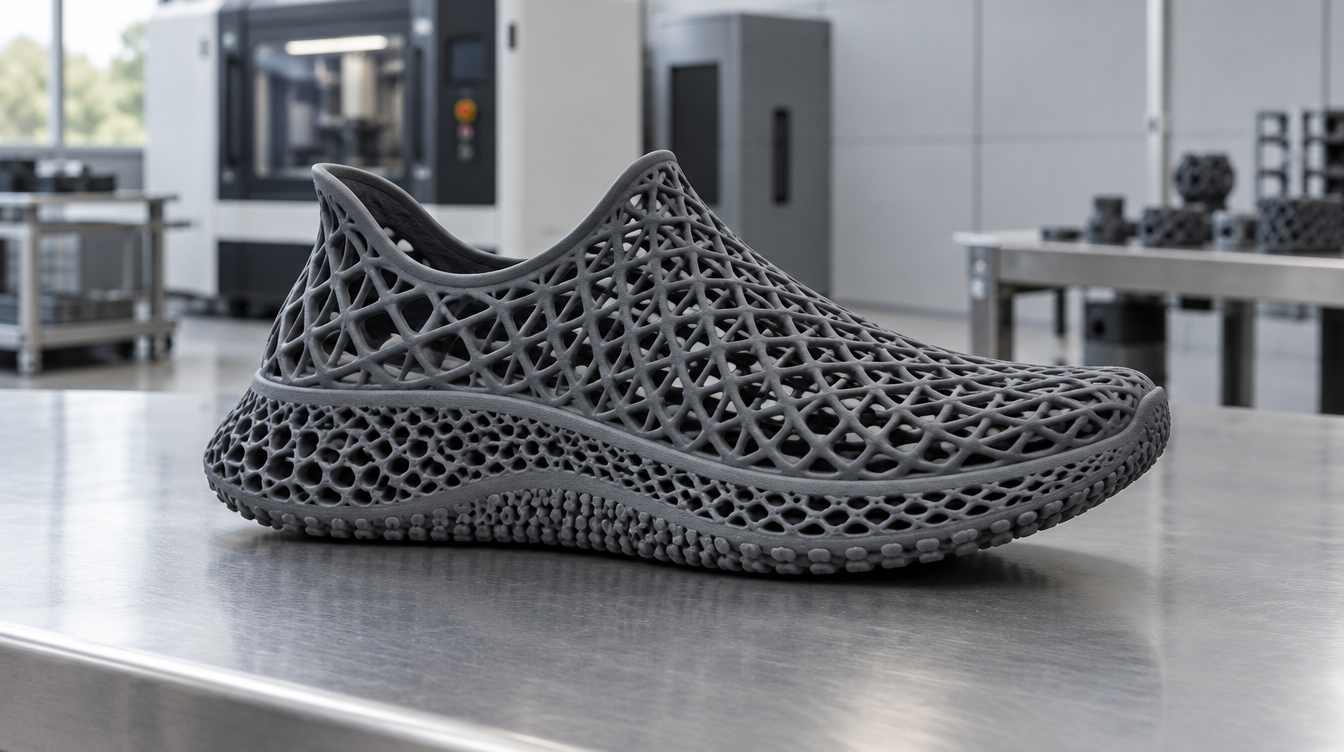
若正在使用Flex G2弹性体3D打印机开发鞋底晶格、缓冲结构或软质功能件,可以将模型、材料型号、切片参数,以及变形前后的照片一起提供给Yidimu技术支持,便于结合变形发生的阶段评估调整方案。