同样的树脂,只改内部格子,3D打印零件的承载力竟然差这么多?
两块火柴盒大小的树脂试样,里面都是密密麻麻的镂空格子。
它们采用相同类型的光敏树脂制造,完成清洗和后固化后,被分别放进压力试验机,压头一点点往下压。
在研究团队公开的项目报告所记录的试样中,一种结构的峰值载荷不到700牛;另一种结构中,表现最强的试样达到约2700牛。
材料类型没有变,为什么只是换了内部格子的设计,承载表现就能出现这么大的差异?
两块“格子”,被慢慢压扁
这项研究来自印度韦洛尔理工学院机械工程学院。2026年10月12日,研究论文以同行评审后、正式定稿前的先行公开版本发表于《Scientific Reports》。
研究人员比较了两种内部晶格。
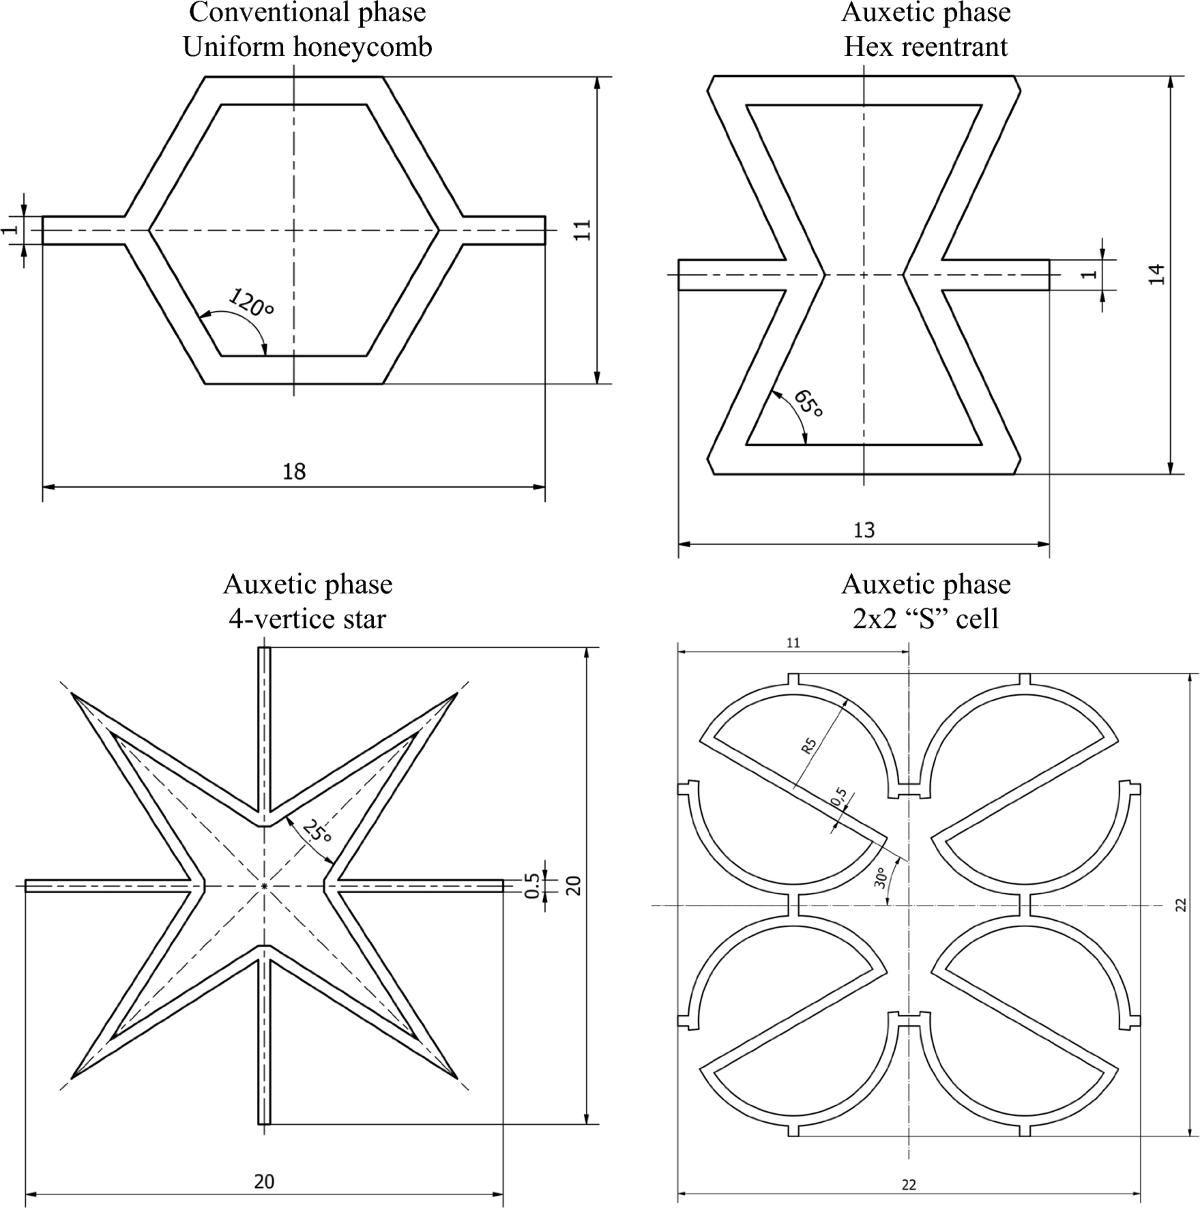
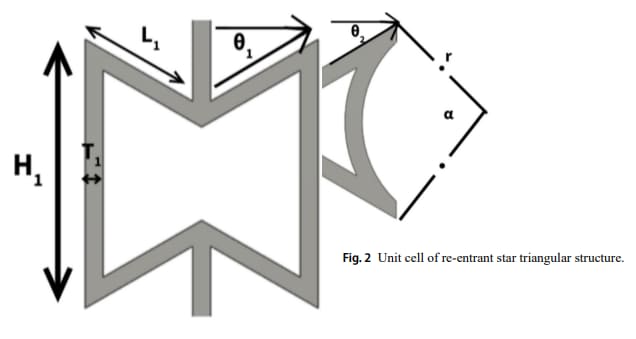
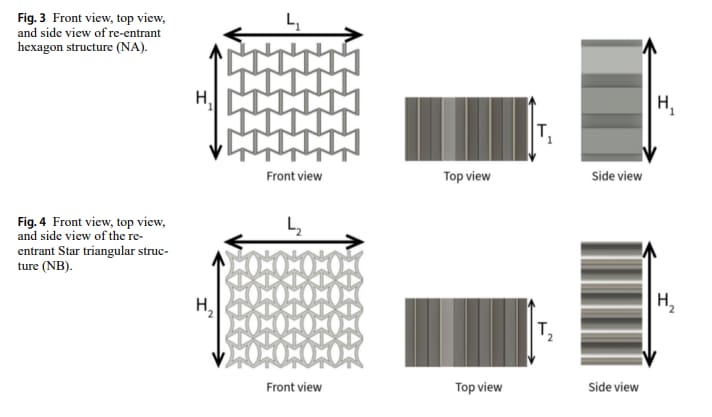
第一种叫内凹六边形(Re-entrant Hexagon)。与普通蜂窝的六边形不同,它把部分侧边向内部折,单个格子看起来像沙漏,或者一枚领结。
第二种叫内凹星形三角(Re-entrant Star Triangular)。它由多根斜向杆件组成更复杂的星形和三角形单元,节点与连接关系也不同。
研究团队的公开项目报告记录了这两类试样的设计:单元高度约10毫米,杆件厚度约1毫米;两种成品试样的外形尺寸与质量并不完全相同。
两组试样使用标准光敏树脂,并通过树脂光固化3D打印制造。文献把该工艺统称为SLA;具体设备的曝光形式仍应结合设备型号区分,不应把LCD屏幕曝光和激光扫描直接等同。
试样打印完成后,需要清洗掉表面和格子内部的未固化树脂,再进行UV后固化。研究团队采用万能材料试验机做准静态压缩测试,并参考ASTM D695的方法评价力学表现。这里需要注意:这种镂空晶格试样,并不等同于标准规定的实心塑料试样。
压力机持续地、均匀地往下推。差异,就在受力与形变过程中逐渐显露出来。
一个硬扛,一个弯腰
星形三角结构表现得更“硬”。
在项目报告记录的试样中,表现最强的一块在较小的压缩位移下,峰值载荷达到约2700牛。随后,部分承力杆件可能发生屈曲或断裂,载荷出现下降,并随结构继续压溃而变化。
内凹六边形则是另一种性格。
该批次六边形试样记录的峰值载荷约为280—660牛。它们更容易通过杆件的弯曲与节点的转动容纳变形;在继续受压的过程中,格子还可能逐渐接触、密实化。
同样类型的树脂,一种结构更倾向于抵抗压缩,另一种结构更容易通过几何变形“让步”。
但看这些数字时,有三个容易被忽略的细节。
第一,同组样件之间也有明显差异。报告列出的星形三角试样峰值并不都接近2700牛。只拿两组各自的最高值相比,不能代表两种设计具有稳定、普遍的倍数差距。
第二,试样并不完全等重。项目报告记录的两种样件质量约为7克和10克。星形三角结构承载表现较高,除了几何关系不同,还可能与用料多少及结构相对密度有关。所以这不是一组严格意义上“只改变形状、其他一切相同”的对照实验。
第三,样本量有限。现有结果更适合说明结构设计会改变力学响应,而不能直接推导出大批量生产时的稳定性能提升幅度。
比较稳妥的结论是:在该研究的压缩测试条件下,星形三角结构显示出较高的承载潜力,内凹六边形则呈现更明显的变形能力。 至于实际零件能差多少,还要看用料、尺寸、制造和测试条件。
橡皮筋越拉越细,这些格子却反着来
要理解形状为什么改变受力表现,得先认识一个概念:负泊松比。
拿一根橡皮筋往两头拉,它会变长,同时变细。许多常见材料都表现出这样的横向收缩。描述这种横向应变与纵向应变关系的量,叫泊松比。
负泊松比结构可能正好相反:沿特定方向拉伸时,横向反而变宽;压缩时,横向反而收缩。英文里叫Auxetic结构。
这不违反物理规律。树脂分子本身没有突然变成另一种材料,改变的是格子的几何关系。
以内凹六边形为例,沿适当方向施加拉力时,向内折的斜边可以旋转、张开,把格子两侧向外带动。大量这样的单元协同变形,整体就可能表现出“越拉越宽”的效果。
需要强调:具有负泊松比设计特征,不等于本次试样在全部受力方向、全部变形阶段都已测得负泊松比。 该论文没有给出完整的定量泊松比测试结果,因此不能凭肉眼看到的形变就给出具体泊松比数值。
再回到承载能力的问题。内凹六边形在特定加载方向上,很多杆件可能主要以弯曲形式变形。想象一把塑料尺:沿长度方向顶住它,与在中间把它按弯,难易程度当然不同。
星形三角结构则具有不同的节点和传力路径,可能使整体抵抗压缩的方式发生改变。不过,“节点更多所以必然更强”并不是普适规律;局部应力集中、杆件细长比以及材料脆性也可能造成提前失效。
树脂决定单根杆件的材料性能,格子的设计决定杆件怎样共同传力和变形。
扛得住,不等于垫得软
看到2700牛与660牛,很容易得出一个结论:星形三角一定更好。
问题是,什么叫“好”?
如果要做一个支撑件,希望它在受压时尽量保持形状,那么较高的刚度和承载能力往往有利。
但如果要做鞋底、护垫或者防护缓冲层,需求就变了。人们可能希望结构在合理的力值范围内逐渐变形,而不是先把力顶得很高,再突然断裂。
这里有三个很容易混淆的指标。
峰值载荷:试样在特定压缩测试中出现的最大力。
刚度:外力增加时,结构抵抗变形的能力。
吸收能量:整个压缩过程中所做的功,通常可由力—位移曲线下面积计算。
即使一块试样能承受很高的峰值载荷,也不能直接说明它缓冲舒适、反复使用时耐久,或者在真实冲击中保护效果更好。
这项研究主要讨论静态或准静态压缩。鞋底和防护件所需要的冲击、回弹、循环疲劳、永久变形等指标,仍需额外测试。
承载能力高,不等于缓冲效果好;吸收能量多,也不等于穿着更舒适。
鞋底那层格子,离这项研究还有多远
论文提出,更容易变形的内凹结构值得探索在鞋底、缓冲垫和人体工学材料中的应用。
这个方向并不陌生。3D打印晶格中底可以通过调节单元形状、支撑杆粗细与局部密度,让后跟、足弓和前掌等区域获得不同的压缩响应。
但这项研究与真正能长期穿着的鞋底之间,还隔着不少工作。
本次研究使用的是标准光敏树脂,而实际鞋底往往需要经过专门选择和验证的弹性材料。鞋底还要承受长期反复压缩,考虑回弹、永久变形、抗撕裂、温度影响和舒适性。
换句话说,这项研究提供的是一个关于几何结构的线索:同类材料里,格子的设计可以显著改变压缩响应。 把这个线索变成商品,还需要重新匹配材料、优化结构,并进行实际工况测试。
同样的思路,也可以延伸到轻量化支撑结构、防护缓冲件和需要控制局部变形的工业零件。
打得出来,只是第一关
这类复杂晶格为什么适合使用3D打印?
因为它们有大量斜向杆件、交汇节点,以及内部难以接近的孔隙。传统切削加工未必容易处理这些内部细节,而增材制造可以按照三维模型逐层形成复杂几何。
但“打印得出来”和“打印后有可靠性能”,不是一回事。
例如,0.05毫米层厚只描述打印过程中Z方向的单层厚度,并不等于成品尺寸精度达到0.05毫米。杆件实际厚度仍会受到曝光、光散射、打印方向、树脂收缩、支撑方案和后固化条件影响。
对细杆晶格来说,一点尺寸偏差就可能改变力学响应。按理想矩形梁在其他条件不变时的简化关系,弯曲刚度与相关截面厚度的三次方成正比。因此,杆件尺寸变化可能产生比肉眼直觉更明显的影响;真实晶格仍需按具体几何和载荷方向分析。
格子内部如果残留过多未固化树脂,可能影响清洗与后固化,也可能使局部孔隙无法保持设计形状。
比较不同晶格,可靠的方法不是挑出最强的一块,而是控制材料、打印方向、后处理和测试条件,再制作多组试样重复验证。
如果要承受长期反复受力,还必须另外检查疲劳、回弹和永久变形。一次成功打印、一次高载荷测试,都不等于批量生产的稳定性能。
当材料内部也能被设计
过去,想让零件更结实,第一反应往往是换材料、加厚壁,或者直接做成实心。
晶格结构提供了另一种思路:材料可以保持不变,但内部空间的安排可以重新设计。
同一种材料,可以通过不同的内部结构获得不同的变形和承载响应;同一件产品的不同区域,也可以尝试使用不同的晶格设计。
这项研究仍有边界:试样数量有限、两类结构的质量不同,实验结果主要来自压缩测试,并不能代替真实产品的冲击和耐久验证。
但它让一个问题变得非常直观:当3D打印可以制造复杂的内部结构时,设计人员能改变的,已经不只是零件的外形。
那么,如果让你设计一双3D打印鞋,你会在后跟、足弓和前掌分别使用什么样的格子?
参考资料
Pranjal Rukmangad, Benedict Thomas, Gunji Bala Murali. Design and mechanical performance analysis of re-entrant auxetic structures fabricated using SLA 3D printing: a comparative study. Scientific Reports,2026年10月12日。https://doi.org/10.1038/s41598-026-73142-1
Pranjal Rukmangad. Comparative Evaluation of Material Geometry Interactions in Auxetic Lattice Structures Fabricated via Additive Manufacturing,Vellore Institute of Technology,2026年项目报告(用于查阅部分试样设计及压缩测试明细)。https://www.scribd.com/document/1048861021/Capstone-II-Final-Report-2026-1
ASTM International. ASTM D695-26 — Standard Test Method for Compressive Properties of Rigid Plastics. https://store.astm.org/d0695-26.html
Effects of Build Orientation and Loading Direction on the Compressive Behavior of Additively Manufactured Re-Entrant Auxetic Materials,关于打印方向、加载方向与晶格性能的研究。https://pmc.ncbi.nlm.nih.gov/articles/PMC12694530/