同样是柔性树脂3D打印,为什么不同设备打出来的性能不一样?
同一款柔性树脂,同一份模型,分别交给两台光固化打印机。打出来的试样,拉伸强度能差多少?
2026年10月27日在线发表于《Progress in Additive Manufacturing》的一项研究给出了答案:一组比另一组高出七成以上。
一项来自口腔器具领域的对比实验
这项研究的背景是口腔防护器具。传统做法是把EVA片材热成型,研究人员想知道,改用柔性光敏树脂直接打印,基础力学性能会是什么水平。
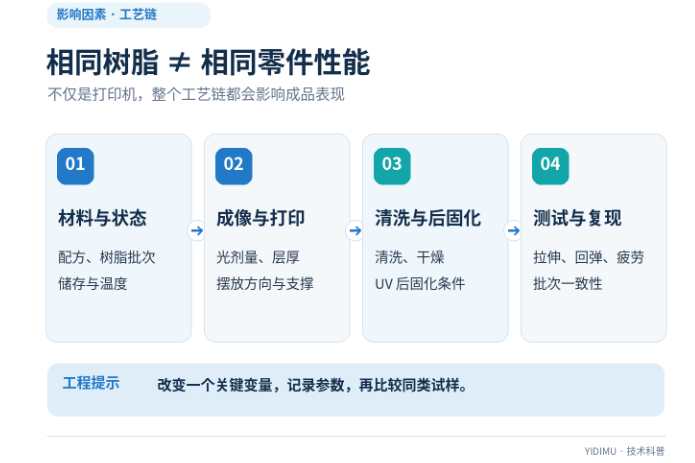
他们选用一款主要用于正畸保持器和咬合板的商用牙科柔性树脂,分别在一套DLP系统和一套MSLA(LCD掩膜光固化)系统上打印试样,再与4 mm厚的热成型EVA对比。打印试样统一设计为4 mm厚,层厚50 μm,与平台成80°摆放。打印后,两组都按同一流程完成超声清洗、晾干、30分钟UV后固化和抛光。
结果显示,MSLA组平均拉伸强度为39.3 MPa,DLP组为22.6 MPa,EVA组为7.3 MPa。 弹性模量、弯曲强度和弯曲模量的排序相同,其中MSLA组的弯曲模量约为DLP组的4.6倍。断裂韧性的差距则小得多。电镜下,DLP试样有清晰的平行层纹,MSLA试样的层界在同一放大倍数下不那么明显。作者也说明,这种表面差异不能直接用来解释力学差异。
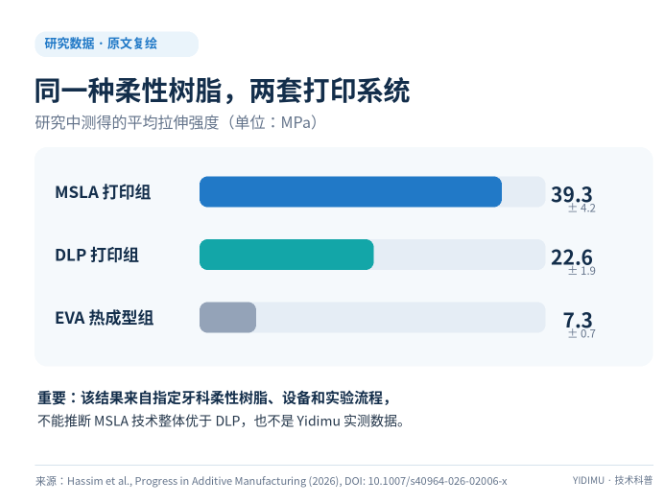
还有一个容易被忽略的细节:这款“柔性”树脂测得的弹性模量在289—706 MPa之间,比EVA的13.2 MPa高出一个数量级以上。名字里同样带着“柔性”,实际刚度可能相差很远。
这组数据不能读成“MSLA比DLP好”
两组用的并不是同一套参数。DLP组采用树脂厂商推荐的打印设置。MSLA系统没有这款树脂的预设参数,研究人员先做了预实验,把参数调到能稳定打印、尺寸一致的状态。光源特性、曝光设置、切片软件、平台机械、离型动作和设备校准,都被打包在“打印系统”里一起比较了。
作者在讨论中提出,两种技术的光照传递方式不同,可能影响曝光分布、固化均匀性和逐层成型过程,MSLA组的定制参数也可能是刚度更高的原因之一。但论文没有测量转化率、交联密度和层间结合。作者把这些列为有待验证的解释,并明确写道,观察到的差异不能单独归因于光聚合机理本身。
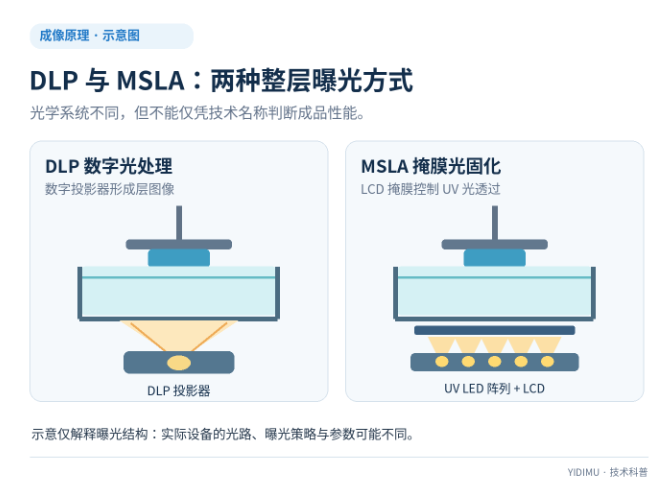
这项研究比较的是两套完整的制造流程,不是两种技术原理的高下。
另外,实验全部是静态力学测试,冲击吸收、阻尼、疲劳、老化和佩戴舒适性都没有涉及。作者特别提醒,刚度和强度更高,不等于冲击防护更好。论文还指出,EVA的断裂韧性计算值偏低,并不说明它在实际使用中更容易失效,因为所用的线弹性断裂力学方法更适合脆性或半脆性材料。
后固化:多照几分钟,未必全面提升
10月2日发表于《Technologies》的另一项研究,把变量换成了后固化时间。研究人员用一台MSLA打印机打印商用弹性树脂试样,在405 nm、40 W的固化箱中分别后固化0、5、10和15分钟。
弹性模量从1.44 MPa升到10分钟时的1.83 MPa,15分钟为1.80 MPa,基本进入平台。M型硬度在前5分钟从56.0升到65.2,之后只缓慢升至67.6。拉伸强度虽然从1.29 MPa逐步升到1.54 MPa,但统计上不显著,而且15分钟组的离散度明显变大。断裂伸长率先从85.6%降到10分钟时的65.0%,15分钟又回到80.2%,同样不具统计显著性。
作者没有把15分钟组的波动直接归因于“过固化”,认为还需要断口分析和转化率测量才能判断。对这款材料和这套固化条件来说,后固化明显提升的是刚度和硬度,其中弹性模量的增益在10分钟左右趋缓,其他指标并没有同步变好。换一款树脂或一台固化箱,最佳时间需要重新验证。
更硬,不等于更有弹性;照得更久,也不等于更耐用。
硬度、强度和缓冲,是几件不同的事
评估软胶件时,很多人先问“是50A还是70A”。硬度反映的是材料对压入的抵抗能力,回弹、伸长、压缩永久变形、能量吸收和反复受载下的开裂,都需要单独测试。这里常说的Shore A硬度,与上面后固化研究采用的Type-M硬度不是同一标尺,不能直接换算比较。 在上述研究里,硬度和模量上升,伸长率却没有同步变化。
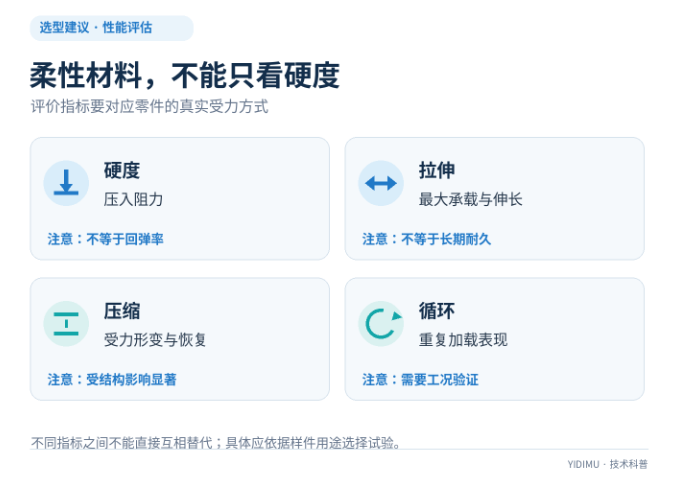
鞋垫、中底晶格、缓冲块、柔性连接件这类零件,真实工况多是反复压缩和弯折,失效往往从局部薄壁或节点开始,静态拉伸强度只能说明一部分问题。晶格的单元形式、杆径和密度分布,同样会显著改变整体的压缩响应。
换设备做对比,先把变量管住
两项研究给工程人员的提醒很直接:
先明确零件的主要受力方式,是拉伸、弯曲、持续压缩还是反复冲击,再选对应的测试方法。
对比设备时,固定材料批次、模型、摆放方向、层厚、清洗和后固化条件;曝光和离型参数逐项记录,哪台设备重新调过参数,要在结果里写明。
标准试样之外,再用真实厚度、真实晶格和关键薄壁位置做样件测试。
同一工艺跨多个打印批次重复,确认结果稳定。
单次打印成功,不等于工艺已经具备稳定的批量生产能力。
写在最后
Yidimu Flex G2 面向柔性树脂与弹性体零件的光固化打印,主要用于鞋类结构、柔性晶格和缓冲构件等样品开发。评估这类设备时,建议用自己的代表性模型和目标材料打样,在接近实际的工况下测试,再确定工艺参数和设备配置。具体的打印效果与零件性能,需要结合材料、结构、参数和后处理条件进行验证。
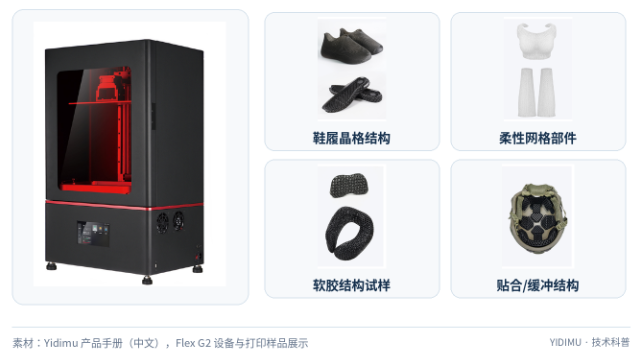
从“能打印出来”到“能稳定使用”,中间隔着的不是一个设备参数,而是一整套经过验证的制造工艺。
参考资料
[1] Hassim N, Rahimi S N, Rokhani F, Alauddin M S, Mohd Ghazali M I. Comparison of the mechanical properties of a flexible 3D-printed resin fabricated using DLP and MSLA vat photopolymerization systems with thermoformed ethylene vinyl acetate. Progress in Additive Manufacturing, 2026.
https://doi.org/10.1007/s40964-026-02006-x
[2] Amesimenu R, Nwogu J, Gong H. Effect of Post-Curing on the Thermal Behavior and Mechanical Properties of mSLA-Printed Elastic Photopolymer Resin. Technologies, 2026, 14(10): 628.
https://doi.org/10.3390/technologies14100628