柔性树脂打印参数怎么调:曝光、抬升到后固化
柔性树脂打印参数没有一组通用数值,调参要围绕“粘度高、生坯软”两个特点展开:先稳定树脂与料槽温度,再用与零件同类的结构试打确定曝光,放慢抬升、加长回流等待,支撑加粗加密,清洗控制时长并干燥后再后固化。最终硬度和尺寸只能按完整工艺实测确认。
柔性树脂比常规模型树脂稠得多,温度一变,回流和固化都会变,先稳温再调参。
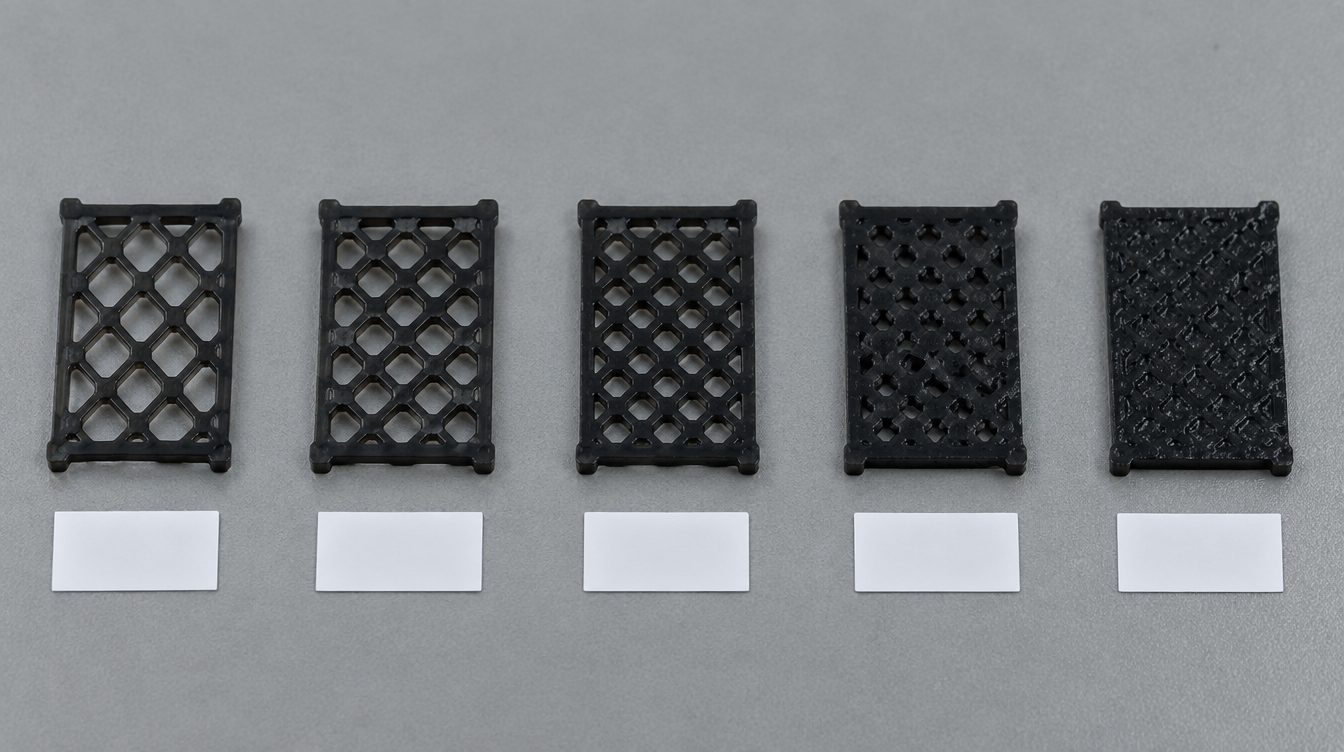
曝光要用零件里最细的结构标定:欠曝分层发粘,过曝孔变小、杆变粗。
软质生坯剥离时会被拉长,抬升与回流参数对成功率的影响常常大于曝光。
清洗过久会溶胀,未干燥就后固化容易留下粘手层。
材料标称硬度不等于成品硬度,还取决于结构、后固化和测量方法。
为什么柔性树脂不能照搬硬树脂参数
原因有两个:树脂更稠,刚固化的层更软。依迪姆画册中,弹性体光敏树脂标注粘度 2500–3000 cps(25℃),模型光敏树脂为 175–200 cps(25℃),流动性相差很大,每层剥离后回流明显更慢。
硬树脂剥离时几乎不变形,柔性件却会先被拉长再回弹。层间错位、晶格节点在 Z 向被拉开,多数发生在这一步,而不是曝光出了问题。另外,LCD 面曝光和激光类设备的参数不能直接互换。
柔性树脂打印参数逐项怎么调
温度与粘度:先让树脂和料槽温度稳定在要求范围内。现场常见的情况是,同一套参数上午失败、下午成功,差别只在车间温度。Extreme 450 Pro 画册标注配有自动腔体恒温控制;开放环境下的设备则要自己管住室温。
曝光:目标是刚好固化、不溢光。标定时不要只打平板试片,应截取零件中最细的杆和最小的孔做试打件。
层厚:层越薄,剥离次数越多,软生坯被拉扯的次数也越多。应在细节需求与剥离风险之间取舍,并按树脂和设备推荐范围确认。
抬升与回流:通常最该优先调。放慢抬升速度,给足抬升高度,确保零件完全脱离离型膜,并加长回流等待。回流不足的典型征兆是:大截面中心出现空洞,边缘却完整。离型膜的离型力也会影响这组取值。
支撑与摆放:支撑宜粗宜密,零件内部同样需要支撑;摆放时倾斜一定角度,避免大平面形成吸盘效应;封闭腔体要开排液孔。
清洗和后固化也属于打印参数
柔性树脂比硬树脂更容易吸收溶剂。常用做法是旧液粗洗、新液精洗,控制总时长,充分晾干后再后固化。后固化越充分,零件通常越硬、柔韧性越低,所以硬度验收要在固定的后固化条件下进行,并记录测量时间。
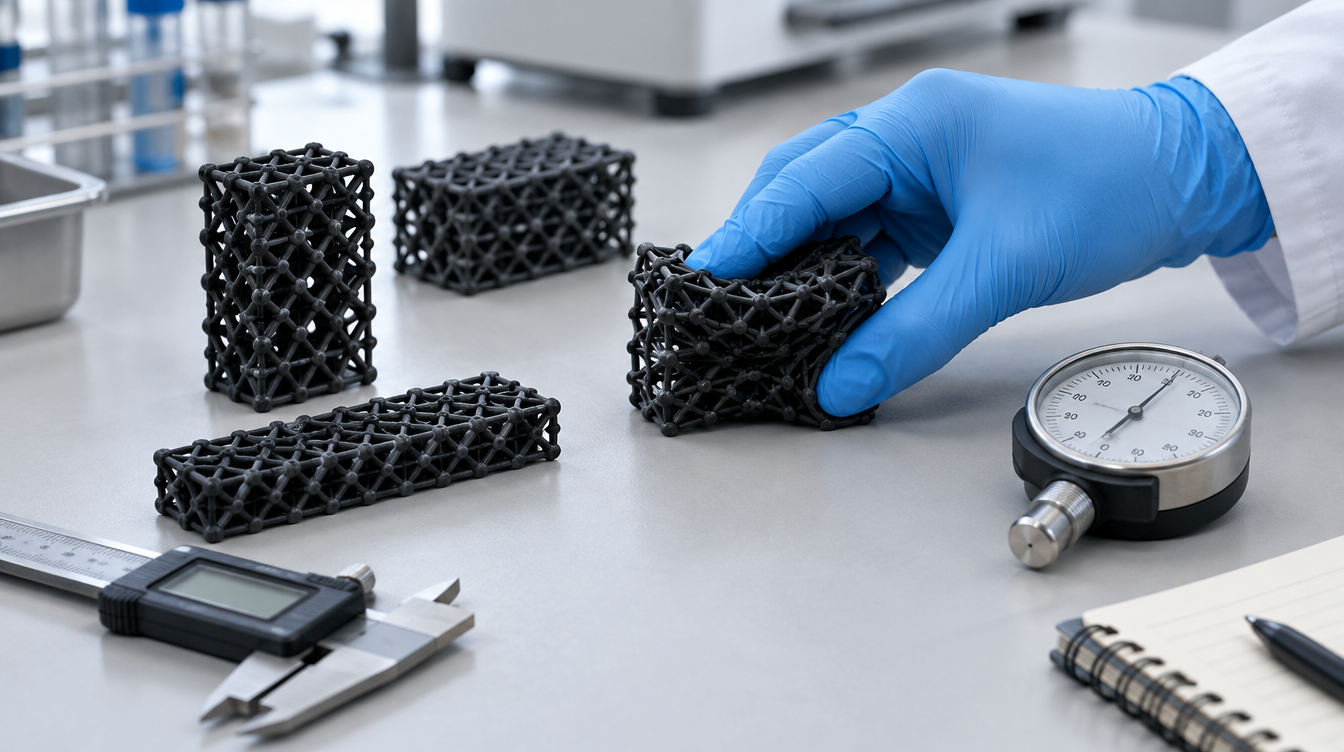
一个常被忽略的细节是:邵氏 A 硬度测量对试样厚度有要求。把硬度计直接压在薄壁晶格上,读到的是结构刚度,不是材料硬度。
怎样确认参数能稳定复现
记录料槽与环境温度。
用最细特征试打件标定曝光。
打大截面试件,调到无空洞、无层错。
打实际零件,重点测量 Z 向节距。
固定清洗、干燥和后固化条件,在后固化前后分别测量尺寸与硬度。
在平台中心和边缘各放同一零件,连续打印多批,对比尺寸与压缩表现。
以上判断基于光固化柔性材料的常规工艺规律,以及依迪姆设备与树脂画册资料。热固化或双组分弹性体树脂、SLS 和 FDM 柔性材料的工艺逻辑不同,本文结论不适用。
| 参数组 | 调不到位的表现 | 调整方向 | 代价 | 验证方法 |
|---|---|---|---|---|
| 温度 | 不同时段结果不一致 | 稳定料槽与环境温度 | 需要恒温条件 | 记录温度与成功率 |
| 曝光 | 分层发粘,或孔变小 | 用同类结构找曝光窗口 | 过曝牺牲细节 | 测量孔径与杆径 |
| 抬升与回流 | 空洞、层错、Z 向拉长 | 放慢抬升、加长等待 | 打印时间变长 | 测量 Z 向节距 |
| 支撑与摆放 | 塌陷、吸盘脱层 | 支撑加粗、倾斜摆放 | 后处理量增加 | 检查脱层 |
| 清洗与后固化 | 溶胀、粘手、偏硬 | 控制时长、固定条件 | 流程变长 | 固化前后对比测量 |
判断逻辑
如果失败集中在大截面层,建议先调抬升与回流,不要急着加曝光。
如果晶格孔被填小,建议缩短曝光并排查溢光。
如果表面发粘,建议先查清洗与干燥,再看是否欠曝。
如果成品偏硬,建议先检查后固化条件,不要急于换树脂。
如果准备小批量,建议先完成多位置、多批次的重复性对比。
适合与不适合
适合:
鞋底晶格缓冲验证
护具、坐垫等贴体软件
软体夹爪原型
频繁改版的柔性件开发
定制小批量
不适合:
硬度公差严格但缺乏检测条件的量产件
未做老化验证、需长期耐高温或户外使用的最终件
需要医疗或食品接触认证、但材料尚无对应文件的场合
想用一组参数覆盖所有结构的场合
常见误区
误区:“曝光加长就能打柔性。”实际上,失败多来自剥离拉伸和回流不足。正确做法是先调抬升与回流,再标定曝光。
误区:“画册标多少 A,零件就是多少 A。”实际上,成品硬度受结构和后固化影响。正确做法是用标准厚度试块在固定条件下实测。
误区:“洗得越久越干净。”实际上,洗得过久会导致溶胀。正确做法是两道清洗、控制时长。
误区:“打成功一次,参数就定了。”实际上,温度、批次和平台位置都会带来波动。正确做法是先做重复性对比,再固化工艺。
常见问题
柔性树脂曝光时间设多少?
没有通用值,取决于树脂、光源、层厚和温度。建议从推荐值起步,用零件最细的结构试打,找到刚好固化、不溢光的区间。
柔性件老是分层、掉板怎么办?
先查抬升是否过快、回流等待是否过短,再查底层曝光和平台状态。建议一次只改一个参数,方便定位原因。
柔性树脂需要加热吗?
温度低时树脂变稠,回流和固化都会受影响。关键在于温度稳定、可重复,具体范围按树脂与设备要求执行。
柔性件要不要后固化?
通常需要,但后固化会让零件变硬。应把固化条件和目标硬度一起确定下来,不要随意延长固化时间。
柔性树脂用酒精洗多久?
以洗净残液为准,避免长时间浸泡。建议旧液粗洗、新液精洗,洗后充分晾干,具体时长按树脂说明执行。
普通 LCD 打印机能打柔性树脂吗?
要看设备能否调整参数、离型结构是否适合软件,以及温度能否稳定。偶尔打样可以,稳定批量则需要做重复性验证。