3D打印弹性鞋底用什么材料?
3D打印弹性鞋底通常使用弹性体光敏树脂,软硬度一般落在邵氏 A 区间。鞋底的"弹"由两部分决定:一是材料本身的回弹能力,二是晶格等结构带来的形变空间。选材料时不能只看硬度,还要看断裂伸长率、撕裂强度、反复弯折后的表现,以及这种树脂能否在你的设备上稳定成型。样件合格与否,要在完成清洗和后固化之后测量才算数。
核心要点
弹性鞋底的脚感一半来自材料,一半来自晶格结构,同一种树脂换一种结构,回弹差异可能比换材料还大。
邵氏硬度只说明"多软",说明不了"耐不耐用"。撕裂强度和耐折表现决定鞋底能用多久。
弹性体树脂普遍粘度高,设备需要有稳定的控温和足够的离型能力,否则大截面容易缺料或分层。
后固化会改变弹性件的硬度和手感,参数一律以后固化之后的状态为准。
画册上的材料数据是标准试样的结果,不能直接当作鞋底成品的寿命。
弹性鞋底的"弹",到底是材料给的还是结构给的?
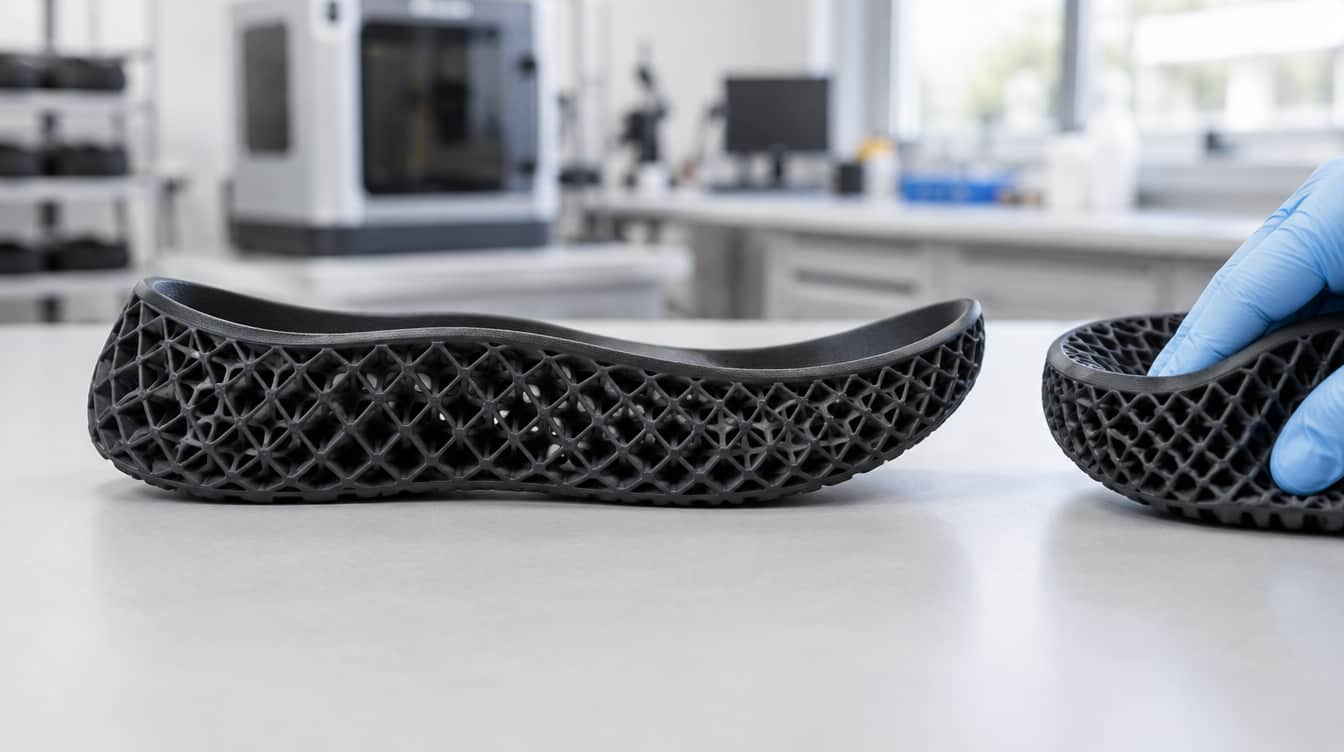
结论:两者都有,而且不能互相替代。
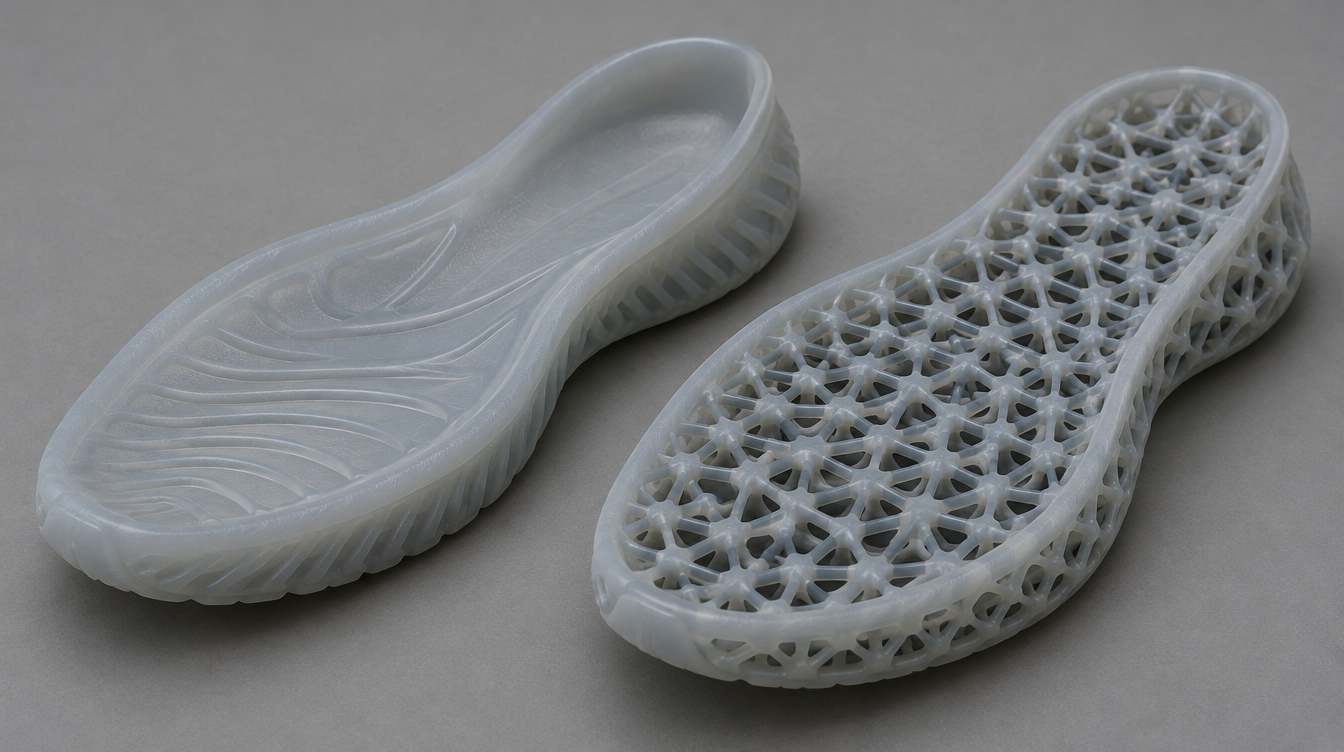
材料决定了单根晶格杆件能承受多大变形、松开后能否恢复原状。结构决定了整块鞋底在受压时哪里先塌、塌多少、分布是否均匀。实心打一块 60A 的鞋底,踩上去往往是"软而闷",而用同一种树脂打成晶格,回弹感会明显不同。
所以选材料的第一步,是先确认鞋底打算做成实心、半实心还是全晶格。全晶格对材料的撕裂强度和成型细节要求最高,因为杆件细,任何一处缺陷都会在反复受压中变成裂口。
弹性树脂该看哪几项指标?
结论:硬度定方向,伸长率和撕裂强度定下限,耐折表现定寿命预期,粘度决定能不能打。
邵氏 A 硬度:鞋底常见需求分布在中低 A 值区间,具体取值应结合鞋型、体重段和结构来定,这里不展开。
断裂伸长率:它反映材料能被拉长多少而不断,过低的话,晶格节点在大变形下容易开裂。
撕裂强度:鞋底最常见的失效就是从一个小缺口开始撕开,这项指标比拉伸强度更贴近实际使用。
耐折/疲劳表现:它关系到鞋底反复弯折之后会不会开裂。
粘度:弹性体树脂通常比刚性树脂稠得多,粘度直接影响回流、离型和清洗的难易。
以依迪姆弹性体光敏树脂为例,画册标注的邵氏硬度为 50–90A,断裂伸长率 220%–260%,撕裂强度 19 N/cm,粘度 2500–3000 cps(25℃),常温耐折 20–70 万次。需要注意的是,耐折次数是材料级数据,鞋底成品的寿命还取决于晶格几何、壁厚、打印方向和后固化,必须用成品件单独验证。
一个现场经验:晶格鞋底最容易被低估的工序是清洗。晶格内部残留的树脂如果没有洗净,后固化时会在局部固化成硬点或发粘层。按压时手感不均,往往不是材料的问题,而是清洗不彻底造成的。
材料选好了,设备要满足什么条件?
结论:设备要能稳定处理高粘度弹性树脂,成型尺寸要放得下目标鞋码。
高粘度树脂回流慢,大截面区域容易出现缺料、层间结合弱等问题。因此,料槽或舱内的温度稳定性,以及离型时的受力控制,比标称分辨率更重要。
另一个常见问题出在尺码上:成人大码鞋底平放时,长度可能超出成型平台,只能斜放打印,而斜放会增加支撑和打印高度。评估设备时,应拿最大鞋码的实际模型试排版,不要只看成型尺寸数字。
依迪姆的两款弹性体设备画册参数如下:
Flex G2:LCD 掩膜曝光,成型尺寸 302×162×370 mm,适配 50–90A 弹性体材料。
Extreme 450 Pro:落地式,画册标注成型技术为"激光DLP",成型平面 450×253 mm,高度可在 400–600 mm 之间定制,舱内自动恒温,同样适配 50–90A 材料。
两者谁更合适,取决于鞋码范围、单批数量和是否需要长时间连续运行。
选型对照表
| 场景 | 设备类型 | 材料方向 | 后处理重点 | 注意事项 |
|---|---|---|---|---|
| 鞋垫、局部缓震块打样 | 中尺寸 LCD 弹性体设备 | 偏软 A 值弹性树脂 | 清洗彻底,控制固化时长 | 看手感一致性,不只看单件 |
| 整只晶格中底/大底打样 | 大平台弹性体设备 | 撕裂强度较好的弹性树脂 | 晶格内部清洗与沥干 | 用最大鞋码试排版 |
| 多硬度方案对比 | 同一台设备、同一工艺 | 同一系列不同 A 值 | 后固化条件保持一致 | 变量只能改一个 |
| 小批量试穿 | 大平台、可连续运行设备 | 已定型的单一材料 | 建立固定的清洗与固化流程 | 抽检位置差异与批次差异 |
核心判断逻辑
如果只是验证外形和贴合度,建议先用偏硬、好成型的弹性树脂,脚感验证放到下一轮。
如果鞋底是全晶格结构,建议优先确认撕裂强度和细杆件的成型能力,再谈硬度。
如果要比较不同硬度的脚感,建议使用同一设备、同一清洗和后固化条件,否则结论不可信。
如果需要做成人大码整只鞋底,建议先确认能否平放打印,斜放会影响支撑痕迹和打印时长。
如果目标是试穿或小批量,建议先做成品级的反复压缩和弯折测试,不要只看材料数据表。
适合与不适合
适合:
晶格中底和缓震结构的开发与迭代。
多种硬度、多种结构方案的快速对比。
定制鞋垫和个性化鞋底打样。
开模前的小批量试穿验证。
不适合:
对长期户外耐磨有硬性要求、但尚未做过耐磨验证的大底着地面。
已经定型、需求量很大、注塑成本已被摊薄的大货生产。
需要与橡胶大底做同等耐老化承诺的场景(光敏弹性体在长期紫外照射和高温下的变化需要单独评估)。
不做清洗和后固化、直接使用的场景。
常见误区
"硬度对了,鞋底就对了。" 硬度只描述软硬程度。撕裂和疲劳表现才决定鞋底能用多久。正确做法是把撕裂强度、伸长率和成品压缩测试一起纳入判断。
"画册写了几十万次耐折,鞋底就能穿那么久。" 耐折数据来自标准试样,而鞋底的节点、壁厚和受力方式完全不同。正确做法是用成品件做反复压缩验证。
"后固化越久越好。" 过度固化可能让弹性件变硬、发黄,手感随之改变。正确做法是固定固化条件,并记录固化前后的硬度变化。
"任何光固化打印机都能打弹性树脂。" 高粘度树脂对控温和离型的要求更高。正确做法是用目标树脂和目标几何在设备上实际试打。
验收标准:样件拿到手先测什么
外观检查:晶格有无断杆、缺层、局部发粘或硬点。
尺寸检查:测量长度、宽度和关键厚度,并对比后固化前后的变化。
硬度检查:在后固化完成、室温放置后,于多个位置测邵氏 A 值,看一致性。
重复性检查:同一批次在平台不同位置各打一件,比较尺寸和硬度差异。
功能检查:进行反复压缩和弯折,观察是否开裂、塌陷,以及回弹是否衰减。
FAQ
3D打印弹性鞋底用什么材料?
一般用弹性体光敏树脂,硬度在邵氏 A 区间。选材料时除了硬度,还要看断裂伸长率、撕裂强度和耐折表现,并确认这种树脂能在你的设备上稳定成型。
弹性鞋底选多少 A 的树脂?
没有通用答案。硬度要结合鞋型、结构和使用者体重来定,晶格结构还会显著改变实际脚感。建议用同一工艺打几档硬度做对比。
普通光固化打印机能打弹性鞋底吗?
能打小件,不代表能稳定打整只鞋底。弹性树脂粘度高,对控温、离型和成型尺寸都有要求,最好用目标模型实际试打来判断。
3D打印弹性鞋底耐穿吗?
这取决于材料、结构和后处理,不能只看材料数据表。建议用成品件做反复压缩和弯折测试,确认回弹不明显衰减、没有开裂后,再进入试穿阶段。
弹性鞋底打印后要怎么处理?
打印后需要清洗掉表面和内部的残留树脂,沥干后再进行 UV 后固化。晶格内部是否洗净直接影响手感一致性,固化时长也会改变硬度。
3D打印弹性鞋底能量产吗?
适合小批量和定制化生产。批量越大,越要看连续运行的稳定性、批次一致性和后处理产能。对于已经定型的大货,注塑通常更经济。
什么时候适合联系依迪姆
如果你已经有鞋底的 3D 模型,并且清楚最大鞋码、目标硬度范围、结构形式(实心还是晶格)和预计批量,可以把 STL/STEP 文件和这些信息一起发给依迪姆,用实际模型做打样评估。样件建议按上面的验收步骤检测,再据此决定材料和设备配置。
以上判断基于光固化弹性体打印的常规工艺规律与依迪姆设备、材料画册资料,具体数值需按实际树脂、鞋底几何和后处理条件验证。本文结论适用于光固化弹性树脂路线,不适用于 TPU 粉末烧结或熔融挤出等其他工艺。