柔性树脂3D打印机怎么选?看这5个指标
柔性树脂3D打印机是针对弹性体光敏树脂优化过的光固化设备。弹性体树脂粘度高,固化后柔软、容易撕裂。普通机型可以打印,但容易出现晶格断裂、树脂回流不足、批次之间软硬不一致等问题。选型时应先看离型力控制、树脂温度管理、成型尺寸和生产节奏是否匹配,再用自己的零件试打验证,不要只比较分辨率和硬度范围。
核心要点
弹性体树脂的难点在工艺窗口窄,而不在于"能不能固化"。
粘度高会同时影响回流、离型和清洗,所以温度控制比多一档分辨率更关键。
零件越软、晶格越细,剥离时越容易撕坏,离型力控制直接决定成品率。
硬度范围只说明材料能覆盖哪些区间,不代表打出来的零件回弹、耐撕、耐疲劳都合格。
选机要以最大零件尺寸和每周产量为依据,其次才看屏幕参数。
买之前,用自己的晶格件在平台不同位置各打几件,比看样品照片可靠得多。
以下判断基于光固化弹性体打印的常规工艺规律,以及依迪姆的设备与材料画册资料。具体数值需要按实际树脂、几何结构和后处理流程验证。
普通光固化机能打柔性树脂吗?
能打,但不适合长期稳定生产。原因主要在材料本身。依迪姆画册中,弹性体树脂在25°C下的粘度标注为2500–3000 cps,同一画册里的刚性树脂只有150–200 cps。粘度相差十倍以上,会带来三个连锁问题。
第一是回流慢。每层抬升后,树脂流回成型区的时间变长。如果等待时间不够,晶格节点就会缺料,形成空洞。
第二是离型力大。软零件本身抗拉能力有限,每次剥离时细杆和节点都会被拉扯。
第三是温度敏感。料槽温度只要低几度,粘度就会明显上升,上午和下午打出来的件可能手感不同。
现场最典型的失败现象是:整块晶格外形完整,但捏一下就能感觉到局部发软或塌陷。切开后会发现,内部有几层节点只连上了一半。这个问题在看外观和测外形尺寸时都发现不了。
专用柔性树脂3D打印机主要多了什么?
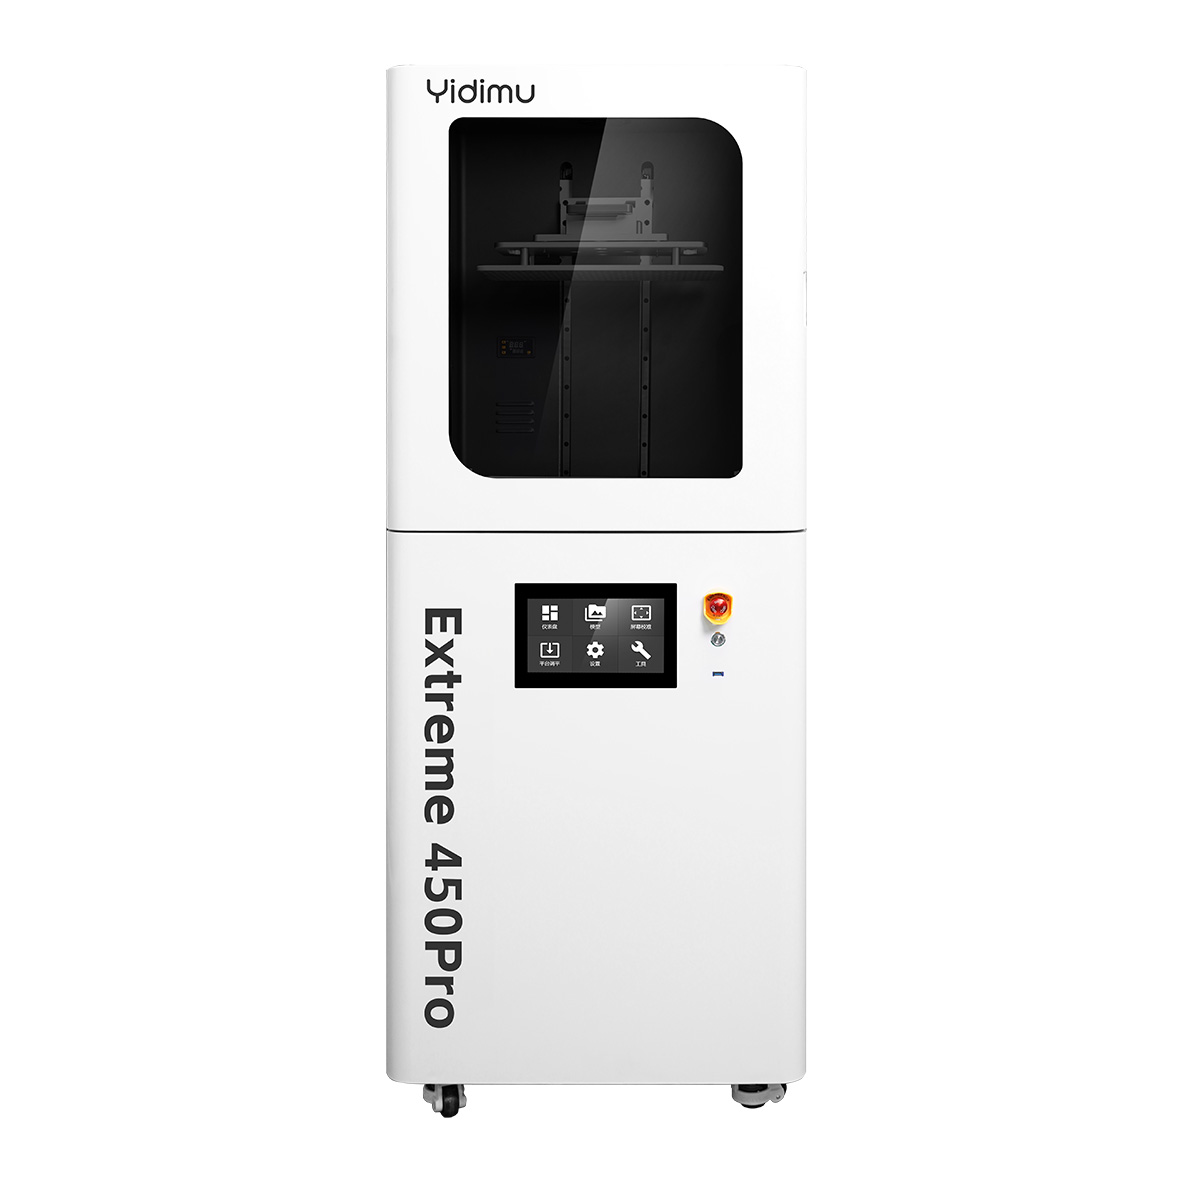
主要多了三项能力:控制离型力、稳定树脂温度、支撑长时间连续运行。依迪姆 Extreme 450 Pro 在画册中标注了低离型力离型膜、舱内自动恒温系统,打印温度设定为25°C,并按7×24小时运行设计。这几项针对的正是上一节说的三个问题。
还有一个容易被忽略的条件:这台设备要求环境湿度在40%以下,比常规机型的30%–90%严格得多。所以在规划采购时,要把车间的温湿度控制一起算进去。如果放进没有除湿的普通车间,设备本身的恒温能力也很难发挥出来。
零件尺寸和生产阶段决定选哪一档
先确定最大零件尺寸,再看产量。常见的分档思路如下。
中尺寸部件和研发打样,比如护腕、头盔内衬、小型缓冲垫,或者需要快速比较多种晶格方案的场景。这类需求可以考虑 14寸16K 的 Flex G2。它的成型尺寸为302×162×370 mm,画册标注的打印速度为65 mm/h,适配50–90A的弹性体材料。
大尺寸整件和小批量交付,比如成人鞋底、整块坐垫、大面积护具,或者需要多件同时排版、连续出件的场景。这类需求更适合 Extreme 450 Pro。它的成型面为450×253 mm,高度可以在400–600 mm之间定制,画册标注的打印速度为100 mm/h(可定制),支持导入 STEP 格式,也支持局域网传输。
需要注意的是,成型尺寸只说明"放得下",不代表整个平台都能用来稳定出件。平台边缘和中心的成品是否一致,需要通过试打来确认。
选型对比表
| 决策维度 | 通用LCD光固化机 | Flex G2 | Extreme 450 Pro |
|---|---|---|---|
| 适合的阶段 | 偶尔打几个软件验证形状 | 研发打样、中尺寸小批量 | 大尺寸整件、连续小批量 |
| 能否放下成人鞋底整件 | 视机型而定,多数需要斜放或分件 | 需要按具体尺寸确认 | 成型面可以容纳 |
| 高粘度树脂的回流与温度管理 | 通常要靠人工延长等待时间 | 针对弹性体做了专门适配 | 舱内自动恒温 |
| 细晶格的离型风险 | 较高 | 较低,需试打确认 | 画册标注低离型力离型膜 |
| 场地与环境要求 | 桌面或台面,常规环境即可 | 台面,环境要求为10–30°C、湿度30%–90% | 落地式,700×700×1800 mm,需25°C、湿度40%以下 |
| 数据与产线接入 | 通常只支持 STL/OBJ | STL/OBJ,使用 Chitubox 系软件 | 支持 STL/OBJ/STEP,可用 WiFi 或局域网传输 |
核心判断逻辑
如果只是偶尔验证软件的外形,建议先用现有机型配合调参,或者委托打样,不必急着购置专用设备。
如果主要打细晶格、薄壁回弹结构,建议优先考察离型控制,并用最细的那个晶格单元做试打。
如果最大件是成人鞋底或整块坐垫,建议直接按450 mm级的成型面来评估,避免分件拼接。
如果要做多硬度对比,建议确认设备对50A和90A两端都能稳定出件,而不是只在中间硬度表现好。
如果车间无法控制湿度,建议先解决环境问题,再谈大尺寸设备。
如果目标是小批量交付,建议把清洗、后固化、检验的节拍一起算进产能,不能只看打印速度。
适合 / 不适合
适合的情况
鞋底、中底、鞋垫这类晶格缓冲结构的开发和小批量生产
护具、骑行坐垫、头盔内衬这类贴合人体的软质部件
软体机器人部件、穿戴设备的软胶配件
需要在同一套结构里快速比较不同硬度和晶格参数的研发团队
不适合的情况
需要大批量、低单价生产标准件的场合,这类需求开模注塑或发泡通常更经济
对长期疲劳寿命有硬性指标,但没有能力做零件级测试的项目
要求材料具备特定医疗或生物相容性认证、却拿不到对应证书的应用
零件以刚性结构件为主,只有少量软件的情况,这时应优先选择刚性树脂设备
常见误区
误区一:"硬度范围覆盖50–90A,所有软件都能打。"
为什么不成立:邵氏硬度只描述表面压入的阻力,零件的回弹、耐撕和疲劳表现,主要由晶格几何、壁厚和后固化决定。
正确做法:按实际用途测试零件的压缩和回弹性能,不要只拿材料硬度来判断。
误区二:"分辨率越高,柔性件越精准。"
为什么不成立:像素尺寸只是成像单元的大小。软零件从平台取下、清洗、后固化的过程中都会变形,最终尺寸取决于整个流程。
正确做法:在后固化前后各测量一次关键尺寸,以后固化之后的数据为准。
误区三:"清洗越久越干净。"
为什么不成立:弹性体在溶剂里泡太久会溶胀,表面变粘、尺寸变大。
正确做法:控制清洗时间,晶格内部改用压缩空气或离心方式辅助排出残液,并在试打时记录清洗时长和尺寸变化。
误区四:"后固化越充分越好。"
为什么不成立:固化过度会让弹性体变硬、变脆,回弹性能下降。
正确做法:把后固化时间当作一个工艺参数,做几组不同时长的对比来确定。
买之前怎么自己验证
可以按下面的步骤做一轮试打:
选出你们最细的晶格单元和最大的整件,各准备一个测试模型。
在平台中心、四角和边缘各放一件,同批打印。
在后固化前后,分别测量关键尺寸,并按压检查局部是否发软。
切开一件,检查内部节点是否完整。
隔天在不同的室温下重复一批,对比两批之间的一致性。
判断标准是:五个位置、两个批次的成品之间差异能否满足你们的要求。单件打得好看,并不能说明设备可以稳定生产。
FAQ
柔性树脂3D打印机和普通树脂打印机有什么区别?
主要区别在于离型控制和温度管理。弹性体树脂粘度高,固化后柔软易撕,专用机型通过降低离型力、稳定树脂温度,让细晶格和大尺寸软件能够稳定出件。
普通LCD打印机能打弹性树脂吗?
可以打,但需要延长等待时间、放慢抬升速度,并且对室温比较敏感。偶尔打样问题不大;如果要连续生产,成品率和批次一致性通常难以保证。
柔性树脂能打多软?
依迪姆画册中,弹性体树脂的硬度范围为50–90A。越软的材料对离型和支撑的要求越高,实际能打多软,还要看零件结构和最细的特征尺寸。
3D打印的柔性件耐用吗?
这取决于材料、几何结构和后固化工艺。材料层面的耐折数据不能直接等同于零件寿命,有反复受力需求的零件,应该用最终的结构做疲劳测试。
打印鞋底需要多大的成型尺寸?
先量出最大鞋码鞋底的长和宽,再预留排版和支撑的余量。如果要整件打印成人鞋底并且多件同时排版,一般需要450 mm级长度的成型面。
柔性件打印完要怎么后处理?
流程一般是清洗、干燥、UV后固化。清洗时间过长会让弹性体溶胀,后固化过度会让材料变硬,两者都需要通过试打来确定合适的参数。
什么时候适合联系依迪姆
以下几种情况,值得把图纸或STL发给依迪姆,先做样件和选型评估:零件尺寸接近或超过常规机型的平台;包含很细的晶格或薄壁;需要比较多个硬度区间;计划从打样过渡到小批量交付。评估时最好同时说明目标硬度、关键尺寸公差、预计的周产量和后处理条件,这样得出的建议才有针对性。