3D打印晶格鞋底怎么设计与验证
3D打印晶格鞋底,是把整块连续泡棉换成可参数化控制的单元胞结构,靠单元胞类型、杆径或壁厚、相对密度和分区梯度来调缓震与支撑,同一款弹性体材料可以做出差异明显的软硬分布。光固化弹性体路线(LCD 掩膜曝光 / DLP)适合一体成型、细节还原好、分区刚度可控;主要限制不在打印本身,而在残留树脂清洗、后固化一致性与疲劳验证。
核心要点
晶格鞋底的力学表现主要由几何决定,材料硬度只是其中一个变量,不是唯一旋钮。
邵氏硬度无法单独描述缓震,压缩曲线形状、回弹和压缩永久变形同样关键。
光固化弹性体最容易翻车的环节是清洗与后固化,不是打印。
闭孔或半闭孔单元胞会困住未固化树脂,排液路径必须在设计阶段就留出来。
一双打成功不等于能小批量,要做同批不同位置、以及多批次之间的重复性对比。
材料级的耐折与拉伸数据不能直接换算成鞋底寿命,疲劳必须按成品几何做。
晶格鞋底到底在调什么
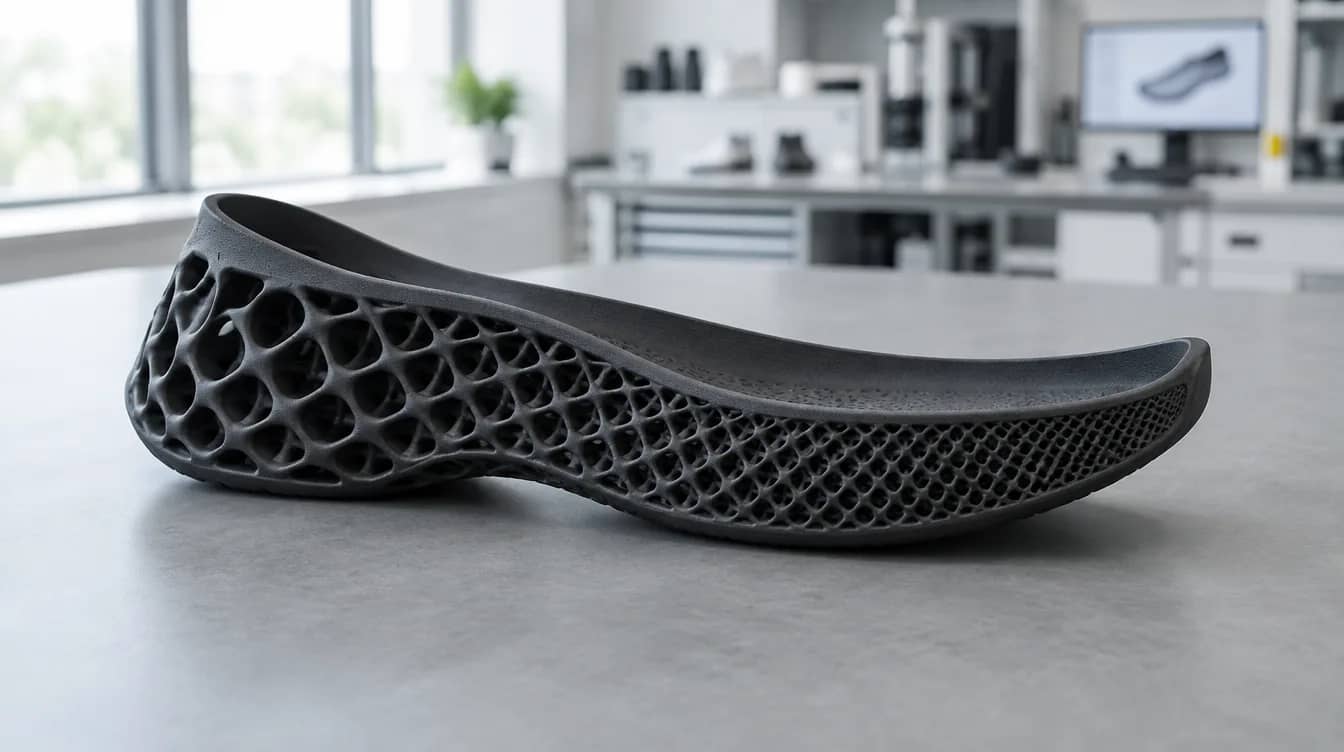
结论先给:调的是几何,不是硬度表。 单元胞类型(体心立方类杆系、菱形、TPMS 类曲面如 Gyroid)决定受力时是杆件弯曲主导还是拉伸主导,直接影响压缩曲线是平台型还是线性上升型;杆径或壁厚与单元胞尺寸共同决定相对密度,相对密度是刚度的主要控制量;梯度分区则让后跟、足弓、前掌在同一块中底上呈现不同支撑。这也是晶格结构适合 3D 打印鞋底的根本原因——传统发泡改一次配方要重开模具,晶格改一版只改模型。
有两件事只有真正打过才会注意。
一是打印方向会改变手感。同一份晶格模型,摆放角度不同,杆件与成型平面的夹角、支撑接触位置随之改变,前掌区域压下去的软硬感受可能出现可感知的差别。做多版本对比时,必须把摆放角度固定下来,否则你分不清是晶格改对了还是摆位变了。
二是边界杆件的塌陷。中底外轮廓要对晶格做布尔裁切,裁切面上会留下一圈被切断的悬空杆端。这些杆端没有相邻节点约束,穿着受力时最先变形,外观上表现为边缘"塌肩"。解决办法是在轮廓面加一层薄蒙皮或做杆端加粗过渡,而不是整体提高相对密度。
顺带说明:公开文献里关于晶格中底的相对密度区间、能量吸收数据,多数基于 TPU 粉末烧结或线材挤出路线的试样。数值本身有参考价值,但材料体系和成型方式不同,不能直接搬到光固化弹性体上用。
光固化弹性体路线的真实工艺边界
结论先给:这条路线的上限不在打印精度,而在后处理一致性。
清洗。 晶格的比表面积远高于实心件,未固化树脂会滞留在节点凹角和闭孔腔体里。设计时就要保证每个腔体至少有两条通向外部的连通路径,一进一出;超声清洗要配合翻面与角度变化,不能一直平放。清洗完必须彻底干透再进固化箱——残留清洗液带进 UV 环境,表面容易发白、发粘,摸上去像没洗干净,实际上是干燥不足。
支撑与撕裂。 弹性体件在拆支撑时的失效方式和硬质树脂不同:硬质件是崩,弹性体是撕,而且撕裂会沿杆件方向扩展。接触点要小、要密、要落在非受力面上,宁可多留打磨量。
后固化窗口。 弹性体的力学性能在后固化前后差异很大,而且存在上限:欠固化的件发粘、撕裂强度低;过固化的件杆件变脆,跌落或急弯时直接断。同一款树脂在不同壁厚、不同颜色下的固化时间不一样,需要各自标定,不能沿用硬质树脂的经验值。
脱模力与幅面。 中底是典型的大平面零件,掩膜曝光机型每层剥离力与单层截面积正相关。好在晶格本身大幅降低了实体截面,配合倾斜摆放,剥离力问题比打实心中底缓和得多——这算是晶格在工艺上的附带好处。
从试样到小批量,设备怎么选
结论先给:单双验证和小批量交付是两个问题,不要用一台机同时回答。
依迪姆这条产品线上,弹性体方向有两款设备可对应不同阶段(以下为画册所列参数,非实测性能):
Flex G2:成型尺寸 302(L)×162(W)×370(H) mm,16K、15120×6230,XY 像素 X19 μm / Y26 μm,打印速度 65 mm/h,适配软硬度 50–90A 的弹性体材料。适合单双或少量并行版本的验证,把晶格方案跑通。
Extreme 450 Pro:落地机型,成型平面 450(L)×253(W) mm,成型高度 400–600 mm 可配置,画册标注速度 100 mm/h(可定制)、舱内自动恒温、支持 7×24 运行,同样对应 50–90A。适合一次排更多双、往小批量走。需要说明:画册对其成像架构的表述为「激光 DLP」,具体光学实现方式尚待官方确认,本篇不做展开。
弹性体树脂方面,画册给出的软硬度范围为 50–90A,断裂伸长率 220%–260%,撕裂强度 19 N/cm。画册另列有常温耐折次数,但那是材料级试样数据,与鞋底部件寿命不是一回事。
选型对照表(按决策维度,不是参数罗列)
| 你现在要解决的问题 | 单次需要的数量与尺寸 | 建议工艺与设备类型 | 材料方向 | 后处理关键点 | 主要风险 |
|---|---|---|---|---|---|
| 晶格方案能不能成立、手感对不对 | 1–2 双,单件≤中底常规尺寸 | 弹性体专用掩膜曝光机(如 Flex G2) | 单一硬度先固定,只改几何 | 排液路径、后固化时间标定 | 摆位不固定导致对比失效 |
| 多硬度 × 多晶格版本并行对比 | 一次 4–8 件同批 | 同上,一次排满平台 | 2–3 档硬度做梯度 | 同批不同位置各测一件 | 把平台位置差异误判为设计差异 |
| 小批量交付、定制或试销 | 一次 6 双以上或大码 | 大幅面弹性体机型(如 Extreme 450 Pro) | 定型后不再频繁换料 | 清洗与固化节拍必须并行排产 | 只算打印时间、漏算后处理节拍 |
| 鞋模、鞋楦、外底模具等刚性件 | 大尺寸一体件 | 激光振镜 SLA(如 SLA400) | 刚性/耐高温类树脂 | 与弹性体流程分开管理 | 把刚性件工艺经验套到软胶上 |
核心判断逻辑
如果你现在只想确认晶格方案在脚下的感受对不对,建议先固定材料硬度、只改几何,一次做 3–4 个版本同批打印,别同时动两个变量。
如果同一双鞋的前后掌需要明显不同的支撑,建议用梯度晶格实现,而不是靠换更软的树脂。
如果你的中底长度接近设备成型平面的极限,建议先用真实轮廓做一次空跑排版,确认支撑与倾斜角度落进去之后仍有余量。
如果要评估的是能不能小批量交付,建议把清洗、干燥、后固化、拆支撑、检验全部计入节拍,用整条流程算产能,不要用打印速度乘以台数。
如果产品最终要面向消费者穿着,建议在方案冻结前完成成品几何的疲劳测试,材料级数据不能替代。
如果你要做的是鞋模、鞋楦或外底模具这类刚性大件,建议直接走激光 SLA 路线,弹性体设备不是用来做这个的。
适合 / 不适合
适合用 3D 打印晶格鞋底的情况
需要快速迭代多个缓震方案,不想每版都开模
单款数量小、尺码或分区需求个性化(定制、康复类、小众运动)
需要一体成型的复杂分区结构,传统发泡加贴合难以实现
开发阶段要拿到可穿着、可路测的真实样鞋,而不是外观模型
不适合或需谨慎的情况
已经确定走十万双级别的大货量产,且结构可用现有模具实现
对单双成本极度敏感、且不接受后处理人工投入
缺少任何形式的力学测试条件,方案只能靠试穿主观判断
要求材料具备特定认证或人体接触合规,而资料尚未落实
常见误区
误区一:晶格密度越低越软,穿着越舒服。
不成立。相对密度过低时杆件提前屈曲,压缩曲线很快进入密实化段,实际表现是"先软后硬"的触底感,而不是持续缓震。正确做法是先测压缩曲线,把日常受力落在平台段而不是拐点之后。
误区二:觉得偏硬就换更软的树脂。
硬度只影响材料基体行为,晶格件的整体刚度由几何主导。换料会同时改变撕裂强度、回弹与后固化窗口,等于一次改了好几个变量。正确做法是固定材料、先调相对密度和壁厚。
误区三:打印出来的手感就是最终手感。
弹性体在后固化前后的软硬和回弹会明显变化。正确做法是所有测量和试穿都放在完成后固化、并静置回温之后进行。
误区四:材料标称耐折次数高,鞋底就能穿这么久。
材料级试样与成品鞋底的受力状态完全不同。杆件节点、蒙皮过渡、轮廓裁切面都是应力集中点。正确做法是用最终几何做循环压缩,观察高度损失与节点开裂。
误区五:样件成功就等于可以接单。
单件成功只证明工艺窗口存在,不证明它稳定。正确做法是做同批不同位置、以及不同批次之间的重复性对比。
验收怎么做(给你能自己跑的路径)
同批位置对比:同一版晶格在平台中心、四角各排一件,后固化后测中底关键截面高度与局部压缩量,看极差。
后固化前后测量:同一件在固化前后各测一次关键尺寸与硬度,记录变化幅度,作为后续排产的补偿依据。
压缩曲线:对取样块或整只中底做压缩测试,记录曲线形状与回弹,比只记一个硬度值有用得多。
冲击吸收:整鞋或中底材料系统的冲击衰减,可参照 ASTM F1976(整鞋)与 ASTM F1614(中底材料系统)的方法框架建立自己的内部基准。
疲劳与永久变形:循环压缩后测高度损失与压缩永久变形,判断方案是否会在穿着周期内"塌下去"。
本篇结论的边界:以上判断针对 405 nm 光固化弹性体路线的晶格中底。若改用粉末烧结 TPU、发泡珠粒或注塑发泡工艺,工艺限制与验证重点都不同,不要互相套用;涉及人体长期接触、医疗康复用途或特定认证要求时,材料合规性需另行确认。