3D打印鞋底多少A合适?
没有一个通用数字。3D打印鞋底的邵氏A硬度要按部位定:贴合层和缓震层偏软,外底与支撑结构偏硬,工程上的常见起点大致分布在50A到90A之间。但硬度只描述材料本身,成品的软硬手感由材料硬度、晶格几何、壁厚、打印方向和后固化共同决定。可行的做法是先定目标压缩刚度与形变量,再用同一几何试打两到三个硬度做横向对比。
核心要点
邵氏A测的是材料抗压入能力,不等于整块鞋底的刚度和回弹。
同一硬度的树脂,换一套晶格密度,压缩刚度可以差出一个量级。
依迪姆弹性体光敏树脂与柔性设备的适配硬度范围为50A–90A(画册与产品页标注)。
偏软材料在薄壁晶格上更依赖撕裂强度,不是越软越安全。
后固化程度会改变成品硬度与回弹,必须固定为工艺参数,不能凭经验掌握。
硬度选型的终点是实测验收,不是选型表。
邵氏A硬度到底测的是什么
邵氏A是压针在规定载荷下压入材料表面的深度换算值,属于材料的表面力学指标。它反映材料本体软硬,但不包含结构信息。
鞋底是一个结构件,不是一块实心胶。使用者感知到的"软"来自整只鞋底受压时的形变量和回弹速度,这由材料模量与晶格几何共同决定。用一块实心试片测出的65A,无法预测同一树脂在30%填充率晶格上的压缩曲线。
因此在项目开始时,把需求写成"多少A"往往是错的。更有效的写法是:目标位置在多少牛顿载荷下形变多少毫米、回弹时间多少、循环压缩后形变保持率多少。硬度只是实现这些指标的其中一个变量。
按部位选:常见的硬度起点区间
以下区间是柔性增材制造中的常见工程起点,不是依迪姆的实测对照表,具体鞋款必须实测确认。
贴合与鞋垫层通常最软,追求接触压力分散和贴合度,常从偏软区间起步,但过软会导致支撑塌陷和行走不稳。
中底缓震结构是硬度选择最复杂的区域。它同时要满足缓震、回弹和侧向稳定,单一硬度往往不够,更常见的是保持中等硬度、靠晶格密度梯度做分区。
外底与支撑结构偏硬,关注耐磨、抗撕裂和扭转刚度。在一体化打印方案里,这部分通常是整只鞋底的结构骨架。
如果整只鞋底用单一材料一体成型,合理策略是选一个中间硬度作为基准,再用晶格单元类型、壁厚和密度实现分区差异,而不是靠更换树脂。
硬度之外真正改变结果的四个变量
晶格几何:单元类型决定受力方式。同密度下,以拉伸为主的桁架结构和以弯曲为主的曲面结构,压缩曲线形状完全不同。
壁厚与打印方向:薄壁软材料在层间方向更容易起裂,方向选择会直接影响撕裂表现。依迪姆弹性体树脂画册标注撕裂强度19 N/cm、断裂伸长率220%–260%,这类指标在薄壁晶格上往往比硬度更能决定成败。
清洗与干燥:残留树脂未洗净或干燥不彻底,后固化后表面发粘、局部过软,硬度实测会飘。
后固化:UV后固化程度影响最终硬度和回弹,固化不足偏软发粘,过度固化偏硬、回弹下降。这一步必须写进工艺卡并固定,否则前面所有硬度对比都不可比。
选型对比表
| 场景 | 设备类型 | 材料 | 后处理 | 注意事项 |
|---|---|---|---|---|
| 鞋垫与贴合层试样 | 中幅面柔性光固化设备 | 偏软区间弹性体树脂 | 清洗→充分干燥→控时UV后固化 | 过软易塌陷,需同时验证支撑性 |
| 中底缓震晶格验证 | 柔性专用光固化设备 | 中间硬度弹性体树脂 | 后固化参数需固定并记录 | 优先调晶格密度,而非频繁换树脂 |
| 外底与支撑结构 | 柔性或工业级光固化设备 | 偏硬区间弹性体树脂 | 后固化+尺寸检验 | 关注抗撕裂与扭转刚度 |
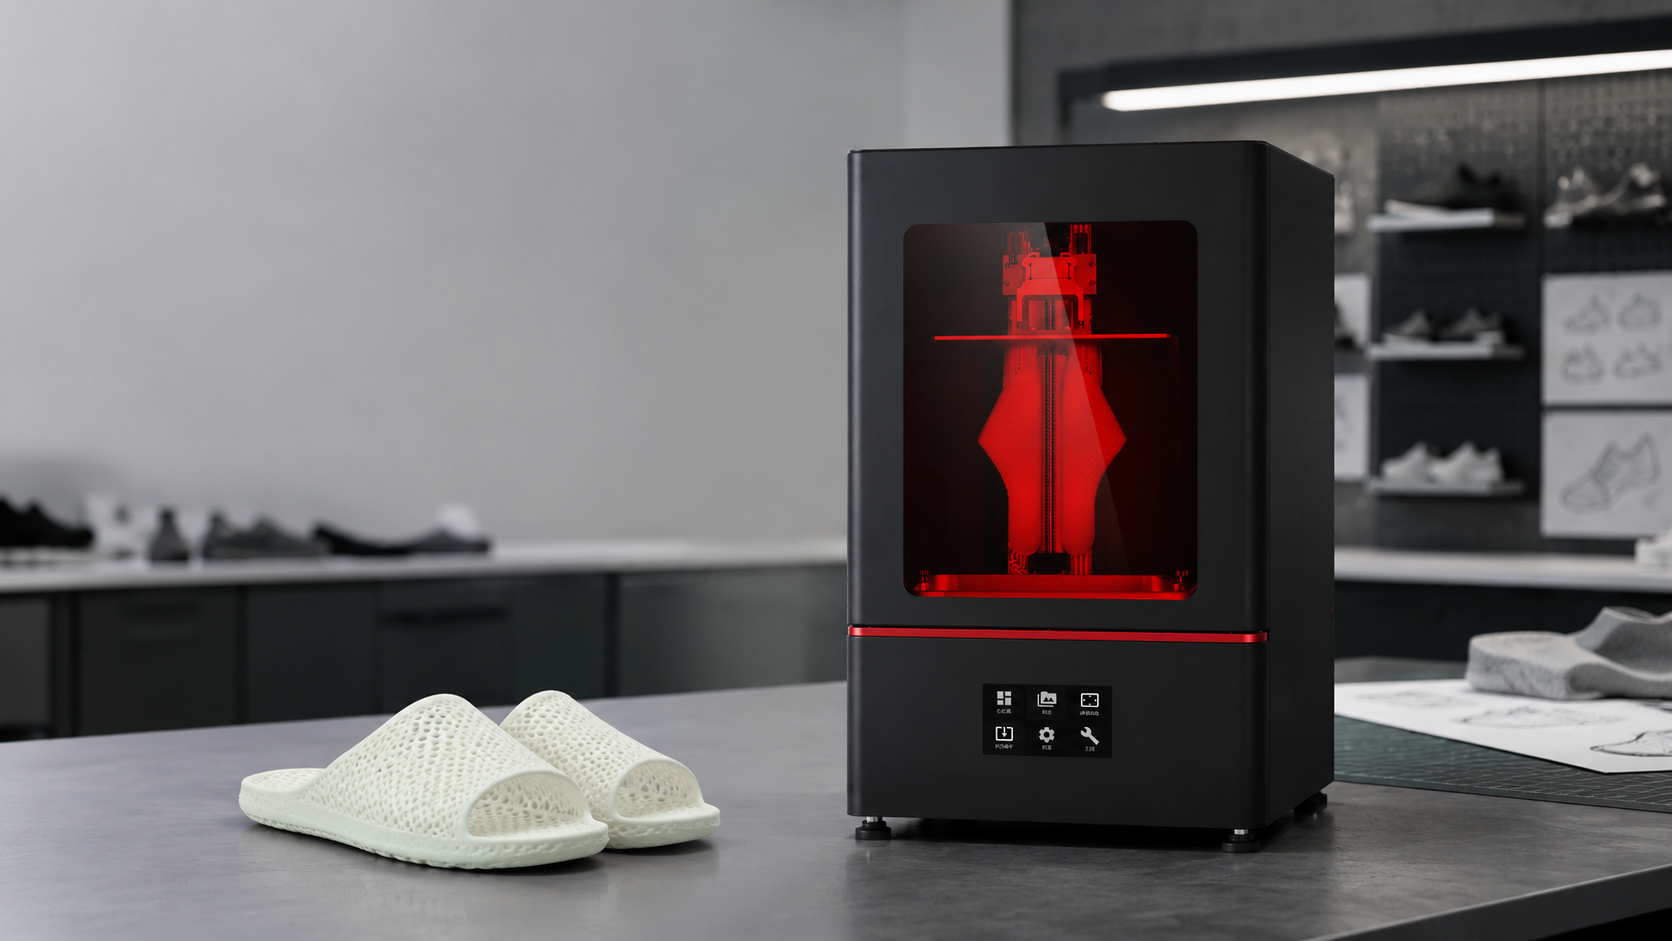
| 整鞋底一体成型 | 落地款大尺寸柔性设备(如Flex Pro,450×253mm、高度400–600mm可定制) | 50A–90A范围内选定基准硬度 | 完整清洗干燥+后固化流程 | 大件排版与恒温稳定性影响一致性 |
| 小批量交付 | 大尺寸柔性设备,多件排版 | 固定单一批号 | 后处理节拍需与打印节拍匹配 | 批间一致性需靠重复性测试确认 |
核心判断逻辑
如果需求只有"要软一点",建议先做压缩载荷–形变测试,把手感翻译成可验收的数字,再谈硬度。
如果同一只鞋底要兼顾缓震与支撑,建议用单一基准硬度加晶格密度梯度,不建议多材料拼接。
如果样件薄壁部位反复开裂,建议先查撕裂强度、壁厚和打印方向,不要直接往硬材料跳。
如果两批样件手感不一致而参数没改,建议先核查清洗、干燥和后固化时长,再怀疑材料。
如果鞋底为整只一体件且尺寸超出中幅面设备,建议评估落地款大尺寸柔性设备与排版方案。
如果目标是小批量交付而非单件打样,建议在选型阶段就做多件、多次的重复性验证。
硬度验收标准建议
验收应固定四项前提:同一树脂批号、同一切片与打印方向、同一清洗干燥流程、同一后固化时长与温度。
在此基础上至少测三项:标准试片的邵氏A实测值(取多点均值,并记录测量温度);目标部位的压缩载荷–形变曲线;循环压缩后的形变保持率。三项都通过,才能把某个硬度写进正式工艺文件。
适合用3D打印做柔性鞋底的情况
需要快速验证多版晶格与缓震方案,不希望为每版开模。
单款结构复杂、镂空多,传统工艺难以一体成型。
定制化或分体量小,开模成本无法摊薄。
康复护具、运动防护等需要按个体调整的贴合类产品。
不适合的情况
已定型且年产量巨大的标准鞋款,模具工艺单件成本更低。
目标材料性能超出光敏弹性体可覆盖范围(如特定耐候、耐化学要求)。
只有一个模糊的"要软"需求,没有任何可测指标。
期望打印样件的疲劳表现直接等同于量产成品。
常见误区
把硬度当脚感。硬度是材料指标,脚感是结构响应,两者不能划等号。
越软越舒适。偏软材料在薄壁晶格上更易撕裂、更易塌陷,支撑性同样影响穿着体验。
忽略后固化的影响。后固化不是"烘一下",它是决定最终硬度和回弹的工艺步骤。
把材料级数据当成品寿命。画册标注弹性体树脂常温耐折20–70万次,这是材料级数据,不能直接理解为某款晶格鞋底的使用寿命,实际疲劳表现取决于几何、壁厚、方向和后固化。
只打一个硬度就定方案。没有对照组,无法判断当前手感是偏软还是偏硬。
常见问题
问:3D打印鞋底最软可以做到多少A?
依迪姆弹性体树脂与柔性设备标注的适配范围为50A–90A。是否能在具体鞋底几何上稳定成型,还要看壁厚、晶格密度和支撑设计。偏软区间的薄壁结构对清洗、干燥和取件动作更敏感,建议先用目标几何试打,不要只按材料下限选。
问:邵氏A和邵氏D能换算吗?
不能直接换算。两者使用不同压针和载荷,只有在高A值与低D值的重叠区间才有粗略对应关系。鞋底柔性部位通常用邵氏A表述,刚性结构件才用邵氏D。跨标尺比较时,应以实测数据和具体应用要求为准。
问:同样是65A,为什么两块鞋底手感差很多?
因为结构不同。晶格单元类型、密度、壁厚和梯度分布决定了整块鞋底的压缩刚度,材料硬度只是其中一个输入。此外打印方向与后固化程度也会改变实际表现。要比较手感,必须固定几何和工艺,只变硬度。
问:硬度选高一点是不是更耐用?
不一定。偏硬材料抗压入更好,但在薄壁晶格反复受弯时未必更抗裂,撕裂强度和结构设计的影响往往更大。同时偏硬会牺牲缓震和贴合。耐用性应通过循环压缩与目标使用条件下的实测判断,不能靠硬度数值推断。
问:一只鞋底能不能做多个硬度分区?
在单材料一体成型方案里,更常见的做法是保持同一树脂,通过晶格密度、壁厚和单元类型的梯度实现功能分区。这样可以避免多材料界面带来的结合与工艺风险。是否满足需求,需要用目标载荷下的形变测试确认。
问:打样阶段应该打几个硬度?
建议至少两到三个,覆盖预期区间的上下限和中值,几何和工艺参数完全一致。有了对照组,才能判断方向是需要更软还是更硬,也能看出硬度变化对同一晶格的影响幅度。单点打样通常会导致反复修改。