3D打印一体成型鞋:设计与打印技术指南
3D打印一体成型鞋,是用单一弹性材料一次成型出鞋身主体——中底与大底一体,或整只鞋一体——不再依赖开模、粘合与缝制。它靠晶格几何而不是多材料叠加来分区调节软硬和缓震。当前更成熟的做法是先做出"中底+大底一体"或"整鞋一体"的功能样鞋;能否直接转量产,取决于材料、尺码矩阵、后处理节拍和批次复现能力,而不取决于单次打印成功。
核心要点
一体成型的价值不在"少了几道工序",而在于免开模:改一版晶格,等于改一版模具,但不需要模具成本与周期。
软硬分区靠几何实现:同一种弹性树脂,通过单元类型、杆径、壁厚和密度梯度做出前掌、足弓、后跟的不同支撑。
设备选型的第一变量是成型尺寸与鞋楦朝向,不是分辨率。整鞋立起来打,高度往往比长度更吃设备。
最容易被低估的环节是清洗与UV固化:晶格内部残留树脂与固化不足,直接决定成品的回弹、耐折和长期稳定性。
一体成型不等于免后处理,也不等于全鞋所有部位都合适——鞋面要透气柔软、外底要耐磨,单一材料难以同时最优。
样鞋成功 ≠ 可批量。多尺码、多批次能不能复现同一手感,才是采购真正要验的指标。
一体成型"一体"到什么程度
实际项目里,"一体成型鞋"通常有三种程度,报价和难度完全不同:
中底与大底一体。 最常见,也最容易落地。晶格中底与耐磨外底纹路一次打印,省掉贴合与粘接工序,缓震性能由晶格几何决定。
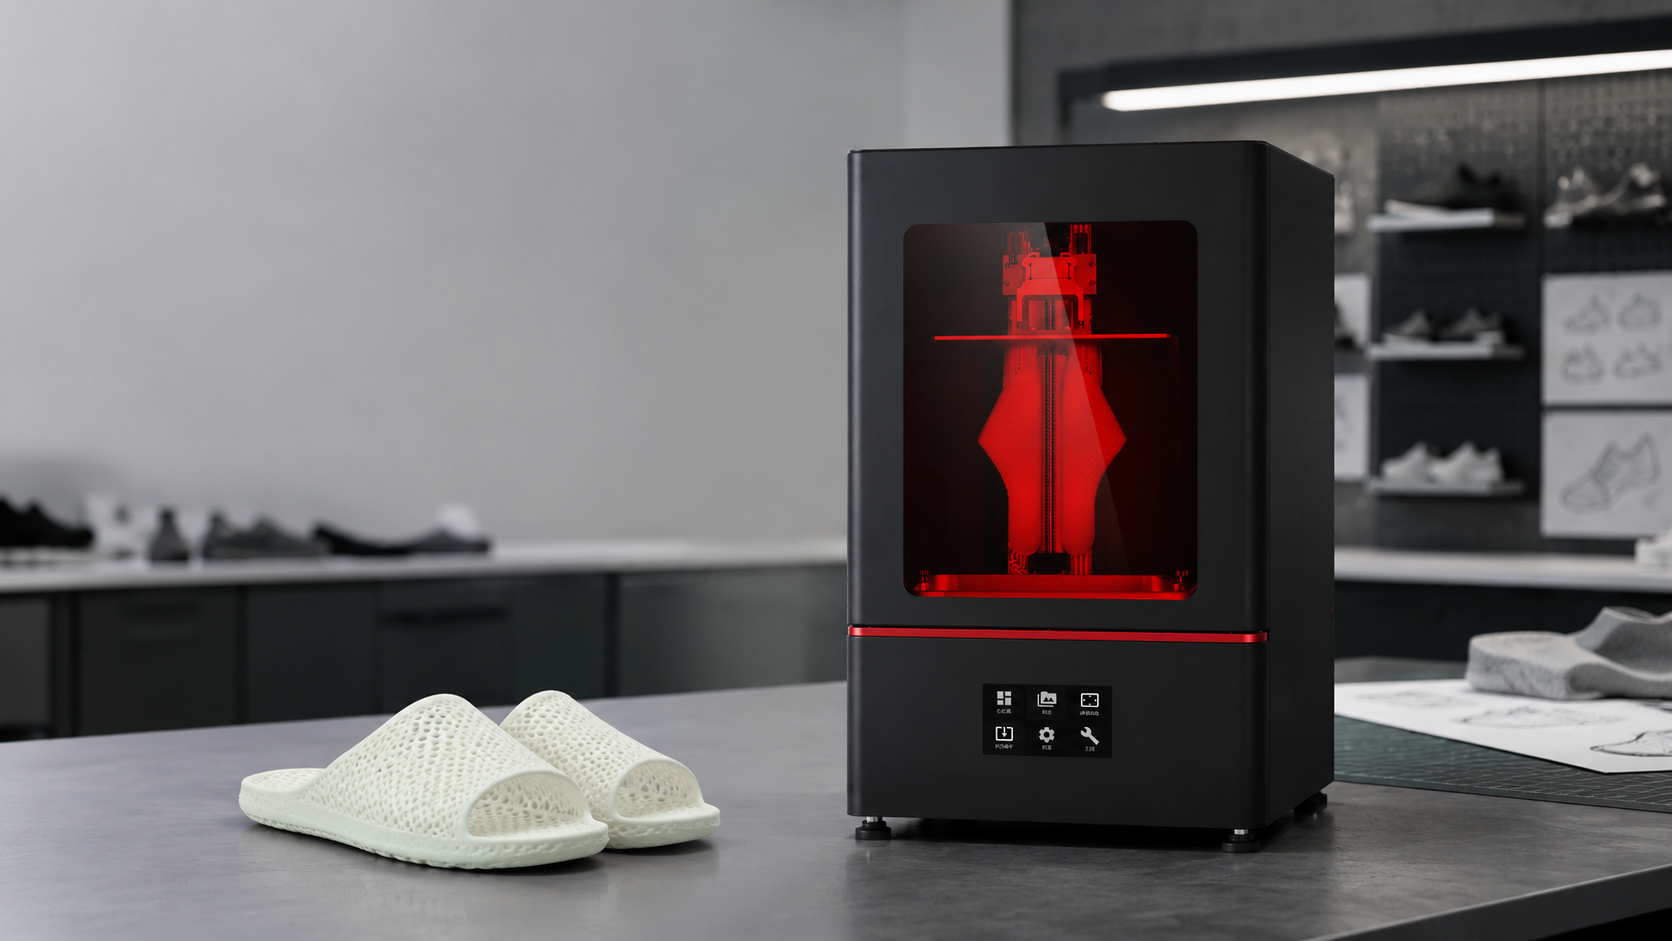
鞋身一体(带鞋帮的鞋壳)。 打印出连续的三维网状鞋身,脚感偏"包裹式",多见于拖鞋、洞洞鞋、居家鞋、康复鞋和概念款。透气靠开孔与网格,而不是靠面料。
整鞋一体。 鞋身、中底、外底一次成型,几乎不做组装。展示与快速验证价值高,但要接受单一材料带来的折中:外底耐磨性、鞋面柔软度与贴肤感,都需要在同一种弹性树脂上取平衡。
选哪一种,取决于你要验证什么。验缓震和落地感,中底大底一体就够;验整体造型与生产可行性,才需要往整鞋一体走。
设计端:软硬分区靠晶格,不靠堆材料
一体成型鞋的设计逻辑与传统鞋完全不同——传统鞋换手感换材料,3D打印换手感换几何。
单元类型决定行为方式。 连续曲面类单元(如 Gyroid 一类)受力均匀、排液顺畅;杆系单元(菱形十二面体、Voronoi 等)方向性更强,便于做定向支撑。多数鞋底会在一个模型里混用,并在交界处做梯度过渡,避免出现突变的"硬台阶"。
壁厚与杆径是可打印性的底线。 杆径过细,打印能出但穿着易断;过粗,则密度上去、回弹变差。这条界限与设备像素尺寸、树脂、层厚和曝光都相关,需要打分级测试块来标定,不能照搬别人的参数。
排液通道必须在建模阶段就留。 这是一体成型鞋最容易翻车的地方。封闭或半封闭的晶格腔体会积存未固化树脂,洗不干净,后期会渗出、发黏、局部力学下降。设计时就要保证每个腔体有可见的进出通道。
成型方向与支撑要一起设计。 鞋类零件多为大跨度薄壳,摆放角度影响支撑量、表面质量和 Z 向变形。支撑点尽量落在非受力面与非贴肤面。
尺码是数据问题,不是模具问题。 一套参数化晶格模型换鞋楦、换尺码只是重新生成,不需要每个尺码开一套模具。但也要注意:晶格参数按比例缩放后,硬度并不会线性跟随,大小码需要分别验证。
打印与后处理:决定成败的往往不是打印机
设备。 弹性体打印对成型尺寸和运行稳定性的要求高于对分辨率的要求。依迪姆的两类配置可作参考:Flex G2 为 14 寸弹性体专用光固化设备,成型尺寸 302(L)×162(W)×370(H) mm,打印速度 65 mm/h,适配 50–90A 弹性体材料,适合鞋底、鞋垫与中等尺寸柔性件;Extreme 450 Pro 为落地款大尺寸弹性体设备,成型平面 450(L)×253(W) mm、成型高度可配置 400–600 mm,舱内自动恒温、支持 7×24 h 连续运行,支持 STL/OBJ/STEP 导入,更适合整鞋一体与多件同板的试产场景。两者固化波长均为 405 nm。
材料。 依迪姆弹性体光敏树脂邵氏硬度范围 50–90A,断裂伸长率 220%–260%,撕裂强度 19 N/cm,粘度 2500–3000 cps(25 ℃)。高粘度意味着倒料、回流和清洗都比刚性树脂慢,排产时要把这部分时间算进去。需要说明的是,画册给出的常温耐折次数是材料级数据,成品能弯折多少次,取决于晶格几何、壁厚、成型方向和固化状态,不能直接换算。
清洗。 一体成型件的清洗难度随晶格复杂度上升。超声波清洗对缝隙和镂空部位比手刷更有效,但需要控制时间与温度,避免弹性件长时间浸泡后尺寸与手感漂移。清洗液选择(水洗类或异丙醇)要与树脂匹配。
干燥与UV固化。 弹性体件固化不足会发黏、回弹不稳定;过度固化则变脆、抗撕裂下降。固化设备的有效腔体尺寸必须装得下整只鞋,且需要旋转受光以避免阴影区。固化时间应以实测手感与力学表现标定,不能套用刚性树脂的经验值。
这一段的时间成本常被漏算。 排产时,打印时间只是其中一项,清洗、干燥、固化、支撑处理与检验都要计入单双节拍。
选型对比表
| 应用场景 | 设备类型 | 材料方向 | 后处理 | 注意事项 |
|---|---|---|---|---|
| 造型/概念样鞋 | 中等幅面弹性体光固化设备 | 中等硬度弹性体树脂 | 常规清洗+UV固化 | 重点看外观与整体比例,不做力学结论 |
| 中底+大底一体功能样鞋 | 中等幅面弹性体设备(如 Flex G2 级别) | 50–90A 区间按分区目标选 | 超声波清洗+充分固化 | 需做分区硬度与压缩回弹的实测对照 |
| 整鞋一体样鞋 | 大尺寸落地款弹性体设备(如 Extreme 450 Pro 级别) | 偏柔、伸长率优先 | 清洗难度显著上升,需排液设计配合 | 成型高度按鞋楦立放姿态核算 |
| 多尺码矩阵验证 | 大幅面或多机并行 | 全尺码使用同批次树脂 | 统一固化工艺参数 | 关注跨尺码、跨批次的一致性 |
| 定制鞋垫/矫形件小批量 | 中等幅面设备,多件同板 | 按足底压力分区选硬度 | 标准化清洗与固化节拍 | 人体接触应用的材料合规性需单独确认 |
核心判断逻辑
如果只是验证造型与穿着观感,建议先做鞋身一体样鞋,不必一步到位追求整鞋量产工艺。
如果要验证缓震与落地感,建议优先做中底大底一体,并配套压缩与回弹的实测,而不是靠手感判断。
如果整鞋立放后高度超过中等幅面设备的成型高度,建议直接评估落地款大尺寸弹性体设备,而不是拆件打印再粘接——那会丢掉一体成型的意义。
如果目标是多尺码同时验证,建议按"同批次树脂+统一固化参数"组织试打,把一致性当作正式验收项。
如果产品涉及长时间人体接触或医疗康复用途,建议在项目启动阶段就单独确认材料与合规要求,不要等样鞋做完再补。
如果预计订单为高量单一款式,建议把3D打印定位在开发与小批量阶段,与传统成型工艺做成本与节拍的分段对比。
适合与不适合
适合一体成型3D打印的情况
款式仍在迭代,需要一周内看到多版结构差异
需要按个体足型做定制或分级尺码
结构复杂、传统工艺难以一次成型的晶格与镂空造型
小批量、多款式、订单分散的产品线
需要在开模前先验证缓震与结构可行性
不适合的情况
单款超大批量、结构简单、成本对单价高度敏感的产品
对鞋面透气性与织物触感有严格要求,且必须多材料复合
对外底耐磨寿命有明确量产指标,但尚未做过实际磨耗验证
交付周期极短、没有时间安排清洗与固化节拍的订单
尚未确定材料合规路径的人体长时间接触类产品
常见误区
把硬度等同于缓震。 邵氏硬度只是材料指标,一双鞋的缓震来自几何、厚度、密度梯度与受力路径的共同作用。同样 70A 的树脂,晶格不同,脚感可以差很远。
认为一体成型就免后处理。 恰恰相反,一体件的清洗与固化比分件更难,因为内部通道更长、阴影区更多。
用分辨率推断成品精度。 像素尺寸、屏幕分辨率与实际尺寸精度是三件事,弹性件还会因材料回弹和固化收缩产生额外偏差。
样鞋成功就认定可以量产。 一次成功证明可打印,不证明可复现。要看多批次、多位置、多尺码的一致性。
把材料级耐折数据当成鞋的寿命。 材料测试条与成品鞋的受力方式完全不同,寿命必须用最终几何与工艺验证。
FAQ
Q1:一体成型鞋能整只一次打印出来吗?
可以,前提是设备成型尺寸装得下鞋楦的立放姿态,且接受单一材料的折中。整鞋一体在展示、概念验证和部分鞋类(拖鞋、居家鞋、康复鞋)上已经可行。但对鞋面要求透气织物触感、外底要求高耐磨寿命的运动鞋,目前更务实的做法是中底大底一体,鞋面另做。具体能做到什么程度,建议用你自己的鞋楦和目标手感先打一版实物判断。
Q2:一体成型鞋用什么材料?
主流是弹性光敏树脂。依迪姆弹性体树脂的邵氏硬度覆盖 50–90A,断裂伸长率 220%–260%,撕裂强度 19 N/cm。选材时先确定目标分区手感和最软区域的硬度下限,再决定用一种树脂配合晶格梯度,还是不同部位分别打印。要注意高粘度树脂在倒料、回流和清洗上更耗时,排产要留出余量。
Q3:打一双鞋要多久?
没有通用答案。打印时间主要由成型高度和层厚决定,而不是鞋的体积;晶格件的实际时间还受摆放角度影响。更重要的是,清洗、干燥、UV固化、支撑处理和检验都要计入总节拍,这部分在一体成型件上往往比打印本身更难压缩。做产能规划时应按完整流程核算,不要只看设备的标称速度。
Q4:软硬怎么分区?需要多种材料吗?
一般不需要。通过改变晶格单元类型、杆径、壁厚和密度,同一种弹性树脂可以在前掌、足弓、后跟做出明显不同的支撑感,且交界处可做连续梯度过渡,不会出现硬台阶。多材料方案在设备与工艺上更复杂,除非有明确的功能理由,否则优先用几何解决。
Q5:一体成型鞋能做量产吗?
能不能量产,取决于三件事:单双完整节拍(含后处理)、多批次的一致性、以及单双成本与目标售价的关系。3D打印在定制、小批量、多款式、频繁改版的场景更有优势;高量单一款式仍需与传统工艺做分段比较。合理的做法是先用试产批把节拍和复现能力测出来,再谈产能。
Q6:晶格内部的树脂洗不干净怎么办?
优先在设计阶段解决——保证每个腔体都有进出通道,避免封闭单元。工艺上,超声波清洗对缝隙和镂空比手刷更有效,但要控制时间和温度,防止弹性件长时间浸泡后尺寸与手感漂移。清洗后务必充分干燥再进固化,残液带入固化环节会造成表面发黏和局部性能下降。
Q7:3D打印鞋的耐磨性够吗?
耐磨表现取决于树脂配方、固化状态、外底纹路几何和实际使用条件,不能用材料硬度直接推断。如果产品有明确的外底寿命要求,建议按目标场景做实际磨耗测试,而不是引用材料级数据。在未完成验证前,把一体成型定位在开发、定制和小批量阶段更稳妥。