柔性3D打印如何减少支撑痕迹?
柔性3D打印件上的支撑痕迹,通常不是单纯把支撑“调细一点”就能解决。对于弹性树脂、柔性晶格和软质功能件,表面状态同时受到模型摆放方向、支撑接触面积、支撑数量、离型过程、曝光参数以及拆支撑时机影响。想减少痕迹,核心思路是:先减少必须接触成品表面的支撑,再降低每一个支撑点对零件的破坏程度。
这也是为什么柔性材料的支撑策略往往需要单独调整,不能直接照搬刚性树脂的参数。
柔性件为什么更容易留下明显的支撑痕迹?
刚性树脂打印件拆除支撑时,局部通常表现为崩点、凸点或小凹坑。柔性材料不一样。
支撑与零件连接的位置在拆除过程中会发生拉伸和变形。如果接触点过粗、嵌入过深,或者支撑方向不合理,拆除时可能把周围材料一起拉起来,留下比较明显的凸起、凹陷甚至局部撕裂。
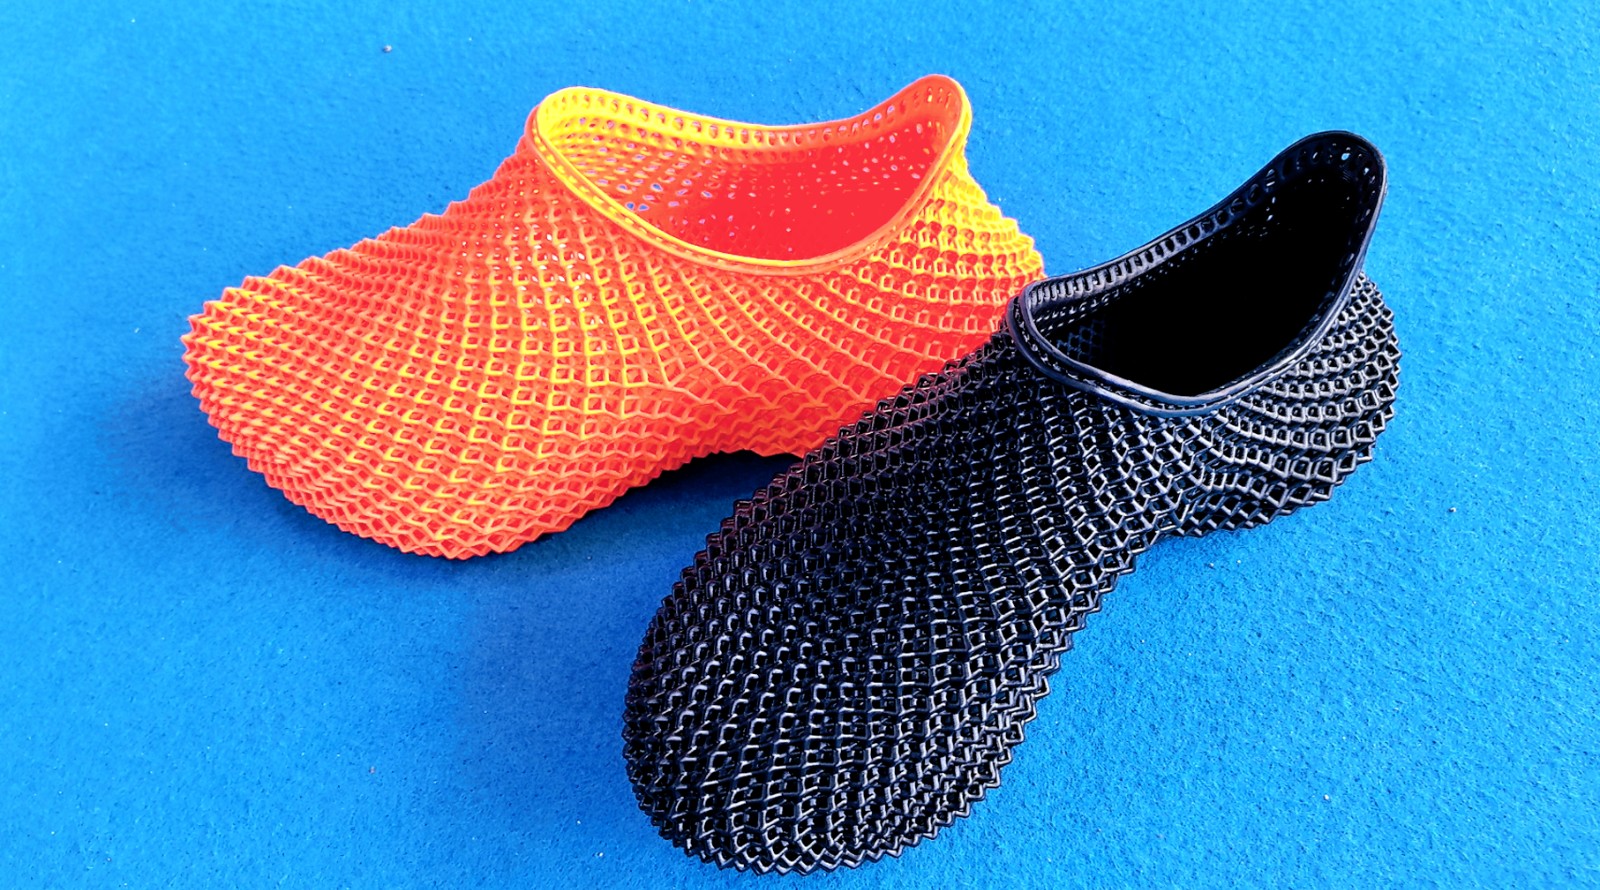
特别是鞋底晶格、缓冲结构、护具和软质功能件,很多区域本身就是薄壁、曲面或者细小杆件。材料具有弹性,并不代表它更容易处理。柔性零件最终表现还会受到结构几何、壁厚、打印方向和后固化等因素共同影响。
因此,减少支撑痕迹首先不是“修参数”,而是重新考虑零件在打印平台上的空间关系。
第一步不是减少支撑,而是把支撑放到正确的位置
一个表面如果必须作为外观面、配合面或直接接触人体的表面,就不应该成为大量支撑接触点集中的区域。
例如柔性鞋垫上表面需要保持平整,鞋底外侧曲面需要保持完整纹理,那么模型摆放时就应尽量把主要支撑转移到:
后续看不到的底部区域;
装配后被遮挡的位置;
非关键外观面;
后续允许局部修整的位置;
对功能影响较小的结构区域。
这比单纯减少支撑数量更有效。
如果方向选择错误,即使每个支撑点都做得很小,几十甚至上百个接触点集中在同一外观面,打印完成后仍然需要大量修整。
不要为了“表面漂亮”让结构失去稳定性
支撑越少并不一定越好。
底部离型式的LCD、DLP等树脂光固化打印,每层固化后都需要经历离型过程。柔性件在这个过程中还可能产生额外变形。大面积截面、细长悬空结构、局部孤岛或者复杂晶格,如果支撑不足,可能出现局部位移、翘曲甚至打印失败。
所以更合理的目标是:
关键位置支撑足够,外观位置支撑尽量少。
支撑设计本来就是影响树脂打印表面质量的重要工艺变量之一,而最终质量还要与方向、材料、清洗和后固化一起考虑。
支撑接触点越小,痕迹就一定越轻吗?
不一定。
接触点做得很小,理论上拆除后留下的痕迹会减轻,但支撑本身也更容易失效。
尤其是柔性材料,打印中的零件并不像硬质模型那样保持完全刚性的状态。如果支撑头太细、接触深度不足,在重复离型过程中可能逐渐发生偏移。
反过来,如果接触点过粗或者深入模型过多,又会增加拆除时的拉扯。
因此需要在三个变量之间找到平衡:
| 调整项目 | 调得过大 | 调得过小 |
|---|---|---|
| 支撑接触直径 | 痕迹明显,拆除困难 | 容易脱落 |
| 接触深度 | 容易留下凹坑或撕裂 | 支撑稳定性不足 |
| 支撑数量 | 后处理工作量增加 | 局部可能失稳 |
实际参数需要结合树脂、零件尺寸、几何形状和设备状态验证,并不存在一套适用于所有柔性树脂的固定数值。
晶格结构不要把所有节点都当成支撑位置
柔性3D打印经常遇到一个特殊问题:晶格本身已经包含大量细杆和节点。
如果自动支撑算法在晶格内部继续生成大量支撑,拆除会非常困难。部分支撑甚至可能被包在结构内部,后期无法完全清理。
处理这类模型时,更重要的是先判断结构本身能否形成连续的逐层生长路径。
如果某些晶格单元能够随着打印方向连续形成,就没有必要机械地给每一个局部悬空区域增加支撑。相反,真正独立出现的“孤岛”、长距离悬空杆件和首层连接薄弱的位置才需要重点处理。
这类模型通常值得手动检查切片,而不是完全依赖一键自动支撑。
Flex G2的应用方向本身就包括柔性晶格、鞋底、中底、缓冲结构和其他弹性体零件,因此在这一类设备上进行工艺开发时,支撑策略应该围绕柔性结构本身来设计,而不是套用普通刚性模型的支撑逻辑。
支撑痕迹有时并不是支撑参数造成的
看到一个明显的支撑坑,很多人会立即去修改支撑头尺寸,但真正的问题也可能出现在曝光或者离型过程中。
曝光过度
如果局部曝光扩散明显,支撑与模型之间的连接区域可能比切片设定更粗。
这样即使软件中的支撑头看起来不大,实际打印出来的连接面积仍然可能增加。
离型负荷过大
模型某一层的截面积突然增大,或者存在类似封闭腔体的结构,都可能增加离型负荷。
支撑在这种情况下承受的并不只是模型重量,还需要抵抗每层打印过程中的动态作用力。
于是原本可以使用较小接触点的位置,为了维持稳定不得不增加支撑。
所以改变模型摆放方向,有时能够同时解决两个问题:
降低离型负荷,同时减少支撑数量。
这通常比一味修改支撑头尺寸更有效。
拆支撑的时机同样会影响表面
柔性树脂打印结束之后,还要经历取件、清洗、干燥、支撑处理和UV后固化等步骤。完整的树脂打印流程本来就不止打印机本身。
对于柔性件,支撑在哪个阶段拆除需要结合具体材料测试。
未完全后固化的零件通常更容易切除支撑,但材料状态也更软。如果直接用手大力拉扯,可能把支撑根部周围的材料一起拉伸。
部分结构则可能需要保留一定支撑完成清洗或阶段性处理,以避免大面积软结构自行变形。
更稳妥的做法是:
用工具切断,而不是依靠拉扯把支撑“拔下来”。
尤其是细杆、晶格节点和薄壁区域,尽量让剪切力集中在支撑本身,而不是传递到成品表面。
表面已经留下支撑痕迹,还能怎么处理?
柔性材料的后处理与硬质树脂并不完全相同。
刚性模型可以比较方便地打磨,但柔性表面容易随着工具变形。如果大面积打磨,反而可能改变纹理和局部几何。
因此最好从打印阶段降低痕迹,而不是把希望全部放在后处理上。
对于允许修整的位置,可以根据材料特性采用局部切平、精细修边等方法。涉及配合面、密封面或精确尺寸区域时,则应该优先通过重新调整方向和支撑重新打印,而不是依靠人工修形补救。
减少柔性3D打印支撑痕迹,可以按这个顺序检查
实际调试时,不建议一次同时修改很多参数。更有效的方法是按工艺顺序排查:
先看方向。
能否把主要支撑移到非外观面?
再看截面积。
当前摆放方式是否存在突然变大的层截面或者不利于离型的结构?
检查孤岛。
真正需要支撑的是哪些区域,而不是软件生成了多少个支撑。
检查接触点。
支撑头是否粗于实际需要?接触是否过深?
检查支撑分布。
是否有某些区域支撑过密,而真正受力的位置反而不足?
再调整曝光和打印工艺。
不要用过度曝光去补偿支撑设计的问题。
最后检查拆除方式。
如果支撑本身并不大,但拆除后仍然出现明显拉伤,就要重新评估拆除时机和操作方式。
真正有效的方法,是把“支撑”当成整个打印工艺的一部分
柔性3D打印要减少支撑痕迹,很少存在一个单独参数能够解决所有问题。
模型方向决定哪些表面需要支撑,零件几何决定离型负荷,支撑设计决定局部连接强度,材料状态决定拆除时是否容易拉伤,而清洗和后固化又会继续影响最终零件状态。
所以比较成熟的做法,不是追求“支撑越少越好”,而是让每一个支撑都有明确作用,同时尽量避开关键表面。
如果正在开发柔性鞋底、晶格缓冲结构、护具、软质功能件或其他弹性体零件,可以把模型尺寸、关键外观面、材料要求和使用场景提供给Yidimu,再根据具体结构判断打印方向、支撑方式、材料和后处理流程。