3D打印鞋生产线需要哪些设备?
3D打印鞋生产线核心设备包括弹性体光固化3D打印机、弹性体树脂、超声波清洗机与UV固化箱;若涉及鞋楦或模具打样,还需一台工业级刚性光固化打印机,四到五类设备构成从建模到成品的完整链路。
一、生产线的四类核心设备
一条能稳定出鞋型样件或小批量部件的3D打印线,通常不会只有一台打印机。完整链路是:弹性体光固化打印机(成型)→弹性体光敏树脂(材料)→超声波清洗机(去除残留)→UV固化箱(二次固化)。少了后两个环节,打印出来的鞋底或缓震结构硬度、耐磨性都达不到设计值,只是"打印出了形状",不是"打印出了能用的部件"。
二、主打印设备怎么选:大幅面 vs 高分辨率
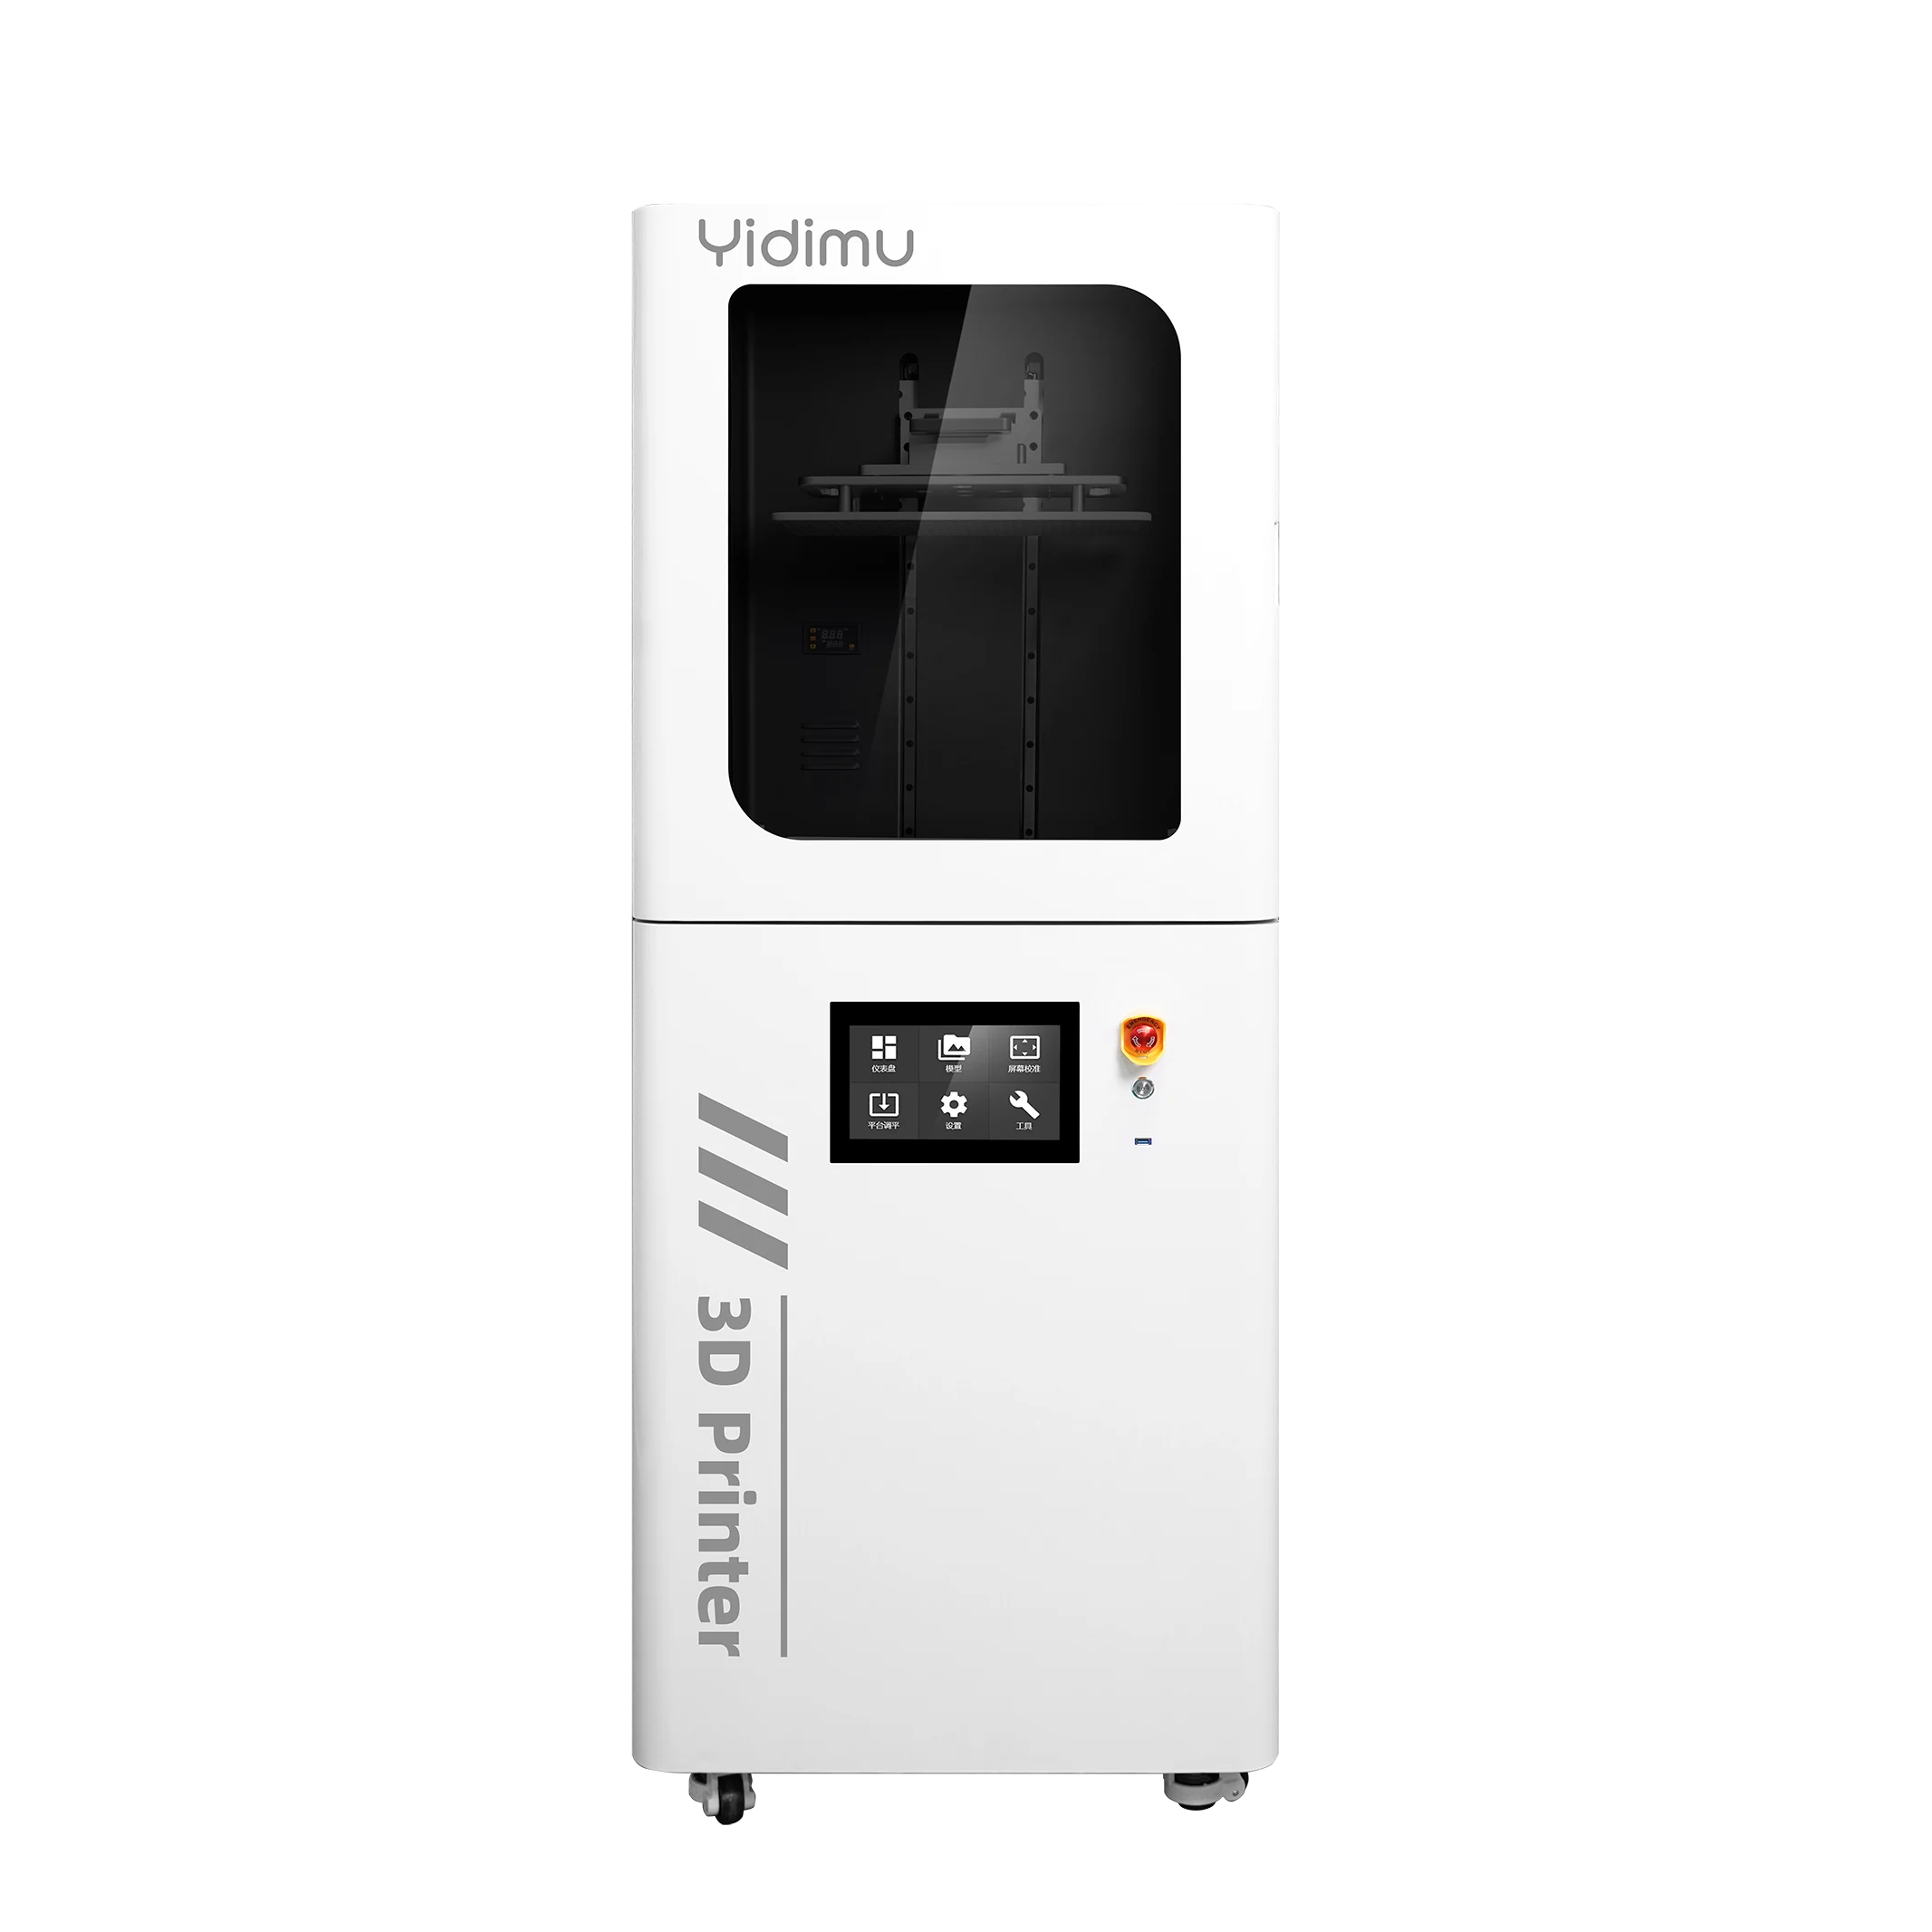
依迪姆弹性体打印机目前有两个方向,选型看的是尺寸和精细度的取舍:
| 对比项 | Extreme 450 Pro(大幅面) | Flex G2(高分辨率) |
|---|---|---|
| 成型尺寸 | 450×253mm,高度400–600mm可定制 | 302×162×370mm |
| 分辨率 | 光斑面积0.013mm² | 15120×6230,XY精度X19μm Y26μm |
| 打印速度 | 100mm/h(可定制) | 65mm/H |
| 运行方式 | 7×24h运行,舱内自动恒温 | — |
| 适用场景 | 大鞋型、批量并打、落地式产线 | 小尺寸晶格纹理、精细结构验证 |
简单说:鞋型经常偏大、要同时打多件,选大幅面;重点是晶格纹理精细度、小样打样,选高分辨率机型。两者不是替代关系,部分产线会同时配置。
三、打印—清洗—固化:容易被漏掉的两个环节
超声波清洗机通过高频振动清除支撑接口、镂空部位的残留树脂,避免手工刷洗损伤晶格结构;依迪姆超声波清洗机容量10L、工作频率40KHZ,可调温清洗软化顽固树脂。UV固化箱负责二次固化,采用转盘旋转固化方式,控制时间0–60分钟可调,让模型硬度、耐磨性在这一步稳定下来——这两台设备成本不高,但直接决定成品能不能用于后续测试或交付。
四、要不要额外配一台刚性打印机
如果产线只做鞋底、鞋面这类弹性体部件,不需要额外设备。但如果还要做鞋楦、开发用模具或硬质试模,弹性体打印机的工艺参数并不适用,需要单独配一台工业级刚性光固化打印机(例如16寸8K级别机型,成型空间353×198×400mm,打印精度±0.05mm)。两类工艺参数不同,不建议共用同一台设备。
选型对比表
| 场景 | 设备类型 | 材料 | 后处理 | 注意事项 |
|---|---|---|---|---|
| 晶格鞋底/中底打样 | 弹性体光固化打印机(大幅面) | 弹性体树脂50–90A | 超声波清洗+UV固化 | 成型高度可配置需求要提前确认 |
| 高精细鞋面/复杂晶格纹理 | 弹性体光固化打印机(高分辨率) | 弹性体树脂 | 超声波清洗+UV固化 | 幅面较小,大鞋型需分件打印 |
| 鞋楦/开发用模具打样 | 工业级刚性光固化打印机 | 刚性/类ABS树脂 | 超声波清洗+UV固化 | 与弹性体设备工艺参数不同,不能共用 |
| 小批量交付前验证 | 现有设备(暂不增设) | 依终端应用选择 | 同上 | 先做重复性测试,再决定是否扩产 |
核心判断逻辑
如果鞋型尺寸经常超过400mm或要多件同打,建议选落地式大幅面弹性体打印机
如果重点是晶格纹理精细度与小尺寸样品,建议选高分辨率弹性体打印机
如果产线只做打样验证、不涉及鞋楦或模具制作,建议先不增加刚性打印机
如果需求覆盖低回弹到中等韧性多档硬度,建议选支持50–90A可调的弹性体树脂
如果清洗环节还靠人工刷洗,建议优先补齐超声波清洗机,这是最容易被忽略的产能瓶颈
如果模型硬度、耐磨性没达到设计值,先检查UV固化箱固化时间设置,而不是急着换树脂
适合 / 不适合
适合:
有固定的鞋类开发或小批量生产计划,需要建立可重复的打印—清洗—固化流程
需要同时验证多档硬度的晶格结构,减少开模成本
已完成小样测试,准备扩大到工作室或小型产线规模
鞋楦/结构打样和鞋材原型打印需要共用同一套评估体系
不适合:
只是偶尔打印一两双个人使用的鞋类模型,用途还没定
材料硬度、耐折等需求尚未明确,就想跳过设计验证阶段
期望一台打印机覆盖全部环节,不打算配套清洗与固化设备
需要立刻量产,而不是先做小批量/试产验证
常见误区
把打印机的打印速度当成产线产能,忽略清洗、固化、检验占用的时间
认为提高树脂硬度就能提高耐磨性,忽视断裂伸长率、撕裂强度等其他指标
用打印刚性部件的固化参数直接套用在弹性体部件上
跳过超声波清洗环节,用人工刷洗代替,导致镂空结构残留树脂清不干净
把"打印出一双能看的鞋"当作产线验证完成,没有做过重复性测试
FAQ
3D打印鞋生产线最少需要几台设备?
最基本配置是一台弹性体光固化打印机加一台UV固化箱,能满足初步打样。但要做出稳定可交付的部件,超声波清洗机基本是必配,否则镂空结构里的残留树脂很难清理干净,会影响外观和后续测试。
弹性体光固化打印机和普通光固化打印机能通用吗?
不建议共用。弹性体打印对曝光时间、离型力控制的要求和刚性树脂不同,长期混用容易影响两类材料的成型稳定性。如果产线同时有弹性体和刚性打印需求,建议分开配置设备。
超声波清洗机和人工酒精刷洗有什么区别?
超声波清洗通过高频振动渗透晶格缝隙、支撑接口等手工刷洗够不到的死角,能减少因刷洗力度不均导致的结构损伤,尤其适合镂空、细支撑较多的鞋底鞋面结构。
UV固化箱的固化时间怎么定?
依迪姆UV固化箱固化时间在0–60分钟范围内可调,具体时长要根据树脂类型和部件壁厚测试确定,没有统一数值。建议先小批量试固化,检查硬度和回弹是否达到设计要求,再确定产线标准参数。
鞋楦或模具打样一定要额外买设备吗?
如果只做鞋底、鞋面这类弹性体部件,不需要。但鞋楦、开发用模具属于刚性打样,工艺参数和弹性体打印不同,如果这块需求是长期的,单独配一台工业级刚性光固化打印机会更稳定。
树脂硬度选50A还是90A?
取决于部件功能:需要更强缓震、回弹感的中底/鞋垫结构,通常倾向较低硬度;对支撑性、耐用性要求更高的部位,倾向较高硬度。依迪姆弹性体树脂支持50–90A范围内选择,具体数值建议结合实际穿着测试确定。
大幅面打印机和高分辨率打印机能不能同时配置?
可以,两者定位不同:大幅面机型适合批量、大鞋型打印,高分辨率机型适合晶格纹理细节验证。不少产线是两类机型搭配使用,分别负责打样验证和批量成型。
产线扩产时,优先加打印机还是加后处理设备?
建议先看瓶颈在哪:如果清洗、固化环节经常积压,先补齐这两块设备的产能比直接加打印机更有效。产线整体节奏由最慢的环节决定,而不是打印机数量。