3D打印鞋底怎么做?从材料、晶格结构到设备与验证
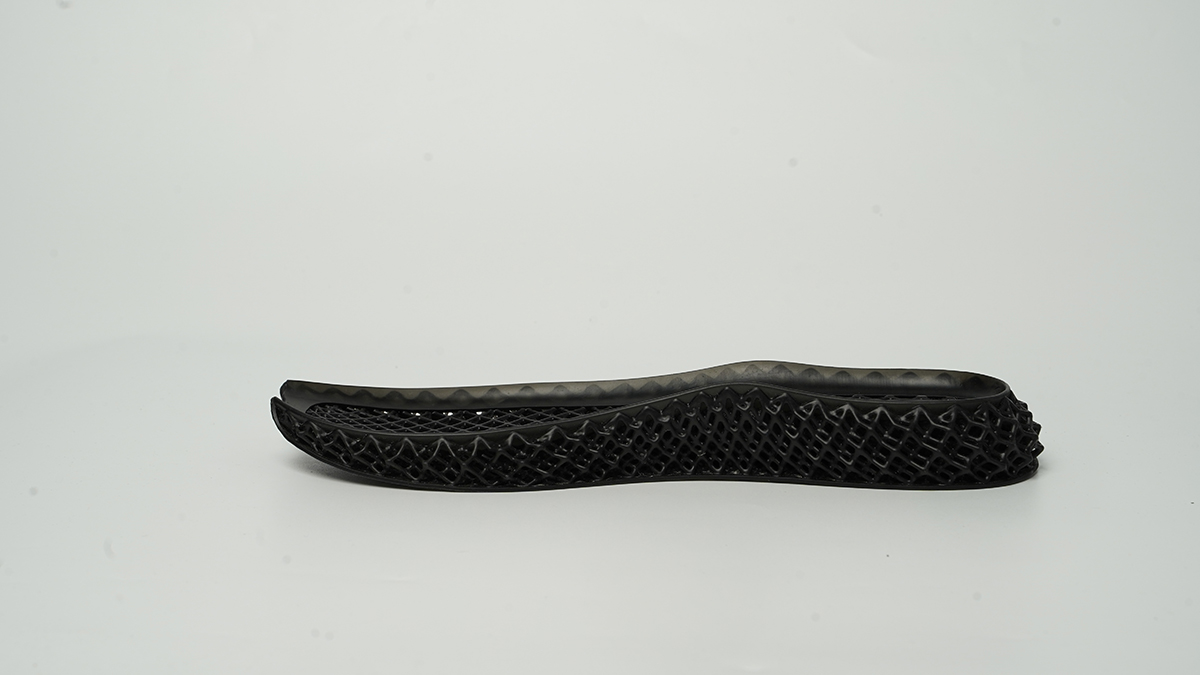
3D打印鞋底的价值,并不只是省去模具,把传统鞋底“换一种方式打印出来”。真正值得关注的是:利用弹性材料与可参数化晶格,把鞋底的缓冲、支撑和形变方式一起纳入数字化设计。改变单元结构、壁厚、杆径、相对密度和区域分布,即使材料不变,鞋底的压缩响应也可能明显不同。近年的鞋中底研究已经验证了通过晶格参数调整区域刚度和受力响应的可行性。
先分清:你要打印的是中底、大底,还是鞋垫
“3D打印鞋底”其实包含几种不同需求。
鞋中底更关注缓冲、支撑、形变和重量,是晶格结构最有发挥空间的位置。鞋垫则更容易结合足型扫描、压力数据或定制曲面做个性化设计。鞋大底直接接触地面,还要面对磨耗、摩擦、撕裂和环境老化,因此不能只看打印出来是否柔软;如果直接打印大底,需要针对实际材料和纹路进行耐磨、防滑等验证。
也就是说,一双鞋可以采用3D打印,但并不意味着所有部件都应该3D打印。实际开发中,更合理的方式往往是先确定需要数字化制造的功能部件,再决定材料和工艺路线。
鞋底性能不是由“材料硬度”一个数字决定
做柔性鞋底时,一个很容易出现的误区,是先找某个邵氏硬度,然后把鞋底整体打印出来。
问题在于,材料硬度不等于鞋底整体刚度,也不等于缓震或回弹表现。
同一种弹性材料,如果采用不同晶格拓扑、杆径、壁厚、单元尺寸和相对密度,压缩曲线就可能不同。已有聚合物晶格研究表明,即使材料和总体质量相近,改变晶格几何仍会明显影响压缩行为和能量吸收;针对鞋类的研究也在利用这种特性设计分区鞋中底。
这也是3D打印鞋底和普通实心鞋底设计最大的区别之一:设计师处理的不再只有外轮廓,还可以设计鞋底内部。
例如,后跟需要更大的压缩行程,前掌可能关注弯折和推进感,中足则可能需要不同程度的结构支撑。理论上,这些区域可以使用不同的晶格参数实现差异化响应,而不必简单地把整块鞋底做成同一种密度。
但结构自由度越大,验证要求也越高。晶格看起来复杂,并不代表实际性能一定更好。
3D打印鞋底常见的几种工艺有什么区别?
不同增材制造工艺都可以进入鞋类开发,但材料体系和适合的任务并不相同。
| 工艺方向 | 常见材料形态 | 更适合关注的方向 |
|---|---|---|
| 材料挤出 MEX/FDM | TPU、TPE等柔性线材 | 样件开发、结构实验、部分定制鞋垫和中底 |
| 粉末床工艺 | TPU等聚合物粉末 | 复杂自由结构、无需传统支撑的鞋类部件 |
| 光固化 LCD/MSLA/DLP | 弹性光敏树脂 | 精细晶格、复杂曲面、柔性结构验证及小批量制造 |
没有一种工艺适合所有鞋底。
选型时更应该看零件尺寸、材料要求、晶格最小特征、后处理方式、批量以及最终需要验证的性能,而不是单纯比较“分辨率高不高”或者“打印速度快不快”。
光固化为什么适合复杂弹性晶格?
光固化弹性体打印的一个重要特点,是能够直接从三维模型生成大量连续、复杂的细小结构。
这类结构如果采用传统模具制造,往往会遇到脱模、内部空腔、结构复杂度和模具加工等限制。而在增材制造中,复杂程度并不会以同样方式转化成模具复杂度,因此设计师可以更自由地改变晶格形态和区域参数。
YIDIMU Flex G2就是面向这类柔性构件开发的LCD面光固化设备。其成型空间为302 × 162 × 370 mm,采用405 nm UV光源,主要应用方向包括鞋底晶格、缓冲鞋垫、柔性支撑结构及其他弹性部件。
不过,16K分辨率或者较小的像素尺寸,并不能直接说明一双鞋底最后会有怎样的缓震性能。设备只是整个制造链中的一环。
一双3D打印鞋底,真正要控制的是整条工艺链
对于弹性光敏材料,比较合理的开发流程可以概括为:
根据鞋底尺寸和目标用途建立CAD模型,并确定需要采用实心、晶格还是混合结构;根据受力区域设计单元类型、密度和壁厚;选择与目标形变范围匹配的弹性材料;根据结构确定打印方向、支撑和切片参数;打印完成后进行规定的清洗、干燥和UV后固化;最后再做尺寸、压缩、弯折、疲劳、耐磨以及实际穿着相关验证。
这里有一个很重要的工程判断:打印成功,不等于鞋底设计已经验证成功。
柔性结构的最终表现会受到材料配方、几何结构、打印方向、曝光条件、清洗和后固化等多个变量影响。即使CAD模型完全相同,只要后处理条件发生变化,最终零件状态也可能发生变化。
因此,准备进入量产前,更值得记录的是完整工艺窗口,而不只是保存一个STL文件。
晶格设计最值得调整的不是“花纹”,而是结构参数
很多3D打印鞋底第一眼很吸引人,是因为可以看到复杂的网格或TPMS结构。但从工程角度看,晶格首先是一种机械结构,其次才是视觉设计。
开发过程中通常需要关注单元拓扑、单元尺寸、壁厚或杆径、相对密度、晶格方向、区域渐变以及外壳与晶格之间的连接方式。
这些参数会共同决定鞋底受压时怎样发生形变。
例如,2026年的一项鞋类弹性材料研究就显示,改变Gyroid晶格的相对密度会同时改变机械和磨耗表现。这意味着“同一种TPU”或者“同一种树脂”并不能代表最终鞋底性能,结构本身也是材料之外的重要设计变量。
因此,设计3D打印鞋底时,与其不断更换不同硬度材料,不如先建立一套可控的结构试样。
同一材料、同一后处理条件下,打印几组不同晶格密度和壁厚的小型测试块,做压缩曲线和循环形变比较,通常比直接打印整双鞋更容易找到问题。
3D打印鞋底是否一定比传统鞋底更好?
不一定。
如果一款鞋已经定型、需求量很大、结构长期不变,模压、发泡或注塑依然可能具有非常成熟的生产效率和成本体系。
3D打印真正具有吸引力的阶段,通常出现在设计还在快速变化、需要多个结构版本、产品具有明显个性化需求,或者批量不足以支撑频繁开模的时候。
它可以把流程从:
设计 → 开模 → 试模 → 修改模具 → 再试产
缩短为更直接的:
设计 → 打印 → 测试 → 修改参数 → 再打印
这里节省的核心不是“所有制造成本”,而是减少设计修改对模具的依赖。
对于鞋类研发部门来说,这种差异尤其重要。一组新的晶格参数可以直接进入下一轮样件,不必因为改变内部结构重新加工一套复杂模具。
从打样走向小批量,难点会发生变化
打印一双成功的鞋底,和稳定生产几十双、几百双,是两个不同的问题。
进入小批量后,需要重新计算平台一次能排多少件、不同位置的零件是否保持一致、清洗和UV后固化是否跟得上打印节拍,以及批次之间的尺寸和机械响应是否能够保持在允许范围内。
这时候,打印速度只是产能计算的一部分。
尤其对于弹性树脂,后处理不能被当作打印结束后的附属步骤。完整的清洗、干燥和后固化条件会参与形成最终零件状态,因此应该和设备、材料、切片参数一起被纳入工艺控制。
如果正在评估鞋类生产设备,可以进一步参考YIDIMU关于设备选型和弹性体打印流程的技术内容。3D打印鞋用什么机器 弹性材料与3D打印鞋工艺思路
采购3D打印鞋底设备前,先打印自己的模型
对鞋厂、鞋类研发团队或材料开发团队来说,采购设备时最有价值的测试,通常不是厂家准备好的标准样品,而是自己的鞋底文件。
同一个模型可以帮助验证几个关键问题:实际尺寸能否放入成型区域、细小晶格能否稳定成型、支撑位置是否影响外观、清洗是否方便、后固化后尺寸和形变是否符合要求,以及整个流程能否稳定重复。
这比单独比较“8K、14K还是16K”更接近真实生产决策。
如果正在开发3D打印中底、晶格鞋底、缓震鞋垫或其他柔性鞋材,可以把STL/CAD文件、零件尺寸、目标材料、需要重点验证的区域以及预计数量提供给YIDIMU,通过实际样品再判断设备、材料和后处理方案。