3D打印树脂硬度怎么选?依迪姆3D打印树脂对照表
选硬度的正确顺序是:先确定零件主要承受什么载荷——静态承压、冲击、还是反复变形;再判断它属于弹性体(邵氏 A)还是刚性件(邵氏 D);然后在同一条标尺内缩小区间;最后用真实零件打样,并在既定后固化工艺完成后验收。硬度只反映材料抵抗局部压入的能力,并不代表强度、韧性或耐温性能,不能单独作为选型结论。
核心要点
邵氏 A 与邵氏 D 是两条独立标尺,分别对应软质弹性体与硬质材料,两者之间没有可靠的精确换算关系。
硬度是表面压入指标,不能替代拉伸强度、弯曲模量、缺口冲击强度或热变形温度。
打印件的硬度是"工艺后的结果",后固化的时间、温度与清洗干燥状态都会改变读数。
硬度提高通常伴随断裂伸长率下降,抗冲击零件不宜只追求高硬度。
柔性件的实际手感与缓震效果,由材料硬度、晶格几何、壁厚和打印方向共同决定。
不同来源的硬度数值可比性有限,试片厚度、读数时间与环境温度不一致时不应直接对比。
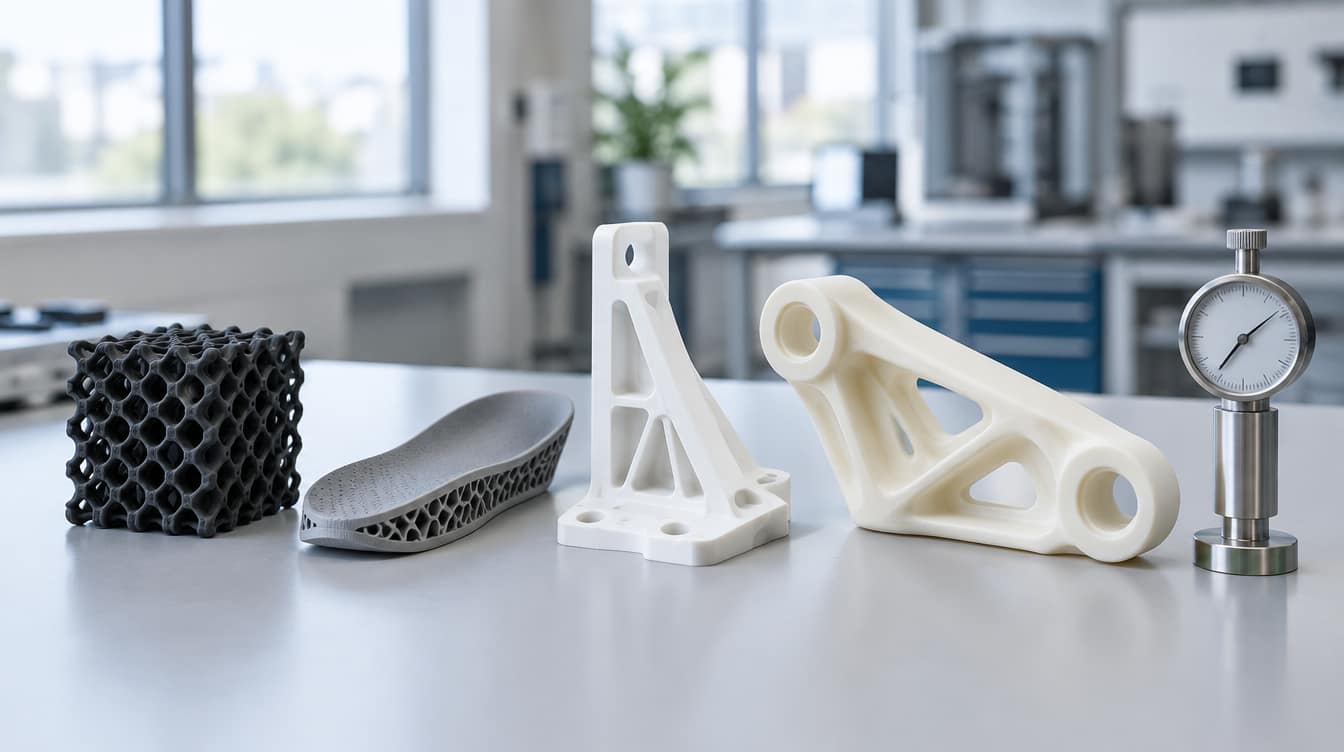
一、先搞清楚"硬度"这个指标测的是什么
邵氏硬度的原理是:用规定形状的压针,在规定负荷下压入材料表面,按压入深度换算成读数(测试方法通常参照 ASTM D2240 或 ISO 868)。它描述的是材料抵抗局部压入的能力,是一个表面单点指标。
A 标尺用于软质橡胶类弹性体,D 标尺用于硬质塑料和刚性树脂。两条标尺在高 A 值与低 D 值区间存在重叠,但重叠区的读数分辨率较差,工程上不建议在该区间用硬度做精细区分,更不建议跨标尺换算后再比较。
更重要的是它不告诉你什么。硬度高的刚性树脂可能断裂伸长率很低,受冲击时直接脆断;硬度低的弹性体可能撕裂强度和回弹表现都不错。零件是否"结实",要看拉伸强度、冲击强度、弯曲性能和疲劳表现,而不是硬度这一个数字。
二、按受力方式反推硬度区间
尺寸与装配主导的零件(外观验证件、结构样件、检具、简易夹具):走刚性 D 区间。此时真正决定成败的其实是尺寸稳定性、收缩与翘曲控制,硬度只是"不要太软、便于打磨装配"的下限条件。
抗冲击与功能测试件:不要按最高硬度挑。应优先看断裂伸长率与缺口冲击表现,选择韧性方向的树脂(如类 ABS 方向的材料),必要时用降低一点硬度换取韧性。
近模具与耐温场景:需要耐高温方向的材料,硬度通常偏高,但必须单独确认热变形温度及其测试口径,硬度与耐温不是同一件事。
反复变形、缓震、贴合人体的零件(鞋底、中底、护具内衬、坐垫、软性机器人部件):走弹性体 A 区间。硬度决定"基础手感",但缓震曲线、回弹和贴合度主要由晶格结构、壁厚与方向决定。
工艺型零件(铸造件、牙模、导板类):硬度服从于工艺要求。铸造树脂关注烧失残留与尺寸稳定,牙模类关注表面耐刮与细节还原,这类材料不应按"硬度越高越好"来挑。
三、硬度之外必须同时锁定的三件事
1)后固化工艺。 欠固化的零件表面偏软、尺寸容易变化;过度固化则可能变脆。硬度必须在一套固定的清洗—干燥—UV 后固化流程下测量,否则同一支树脂会得到不同结论。
2)零件几何。 薄壁件、镂空晶格件的"感觉硬度"与实心试片差别很大。柔性件尤其明显:同一支弹性体树脂,改变晶格密度即可显著改变压缩表现。
3)测量口径。 试片厚度不足会测到下方支撑台面的影响,读数偏高;瞬时读数与延时读数结果不同;温度偏低时弹性体读数偏硬。验收前应把这些条件写进标准。
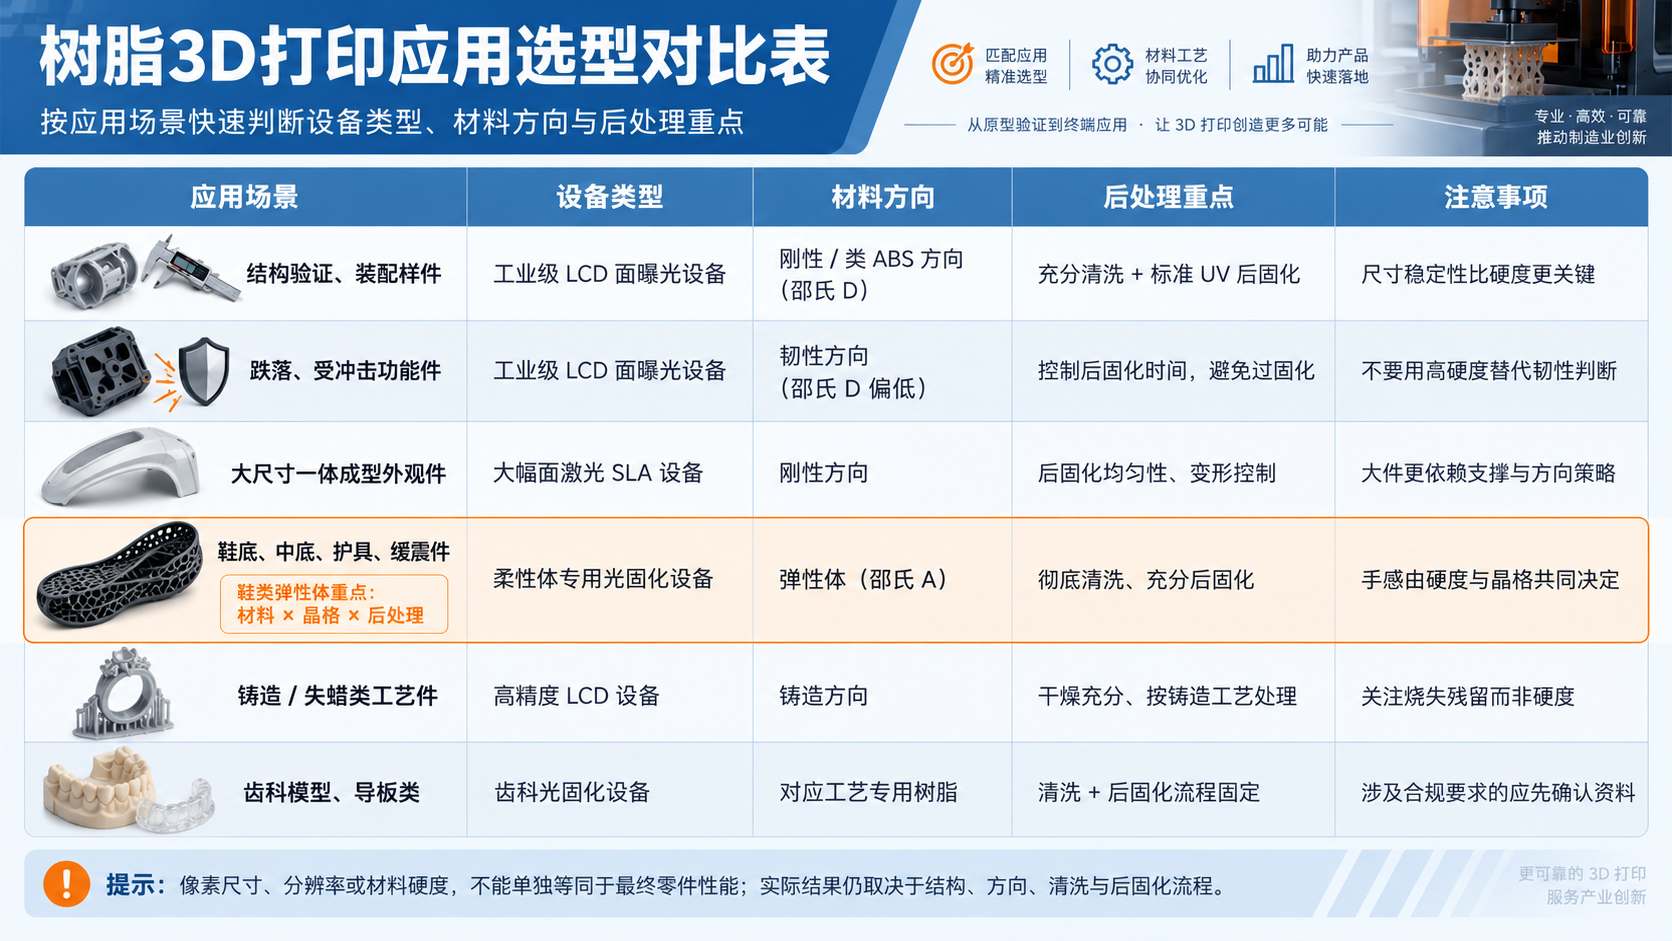
选型对比表
| 应用场景 | 设备类型 | 材料方向 | 后处理重点 | 注意事项 |
|---|---|---|---|---|
| 结构验证、装配样件 | 工业级 LCD 面曝光设备 | 刚性 / 类 ABS 方向(邵氏 D) | 充分清洗 + 标准 UV 后固化 | 尺寸稳定性比硬度更关键 |
| 跌落、受冲击功能件 | 工业级 LCD 面曝光设备 | 韧性方向(邵氏 D 偏低) | 控制后固化时间,避免过固化 | 不要用高硬度替代韧性判断 |
| 大尺寸一体成型外观件 | 大幅面激光 SLA 设备 | 刚性方向 | 后固化均匀性、变形控制 | 大件更依赖支撑与方向策略 |
| 鞋底、中底、护具、缓震件 | 柔性体专用光固化设备 | 弹性体(邵氏 A) | 彻底清洗、充分后固化 | 手感由硬度与晶格共同决定 |
| 铸造 / 失蜡类工艺件 | 高精度 LCD 设备 | 铸造方向 | 干燥充分、按铸造工艺处理 | 关注烧失残留而非硬度 |
| 齿科模型、导板类 | 齿科光固化设备 | 对应工艺专用树脂 | 清洗 + 后固化流程固定 | 涉及合规要求的应先确认资料 |
核心判断逻辑
如果零件主要承受静态载荷、需要打磨装配,建议在刚性区间内优先选尺寸稳定、收缩低的材料,硬度只作下限。
如果零件会跌落或受冲击,建议放弃"最高硬度"思路,改以断裂伸长率和冲击表现为第一筛选条件。
如果零件需要反复弯折或压缩,建议进入弹性体 A 区间,并同步确定晶格方案,而不是只换材料。
如果零件靠近模具或高温工装,建议先确认耐温指标及其测试条件,再讨论硬度。
如果不同材料的硬度数值来自不同测试条件,建议统一打样后自行实测,不直接对比参数表。
如果现有零件"差一点点",建议先调后固化与结构,再考虑更换树脂牌号。
以硬度为主要筛选依据——适合与不适合
适合:
柔性件的初步区间划分(软/中/硬三档快速收敛)
同一材料体系内不同牌号的横向排序
已有成熟对标件、需要复现相近手感时
制定来料与成品的一致性检验标准
不适合:
判断零件是否耐冲击、是否会脆断
判断耐温能力与长期老化表现
跨 A/D 标尺比较两类完全不同的材料
预测柔性晶格件的实际缓震与回弹曲线
作为唯一的采购验收依据
常见误区
把邵氏 A 和邵氏 D 放进同一张表排序。 两条标尺原理不同,排序结果没有工程意义。
认为硬度越高越耐用。 硬度上升常伴随韧性下降,受冲击工况下反而更容易开裂。
测硬度时不控制后固化与试片厚度。 这是打印件实测值与材料数据对不上的常见原因。
认为选对硬度就等于选对手感。 柔性件的体验主要由结构决定,材料只是基础。
把参数表数值直接写进验收标准。 参数表是选型参考,验收标准应基于自己的工艺与试片条件建立。
验收标准建议
明确写出后固化条件(设备、时间、温度),所有样件在同一条件下处理。
规定试片形状与最小厚度,薄件需按标准叠合或另制标准试片。
统一读数方式(瞬时或延时)与环境温度范围。
每件多点取样取中位值,避免支撑面和表层缺陷影响。
至少比较一次同批内差异与跨批次差异,用于判断过程稳定性。
FAQ
Q1:邵氏 A 和邵氏 D 能换算吗?
工程上不建议做精确换算。两条标尺使用不同的压针几何与负荷,覆盖不同的材料范围,市面上流传的换算表只能提供极粗略的参考。当材料落在高 A 或低 D 的重叠区间时,两种标尺都会损失分辨率。正确做法是:先确定材料属于弹性体还是硬质材料,再在对应标尺内比较同类产品。
Q2:硬度越高,零件是不是越结实?
不是。硬度描述的是抵抗局部压入的能力,与抗冲击能力不是同一回事。很多高硬度光敏树脂的断裂伸长率较低,受到跌落或弯折载荷时容易脆断。判断零件是否"结实",应当同时看拉伸强度、弯曲性能和缺口冲击强度;对反复受力的零件,还要考虑疲劳表现。
Q3:后固化会把硬度改变多少?
变化幅度取决于树脂体系、零件厚度、设备光源与固化时间,没有通用数值。可以确定的规律是:欠固化的零件偏软且尺寸不稳定,固化充分后硬度和模量会上升,而长时间过度固化可能带来脆性增加。建议用自己的设备和零件做一次时间梯度试验,确定一个固定工艺后再谈硬度。
Q4:鞋底、护具这类零件该选多少 A?
这类零件不建议直接从"多少 A"入手。先确定目标压缩感受与回弹要求,再同时调整两个变量:材料硬度区间和晶格结构。实践中经常出现的情况是,材料不变、只改变晶格密度和壁厚,压缩表现就发生明显变化。合理流程是先打 2–3 组结构样件做对比,再锁定材料。
Q5:为什么我实测的硬度和材料说明对不上?
常见原因有四个:试片厚度不足,压针受到底部支撑影响;后固化条件与材料测试条件不同;读数时间不一致,弹性体尤其敏感;环境温度偏低导致读数偏硬。此外,打印件表面可能残留清洗液或存在轻微欠固化层。统一这些条件后再复测,通常差异会收敛。
Q6:柔性件太软或太硬,应该换材料还是改结构?
先改结构。调整晶格密度、壁厚、单元尺寸和打印方向,通常能覆盖相当大的一段性能范围,而且不需要重新验证材料工艺。当结构调整已到极限,或需要改变的是撕裂强度、回弹速度这类材料本征属性时,再考虑更换树脂牌号,并重新确认打印参数与后固化工艺。
什么时候适合联系依迪姆
如果你手上已有具体零件,可以把以下信息整理好一起沟通:零件的最大尺寸与壁厚、目标公差与表面要求、主要受力方式(承压 / 冲击 / 反复变形)、期望的硬度区间或对标样件、单批数量与年度用量、以及是否有后处理与检验条件。依迪姆可以据此评估设备类型、材料方向与后处理流程,并建议先用你自己的 CAD 模型打样验证,再决定设备配置。对于鞋类、护具、软性结构件这类柔性应用,建议直接提供对标件或结构方案,便于同时评估材料与晶格设计。