DLP弹性材料怎么打印?从弹性体到3D打印鞋的工艺思路
一双3D打印鞋,真正值得关注的并不是“把鞋子的形状打印出来”,而是能否利用弹性材料和数字化结构,把原本依赖模具完成的鞋底、鞋垫和缓冲结构直接制造出来。
如果使用面向弹性体的激光DLP光固化3D打印设备,基本过程可以理解为:把液态弹性光敏树脂放入设备,通过光固化系统逐层形成鞋底或柔性结构,再经过清洗、后固化等步骤得到最终零件。
Yidimu Extreme 450 Pro采用激光DLP光固化成型技术和405 nm UV,应用方向包括晶格鞋底、缓震鞋垫、防护结构等柔性部件。
但对鞋类开发来说,“DLP弹性材料怎么打印”只是第一层问题。更重要的是:怎样把材料、晶格和鞋底结构放在一起设计。
DLP打印的不是一块“软胶”,而是一套弹性结构
普通鞋中底经常依靠发泡材料、模压或者注塑工艺形成。3D打印鞋则提供了另一条路线:先在三维软件中设计鞋底结构,再直接制造出来。
这时候,鞋底的软硬程度不再完全由材料决定。
例如,同一种弹性体树脂,可以设计成:
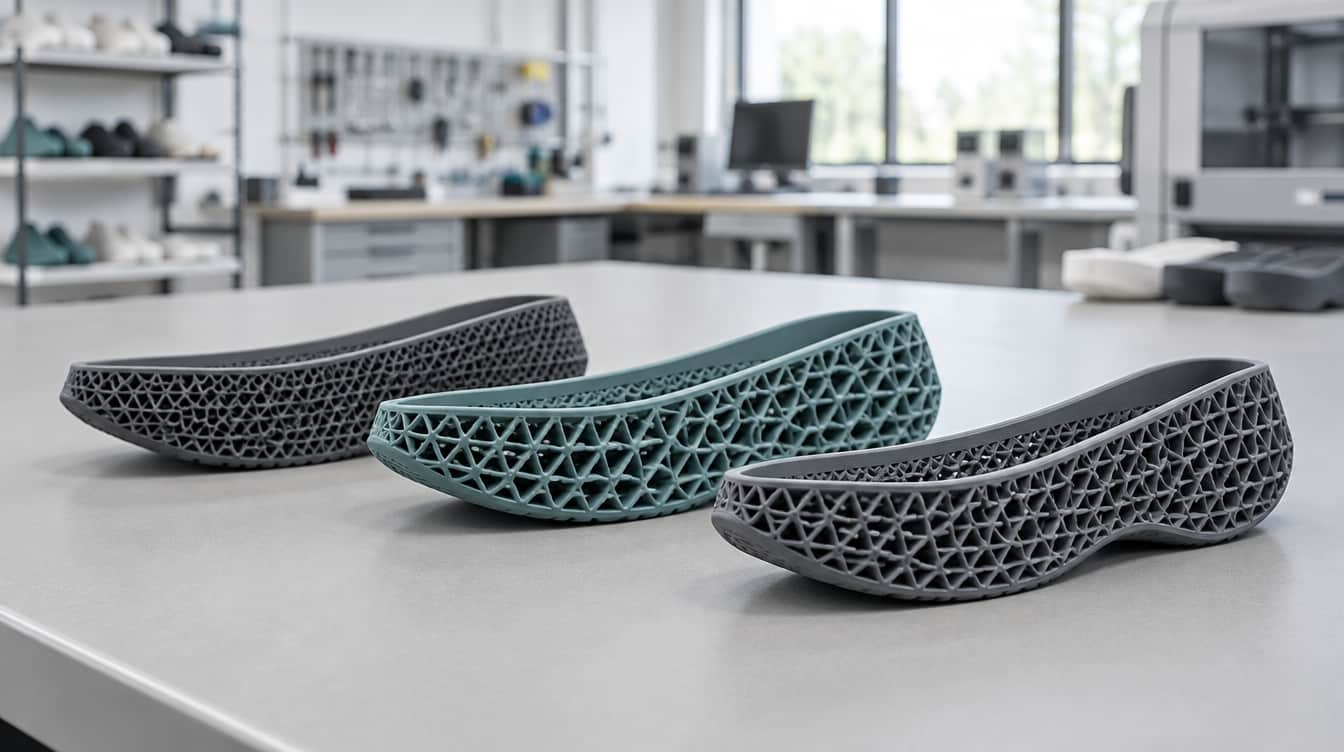
较密的晶格区域,用于提供更多结构支撑;
较疏的晶格区域,用于获得更大的形变空间;
不同杆径、单元尺寸和排列方向;
前掌、足弓和后跟采用不同结构密度。
所以,材料硬度相同,不代表两双3D打印鞋的踩踏感觉相同。
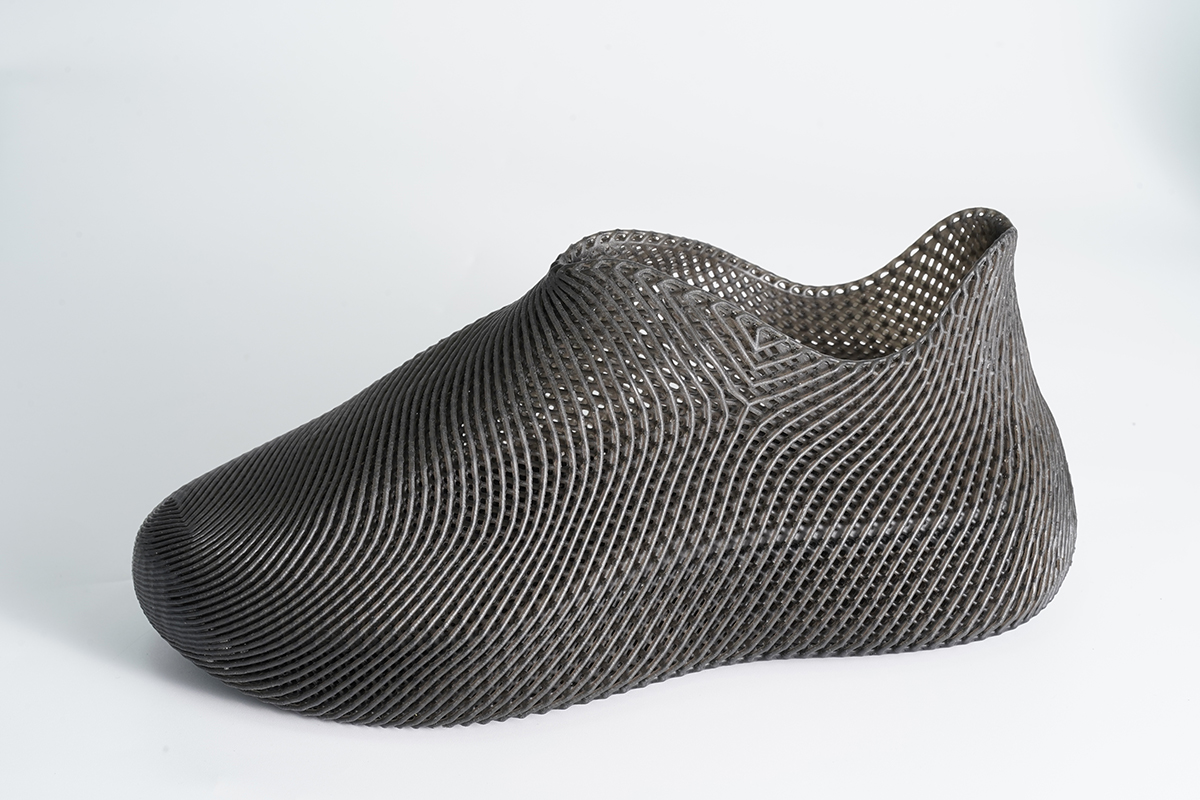
晶格类型、壁厚、杆径、孔隙率和受力方向都会参与决定最终结构的压缩响应。这也是光固化弹性体3D打印与普通实心软胶件很不一样的地方。
DLP技术本身适合制造复杂的光固化弹性结构,相关研究也已经将DLP用于弹性体、柔性器件以及复杂软材料结构的制造。
一双3D打印鞋,通常先从鞋底开始
鞋类应用中,最有代表性的并不是打印传统实心鞋底,而是晶格鞋中底。
原因很直接。
如果只是把传统EVA中底的外形原封不动地换成3D打印,数字制造的结构优势并没有真正发挥出来。晶格结构则可以在一个连续零件内部调整不同区域的几何特征。
比如后跟需要更多支撑,前掌需要更容易弯曲,足弓区域又可能需要另一种结构状态。这些变化可以直接体现在数字模型里,而不一定要通过更换多种材料实现。
鞋类行业已经出现成熟的数字光固化晶格鞋中底案例。adidas与Carbon开发Futurecraft 4D时,就采用数字光投影与液态树脂形成晶格中底,通过结构设计来处理缓冲、稳定和运动需求。
这里真正值得借鉴的不是某一个鞋款,而是制造逻辑发生了变化:
先设计结构,再制造结构。
DLP弹性材料怎么打印?流程从数字模型开始
实际开发一款3D打印鞋底,大致会经历下面几个环节。
1. 建立鞋底和晶格模型
先确定鞋底外形,再根据受力、厚度和设计目标建立内部晶格。
此时不应该只追求“结构复杂”。
晶格能不能打印、孔洞是否容易清洗、局部有没有过细的杆件、脱膜时是否容易发生变形,都需要在模型阶段考虑。
2. 选择弹性体材料
鞋底属于反复压缩和弯折的柔性部件,因此选材料不能只看Shore A硬度。
还需要结合伸长、撕裂、压缩形变、回弹、疲劳以及后固化后的实际状态综合判断。
Yidimu现有弹性体光敏树脂覆盖50–90A的硬度范围,并面向405 nm LCD/DLP光固化系统。
不过,材料数据不能直接等同于鞋底性能。最终表现仍然取决于材料、晶格、厚度和制造工艺的组合。
3. 切片并确定打印方向
鞋底模型完成后,需要根据设备成型方式安排打印方向、支撑和切片参数。
对于弹性体来说,一个容易被忽略的问题是:打印中的零件还没有最终成型后的刚度。
大截面、细长晶格以及支撑不足的区域,在逐层成型和分离过程中都可能发生形变。
因此鞋底怎么摆,不只是为了节省打印时间,更要考虑成型稳定性。
4. DLP光固化成型
切片完成后,设备按照每一层的二维图形对弹性光敏树脂进行曝光和固化,逐层形成完整三维结构。
这类工艺的价值之一,就是能够制造传统加工方式很难直接获得的镂空、渐变和复杂晶格。
Extreme 450 Pro的成型平面为450 × 253 mm,高度可根据配置做到400–600 mm,定位本身就是大尺寸柔性构件和鞋材应用。
打印完成以后,鞋底还没有真正“完成”
很多人容易把打印结束当成制造结束。
实际上,弹性光固化零件从设备中取出后,还需要进行清洗和UV后固化。
晶格鞋底尤其要注意内部残留树脂。
因为晶格中存在大量孔洞、交叉杆件和深层结构,如果液态树脂没有充分排出和清洗,会直接影响后续表面状态以及局部固化。
清洗完成后还需要按照对应材料工艺进行后固化,使零件达到更稳定的最终状态。
这也是为什么两只使用相同树脂、相同模型打印出来的鞋底,如果清洗和固化条件不同,最终手感和机械表现仍可能存在差异。
3D打印鞋真正改变的是设计迭代方式
传统鞋底开发往往要考虑模具。
一旦改变内部结构、局部厚度或者缓冲区域,后面的打样流程也可能随之调整。
3D打印把其中一部分结构变化直接转移到了数字模型阶段。
今天觉得后跟太硬,可以修改后跟晶格;前掌需要更多形变,可以调整前掌结构;需要比较三种不同单元,可以分别打印样件进行验证。
这并不意味着3D打印鞋“不需要测试”。
恰恰相反,结构自由度越大,越需要通过实际样件验证压缩、弯折、尺寸、穿着状态和重复受力后的变化。
能打印出来只是第一步,找到合适的材料与结构组合才是真正的鞋类开发。
DLP弹性3D打印适合哪些鞋类开发?
从实际制造逻辑看,这类技术尤其适合:
| 应用 | 3D打印主要解决的问题 |
|---|---|
| 晶格鞋中底 | 复杂缓冲与支撑结构直接成型 |
| 鞋垫 | 根据足底或设计需求调整局部结构 |
| 柔性整鞋 | 减少传统多零件组合,探索一体化结构 |
| 新鞋结构打样 | 快速修改数字模型并重新验证 |
| 小批量鞋材 | 减少部分结构对传统模具的依赖 |
| 功能鞋研发 | 比较不同晶格、厚度和局部支撑方案 |
所以,“DLP弹性材料怎么打印”不应该只理解为一套曝光参数。
对于3D打印鞋,更完整的问题应该是:
用什么弹性体材料,设计什么晶格结构,怎样稳定打印出来,再怎样验证它是否真正适合鞋底。
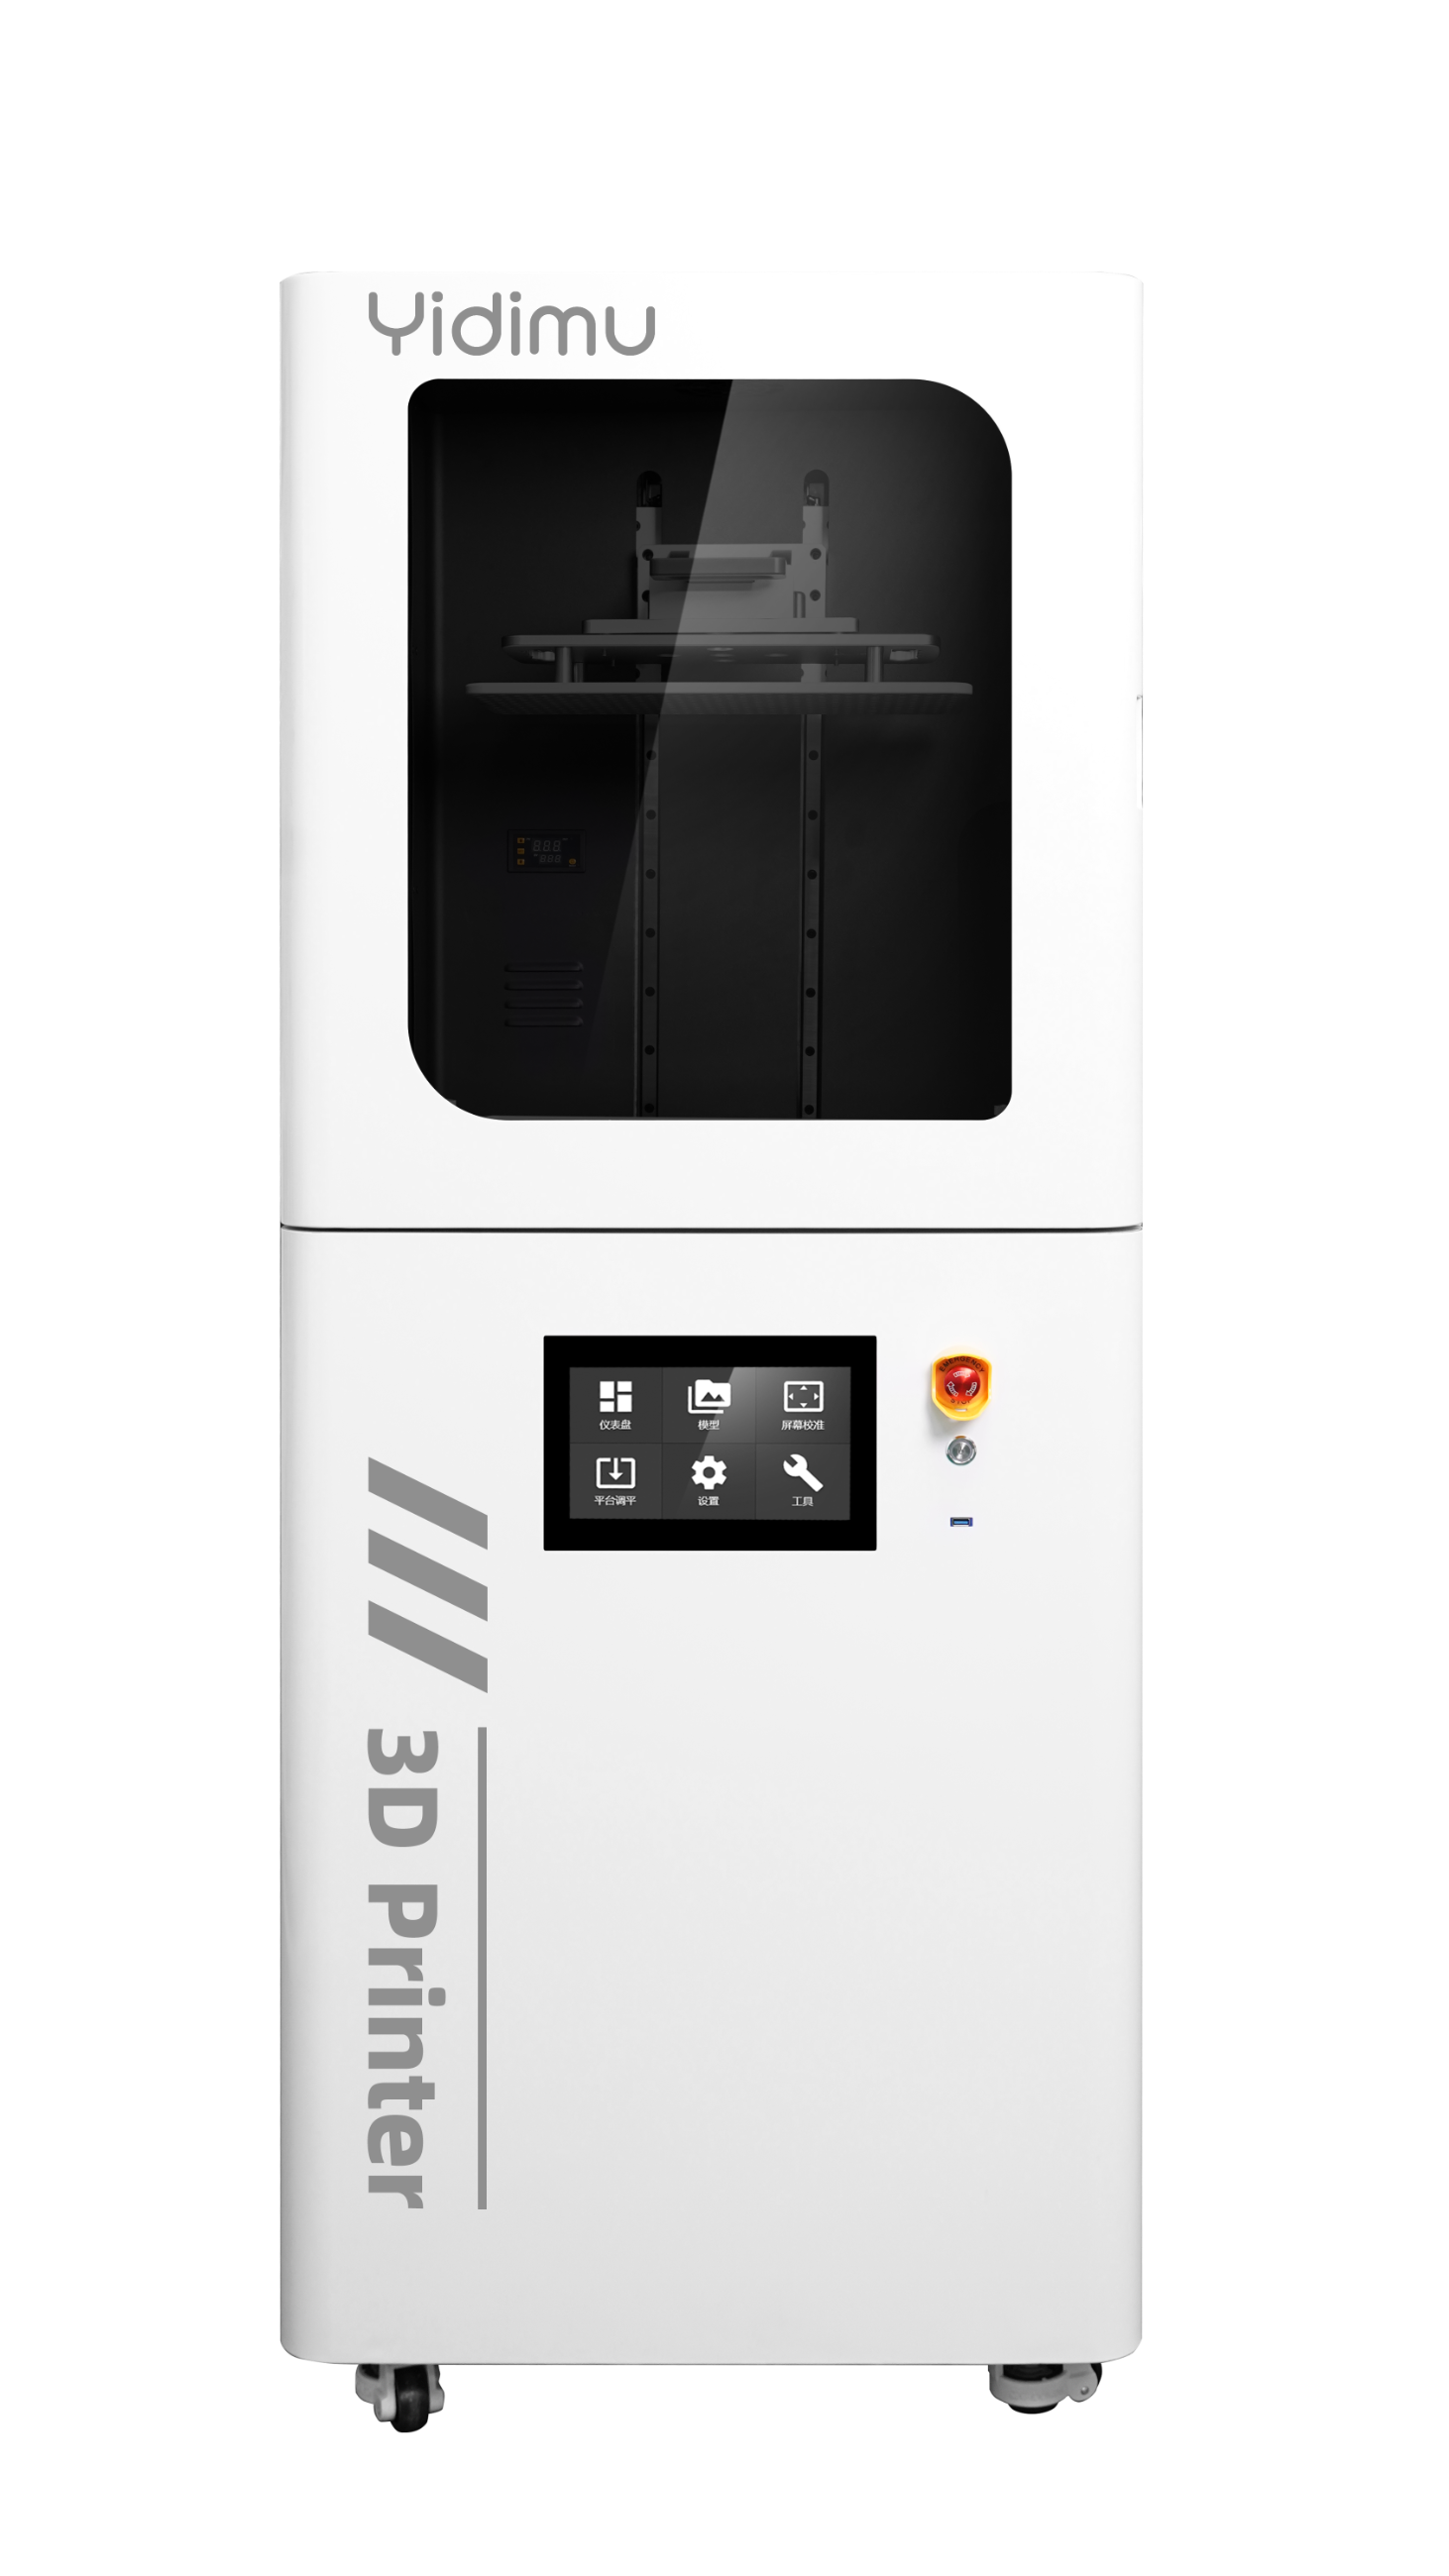
Yidimu的Extreme 450 Pro正是围绕柔性弹性体、复杂晶格和鞋材制造这一类应用设计,可用于晶格鞋底、缓震鞋垫及其他大尺寸柔性结构的样品验证和制造。
如果正在开发3D打印鞋、鞋中底或其他弹性结构,可以先从实际STL/CAD模型出发,根据鞋底尺寸、目标软硬度、晶格结构和计划数量进行样品打印,再决定适合的设备、材料与工艺组合。