1500℃!赛峰航空发动机用光固化3D打印,造的竟不是金属
一块陶瓷,要在接近 1500℃ 的金属浇铸过程中保持形状;可它最初的制造过程,竟然离不开光敏树脂。
听起来有些矛盾。树脂遇高温会分解,怎么反而成了航空发动机制造里的关键材料?
答案藏在涡轮叶片内部。那里有肉眼看不到的弯曲冷却通道,而光固化3D打印的任务,往往不是制造最后的金属叶片,而是制造一件在铸造过程中发挥作用、随后必须被去除的“中间件”。
三台设备入厂,航空发动机制造正在改变一道老工序
2025年10月,法国赛峰航空发动机公司(Safran Aircraft Engines)的一个生产基地安装了3台陶瓷3D打印设备,用于推进下一代航空发动机涡轮叶片所需的复杂陶瓷铸造型芯生产。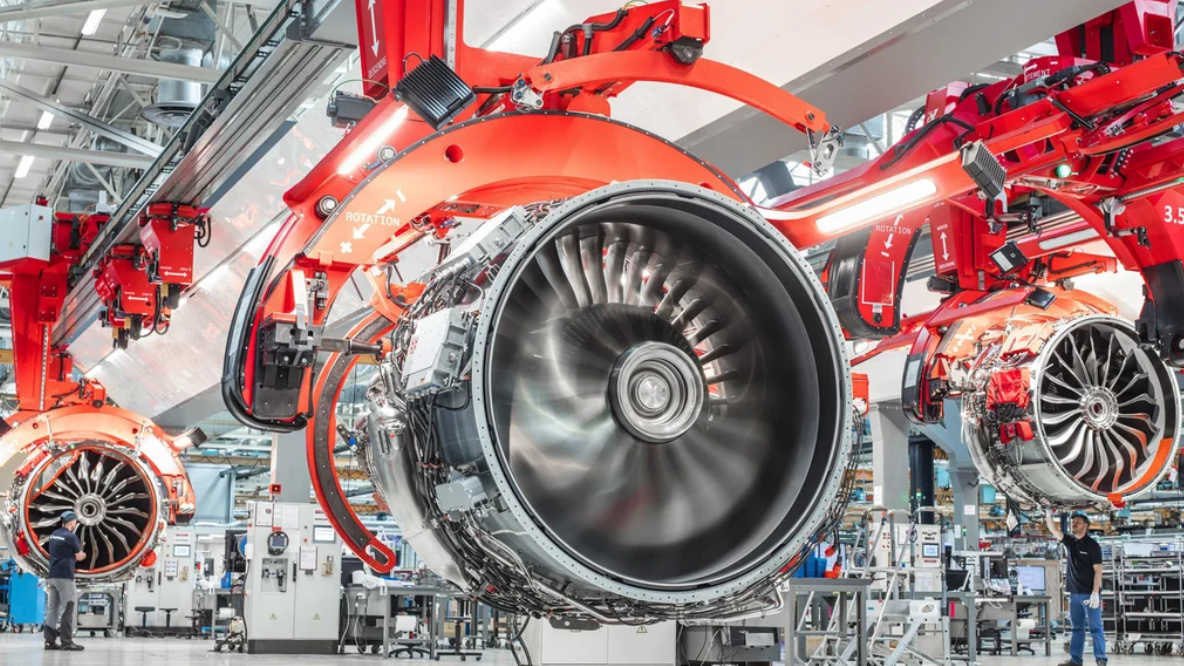
就在2026年11月16日,美国超音速航空企业 Boom Supersonic 又公布了采购3台陶瓷3D打印设备的消息。这批设备将用于其正在开发的 Superpower 工业燃气轮机项目,为单晶涡轮叶片制造带有复杂内部通道的陶瓷型芯。
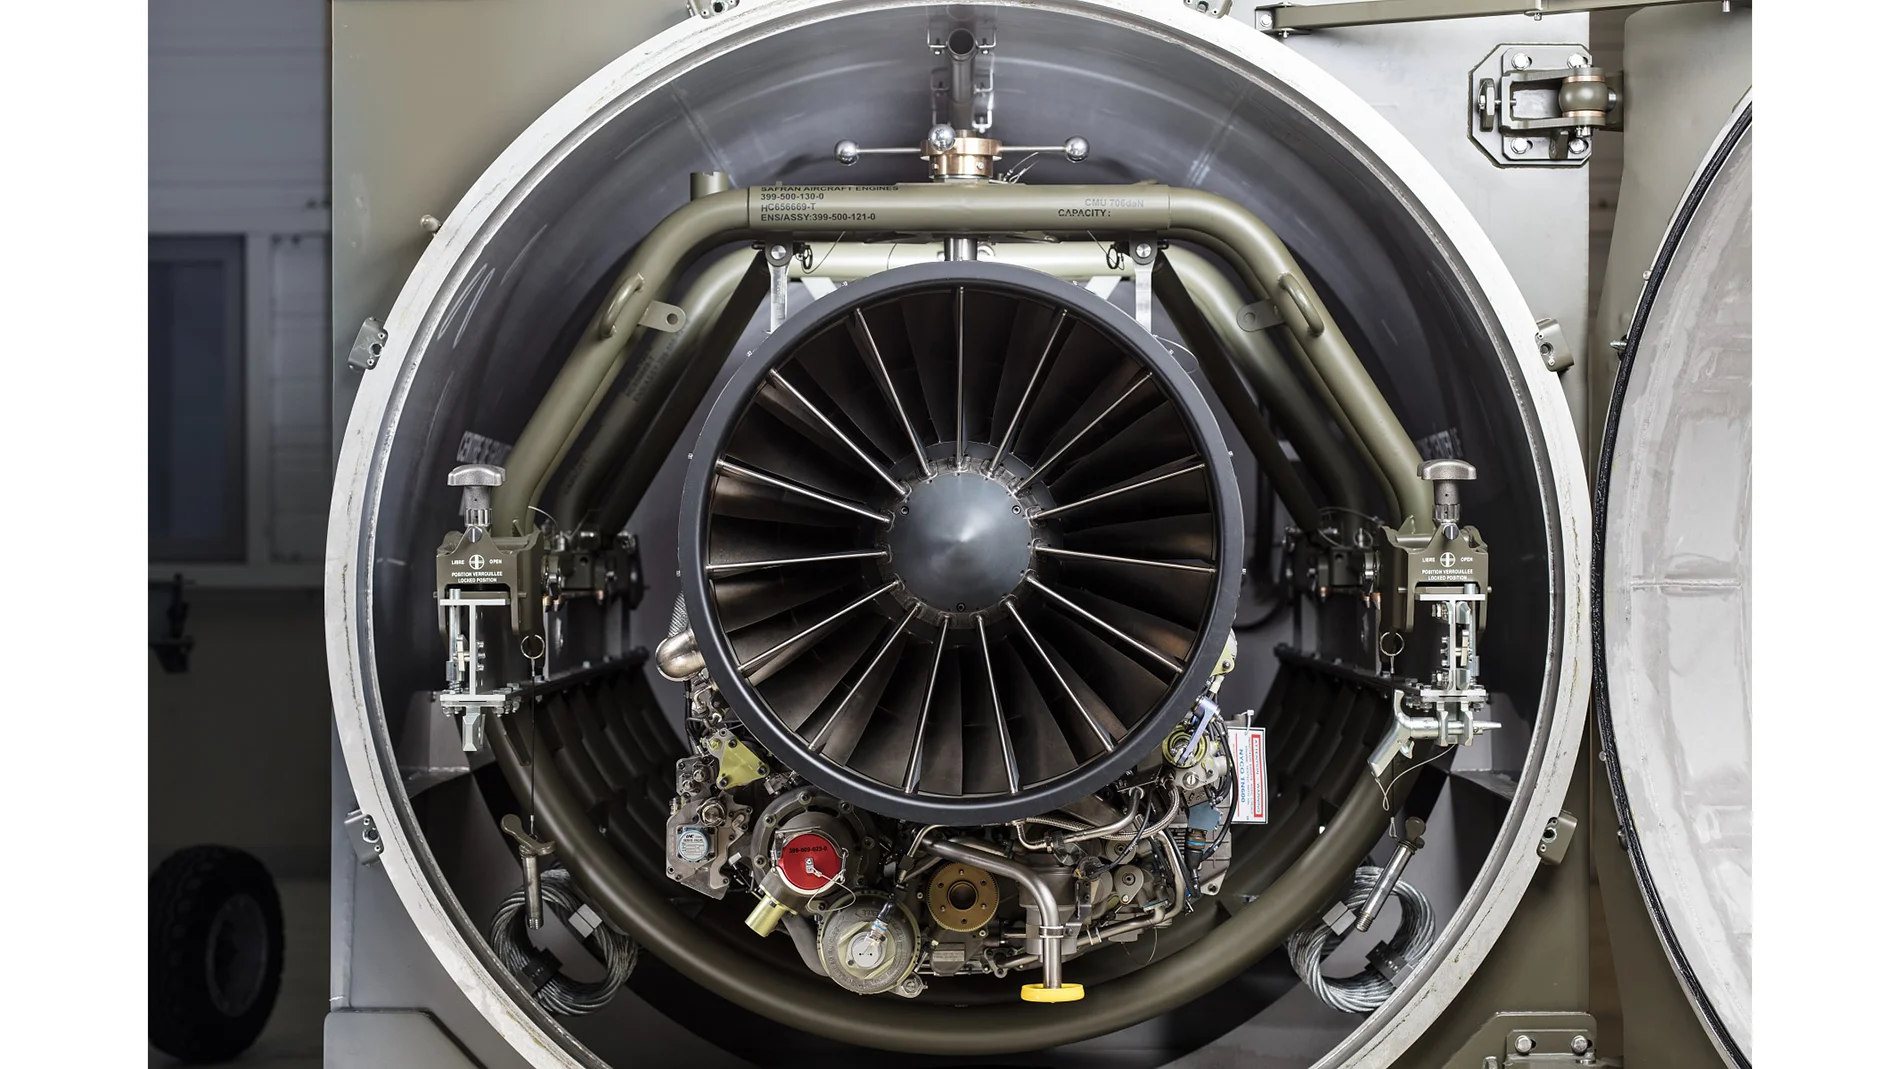
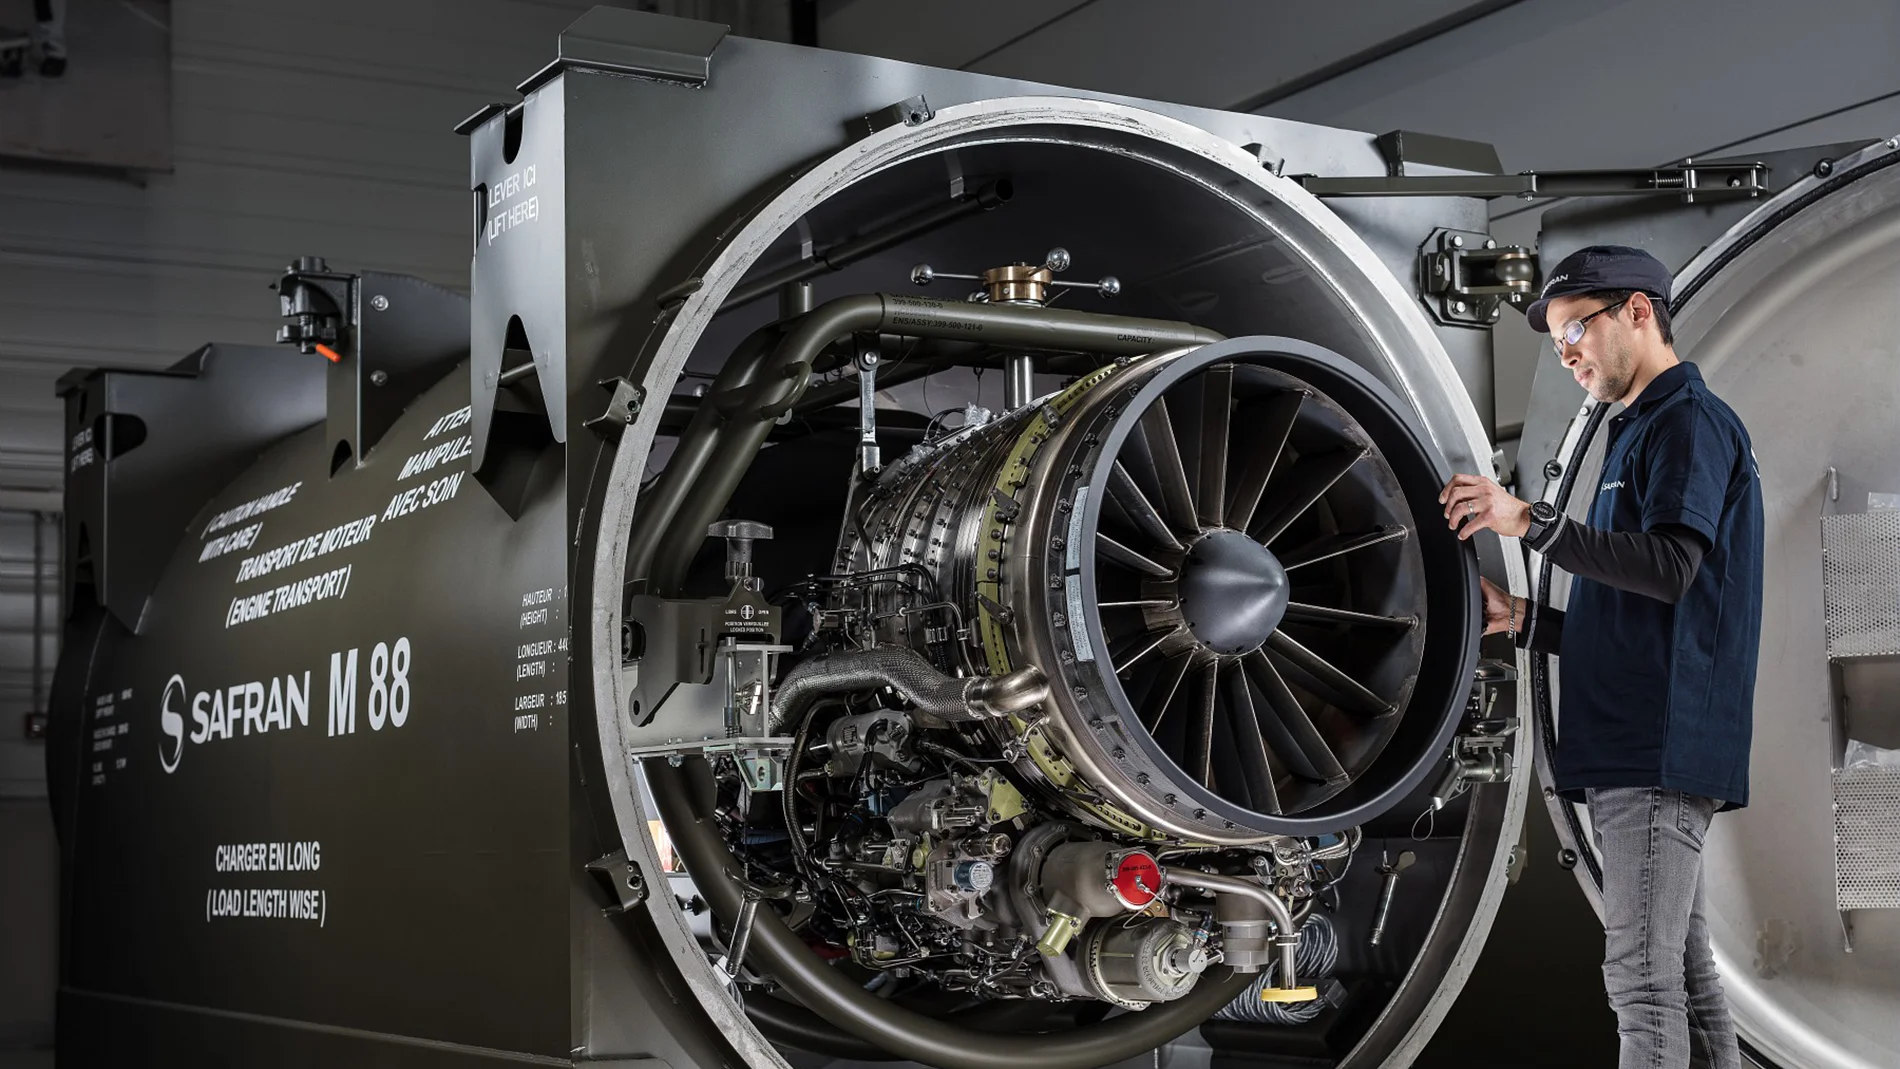
一个是成熟的航空发动机制造商,一个是布局先进涡轮制造的航空企业。两则消息指向了同一个细分环节:涡轮叶片里面那块最终看不见的陶瓷型芯。
这里有个关键区别:这些企业并不是拿光敏树脂直接打印可在高温下服役的涡轮叶片。陶瓷型芯在铸造中承受高温,而金属叶片仍通过精密铸造等工序获得。公开的专用陶瓷型芯资料提到,其材料体系需要应对最高约1500℃的铸造过程;这不是普通树脂的耐温数据。
第一条路:先打印一个模型,再让它在炉子里消失
要理解光固化为什么能进入铸造车间,得先看一门老手艺:熔模精密铸造。
传统做法通常先制作模具,再得到蜡模;随后在外面反复挂浆、撒砂,形成耐火陶瓷壳。蜡模被去除后,壳里留下与目标零件相匹配的空腔,液态金属再被浇入其中。
对成熟的大批量产品,这套流程依然有效。但在反复改设计的小批量试制中,模具意味着时间和成本。尤其是大型、复杂或者尚未定型的零件,工程师可能只想先验证一个方案。
于是,光固化3D打印可以接过“造模型”这一步:直接把数字模型变成可烧失的树脂铸造模样,参与制壳;完成任务后,再按经过验证的烧失工艺去除。
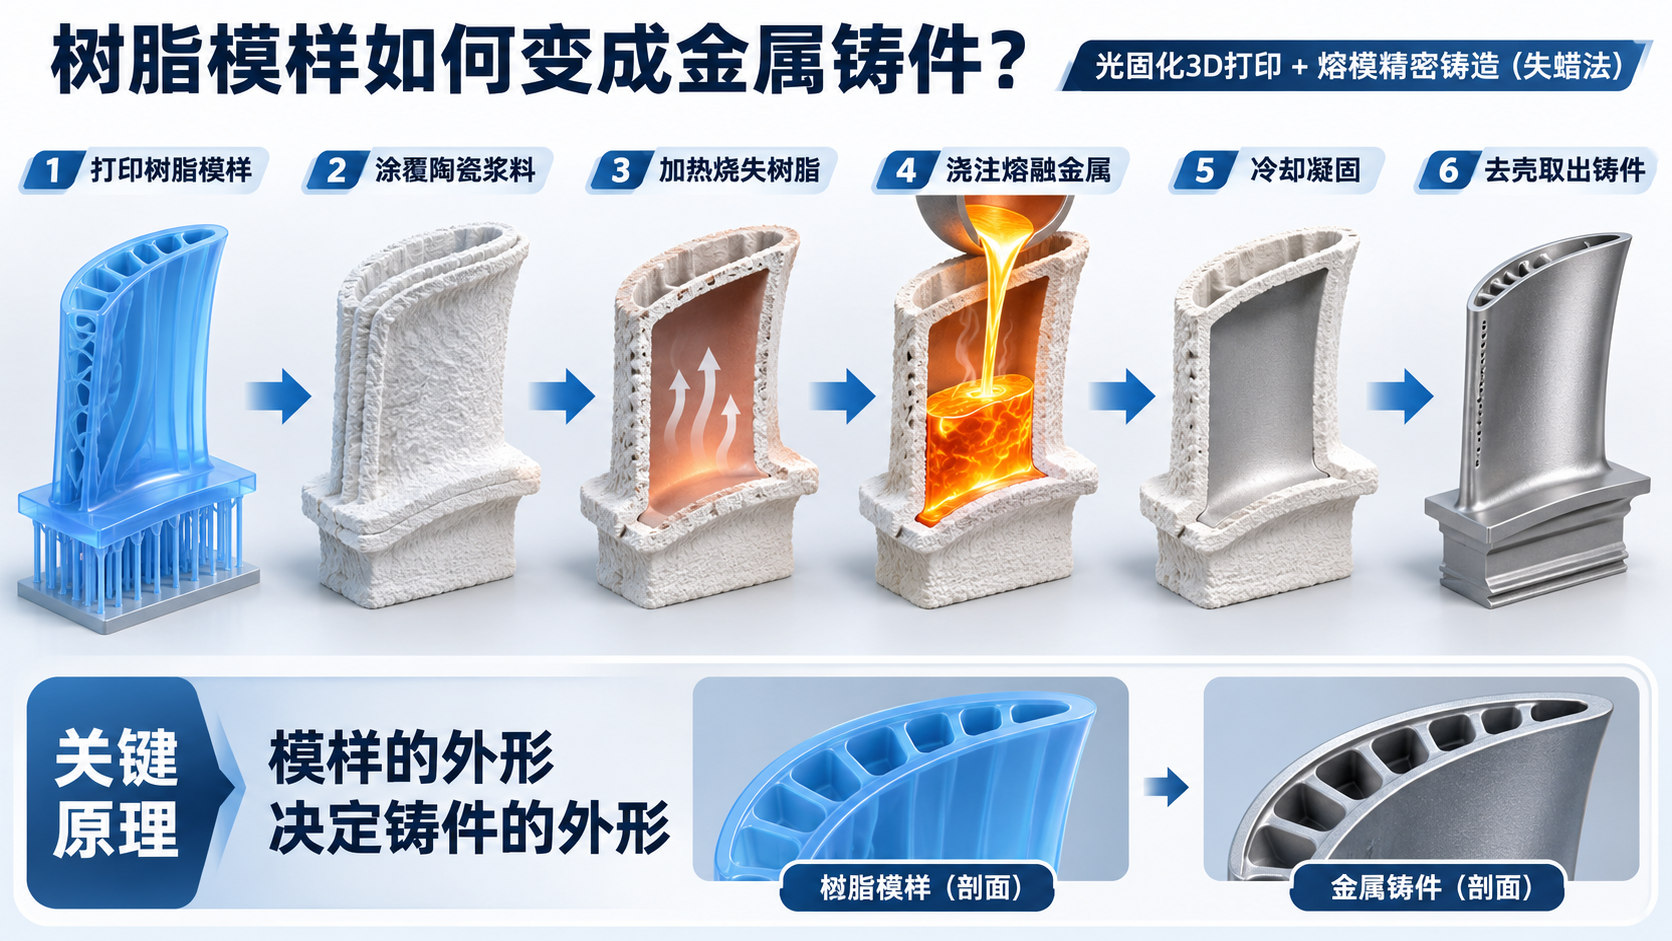
它的优势不在于树脂有多耐热,恰恰相反:既要在制壳阶段保持尺寸和表面,又要在后续加热阶段尽可能安全、充分地退出。
这并不只是“烧掉树脂”那么简单。模样的空心结构、排气路径、残灰、热膨胀,以及陶瓷壳是否开裂,都需要与铸造工艺一起验证。打印成功,并不代表铸件一定合格。
第二条路:把陶瓷粉“锁”在光里,烧掉树脂留下陶瓷
如果目标是涡轮叶片内部弯来绕去的冷却通道,问题还要复杂得多。
金属浇铸之前,工程师会将陶瓷型芯放在预定位置。金属包围型芯凝固之后,再用适合该材料体系的工艺将型芯去除,原来的型芯位置就成为叶片内部的冷却通道。
过去,这些型芯的制造受到模具、脱模和细小结构强度的限制。现在,光刻陶瓷制造(LCM)等基于光固化的陶瓷成型工艺,为复杂型芯提供了另一种路线。
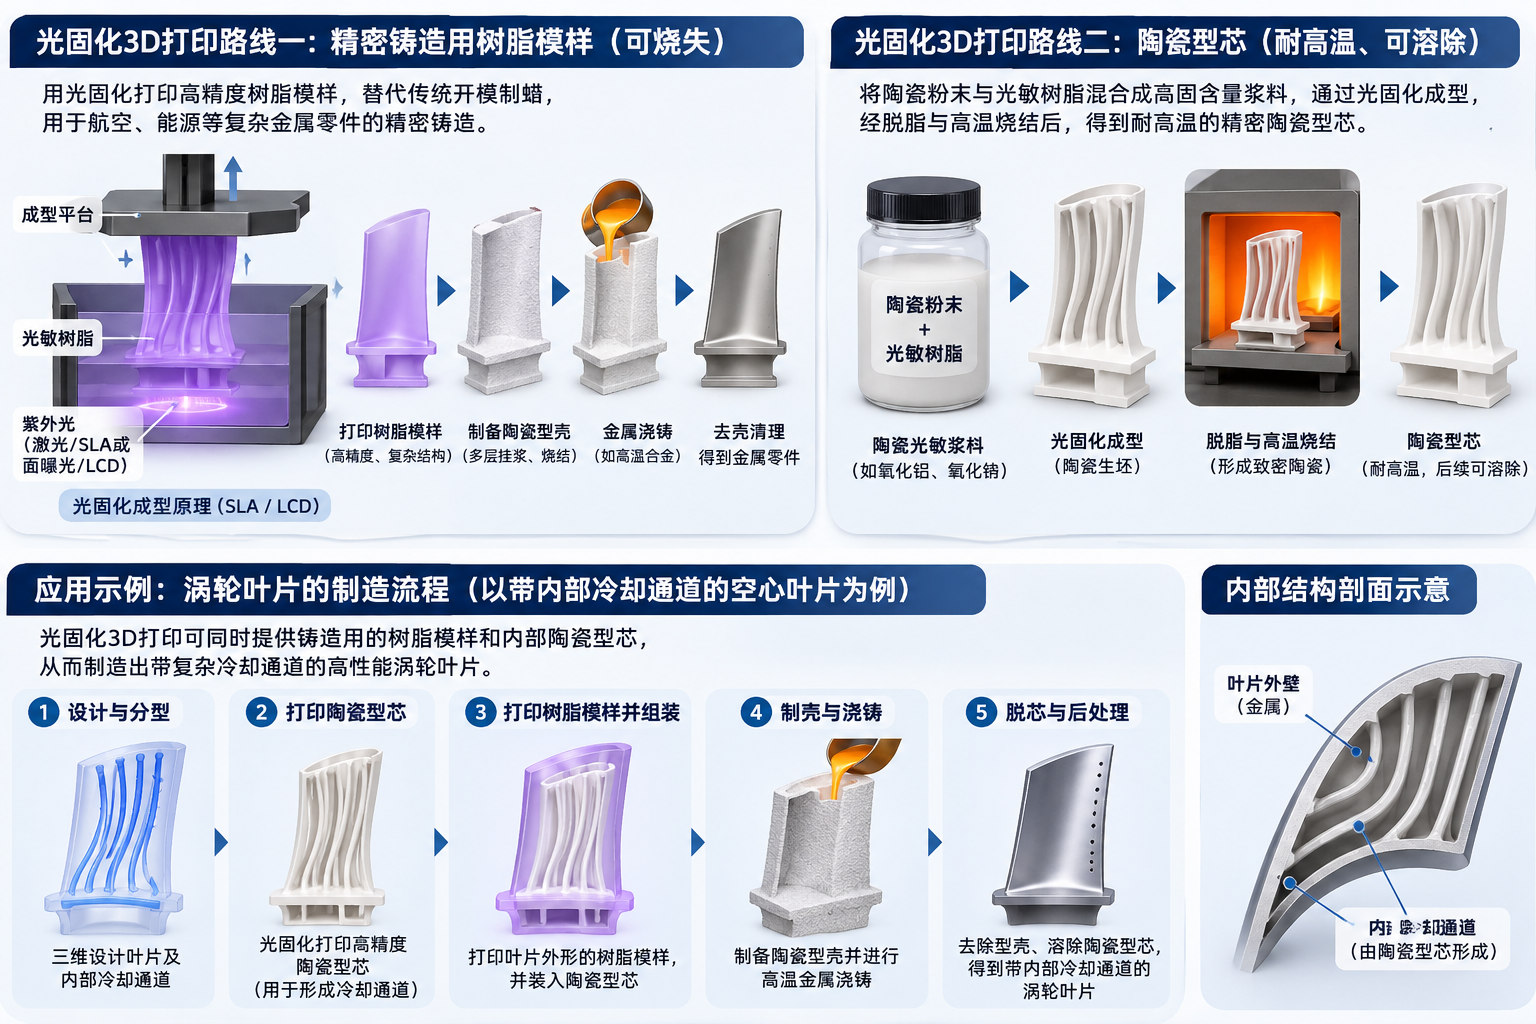
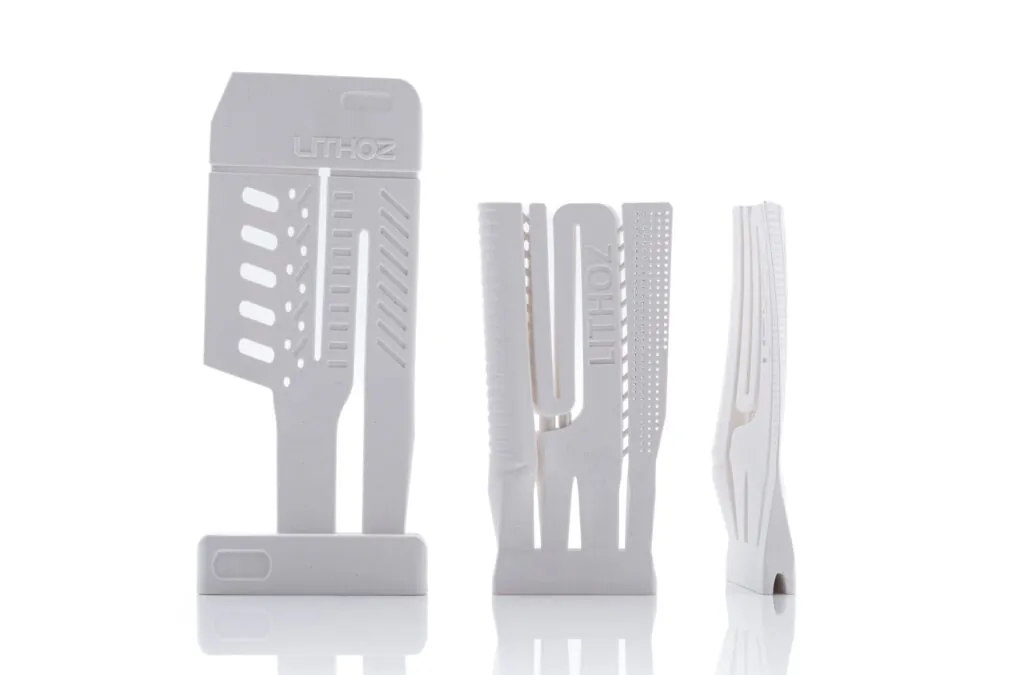
做法是先把硅基等陶瓷粉体分散进可光固化的浆料。曝光时,树脂组分暂时把粉末固定住,形成具有目标几何形状的陶瓷生坯;随后经过清理、脱脂和烧结,去除有机组分,使陶瓷结构获得所需性能。
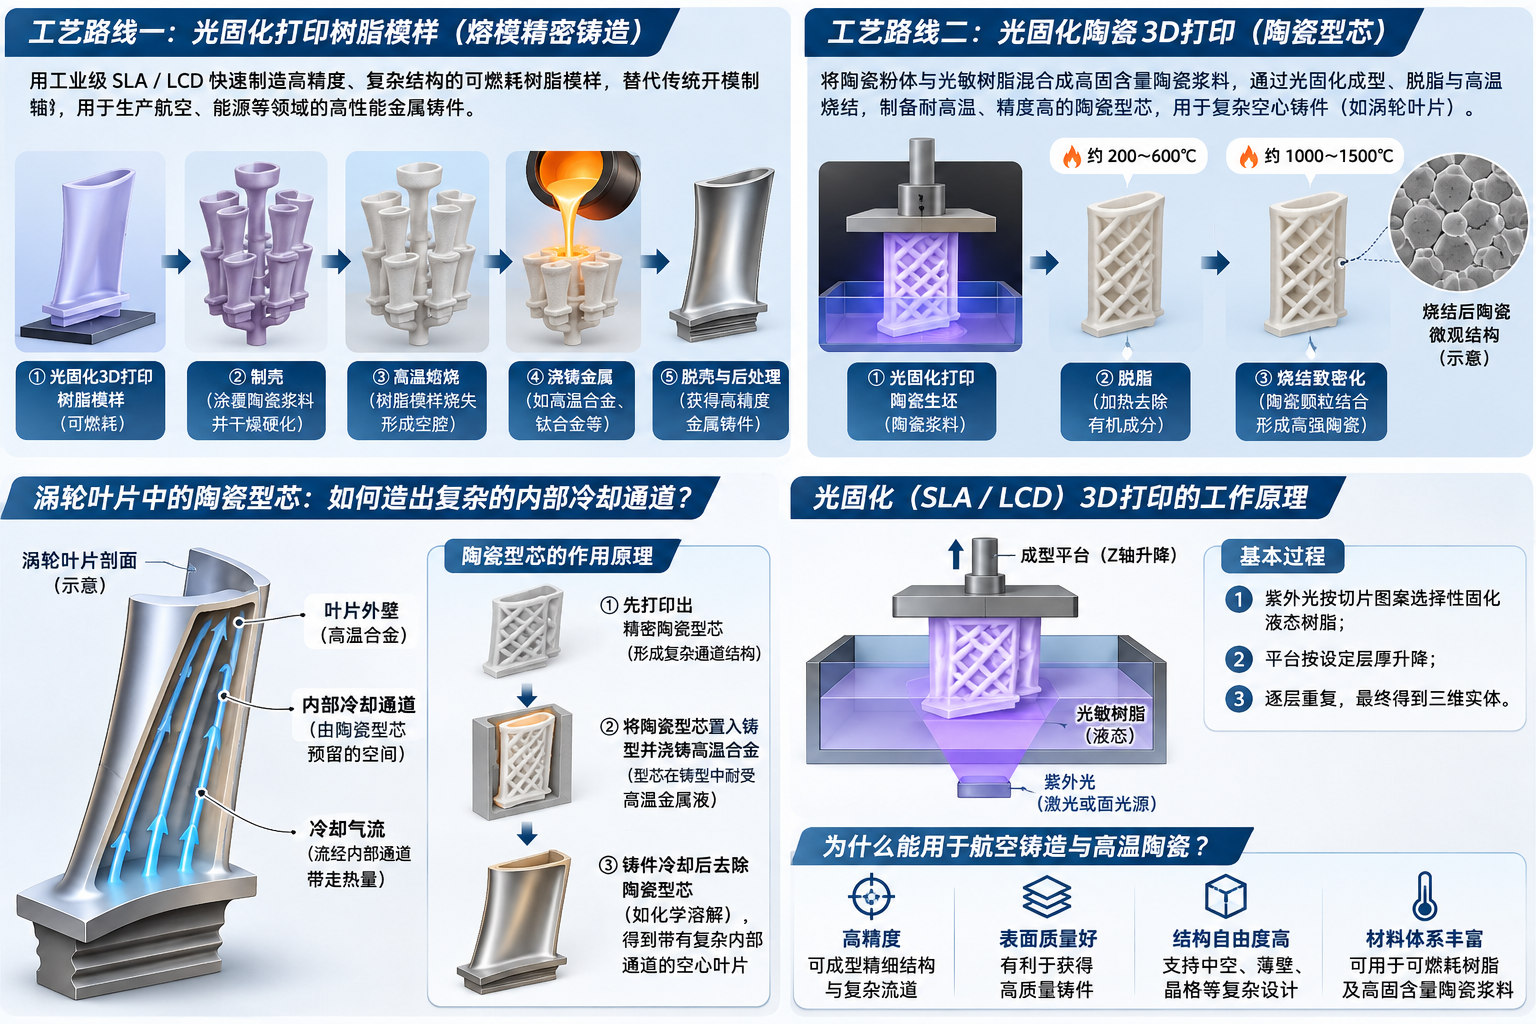
也就是说,树脂负责“定形”,陶瓷负责“扛高温”。这是理解整条工艺路线最重要的一句话。
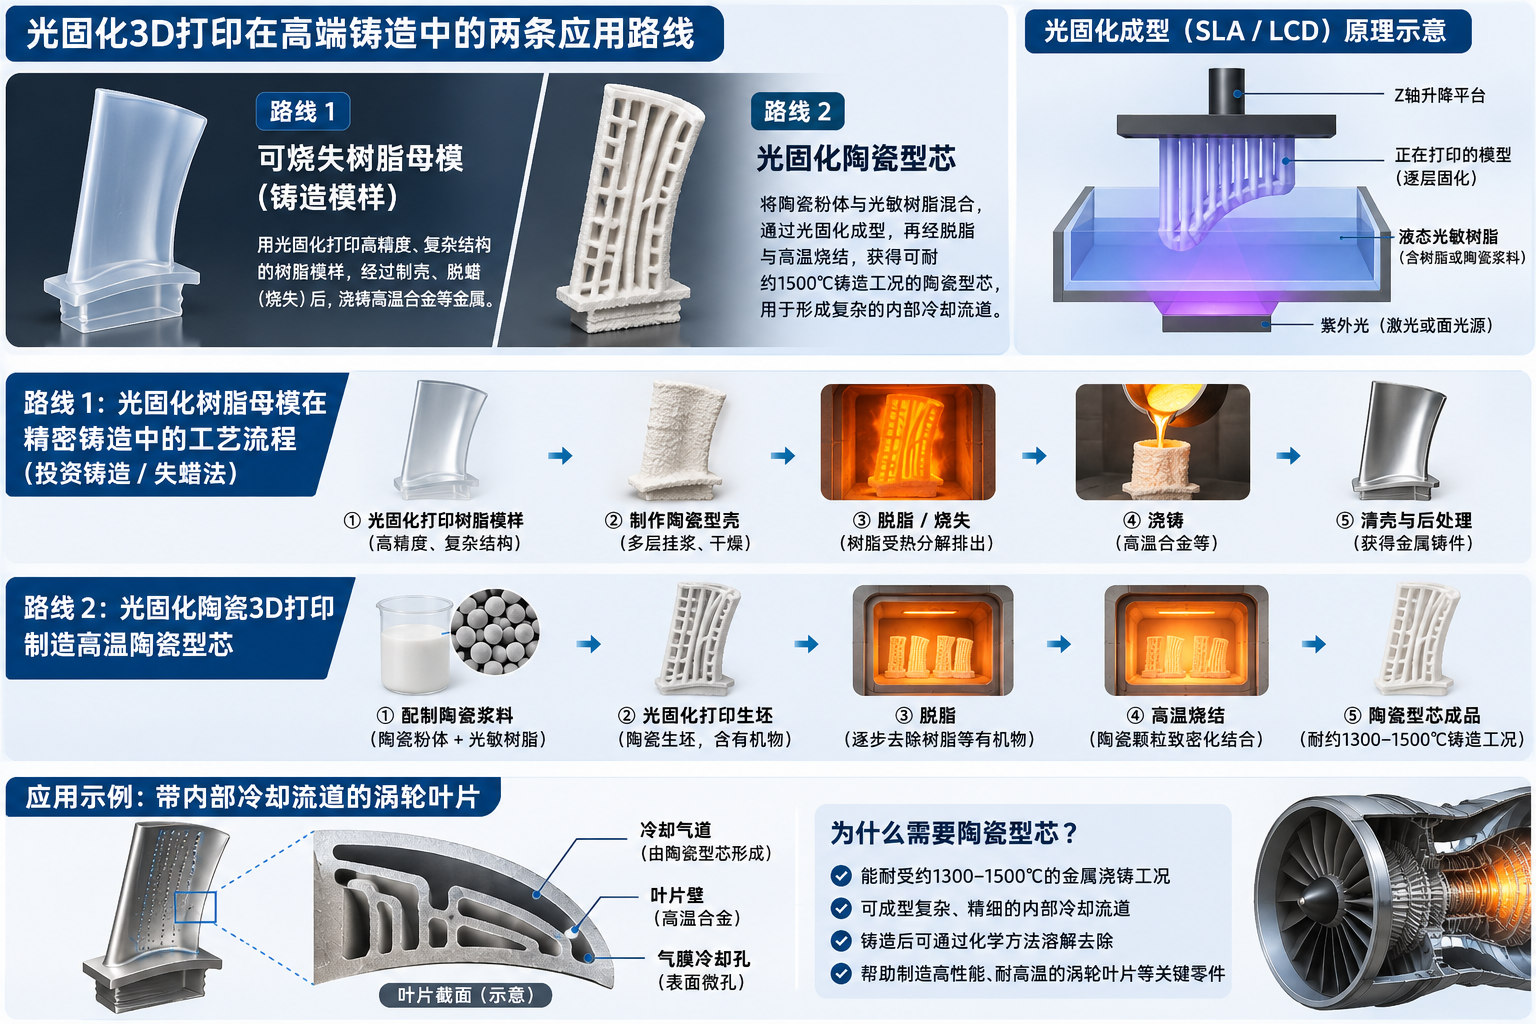
不过,光固化得到的是生坯尺寸,并不等于最终的烧结尺寸。Bae 与 Halloran 在一项硅基陶瓷成型研究中记录了约10.7%的烧结收缩。这个数值只属于该研究的材料和工艺条件,却足以说明一个现实:复杂陶瓷件的尺寸补偿,必须从材料配方和烧结过程开始设计。
为什么不能随便拿一台LCD打印机来做?
因为“能够固化树脂”与“能够稳定制造陶瓷型芯”之间,还隔着一整套材料与工艺验证。
普通树脂的流动、曝光和离型条件,未必适用于高固含量陶瓷浆料。粉体沉降、浆料黏度、光散射、固化深度、层间结合与清洗方式,都会影响生坯能否完整成型。到了脱脂和烧结阶段,还要处理开裂、收缩、翘曲和内部缺陷。
工业级激光SLA、掩膜LCD以及专门的陶瓷光刻设备,都属于光固化技术的相关范畴,但其光学系统、铺料方式、材料适配和后处理流程并不相同。不能仅凭“SLA”或“LCD”这几个字,就认定设备适合航空陶瓷型芯。
对树脂铸造模样来说,要关注打印尺寸、表面、烧失与制壳的兼容性;对陶瓷型芯来说,还必须评估浆料、脱脂烧结、尺寸补偿和铸造条件。这其实是两道不同的工程题。
比“打印出样品”更难的,是让下一批也合格
真正走进生产的工艺,最终都要回答几个朴素的问题:同一套模型重复制造时,关键尺寸能否保持稳定?后处理后的变形能否受控?工件在实际制壳、浇铸或脱芯过程中,能否达到所要求的质量标准?
一件漂亮的树脂样品,证明不了烧失后的陶瓷壳没有裂纹;一件复杂的陶瓷生坯,也证明不了烧结后每条冷却通道都符合设计。必须把打印、后处理、检测与实际应用串在一起,才能谈稳定交付。
这也是今天工业级光固化最值得关注的变化:它不再只回答“能不能做出这个形状”,而是越来越多地参与模样、模具、型芯和工装等制造环节,为后续工艺创造条件。
回到文章开头的1500℃。真正反常识的地方,并不是树脂突然变得不怕高温,而是一种本来会在高温中消失的材料,竟然可以帮助制造出最需要经受高温考验的零件。
它可以先把形状交给陶瓷,再由陶瓷把通道留给金属。光固化真正进入工业现场的价值,往往就在这些普通人看不见的工序里。
从数字模型,到可靠实物。 对于铸造模样、工业工装等具体项目,Yidimu 可围绕模型尺寸、树脂材料、成型方式与后处理需求开展选型沟通;涉及专用铸造材料或陶瓷型芯时,仍需以实际材料和工艺验证为准。
参考资料
Lithoz(2025-10-07):赛峰航空发动机安装3台 CeraFab S65 设备
Lithoz(2026-11-16):Boom Supersonic 采购3台陶瓷3D打印设备
Lithoz:用于高温涡轮叶片的 LCM 陶瓷型芯技术白皮书