3D打印入门级LCD打印牙模,真的不输专业SLA?
Yidimu · 科技研究解读
当牙模从数字设计走向实体制造,准确度究竟该怎么衡量?
设想一家牙科技工所,每天需要为正畸相关工作打印全牙弓模型。工作台上有两台光固化设备:一台是价格相对亲民的入门级LCD打印机,另一台是牙科领域常见的SLA打印机。把同一个数字文件交给它们,哪一台做出的模型更贴近设计?如果连续打印多个,又是哪一台每次的结果更接近?
不少人会凭设备定位和价格作出判断:专业设备似乎就该更准确。过去一些比较研究确实发现,SLA打印牙科模型的准确度往往更高;而LCD设备虽然能够满足部分正畸模型的制作需求,却未必在准确度比较中占优势。
2026年11月7日,正畸期刊《APOS Trends in Orthodontics》在线先行发表了泰国玛希隆大学牙学院研究人员参与的一项研究。研究团队用60个全牙弓模型重新比较了两种打印流程,得到的结果并不像直觉那样简单。
两台设备的整体真度没有统计学显著差异;LCD组重复打印的一致性更好;而牙齿排列方式一变,哪一组更接近设计文件的答案还可能反过来。
 图1|LCD与SLA牙模打印对比示意。插画中的设备外观不代表论文实际使用的机型。
要理解这组结果,得先看看实验究竟是怎么做的。
01一副牙模,三种排列
研究从一副已完成正畸治疗、非拔牙病例的上颌石膏模型出发。研究人员用桌面扫描仪把它转成数字模型,再在正畸软件中建立三种牙列形态,每一种都对应一份独立的参考设计。
排列整齐组沿用原始扫描文件,牙齿位置规则,邻牙接触紧密,是比较的基线。
拥挤组在数字模型中调整前牙与后牙的位置。前牙向唇侧、舌侧移位并发生旋转,前牙段形成约7—8毫米的空间不足;后牙也做了旋转和轻度移位,以增加几何复杂度。
间隙组在前后牙之间设置约1—2毫米的邻间隙,模拟普遍散隙的情况。牙齿之间的接触关系改变,局部表面和倒凹结构也随之不同。
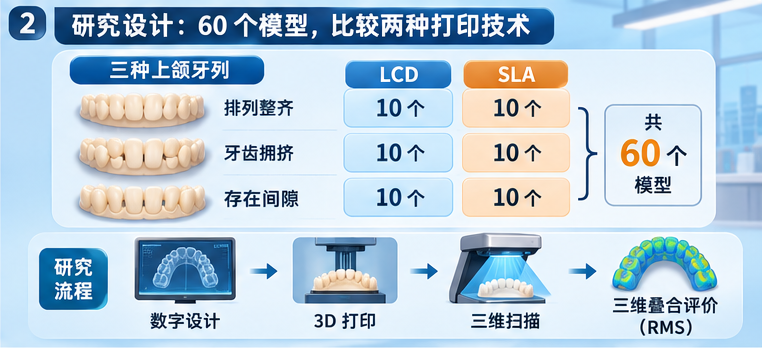 图2|三种上颌牙列与两种打印流程,共60个实体模型(科普示意)。
这样设计不只是为了增加样本。牙尖、窝沟、邻接面和倒凹交织在一起,同一台设备面对规则牙列和复杂牙列,误差的分布未必一样。研究也希望弥补既往文献对较严重拥挤和普遍间隙牙列关注不足的问题。
每种牙列在每台设备上打印10个模型,两台设备各30个,合计60个。两组层厚均为100微米(100 μm),打印时咬合面与成型平台平行。
两台设备分别使用各自推荐的模型树脂和后处理流程:SLA组在99%异丙醇中清洗10分钟,LCD组清洗5分钟;两组均进行5分钟后固化。模型随后在22—25℃室温下放置24小时,再用同一台扫描仪数字化,由三维检测软件分析。
02“准”,其实是两个问题
两台打印机都能把牙模打印出来,怎样判断哪台更准?看表面光不光滑、细节清不清楚,只能说明其中一部分。这项研究参考ISO 5725-1,将准确度拆成两个维度:真度(Trueness)和精密度(Precision)。
真度问的是“像不像”。 每个打印模型扫描后,与对应的数字参考模型进行三维叠合;表面偏差越小,说明它越接近原始设计。模型整体膨胀、局部收缩或牙面偏移,都会影响真度。
精密度问的是“稳不稳”。 研究人员将同一组的10个模型随机两两配对,每个模型只参与一次比较,以评价同一打印流程所得模型之间的一致性。这样,每种牙列、每台设备有5组独立配对。
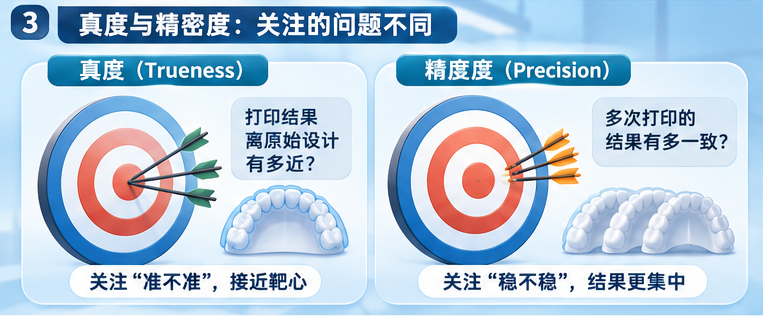 图3|真度衡量与设计目标的接近程度;精密度衡量多次结果是否一致(概念示意)。
可以借射箭理解这两个概念:一组箭紧紧落在一起,却整体偏离靶心,说明结果一致,但不够接近目标;另一组箭散落在靶心周围,平均位置可能接近目标,每一次的落点却不够稳定。
它们是不同的问题。对于需要反复制作相同类型牙模的实验室,既要关注成品与数字设计的偏差,也要关注重复生产时的差异。
研究用RMS(均方根偏差)来衡量这些三维表面差异。研究人员先依据模型上的三个参考标记点初步对齐,再由软件进行自动最佳拟合;分析区域限定在牙列,排除了底座形变的干扰。一般来说,RMS越小,表示参与对比的表面越接近。
不过,RMS不是最大局部误差。一副牙模整体RMS看起来不错,也不能保证每颗磨牙的牙尖、邻接面或其他关键部位都没有较大的局部偏差。
03整体真度:只差0.005毫米,却不能说“两者一样”
将三种牙列合并计算,两组的平均真度RMS分别为:
LCD组:0.134毫米
SLA组:0.139毫米
LCD组的数值略低,相差约0.005毫米,但统计检验结果为P=0.129,没有达到P<0.05的显著性标准。
这里最容易发生误读:“没有发现显著差异”,不等于“已经证明两者完全相同”。 这不是一项专门用于证明两种设备等效的试验。研究能够说明的,是在所测设备、树脂、牙列与层厚条件下,两组的整体真度没有检出统计学显著差异。
而且,后面的分类结果还会显示:在排列整齐与存在间隙的牙列中,两种设备的优势方向相反。合并数据掩盖了不同牙列形态下的差别,不能据此认定两台设备在每一种牙列上都同样准确。
04精密度:LCD组打印出来的模型彼此更像
精密度的结果更加鲜明:
LCD组:0.036毫米
SLA组:0.070毫米
统计检验得到P<0.001。在研究条件下,LCD组的打印间精密度RMS更低,意味着重复打印的模型彼此更加接近。
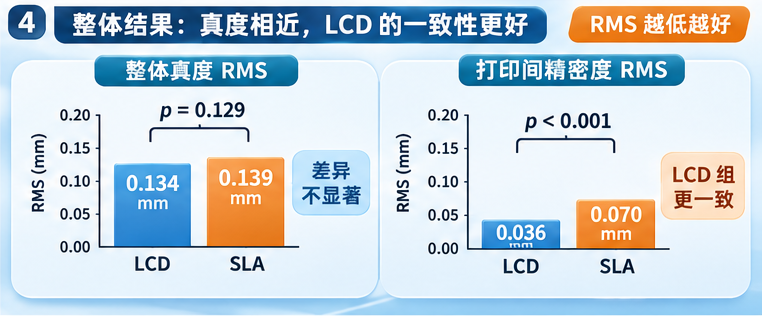 图4|整体真度与打印间精密度的RMS均值比较;数值仅对应本次研究条件。
分开看三种牙列,趋势仍然一致:排列整齐组为0.041对0.071毫米,拥挤组为0.025对0.054毫米,间隙组为0.043对0.085毫米(前者均为LCD组),组间差异均具有统计学显著性。
从工程角度看,真度与精密度同时测量,可以帮助区分“成品与目标不符”和“成品之间不一致”这两类问题。但仅凭这两组RMS数据,还不能定量拆分系统误差与随机误差的来源;具体偏差机制、是否能够通过标定改善,都需要额外的验证试验。
还要记住,研究中的精密度比较来自特定实验流程,每种牙列仅有5组模型配对。它说明的是本次实验的打印间一致性,并不等同于设备在不同材料批次、长期运行和大规模生产中的稳定性或良率。
05换一种牙列,结果竟然会翻转
把三种牙列分别比较真度,结果出现了明显分化。
排列整齐:SLA组更接近原始设计。 SLA组RMS为0.136毫米,LCD组为0.157毫米,P<0.001。
牙齿拥挤:两组差异不显著。 LCD组为0.120毫米,SLA组为0.117毫米,P=0.554。
存在间隙:LCD组反而更接近设计。 LCD组为0.125毫米,SLA组为0.163毫米,P<0.001。
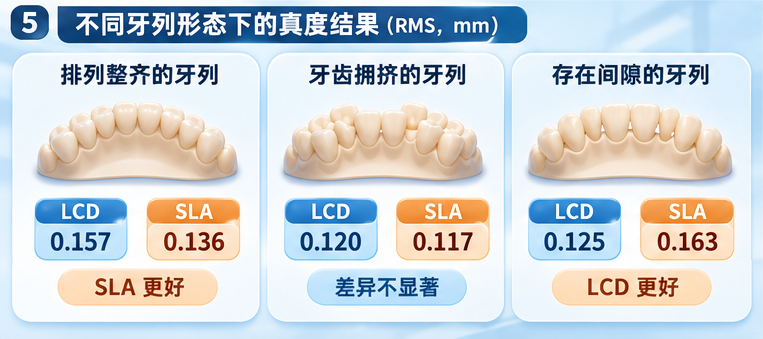 图5|不同牙列形态下,两组的真度结果并不一致。
同样是两台设备、同样的层厚,牙齿排列形态改变,结果就可能改变。论文的三维色差图显示,较明显的偏差常出现在磨牙咬合面、颊面以及某些邻间隙区域。
作者讨论了一种可能的机制:SLA采用激光扫描固化,而LCD以液晶屏形成掩膜、整层曝光,不同成型方式面对连续表面与间断几何时,可能表现不同。
但这种解释并非已经被实验单独验证的因果结论。 两组不仅曝光方式不同,设备结构、树脂与后处理流程也不同,研究没有把这些变量逐一隔离。此外,作者指出,此次部分结果与此前研究并不完全一致。
对生产实践来说,最值得记住的一句话是:一副标准牙模的打印成绩,不足以代表设备在所有复杂牙列上的表现。
060.25毫米这条线,不能当成万能标准
论文采用了±0.25毫米的三维表面偏差可视化容差带,这一范围来自既往正畸模型研究。此次实验中,两台设备各牙列组的平均真度RMS均低于0.25毫米;各组平均值中最高的是0.163毫米。
作者据此认为,部分统计学上的差异未必具有同等程度的临床实际意义。但这不意味着0.25毫米是所有牙科模型、修复体或种植相关应用的统一验收线。
尤其需要区分:“平均RMS低于0.25毫米”和“每个局部测点都落在±0.25毫米以内”并不是一回事。 RMS属于整体表面指标,关键牙面和邻接区域仍可能存在较大偏差。
如果后续工序对局部配合有明确要求,还需要检查关键尺寸、具体装配关系和适用性。一次牙模几何扫描,不能代替临床适配性验证。
07这项研究还没有回答的问题
读到这里,可能有人会问:是不是入门级LCD已经全面追上SLA了?
论文的结论比这更谨慎:在本研究条件下,高分辨率入门级LCD打印机可以成为一种值得考虑的替代选择;但不能把结果直接推广到所有LCD或SLA设备。
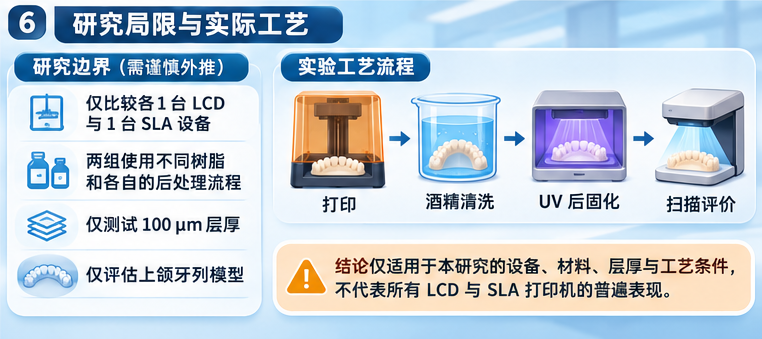 图6|材料、层厚、后处理与模型范围限制了研究结论的适用边界。
设备只比较了一对。 本次研究仅使用一台LCD和一台SLA打印机,不同机型的光学、机械与控制系统可能带来不同结果。
比较的是两套完整工艺。 两组分别使用各自的树脂和后处理流程,清洗时间也不同,因此无法将最终差异完全归因于打印原理。
测试条件有限。 研究只采用100微米层厚和一种模型摆放方向,没有系统比较其他层厚、方向或曝光参数。
模型范围有限。 本次只研究了上颌牙列;下颌模型、更长储存时间后的尺寸变化,以及其他复杂牙科结构,都有待进一步研究。
临床和材料安全性未在本研究中得到验证。 研究重点是模型几何准确度,并不证明某种树脂可以直接用于口腔内,也不能代替具体医疗用途所需的独立评价。
知道一项研究没有回答什么,不会降低它的价值;恰恰相反,这能避免把一组有意义的实验结果变成不可靠的采购结论。
08对牙科实验室,更值得借鉴的是方法
如果一家实验室正在选择打印设备,最有用的并不是某一组数字单独“获胜”,而是这项研究提供的比较思路。
可以准备几类实际经常需要制作的模型:排列规则的、牙齿拥挤的、带明显间隙的。先比较成品与原始数字文件的整体偏差,再用相同工艺重复打印,观察不同成品是否一致。磨牙咬合面、邻接面和倒凹等关键区域,则需要针对性检查。
同时记录树脂批次、模型方向、打印参数、清洗时间、后固化条件、环境温度和测量方式。只有控制和记录这些变量,比较才更有参考价值。
屏幕分辨率不等于成品尺寸准确度,单次打印成功也不等于批次重复性经过验证。 真正进入后续制作流程的,是经过打印、清洗、后固化与检验的实体模型。
09从技术之争,回到零件本身
这项研究没有宣告LCD全面战胜SLA,也没有证明专业SLA设备失去了价值。它呈现的是一组更细致的事实:在指定实验条件下,两组整体真度未见显著差异,LCD组的打印间一致性更好,而不同牙列形态下的真度优势又各有不同。
因此,评价一台3D打印机时,也许更值得问的不是“它属于哪种技术”,而是:
它能否在明确的材料、参数和后处理条件下,持续交付符合要求、且重复性可验证的零件?
这才是设备参数走向实际制造时,需要回答的问题。
Yidimu 依迪姆 · 牙科数字化与树脂3D打印技术观察
本文配图为科普示意,非原论文实验照片;数据与结论仅对应文中研究条件。