YIDIMU · 铸造工艺观察
模型打印得漂亮,离铸出合格金属件还差多少步?
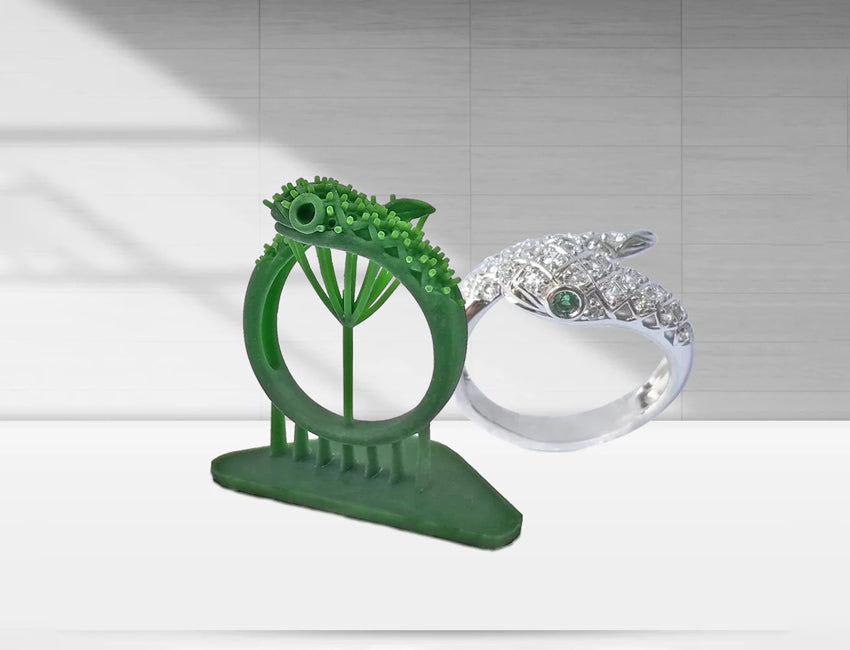
戒托的镂空纹路清晰,牙科铸造模型的细小结构也已经成形。可进入包埋、焙烧环节后,模具却出现裂纹;即使没有开裂,金属件表面也可能留下粗糙斑点。
打印时看着一切正常,为什么一进铸造工序就出问题?答案往往不在屏幕分辨率,而在树脂受热后会发生什么。
蜡模能熔走,树脂模为什么可能撑裂包埋模?
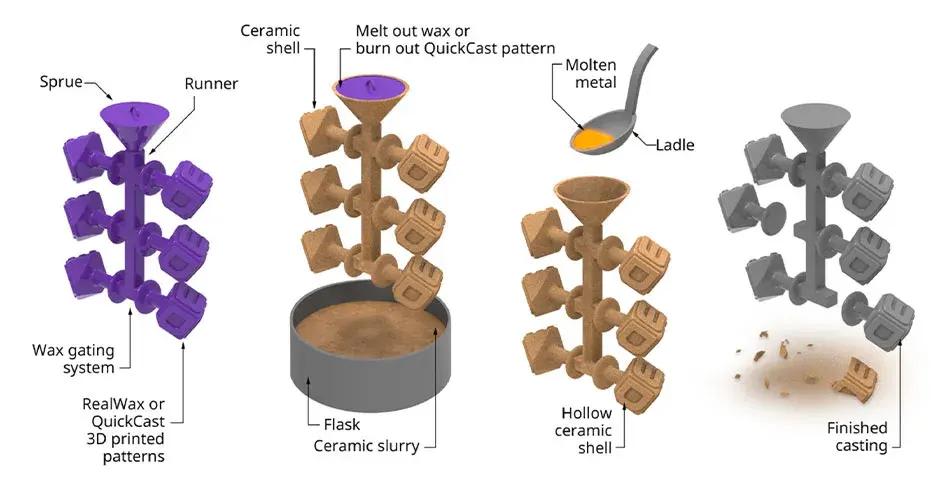
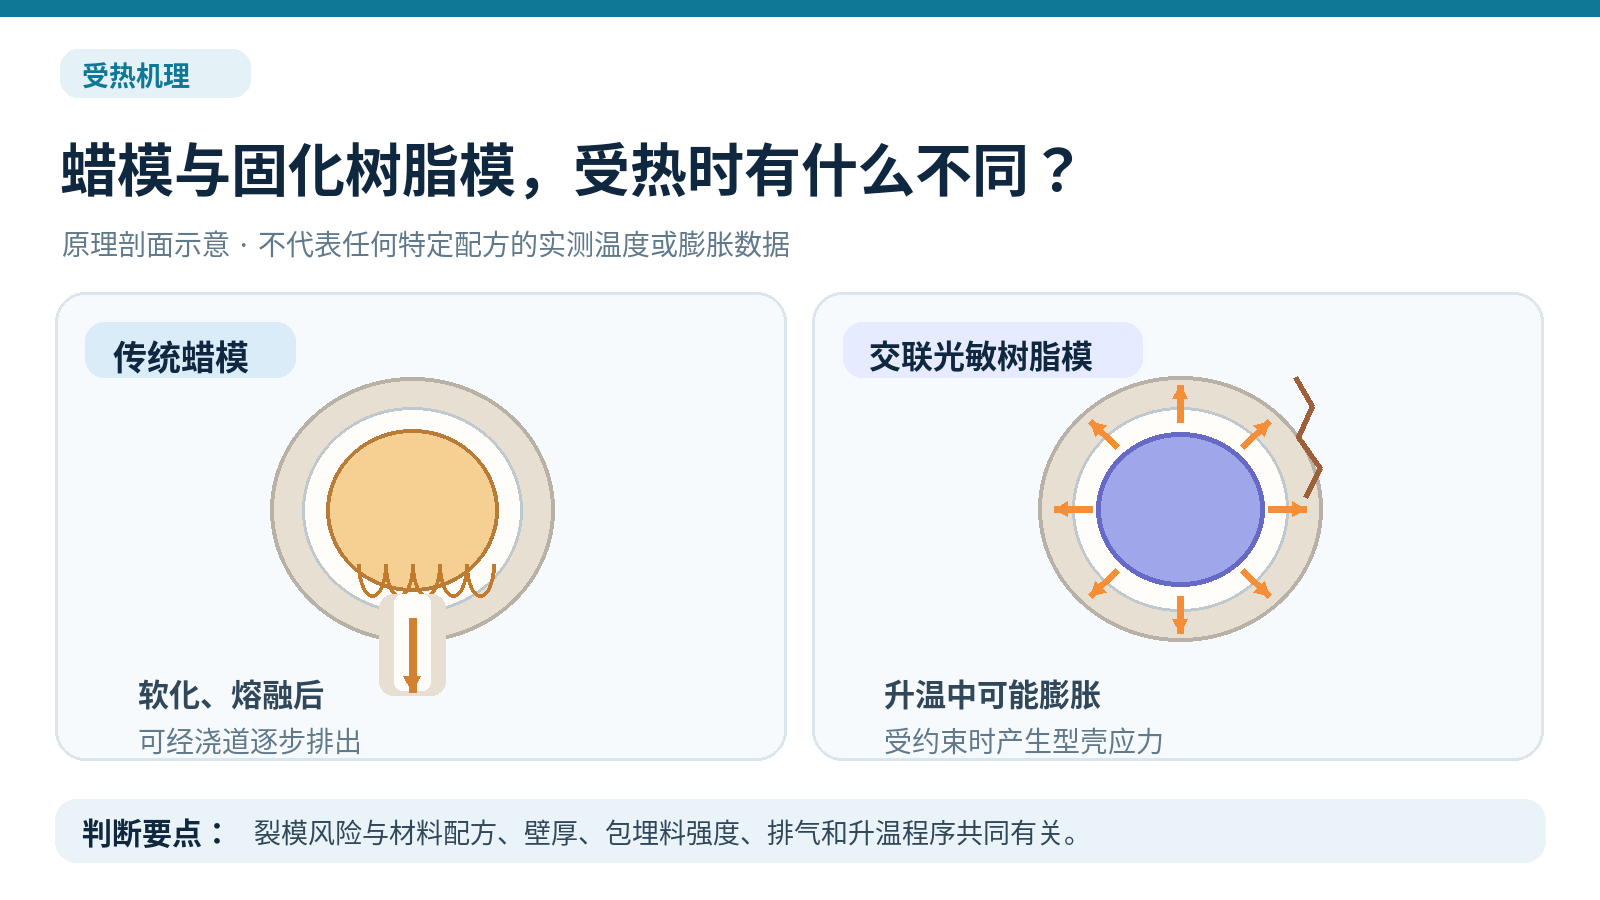
传统失蜡工艺中,蜡模受热后会逐渐软化、熔融,并通过浇道排出。多数光固化树脂则不同:曝光固化形成交联网络后,不会像纯蜡一样简单地先熔成液体。在充分热分解之前,材料可能经历软化、热膨胀和结构变化。
如果膨胀受到包埋料约束,就会对模具产生应力。模型越厚、可释放变形的空间越小,风险可能越突出;包埋料强度、干燥状态和升温方式同样重要。
但也不能把所有可铸造树脂看成同一种材料。不同含蜡比例和树脂配方,受热软化、分解以及残留的表现差别很大,不存在一条适合所有树脂的通用焙烧曲线。
减少胀壳风险,先检查这四个环节
模型结构。 对厚壁、大体积模型,评估是否可以采用中空、薄壁或内部支撑结构,为受热变形留出空间。排液孔、排气通道及封孔方式必须与实际包埋工艺配合,不能简单地“掏空就完事”。
清洗与干燥。 未清除的液态树脂、滞留在腔体内的清洗液,都可能干扰后续工序。清洗、干燥以及是否需要后固化,应遵循具体树脂的工艺说明。
包埋材料。 石膏基与磷酸盐结合包埋料并非可以随意互换。应按铸造金属、模型结构及树脂要求选择匹配材料,并保证包埋料按规范完成凝结与干燥。
焙烧程序。 不要直接照搬传统蜡模的炉温设置。升温速率、保温阶段、炉内空气流通及排气条件,需要结合树脂、模具尺寸和包埋料共同确定;正式成批生产前,先用代表性样件试烧。
裂模、麻点和灰分,要分开排查
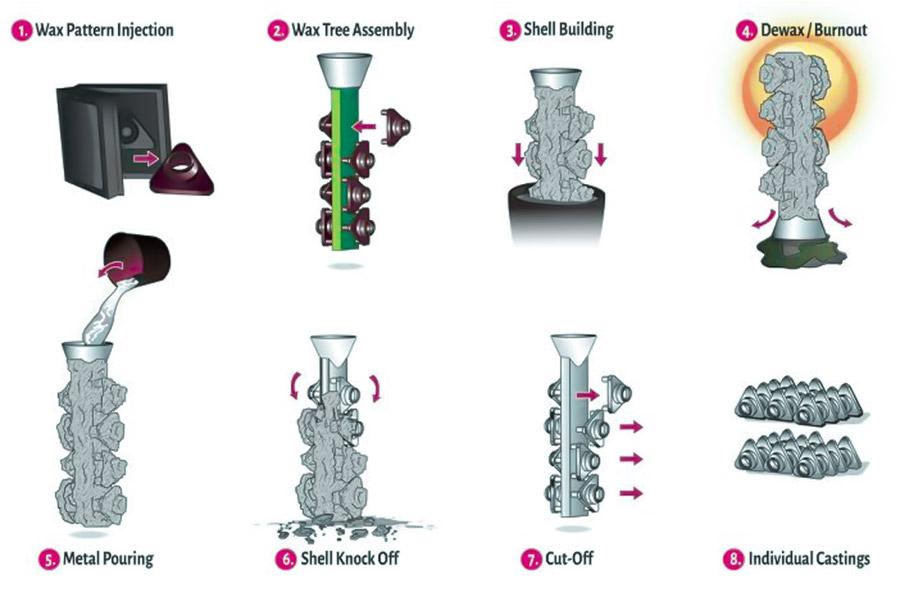
如果模具在焙烧阶段开裂,优先检查模型热膨胀、包埋料强度、干燥程度和炉温程序。如果铸件出现缺肉、表面夹杂或局部粗糙,则还要检查热解残留、排气和型腔清理。
而金属表面的气孔、麻点,也可能与包埋气泡、浇注条件等因素有关。不能看到表面缺陷,就认定一定是“树脂没烧干净”。
工艺提醒:先记录缺陷出现在哪一步,再逐项排查模型、清洗、包埋、焙烧与浇注条件。一次只调整少量变量,才能判断究竟哪一环出了问题。
Yidimu 的产品体系包括铸造模型树脂,以及 Eternal D1、Eternal Y8 等光固化设备。选用哪种设备和树脂,只是工艺设计的起点;真正决定铸造结果的,还包括模型结构、包埋材料和焙烧验证。
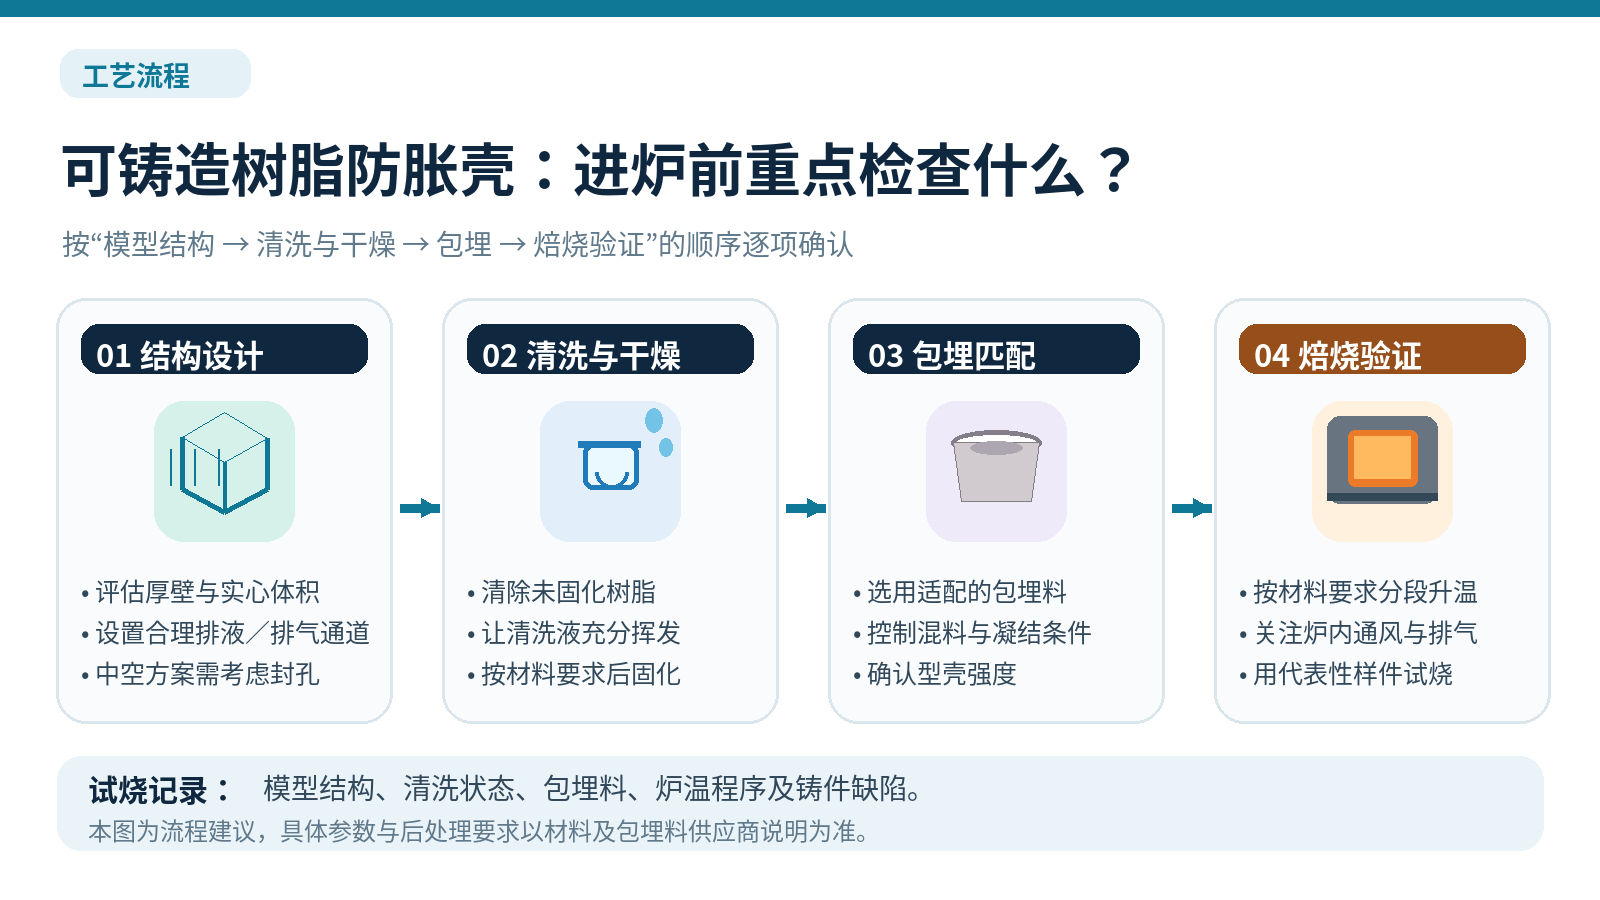
准备导入树脂模铸造时,可以先从一件具有代表性的模型开始,把每次试烧的结构、清洗状态、升温程序和铸件缺陷记录下来。比起直接追求一次成型,找到可以重复执行的工艺窗口更重要。