3D打印不再需要支撑?科学家让“牙膏”也能用光打印
想象一下,你要用3D打印机做一个非常复杂的零件。
它有悬空的横梁、交错的细杆,还有不少藏在内部、手指根本碰不到的孔洞。
模型画好了,材料也选好了,正准备开始打印,却发现一个麻烦:那些悬在半空中的结构,到底靠什么托住?
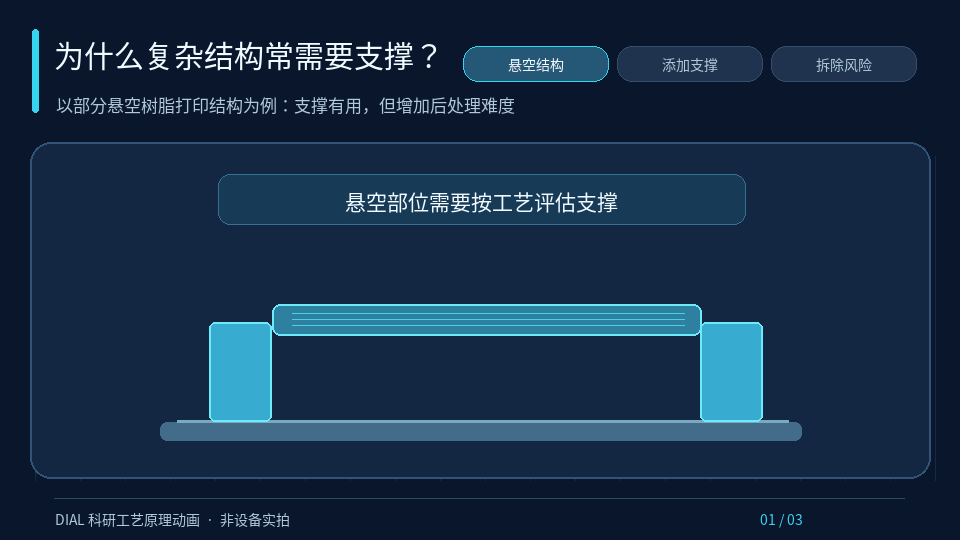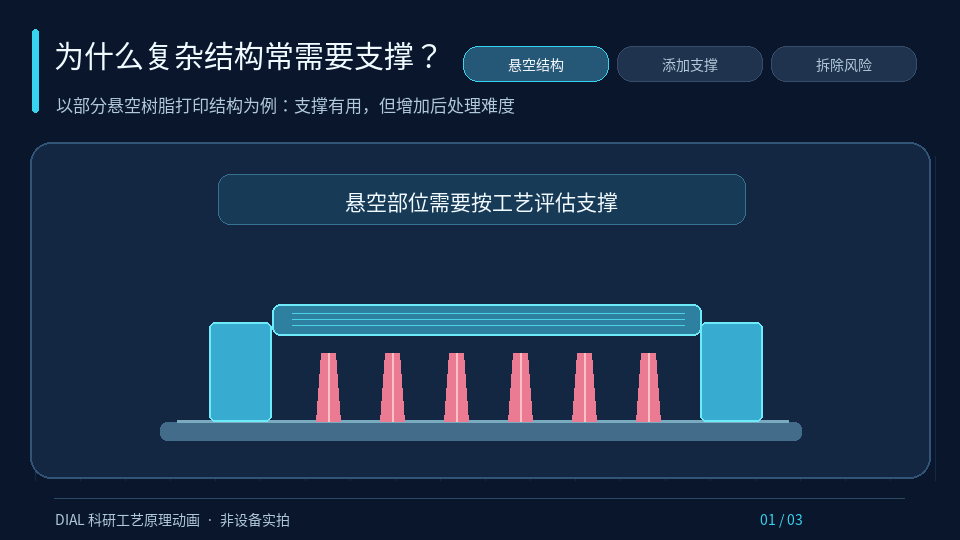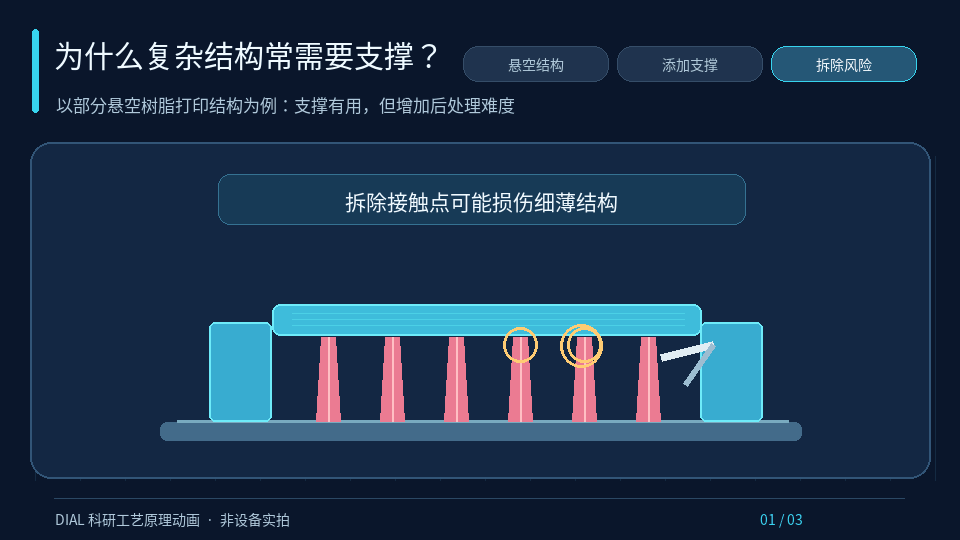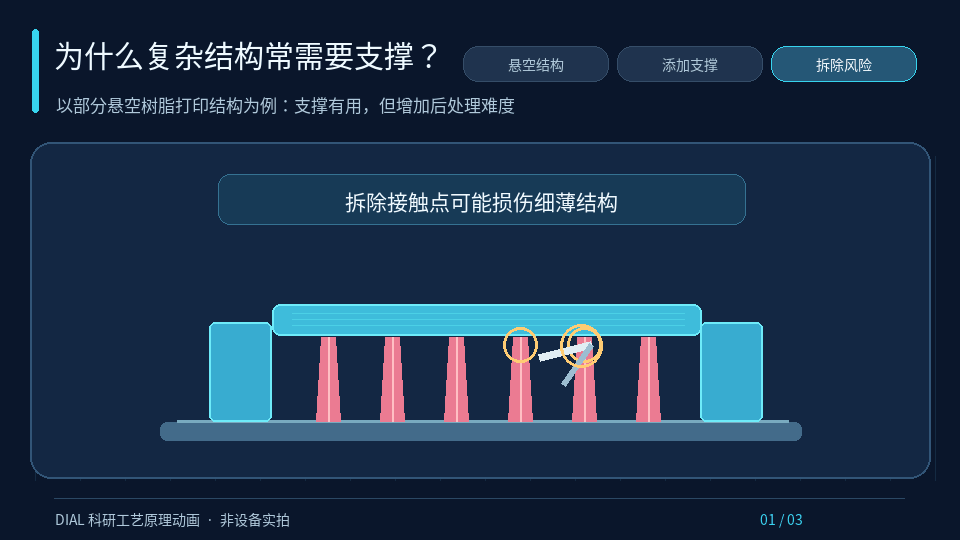
支撑不够,某些结构可能在打印过程中变形,甚至直接失败。支撑加多了,打印结束后又得想办法把它们拆掉。
对一些精细结构来说,拆支撑甚至比打印本身还难。
有没有一种办法,让复杂结构在打印时有东西托着,打印完成后又不留下需要拆除的支撑架?
2026年11月4日,美国西北大学的研究团队在《Science Advances》上发表了一项研究,给出了一个颇有意思的答案。
他们没有去设计更巧妙的支撑架,而是让还没固化的打印材料,自己承担起支撑的工作。
更特别的是,这种材料并不是我们熟悉的液态光敏树脂,而是一种看起来、流起来都更像牙膏的黏稠材料。
科学家用光,把它打印成了复杂的三维结构。
一、为什么越复杂的3D打印零件,越离不开支撑?
要理解这项研究,得先看看3D打印一直面对的难题。
以常见的树脂光固化打印为例,SLA、DLP和LCD都是利用光让液态树脂固化、逐层成形,区别在于SLA用激光逐点扫描,DLP和LCD则通过图案化面曝光成形。
这类技术能做出细节丰富的零件,但遇到悬空区域、孤立结构,或者要承受较大剥离力的部位,仍然需要根据工艺和模型来安排支撑。
支撑能帮零件固定位置、抵抗打印过程中的各种作用力,但也带来了新问题。
多打一套支撑,就要多花材料和时间。打印完成后,还得拆除、清理,必要时还要打磨支撑接触过的位置。
如果零件外形比较简单,这只是一道常规后处理工序。
可如果打印的是内部交错的晶格、可活动的微小连接件,或者壁很薄的复杂结构,情况就不一样了。
有些位置,工具根本伸不进去。
有些细杆,拆支撑时一不小心就会折断。
还有些精细表面,会留下支撑接触的痕迹。
另一类技术是直接墨水书写(Direct Ink Writing,简称DIW),它的原理很像挤牙膏:把黏稠材料从喷嘴里挤出来,沿着预定路径一条条堆叠成形。
DIW能处理很多种功能材料,但逐线挤出的方式会限制特定结构的制造效率。喷嘴越细,对材料流动性的要求越高,堵塞的风险也可能越大。
于是,研究人员面前摆着一个难题:
能不能既保留投影光固化“整片成形”的方式,又像挤出打印那样使用黏稠材料,同时把复杂结构的支撑问题一并解决?
西北大学的研究团队决定把这两种思路结合起来。
二、真正的突破:把光敏树脂变成“牙膏”
研究团队开发的新方法叫作直接墨水增材光刻,英文名Direct Ink Additive Lithography,简称DIAL。
名字听着复杂,核心思路其实不难理解。
我们平时用的牙膏有个有趣的特点。
装在管子里时,用力一挤,它就流出来了。
可一旦落到牙刷上,外力消失,它又能大致保持形状,不会像水一样马上摊开。
研究人员希望打印材料也有类似的表现。
在研究使用的模型配方中,他们把一种商用聚氨酯类光敏树脂与气相二氧化硅纳米颗粒混合,以此调节材料的流变性能。
这样得到的材料有一个关键特性:屈服应力。
简单说,就是外力足够大时,材料可以流动;外力不够时,它又能保持一定形状。
这正是研究人员需要的。
铺设新一层材料时,它得能流动。
铺完之后,它又要尽快恢复一定的结构稳定性,稳住形状。
通过调整二氧化硅纳米颗粒的含量,研究人员可以控制材料的屈服应力,以及它在被刮平时的流动表现。
光照射到指定区域后,光敏成分发生固化反应,形成真正的实体。
没有被充分曝光的区域,则继续保持未固化状态。
于是出现了一个有意思的效果。
原本只是等着被清理掉的未固化材料,反而成了复杂结构的临时支撑。
需要说明的是,研究人员用的当然不是真正的牙膏,而是专门设计的可光固化黏稠材料。牙膏只是一个比喻,帮助我们理解它的流动行为。
三、它是怎么打印的?关键步骤藏在一把刮刀里
DIAL的工作过程,和传统的料槽式光固化打印并不一样。
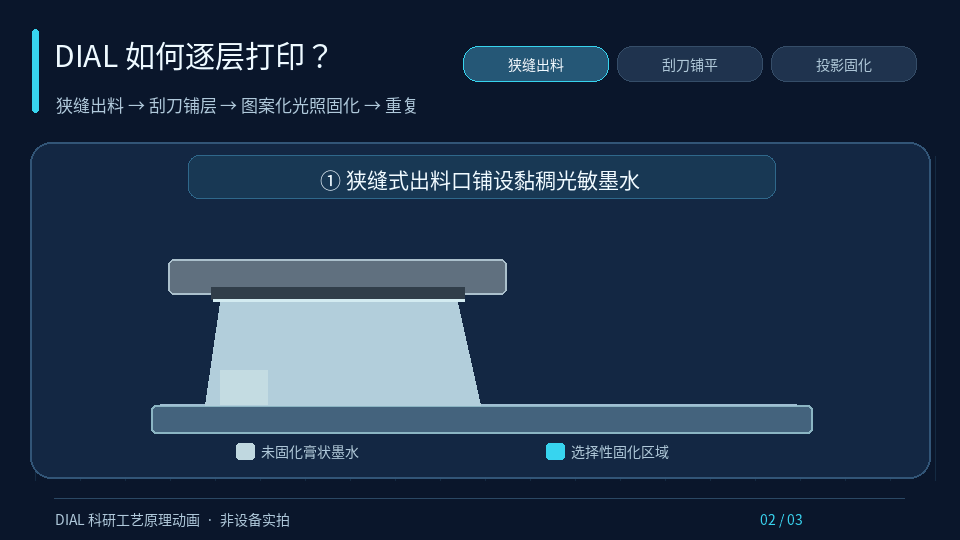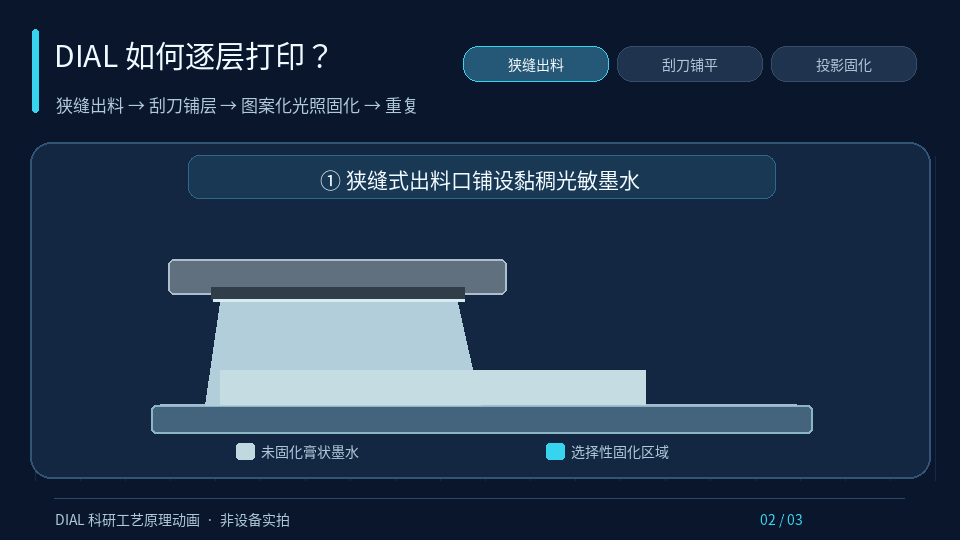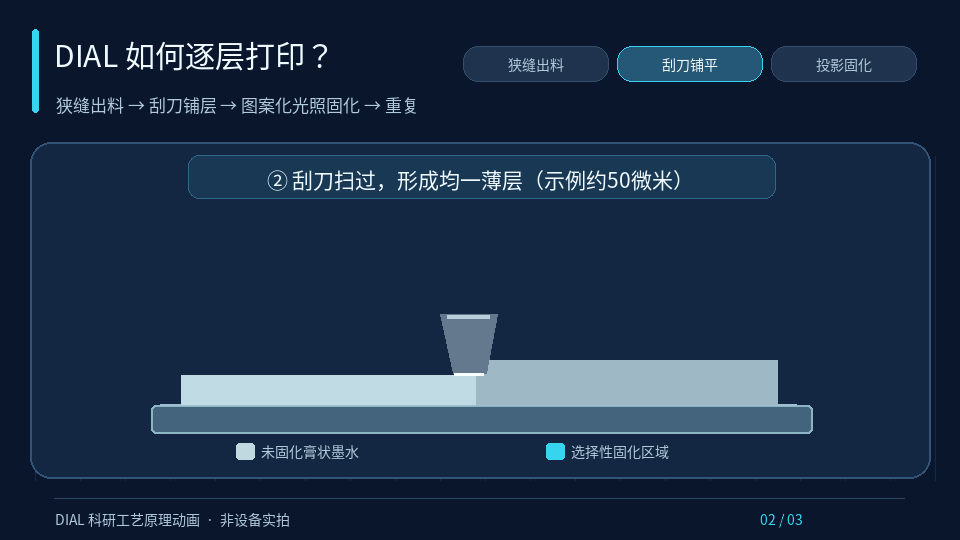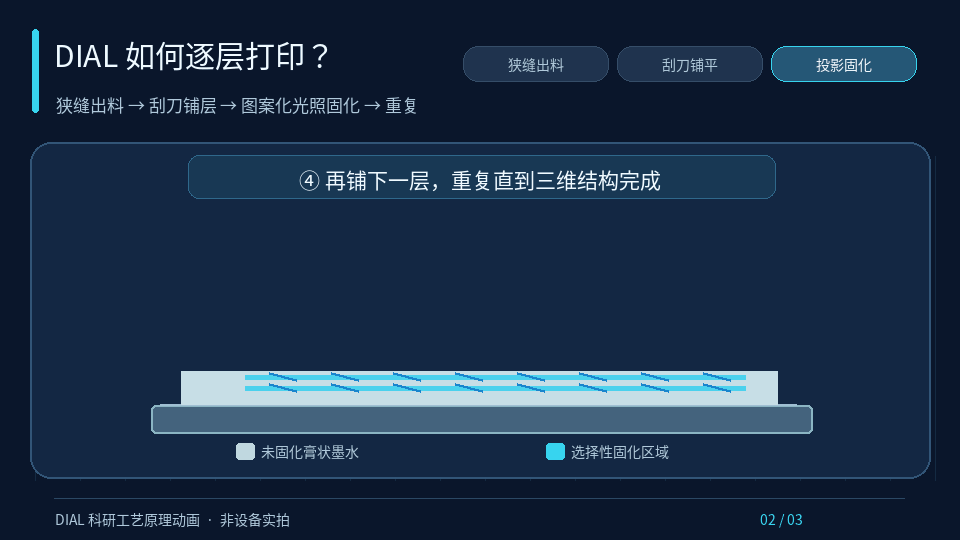
研究人员先通过一个狭缝式挤出喷头(slot-die),把黏稠的光敏材料输送到打印平面上。
接着,一把刮刀从材料表面扫过,把它铺成一层均匀的薄层。
研究中展示的一组工艺条件采用约50微米的层厚,也就是0.05毫米。
然后,投影系统把特定图案的光照射到这层材料上。
被光照到的区域发生固化,形成这一层需要的实体结构。
之后,再铺一层新材料,重复刮平、曝光。
一层层叠加下去,三维零件就逐渐成形了。
挤出打印要用细喷嘴沿着每根细杆的路径逐条描绘,而投影光一次曝光就能处理一整片区域。
这也是DIAL打印效率较高的重要原因。
不过,真正巧妙的地方还在后面。
假设你要打印一根横跨两根立柱的细小横梁。
在传统的逐层制造中,横梁悬空的那部分怎么托住,往往需要额外考虑。
但在DIAL的打印区域里,横梁周围早已填满了具有一定屈服应力的未固化材料。
它就像一块临时存在的柔软基体,在制造过程中托住周围的细小结构。
打印完成后,再把未固化的材料清理掉,藏在里面的复杂零件就显露出来了。
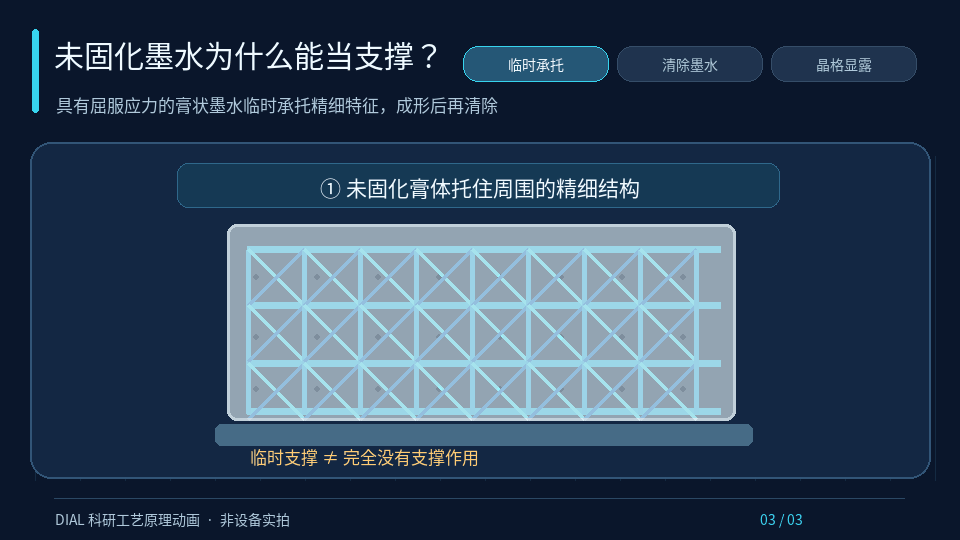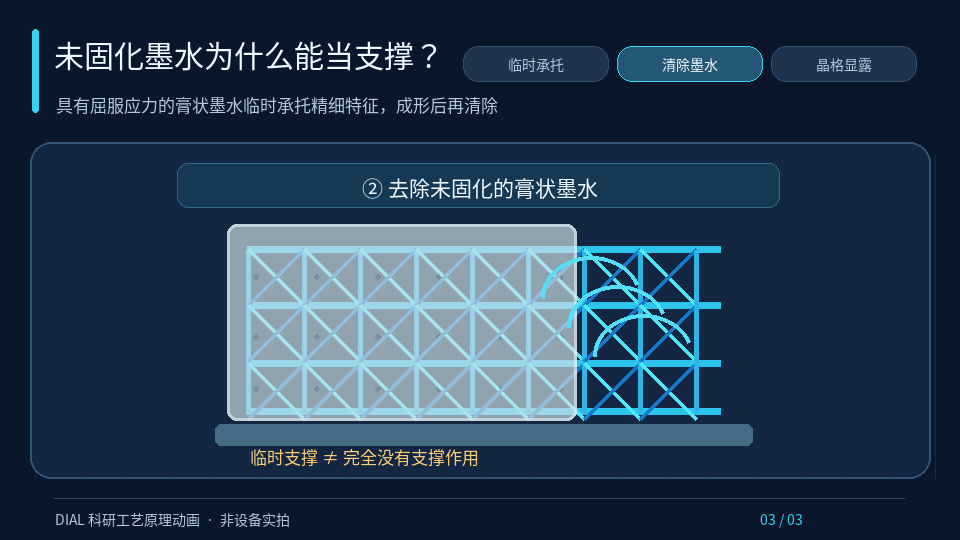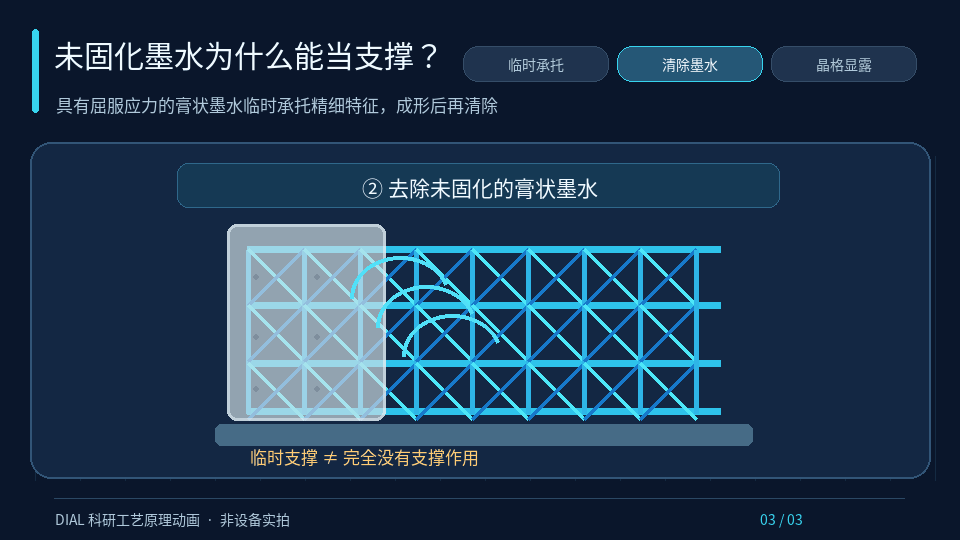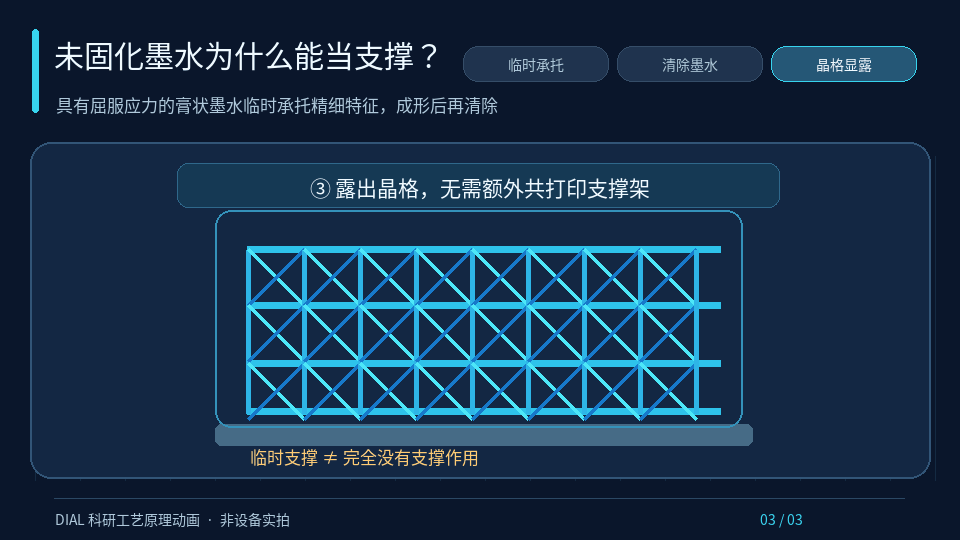
研究人员甚至用这种方法打印出了环环相扣的锁子甲结构,清理后,相邻单元还能相对活动。
它并不是让零件完全不需要支撑,而是把“需要额外打印的支撑架”,换成了“材料自身提供的临时支撑环境”。
两种说法看上去只差几个字,背后的制造思路却大不相同。
四、30分钟对124分钟,速度真的提高了4倍?
除了不需要同时打印额外的支撑结构,研究团队还做了一组直接的速度对比。
他们分别用DIAL和传统挤出打印(DIW)制作同一种多孔网格状结构。
结果是:
DIAL用时30分钟。
传统挤出打印用时124分钟。
在这组对比中,挤出打印花的时间是DIAL的4倍多。
研究还展示了多种复杂结构,包括普通立方晶格、Gyroid(三周期极小曲面)晶格,以及环环相扣的锁子甲结构。
其中,研究团队打印出了具有微细薄壁的晶格;在其对照DIW设备和相应喷嘴条件下,这类细节结构难以顺利实现。而用研究中的桌面级光固化打印机制作部分晶格时,则需要额外添加支撑。
结果确实亮眼。
但这并不意味着DIAL已经比所有光固化3D打印技术快4倍。
30分钟和124分钟,是在特定结构、材料和设备条件下得到的对比,对照对象是逐线挤出的DIW工艺。
它不代表所有打印任务的平均速度,也不代表DIAL在任何条件下都比LCD、DLP或SLA设备更快。
研究团队也提到,如果进一步优化DIAL在不同工具之间切换的流程,打印时间还有望继续缩短。
真正有价值的是,团队证明了另一条成形路径:对某些复杂的功能材料来说,也许不必再像过去那样,在精细结构和制造效率之间二选一。
五、更让人期待的,不是速度,而是它能打印什么
如果DIAL只能打印普通模型,它的意义可能主要停留在制造工艺本身。
但研究人员显然想走得更远。
他们尝试了不同配方的功能材料。
其中一类是由可聚合离子液体制成的结构电解质材料。
研究团队用这种材料,在一次15分钟的打印中制作了15个精细的多孔晶格结构,每个大小与小型纽扣电池相近。
这类研究,或许能为未来储能器件中的复杂电解质结构提供新的制造思路。
另一类材料是水凝胶。
水凝胶含水量高,能模拟生物软组织的部分物理特性,因此一直受到组织工程和生物制造领域的关注。
研究人员用DIAL打印了一种小型容器,设计参考了实验室常用的细胞培养插件,容器底部带有微小的倒金字塔阵列。
需要分清的是,这些成果证明的是复杂结构“能做出来”,并不等于已经完成了电池产品验证、医疗器械认证或临床应用。
更远一些的设想,还包括软体机器人的柔性部件、太空探索等极端环境中使用的材料,以及其他现有工艺难以直接成形的三维组件。
这些方向都还需要后续研究。
但它们共同指向一个重要变化:
过去,设计人员往往要先考虑某种材料能不能适应特定的打印设备,再决定能做出什么结构。
未来,随着新型光固化工艺的发展,材料配方、设备结构和打印路径有可能被更深入地协同设计。
一些过去难以直接成形的功能材料,也许会因此找到新的加工方式。
六、这是否意味着以后所有3D打印都不需要支撑了?
当然不是。
DIAL目前仍处于研究阶段,这并不意味着现有的树脂3D打印机可以直接使用黏稠材料,更不意味着从此不用再设计支撑。
它对材料和工艺的要求,和传统树脂打印并不一样。
材料必须有合适的流变性能。太容易流动,就托不住已经成形的结构;太难流动,又没法被刮刀均匀铺开。
刮刀的运动也必须精确控制。
刮得不合适,可能碰坏已经固化的细小特征,或者让新铺的材料厚薄不均。
同时,光要能在设定条件下让材料有效固化,曝光深度、材料组成和固化后的力学性能都需要相互匹配。
打印完成后,怎样把复杂孔隙和内部通道里的未固化材料充分清理干净,同样是绕不开的问题。
零件越大、内部结构越复杂,清理和尺寸控制就可能越困难。
论文作者也指出,DIAL的可实现制造高度和体积会受到墨水的流变性能、已固化部分的刚度以及零件几何形状的影响。
所以,“不需要额外打印支撑”不等于“没有工艺限制”,更不等于“什么材料、什么结构都能轻松打印”。
真正面向生产的设备,还要进一步考虑材料稳定性、尺寸一致性、后处理、重复制造能力和长期运行条件。
在实验室里成功打印一件复杂样品,证明的是技术可行;要变成可靠的生产工艺,还需要更多验证。
七、3D打印下一步要突破的,可能不只是精度
回头看这项研究,最有意思的地方并不是哪项参数刷新了纪录。
而是研究人员重新审视了一个大家早已习以为常的问题:
复杂结构,为什么一定要靠额外打印的支撑架来托住?
如果打印材料本身就能在固化前提供一定的支撑,整个制造流程是不是就能改变?
DIAL给出了一个值得继续探索的答案。
对工业树脂3D打印来说,这个思路同样有启发。
设备的投影系统、材料的光固化行为、树脂的流动性、打印过程中的机械作用,以及零件的后处理方式,从来都不是彼此孤立的环节。
它们共同决定了一个设计能不能被稳定地制造出来。
更高的光学分辨率,不一定自动带来更好的成品尺寸精度;更快的单层曝光,也不一定意味着整个生产流程更高效。
当打印对象从外观模型转向复杂晶格、柔性结构和功能材料,单纯提升设备的某一项指标,未必能解决所有问题。
制造技术的进步,有时恰恰来自改变一个看似理所当然的前提。
就像这次研究。
科学家没有把支撑架做得更复杂。
他们反而想到:既然打印材料本来就在零件周围,为什么不让它顺便把支撑的活儿也干了?
从一团像牙膏一样的材料,到一件结构精细的三维零件,中间多出来的,是一套巧妙的铺料、光固化和清理工艺。
这当然还不是3D打印未来的全部答案。
但它让我们看到,下一代增材制造的突破,可能不只是打印得更快、更细。
也可能是让那些过去难以成形的材料和结构,终于有机会被制造出来。
如果有一天,复杂的3D打印零件真的可以大幅减少支撑拆除,你最希望先用它制造什么?
—— 依迪姆 Yidimu · 3D打印技术观察