3D打印鞋是怎么做的?从3D设计、晶格打印到成品的完整流程
3D打印鞋的制作过程,通常包括鞋型设计、三维建模、晶格结构设计、材料选择、打印成型、清洗、后固化、鞋面装配和成品测试等环节。
与传统制鞋工艺不同,3D打印可以直接根据数字模型制造复杂的鞋底结构,不必为每一种鞋底设计单独制作成型模具。因此,它特别适合鞋类研发、个性化设计、复杂缓震结构开发以及经过工艺验证的小批量生产。
不过,3D打印鞋并不意味着整双鞋的所有部件都必须打印出来。
目前一种具有实际制造价值的方案是:使用柔性3D打印技术制作鞋中底、鞋底或一体式弹性结构,再与纺织鞋面、鞋带及其他部件装配,完成整双鞋的制作。
3D打印鞋的基本生产路线
01
鞋型设计
02
3D建模
03
晶格设计
04
材料选择
05
切片打印
06
清洗干燥
07
UV后固化
08
鞋面装配
09
成品测试
一、3D打印鞋和传统鞋有什么区别?
传统运动鞋的鞋底通常通过模具成型,例如EVA发泡、橡胶硫化或注塑等工艺。鞋底的几何结构受到模具设计、脱模方向和加工方式的限制。
3D打印则可以直接制造复杂的三维镂空结构,让鞋底不仅依靠材料本身变形,还能够通过内部结构的弯曲、压缩和恢复来改变力学响应。
对比项目 | 传统制鞋 | 3D打印制鞋 |
|---|---|---|
鞋底成型 | 模具成型为主 | 按数字模型逐层或连续成型 |
内部结构 | 发泡、实心或常规空腔 | 可设计复杂三维晶格 |
开发改款 | 可能需要修改模具 | 修改模型后重新打印 |
个性化 | 受模具和产线限制 | 便于按尺寸与结构调整 |
小批量开发 | 需要考虑开模成本 | 可免去部分成型模具 |
批量生产 | 成熟工艺通常效率较高 | 取决于设备、材料和后处理节拍 |
3D打印的优势主要体现在复杂结构和设计迭代,不代表它在成本、耐久性或产能方面必然优于传统制鞋。
二、第一步:鞋型设计与需求确认
3D打印鞋的制作并不是从打印机开始,而是先确定鞋子的用途和整体设计。
对于鞋类研发团队,需要明确以下几个问题:
制作的是运动鞋、休闲鞋、拖鞋,还是概念展示鞋?
准备打印整块鞋底、局部中底,还是一体式鞋身?
鞋底需要偏柔软、偏支撑,还是兼顾不同区域的缓冲?
鞋子是否需要实际穿着,还是仅用于外观展示?
计划制作一双样鞋,还是后续进行小批量生产?
这些要求将直接影响后面的材料选择、晶格设计和制造路线。
是否必须进行3D足部扫描?
不一定。
标准鞋码开发可以基于现有鞋楦数据、鞋底轮廓和鞋类设计模型。个性化鞋款则可以增加3D足部扫描,获取脚长、脚宽、足弓轮廓等数据,为鞋型设计提供参考。
但足部扫描数据并不等于可以直接打印的鞋型。设计师仍需考虑穿着余量、鞋面空间、鞋底厚度和装配关系。
三、第二步:建立鞋子的3D数字模型
完成鞋型设计后,需要使用三维建模软件建立可制造的鞋底或整鞋模型。
常用工具包括Rhino、SolidWorks、Fusion以及适合曲面和复杂几何设计的其他软件。
对于需要与传统鞋面装配的鞋款,建议将模型分成几个部分:
设计部分 | 主要考虑内容 |
|---|---|
鞋底外轮廓 | 鞋码、脚型、长宽尺寸 |
中底主体 | 厚度、缓冲行程、承载区域 |
足弓结构 | 支撑几何、受力过渡 |
外底接触面 | 防滑纹理、耐磨要求、接地形状 |
鞋面连接区 | 胶合面积、定位位置、连接边缘 |
在这个阶段,需要重点检查模型是否闭合、是否存在自相交结构,以及关键薄壁和细杆是否满足实际打印要求。
特别要注意,鞋底模型能够在电脑上显示,并不意味着它一定能够成功打印。
打印方向、设备成型尺寸、局部结构厚度以及后处理空间,都应在设计阶段考虑。
四、第三步:设计3D打印鞋底的晶格结构
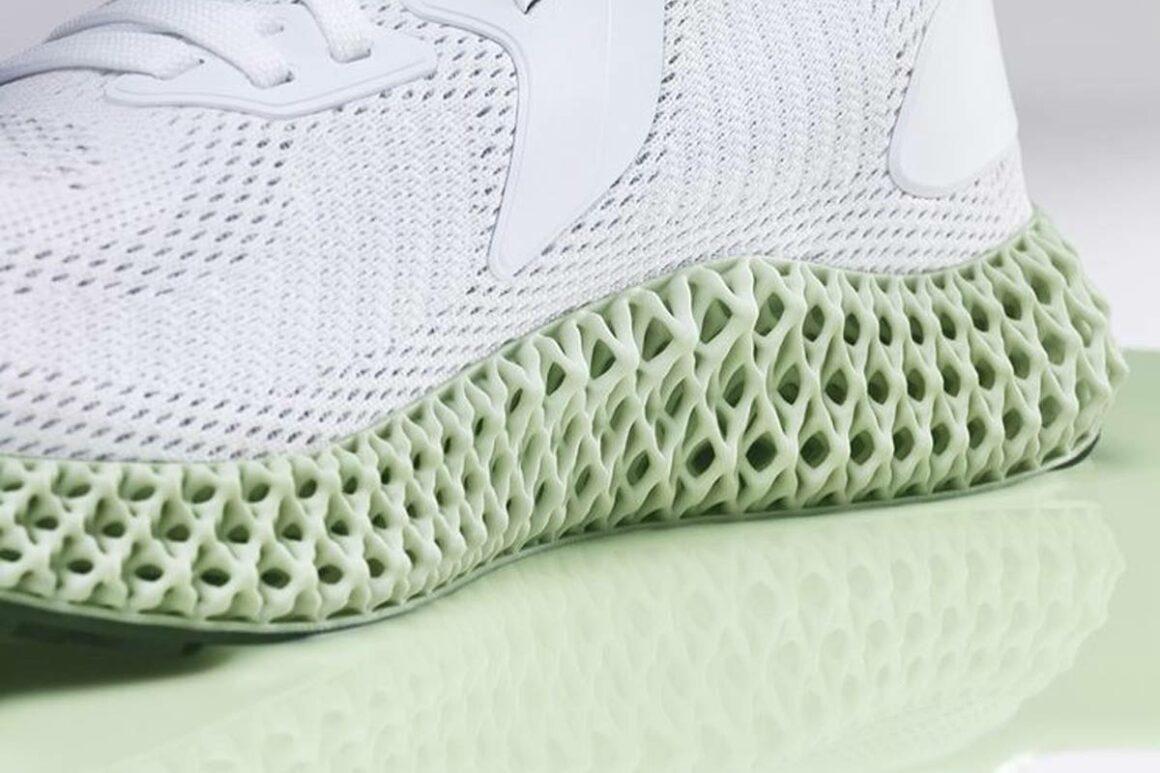
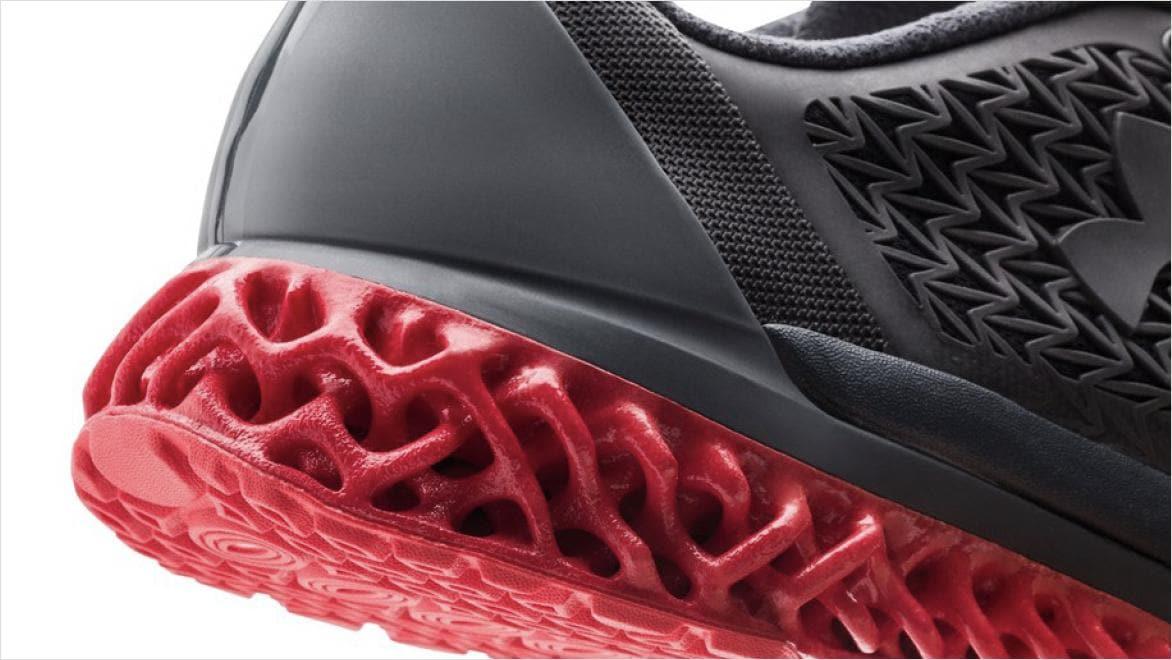
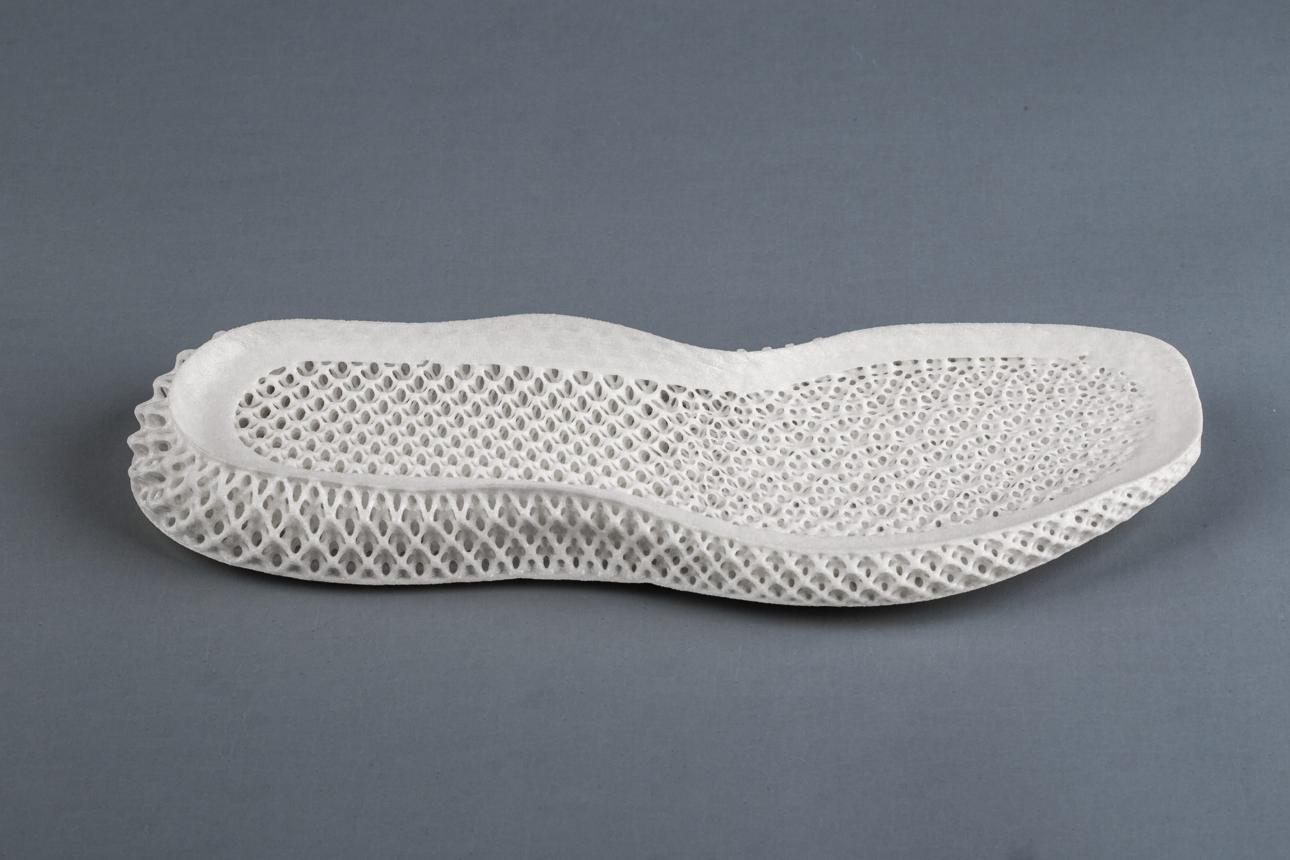
晶格结构(Lattice Structure)是很多3D打印鞋与传统鞋底在结构上的明显区别。
它由大量相互连接的杆件、曲面或单元结构组成,可以在鞋底内部形成复杂的三维网络。
通过调整晶格类型、杆件粗细、壁厚、单元尺寸以及局部密度,设计人员可以改变不同区域的压缩和支撑方式。
1. 后跟区域:考虑落地缓冲
后跟在行走或跑步过程中需要承受周期性载荷。
设计时可以调整晶格的压缩空间、杆件排列和局部支撑,观察受力后的形变与恢复情况。
2. 前掌区域:兼顾弯曲与支撑
前掌需要适应脚步推进过程中的弯曲运动。
设计时要关注晶格是否允许预期形变,以及多次弯曲后是否容易产生断杆、裂纹或永久变形。
3. 足弓区域:控制局部形变
足弓区域可以根据鞋款定位设置不同的支撑结构。
但并不是晶格越密、支撑就一定越好。整体力学响应还取决于材料、杆件方向和相邻结构的连接方式。
为什么不直接打印一块实心软胶?
实心结构主要依靠材料自身变形,而晶格可以让材料形变与几何结构变形共同参与受力。
例如同一种弹性树脂,在不同晶格设计下,可以表现出不同的压缩响应。
不过,柔软度、回弹速度和能量回馈不是同一个指标,不能仅凭晶格外观判断鞋底的运动性能。
有关柔性鞋底的结构设计细节,可进一步阅读《3D打印柔性鞋底怎么做?弹性树脂、晶格设计与成型工艺》。
五、第四步:选择3D打印工艺与鞋材
鞋子的不同部件,对3D打印材料有不同要求。
常见的鞋类增材制造路线包括FDM柔性线材打印、SLS/MJF粉末材料打印以及光固化弹性树脂打印。
打印工艺 | 常见材料 | 鞋类应用特点 |
|---|---|---|
FDM/FFF | TPU、TPE等柔性线材 | 用于鞋类结构原型、柔性件和设计验证 |
SLS/MJF | 适配的TPU等聚合物粉末 | 适合复杂几何结构与功能件开发 |
LCD/DLP等光固化工艺 | 适配的弹性体光敏树脂 | 可用于精细晶格、柔性鞋底及缓冲结构 |
SLA | 刚性或工程光敏树脂等 | 可用于鞋楦、鞋模、外观模型和工艺验证 |
这几类工艺没有绝对的优劣之分,应根据鞋底尺寸、结构复杂度、材料性能、设备成本和计划产量判断。
光固化3D打印鞋通常使用什么树脂?
如果采用Yidimu柔性光固化方案,可以考虑与设备适配的弹性体光敏树脂。
材料选型时,不能只比较邵氏硬度,还需要结合以下性能进行评估:
断裂伸长率与撕裂性能;
反复压缩后的形变与恢复;
晶格细杆及节点的承载能力;
耐磨损、环境温度与老化表现;
清洗和后固化后的最终性能。
对于直接穿着的产品,还需要评估材料与皮肤接触的安全性,以及长期使用条件下的稳定性。工业柔性树脂适合制作样件,不等于未经验证便可作为成品鞋材使用。
六、第五步:切片处理与3D打印成型
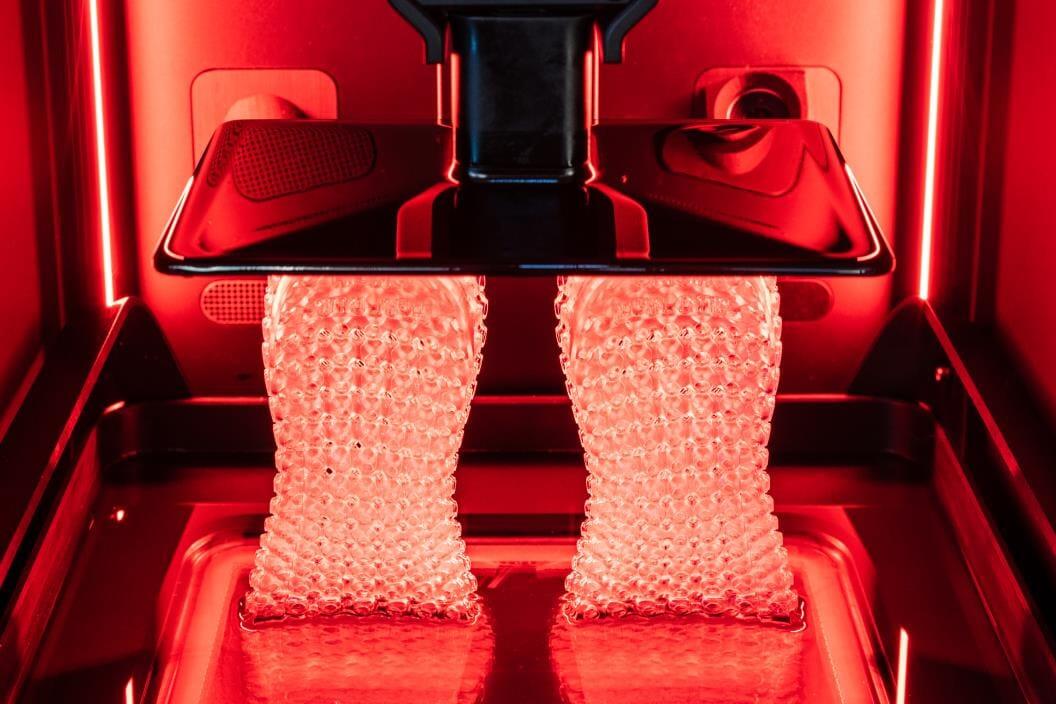
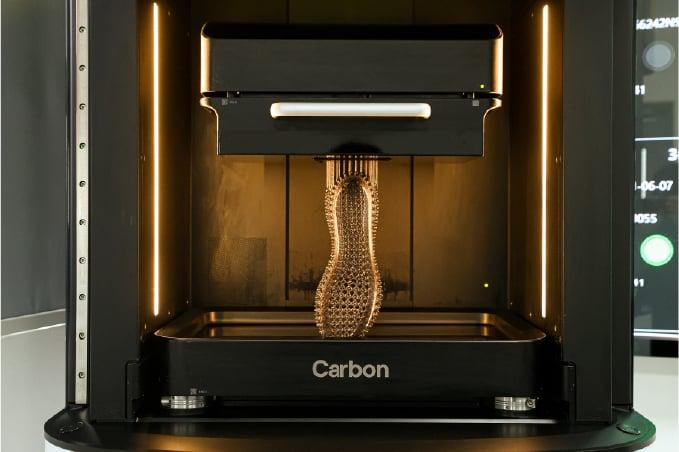
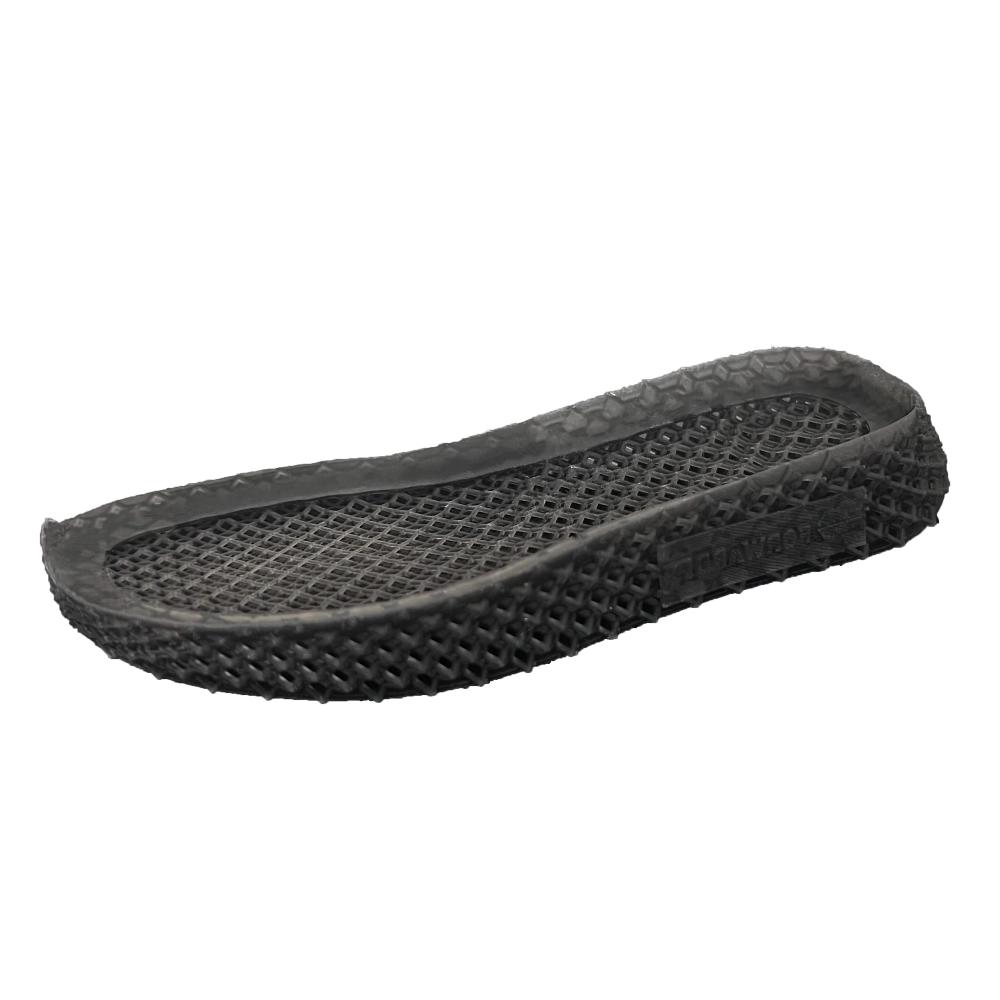
完成鞋底模型并选好材料之后,就可以进入打印准备阶段。
1. 检查模型尺寸
把鞋底模型导入切片软件,检查模型最长边、宽度和高度是否适合设备成型空间。
对于成人鞋底,尤其要考虑实际摆放方向、支撑占用空间和平台有效利用率,而不是只比较鞋底长度与设备标称尺寸。
2. 设置打印方向与支撑
柔性晶格鞋底需要合理安排摆放方向。
打印方向会影响支撑分布、表面状态、排液路径以及局部打印风险。
支撑并不是越少越好,也不是越多越稳定。应在成型可靠性与后续拆除难度之间取得平衡,尽量避免让支撑痕迹破坏重要的受力表面或装配区域。
3. 设置打印参数
根据设备和树脂的匹配工艺,设置层厚、曝光、离型及其他必要参数。
柔性树脂与普通刚性树脂的流动、变形和脱模行为存在差别,不能直接套用刚性树脂参数。
4. 启动打印
光固化3D打印通过受控光照,使液态光敏树脂在指定区域固化,逐步形成鞋底结构。
复杂的鞋底外轮廓、镂空晶格和连接结构,可以在同一次制造任务中形成,但具体能否整体打印,仍取决于设备、模型以及支撑方案。
Yidimu有哪些适合鞋材开发的设备?
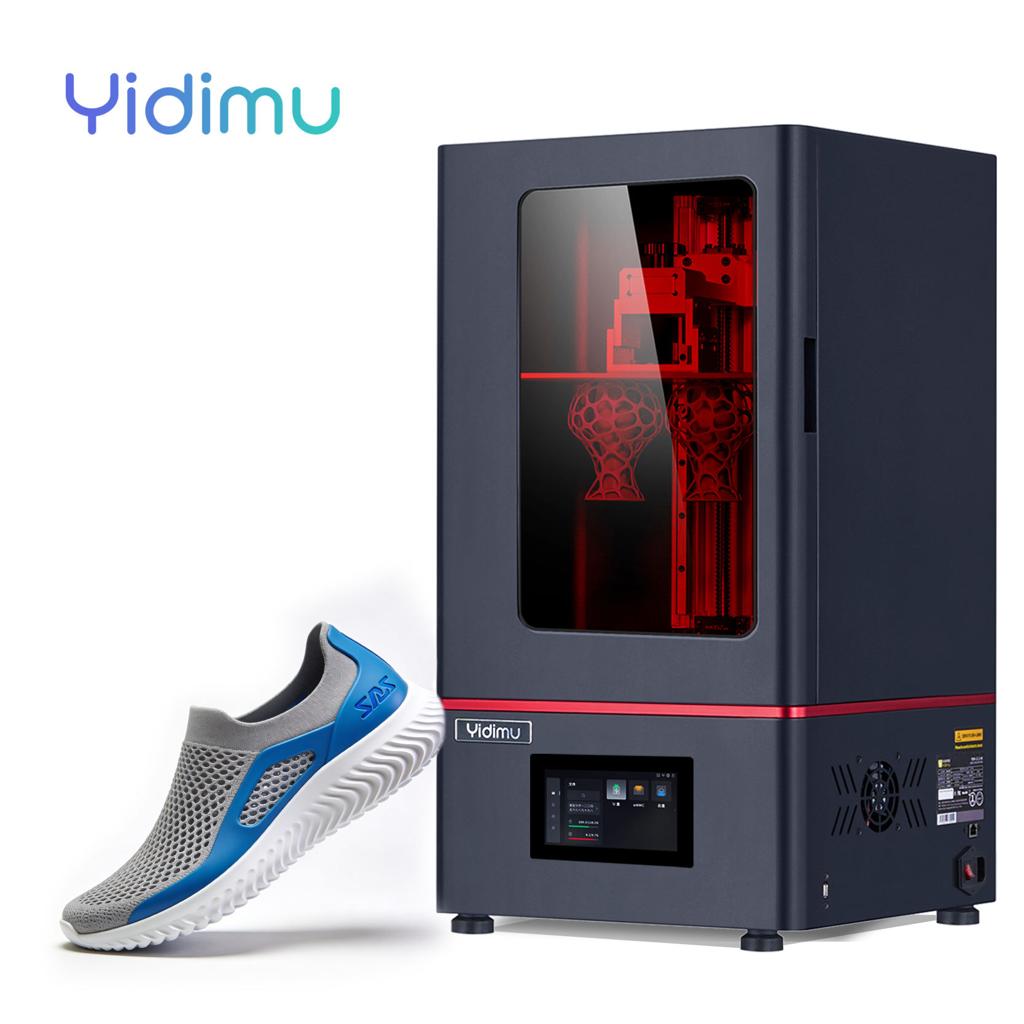
Yidimu Flex G2
14英寸16K弹性体光固化3D打印机,成型空间为302 × 162 × 370 mm,面向鞋底晶格、弹性缓冲结构和柔性功能件开发。
适用于对复杂鞋材模型开展原型制作、结构调整及小批量制造可行性评估。
对于尺寸更大、需要增加排版数量的鞋材项目,也可以评估Yidimu Flex Pro等大尺寸弹性体设备。设备选择应结合实际CAD模型和材料测试结果确定。
七、第六步:取件、清洗与干燥
打印完成后,鞋底还不是可以直接使用的成品。
特别是树脂光固化工艺,打印后的晶格间隙、细小通道以及连接位置可能残留未固化树脂,需要进行完整后处理。
1. 从打印平台取下鞋底
使用适当工具将打印件与成型平台分离。
柔性零件在未完成后固化前,局部结构可能比较脆弱,取件时要避免过度拉伸、挤压或扭转细杆结构。
2. 清洗内部残余树脂
使用与所选树脂兼容的清洗剂和清洗设备,去除鞋底表面及内部的未固化树脂。
晶格鞋底特别需要检查内部交叉节点和容易积液的区域。
清洗剂种类、接触时间和清洗方式必须遵循材料说明,不能认为所有光敏树脂都适合相同浓度的酒精清洗,也不能通过无限延长浸泡时间来保证清洁。
3. 完整干燥
清洗后,应确认鞋底内部不存在明显的清洗液积存,并按照工艺完成充分干燥。
对于复杂结构,可以采用与材料和工艺兼容的辅助排液方式,但应防止气流或机械作用损坏细小晶格。
如果晶格内部无法有效排液和清洗,就需要重新考虑模型结构,而不仅仅是增加清洗时间。
八、第七步:UV后固化与表面处理
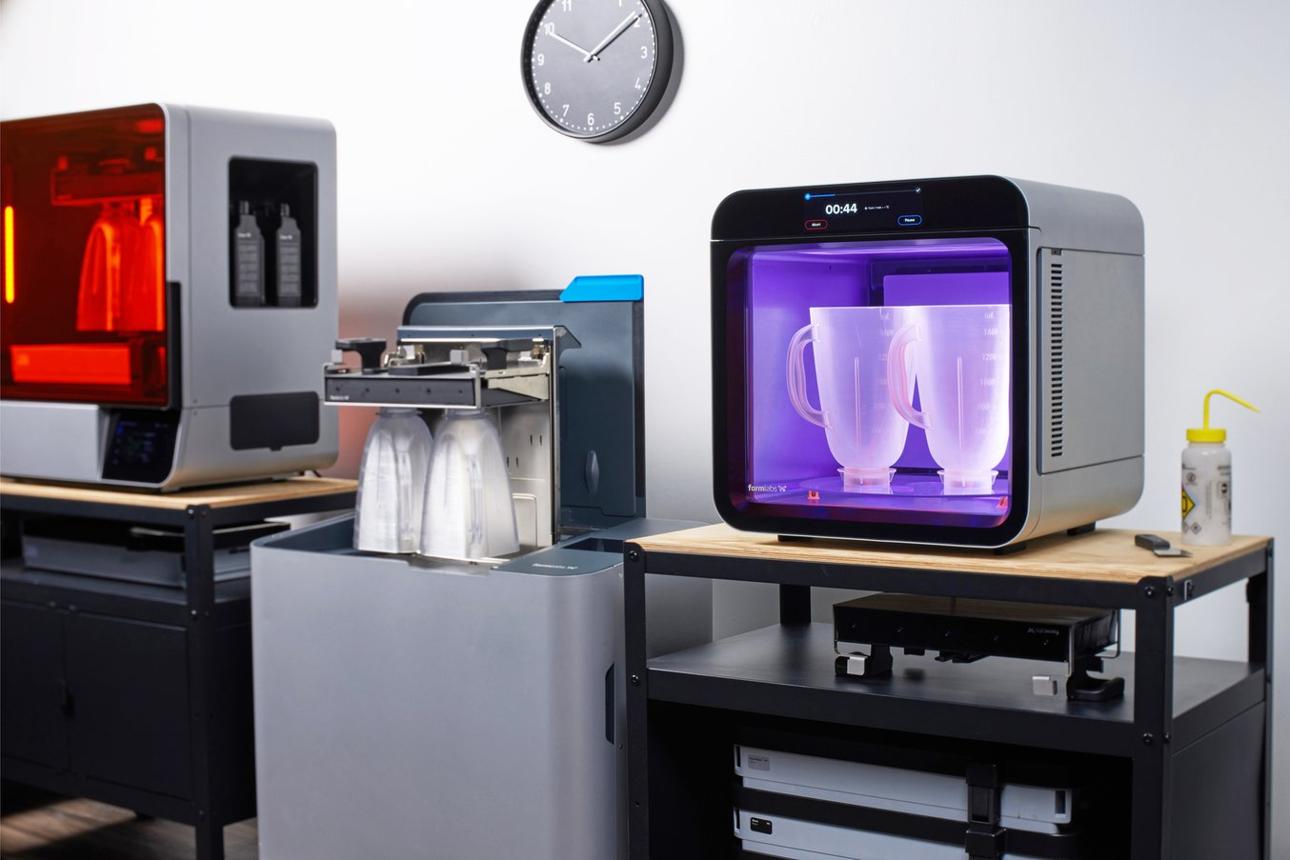
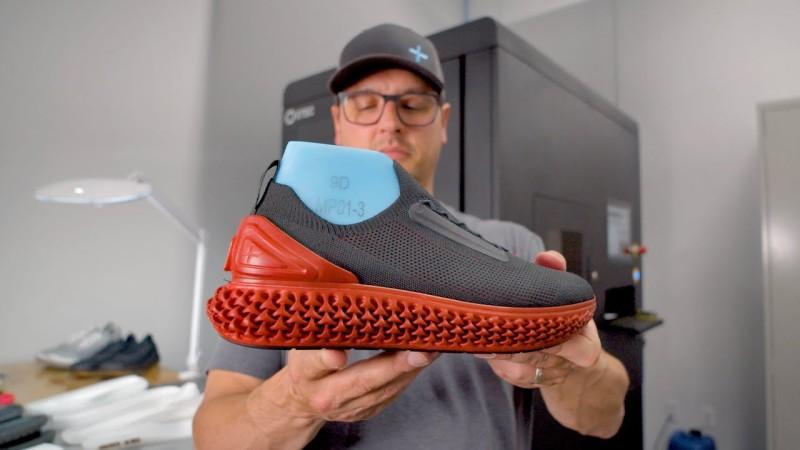
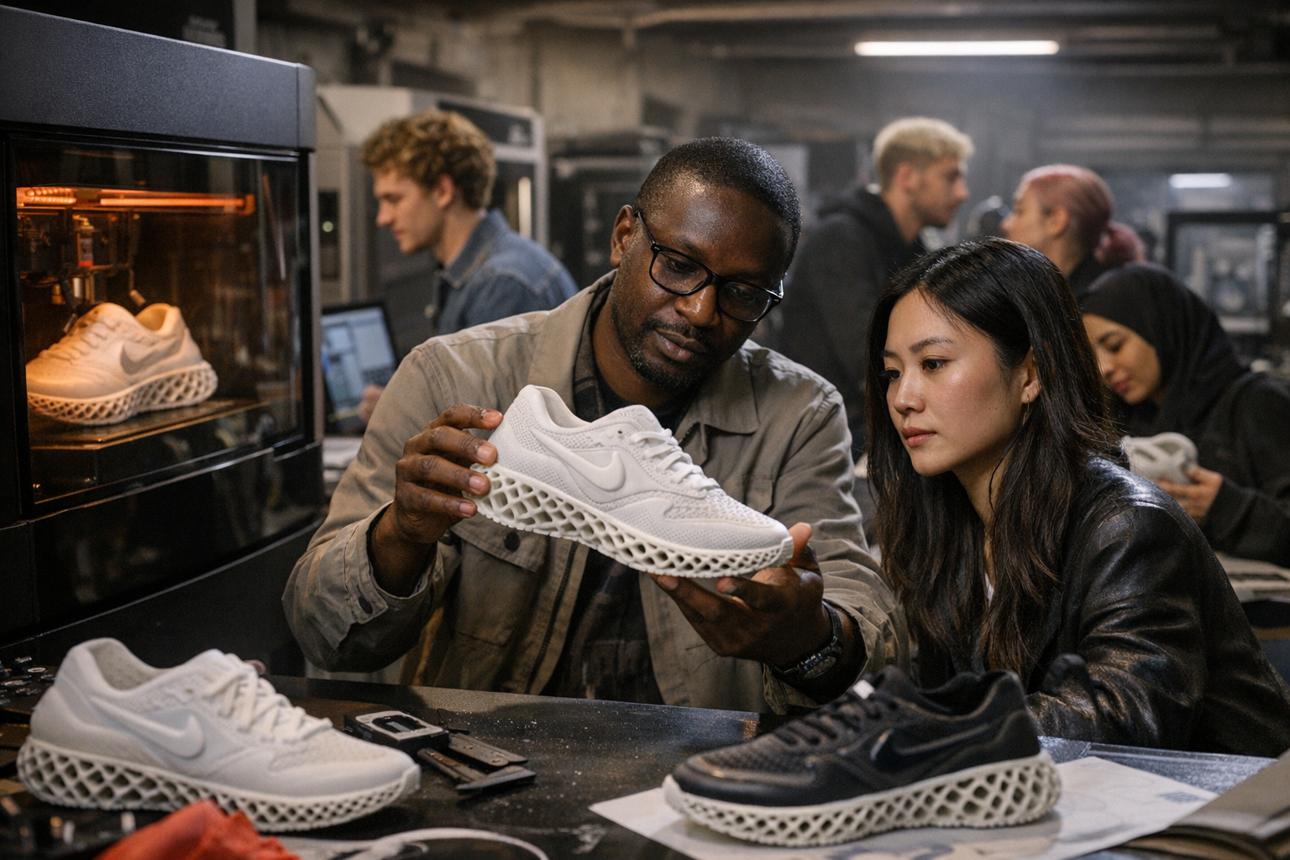
完成清洗和干燥后,光固化树脂鞋底通常还需要进行UV后固化。
这一步与打印过程中的初步固化不同,它是整个树脂零件制造工艺的一部分。
后固化可能影响材料最终的力学性能、表面状态和尺寸稳定性。
后固化时需要注意什么?
不同弹性树脂对UV波长、照射时间、温度及固化方式有不同要求,应使用对应材料的规定工艺。
对于晶格鞋底,尤其需要关注复杂内部结构是否能够得到适当处理,避免只关注外表面。
后固化完成后,还可以根据设计要求开展必要的修整,例如去除支撑痕迹、修整连接边缘和检查表面缺陷。
对于计划进行后续装配的鞋底,此时还要检查胶合面是否平整、干净,以及连接位置是否存在明显的结构损伤。
九、第八步:鞋面装配,完成整双3D打印鞋
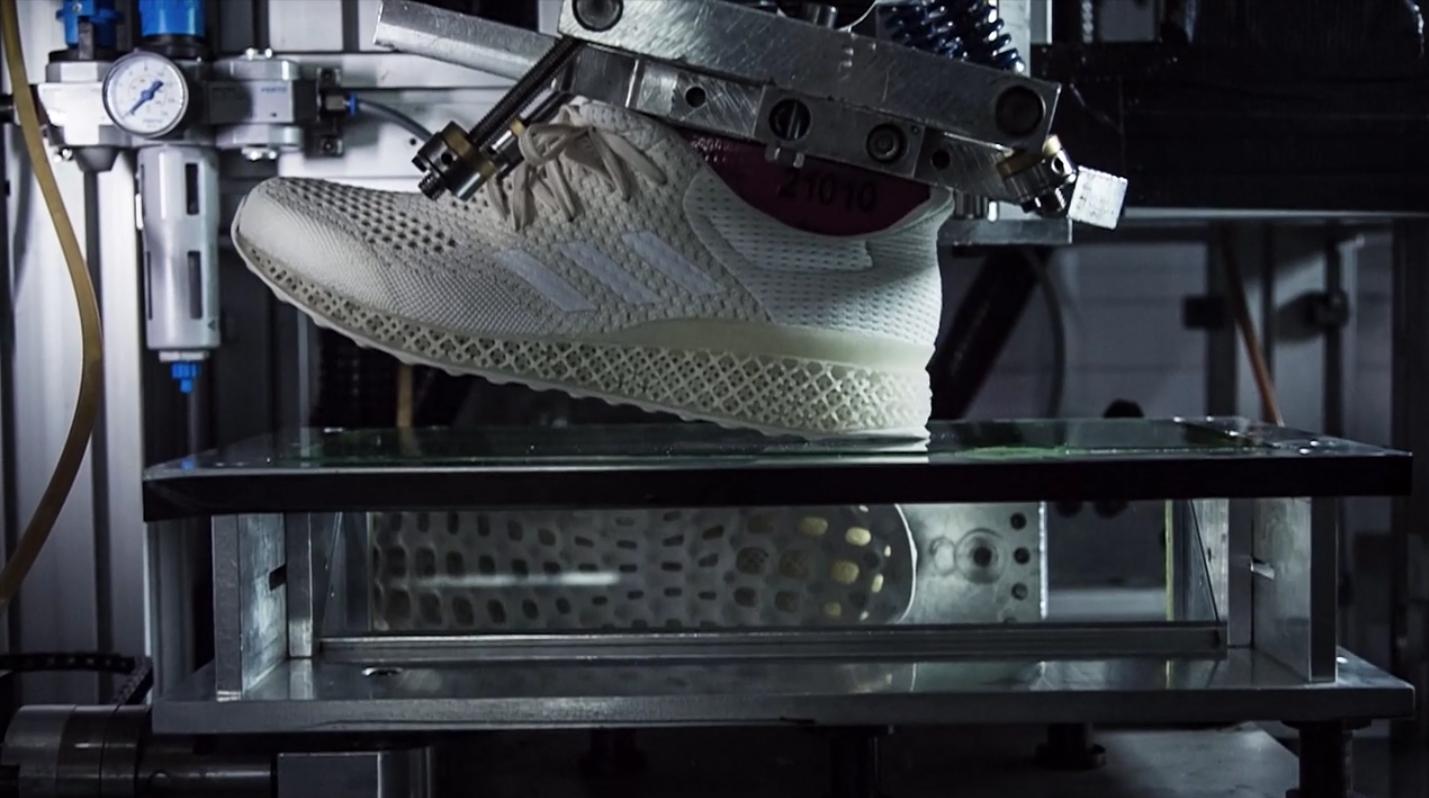
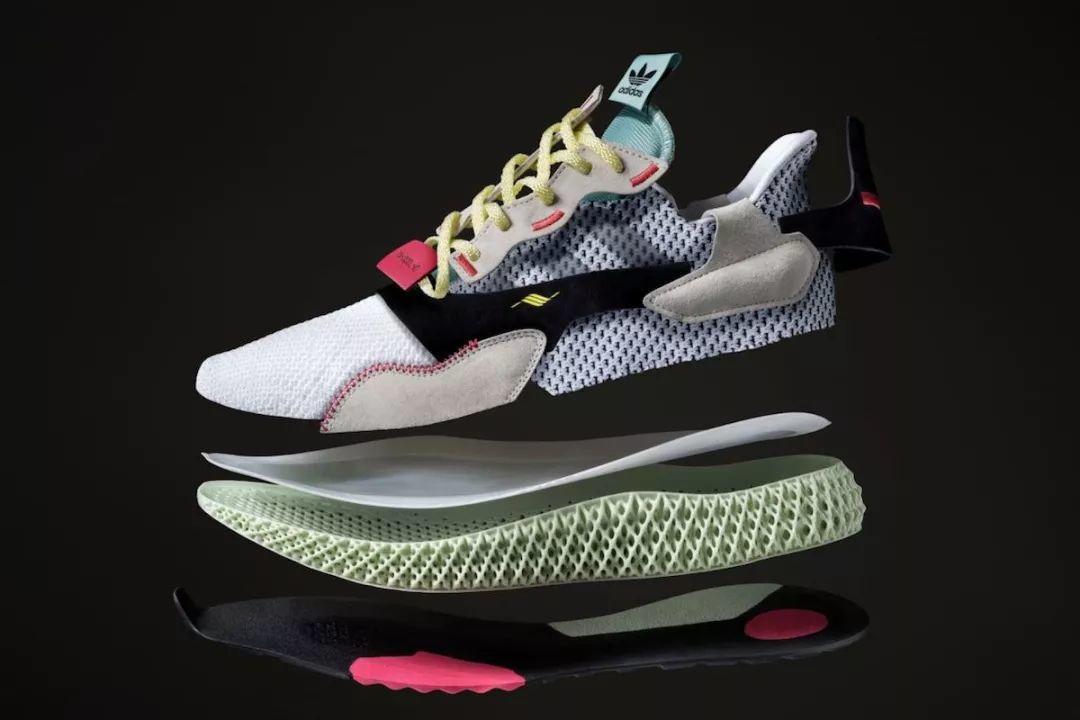
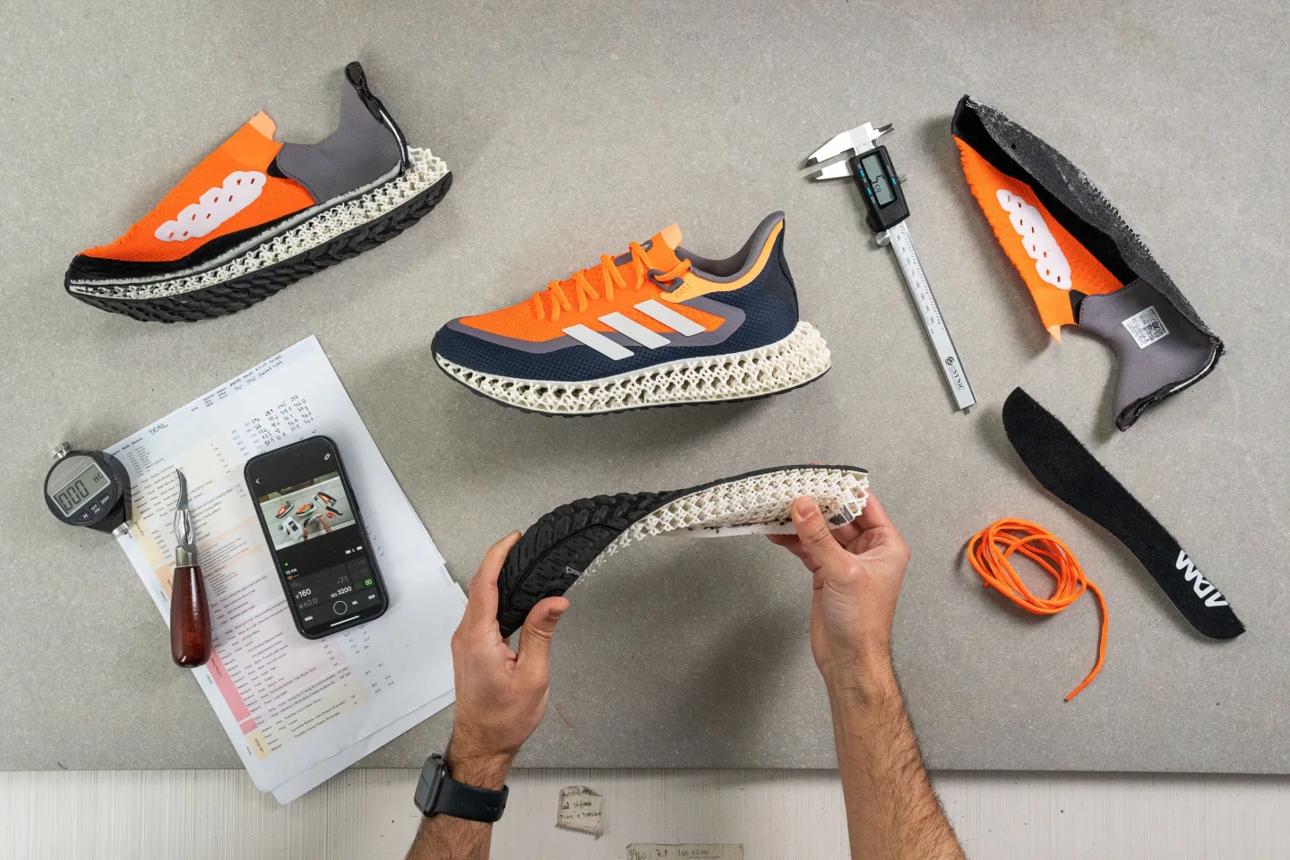
如果采用的是3D打印鞋底加传统鞋面的混合制造方案,那么完成鞋底打印只是整双鞋制造的一部分。
后续仍然需要进行鞋面制作与装配。
常见工序包括:
鞋面准备: 制作针织、网布、皮革或其他材质的鞋面,完成必要的裁剪、缝合及定型。
鞋底配合: 检查打印鞋底与鞋面之间的尺寸、轮廓和连接区域。
鞋面固定: 按照鞋类生产工艺,使用经过验证的胶合或其他连接方式完成装配。
外底安装: 如果鞋款设计中包含独立耐磨外底,需要增加对应装配步骤。
成品整理: 安装鞋垫、鞋带等部件,完成外观检查和必要的清洁整理。
这里有一个容易被忽略的关键问题:
弹性树脂鞋底能成功打印,不代表它一定能够与鞋面牢固粘接。
连接强度取决于材料表面、胶黏剂体系、表面处理方式和实际使用条件。
因此,鞋面与鞋底的连接方案,应当和晶格结构、材料选择一起进行验证。
3D打印鞋可以整双一次成型吗?
某些鞋款可以采用一体式结构设计,将鞋底和鞋身设计成连续的打印结构,减少传统鞋面装配环节。
但一体成型对材料柔性、鞋身结构、排液清洗、穿着舒适性和后处理提出了更复杂的要求。
并不是所有3D打印设备和树脂都适合直接制造可长期穿着的一体式鞋。
十、第九步:成品检测与穿着验证
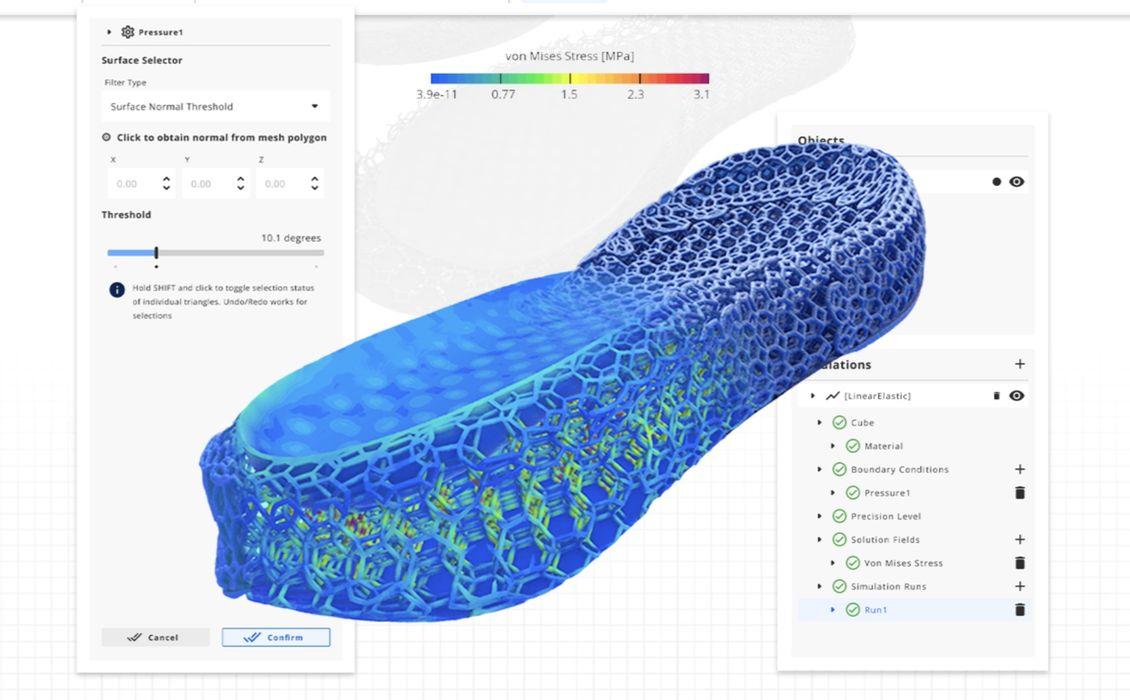
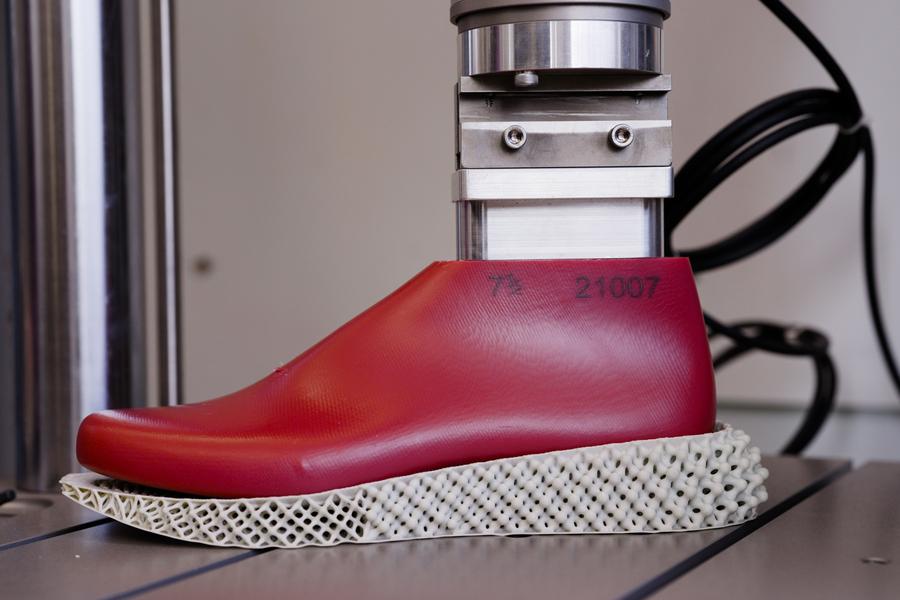
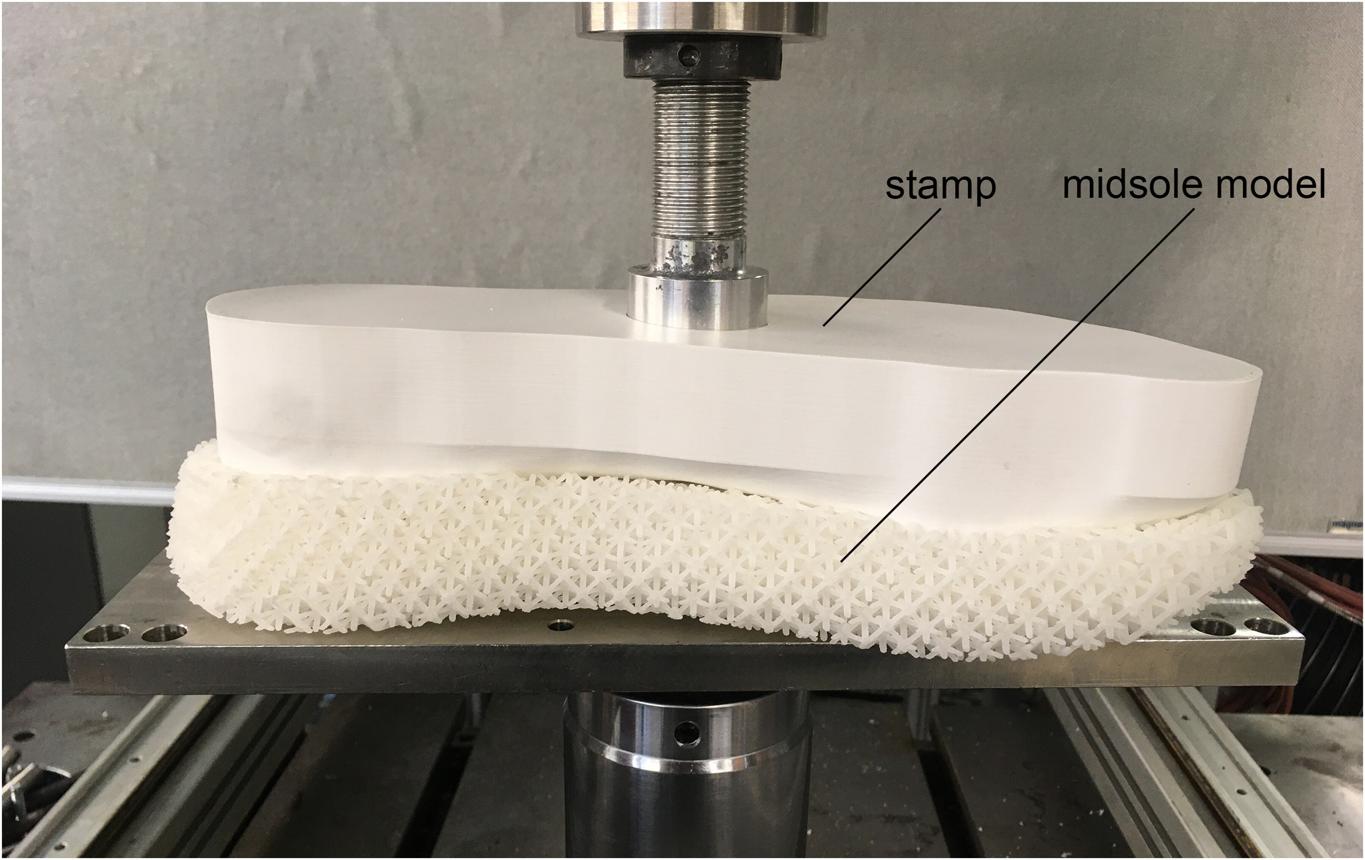
对于用于展示的概念鞋,外观、尺寸和结构完整性可能是主要验收内容。
但对于计划实际穿着或商业销售的3D打印鞋,需要进一步验证鞋底的力学性能、装配可靠性和使用安全性。
建议从以下几个方面建立成品检查流程。
检测项目 | 主要检查内容 |
|---|---|
尺寸检查 | 鞋长、鞋宽、关键装配尺寸 |
晶格完整性 | 断杆、裂纹、缺料、节点缺陷 |
压缩与恢复 | 受压形变、卸载后的恢复情况 |
循环疲劳 | 反复压缩、弯曲后的结构变化 |
鞋底耐磨 | 接地部位的磨耗与损伤 |
防滑性能 | 不同接触表面下的抓地表现 |
装配可靠性 | 鞋面与鞋底连接位置是否牢固 |
穿着评价 | 贴合度、舒适性、支撑与稳定性 |
对于需要进行性能比较的样鞋,应保持测试条件一致,并由适当的试验方法和产品验收要求确定是否合格。
从第一双样鞋到小批量生产,还差什么?
打印出第一双样鞋,说明设计具备一定成型可行性,但不能直接证明工艺已经具备重复生产能力。
在进入小批量生产前,建议建立三个工艺检查节点:
节点一:打印件验收
检查尺寸、晶格完整性和后处理状态,排除断杆、残液、裂纹等明显问题。
节点二:装配件验收
检查鞋面连接、外底安装及关键配合尺寸,验证装配工艺。
节点三:整鞋功能验收
在明确的评价条件下检查压缩、弯曲、耐磨、连接可靠性和穿着表现,并比较不同批次的一致性。
在开发阶段,建议每次只改变一个主要设计或工艺变量。例如比较两种晶格密度时,尽量保持材料、打印方向和后固化条件一致,以便判断性能变化来自哪个因素。
如果准备扩大生产规模,还要把打印设备数量、每次排版数量、清洗产能、后固化节拍和人工装配时间一起考虑。
十一、制作一双3D打印鞋需要多长时间?
无法仅凭“3D打印鞋”确定统一的生产时间。
一双鞋从数字设计到最终成品,可能包含多个不同的制造阶段,其中并非所有工序都由3D打印机完成。
制作阶段 | 主要影响因素 |
|---|---|
设计与建模 | 鞋型复杂度、是否已有基础模型 |
晶格设计 | 区域数量、结构复杂度、迭代次数 |
打印成型 | 模型高度、层厚、材料和设备工艺 |
清洗与后固化 | 材料要求、内部结构与设备能力 |
鞋面装配 | 鞋款结构、连接方式、装配工艺 |
成品测试 | 测试项目、验证要求与测试周期 |
打印机显示的预计打印时间,通常不包括全部后处理、装配和测试时间。
对于鞋类工厂而言,更合理的做法是分别记录设计、打印、后处理和装配所需时间,再评估整体交付周期。
十二、3D打印鞋适合哪些制造场景?
3D打印鞋技术并不只用于制作造型特殊的概念产品。在鞋类制造中,它还可以作为研发和生产体系的一部分。
鞋类设计研发: 制作不同鞋型和复杂结构样件,验证外观、尺寸及装配方案。
晶格缓震结构开发: 通过改变局部结构设计,比较不同压缩响应和支撑方案。
个性化鞋材开发: 在数字模型基础上调整尺寸、轮廓和局部结构,减少部分传统模具依赖。
鞋底及鞋垫打样: 制作原型和功能验证件,为后续工艺选择提供实物依据。
小批量鞋材制造: 在材料、工艺和成品性能完成验证后,评估按需生产、柔性排版和重复制造的可行性。
对于已经定型且需求量很大的标准鞋款,传统模压、注塑及发泡工艺仍具有成熟的制造优势。是否选择3D打印,应结合产品结构、订单数量、成本和验证要求判断。
常见问题 FAQ
1. 3D打印鞋真的可以穿吗?
可以制造用于实际穿着的3D打印鞋,但前提是材料、结构、装配和整鞋性能满足相应的使用要求。用于展示或结构验证的3D打印样鞋,不能直接等同于经过完整验证的成品鞋。
2. 3D打印鞋底是软的吗?
不一定。鞋底可以使用不同的材料和结构。对于柔性光固化鞋底,最终压缩和支撑表现取决于弹性树脂、晶格几何以及后处理工艺,不能只看材料硬度。
3. 3D打印鞋必须使用TPU吗?
不需要。TPU是鞋类3D打印中常见的材料之一,但不是唯一选择。光固化技术可以采用适配的弹性体光敏树脂,粉末床工艺也有不同的柔性材料方案。
4. 3D打印鞋底需要模具吗?
直接3D打印鞋底通常不需要为鞋底成型单独制作传统模具。但鞋面的制造、定型以及其他配套工序,仍可能使用鞋楦、模具或工装。
5. 3D打印鞋适合批量生产吗?
具备批量制造的应用可能性,但具体可行性取决于设备产能、材料成本、后处理能力、成品质量和订单规模。正式生产前,应完成多批次重复性及成品性能验证。
从鞋底模型到完整制造方案
3D打印鞋的真正价值,不只是制造出复杂的镂空外观,而是把鞋型设计、晶格结构、材料选择、打印工艺和后处理结合起来,让鞋类制造获得更多数字化设计空间。
对于鞋厂、鞋材研发团队和产品设计人员,可以先从一款具有代表性的鞋底模型开始,验证材料与结构的适配性,再逐步推进到整鞋装配和小批量生产。
Yidimu提供柔性树脂3D打印设备、弹性材料及相关技术支持,可根据鞋底模型尺寸、晶格结构、目标性能和计划数量评估打印及后处理方案。
如需开展鞋底打样或设备选型,可通过 Yidimu设备与样品咨询页面 提交需求。
参考资料
1. Carbon — The adidas Story: 3D Print Lattice Innovation https://www.carbon3d.com/resources/whitepaper/the-adidas-story
2. Carbon — Process Overview https://learn.carbon3d.com/process
3. adidas — What Is 4DFWD? https://www.adidas.com/us/blog/680801-what-is-4dfwd