未来工厂的3D打印机像数字化机床?
简短答案:会,但“像机床”说的不是外形和速度,而是管理方式:工艺参数固化成文件,过程条件受控,每批零件可追溯,设备能排产、能按计划保养。对光固化3D打印来说,清洗和后固化必须一起算进去,因为零件的最终尺寸和力学性能是在整条流程里形成的。
核心要点
机床能进车间,靠的是程序、工装、刀具管理和首件检验这一整套制度,不是单台设备的参数。
3D打印机要达到同样的地位,先要把“某位师傅调得好”变成“任何人按文件都能做出来”。
光固化的材料性能是在曝光和后固化中生成的,过程波动对结果的影响比切削加工更直接。
打一件成功不说明问题,同版多位置、多批次都合格才算工艺稳定。
选设备时,恒温、连续运行能力、数据接口和耗材更换方式,比单看分辨率更接近生产需求。
“数字化机床”到底指什么
指的是一台结果可预期的设备。同一个程序,换班、换人、隔一个月再做,零件仍在公差内,这是机床被纳入生产计划的前提。3D打印机要走到这一步,需要把机床车间里的每项做法都找到对应物。
| 机床车间的做法 | 光固化打印的对应项 | 工厂要落实什么 |
|---|---|---|
| 加工程序与版本管理 | 切片文件、摆放方向、支撑、层厚、曝光参数 | 工艺文件受控,改动留记录 |
| 毛坯材质证明 | 树脂牌号、批号、开封时间 | 来料与使用记录,按批次追溯 |
| 刀具寿命管理 | 离型膜、料槽、屏幕或光源、清洗液 | 按使用量或状态定期更换,不等出废品 |
| 恒温车间与热机 | 树脂温度、成型仓温度、环境湿度 | 开机条件写进作业指导书 |
| 首件检验与过程抽检 | 后固化完成后的尺寸与功能检验 | 测量时点和测量方法固定 |
3D打印和机床差在哪:材料是在工艺里“做出来”的
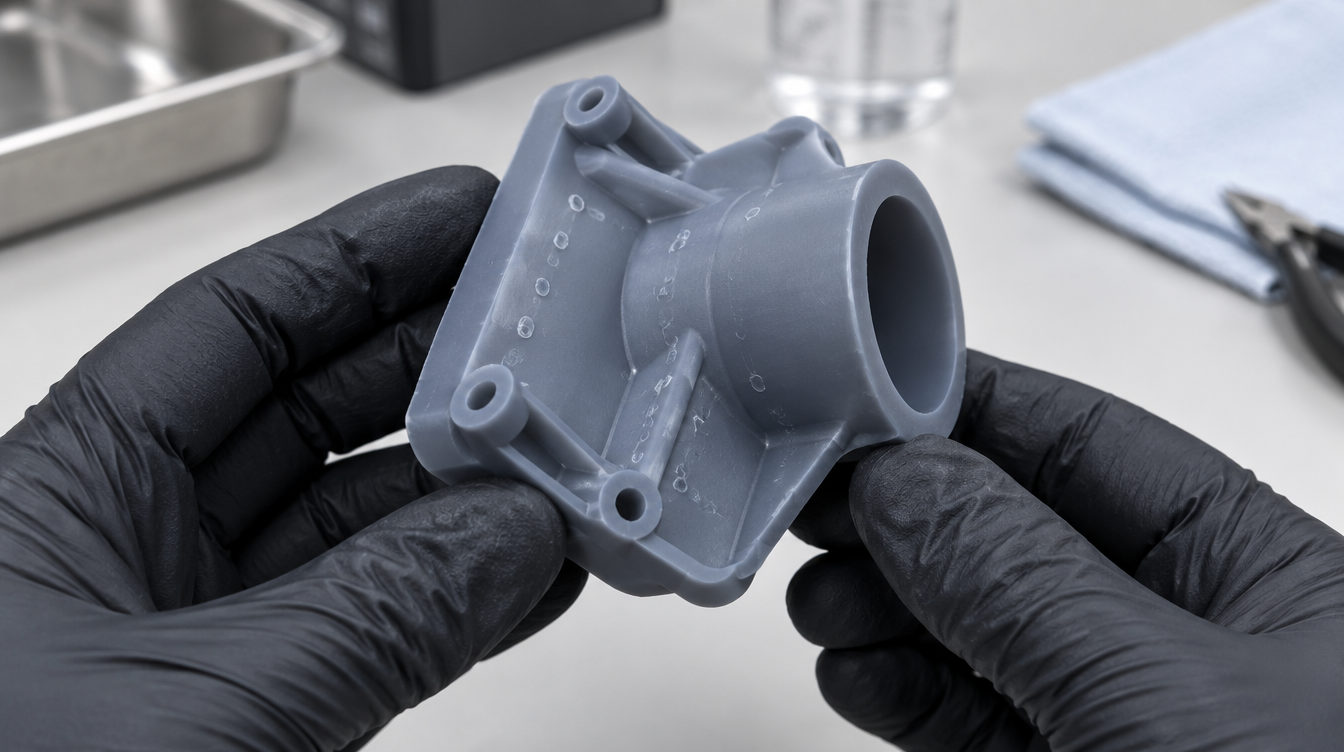
最大的差别在材料。切削加工用的棒料,性能在进车间前已经确定;光固化用的是液态树脂,它在曝光、清洗、后固化之后才成为最终材料。所以同一个切片文件,过程条件一变,尺寸和性能都会跟着变。
现场常见的几种情况:树脂温度偏低时粘度升高,回流变慢,薄壁和晶格结构最先出问题;平台中心和边角的零件,尺寸不一定一致,需要分开测量;弹性体零件在清洗液里泡久了会溶胀,手感和尺寸都受影响。这些都不是设备故障,而是过程没有被管住。
因此,对光固化来说,“像机床”还多一层要求:后处理是工艺的一部分,清洗时间、干燥方式、后固化时长都要和打印参数一样写进文件。
工厂怎么分步落地
先定标准,再固化工艺,最后才谈产能。顺序反过来,后面每一步都要返工。
选代表件,定验收标准。用自己的零件,写清关键尺寸、外观和功能要求,以及在哪个工序后测量。
固化工艺文件。摆放、支撑、层厚、曝光、清洗、后固化形成一套文件,带版本号。
做重复性验证。同一版内不同位置、不同批次、后固化前后分别测量,看波动范围而不是单件结果。
建立记录。每一版对应树脂批号、文件版本、设备编号、环境温度和操作人。
耗材与保养计划化。离型膜、料槽、清洗液按使用量更换,设备定期做曝光和平台检查。
以鞋材开发为例,晶格中底的打样可以按这个顺序把工艺先稳定下来,再评估小批量。具体流程可参考鞋材开发应用方案。
设备侧要看什么【可更新区块】
看设备有没有为“过程受控”和“连续运行”做设计。依迪姆的Extreme 450 Pro 工业级柔性3D打印机,产品画册标注了整机自动恒温系统、7×24小时运行、嵌入式系统和网络数据传输,可适配 50–90A 的弹性体光敏树脂。这些配置对应的正是上表中的温度条件和连续生产两项。
设备能否与工厂的 MES 或其他系统对接,取决于具体接口和软件版本,需要在选型时逐项确认,不能默认具备。
核心判断逻辑
如果零件只做外观评审,建议先不上全套追溯,把摆放和后处理固定下来即可。
如果零件要装配或做功能测试,建议先完成重复性验证,再进入排产。
如果是弹性体或晶格类零件,建议把温度控制和清洗时间列为首要受控项。
如果计划多台设备并行,建议先在一台上跑通工艺文件,再逐台复制并核对。
如果公差要求接近工艺的常规波动范围,建议保留机加工或其他工艺作为对照方案。
适合与不适合
适合按“数字化机床”管理的场景
同一零件需要反复打印的小批量生产
结构复杂、开模不划算的柔性件和晶格件
设计频繁迭代、需要对比不同版本的研发验证
不适合或需谨慎的场景
只偶尔打一两件展示模型,管理成本高于收益
公差要求明显严于光固化常规能力的精密配合件
长期承载、高温或涉及人体接触的零件,未经专项验证不应直接替代原工艺
常见误区
“分辨率高就等于精度高。”像素尺寸只描述曝光的最小单元,零件尺寸还受树脂收缩、摆放、支撑和后固化影响。应以实测零件为准。
“设备联网了就是数字化。”联网只解决数据传输。工艺文件不受控、记录不完整,联网的设备照样做不出一致的零件。
“打印完就算完成。”清洗和后固化没有固定下来,前面的参数再稳定,交付状态仍然会漂移。
常见问题
3D打印机真的能像机床一样排产吗?
可以,前提是单版时间、后处理时间和合格率都有实测数据。只按设备标称速度估算产能,排出来的计划通常偏乐观。
重复性验证要打多少件?
没有通用数字。原则是覆盖平台不同位置和不少于几个独立批次,并且在后固化完成后测量。具体数量按零件的质量要求确定。
哪些参数最需要写进工艺文件?
摆放方向、支撑方式、层厚、曝光参数、树脂温度、清洗时间和后固化时长。这几项任何一项变动,都可能改变尺寸或手感。
柔性零件比硬质零件更难管吗?
通常更敏感。弹性体树脂粘度高,对温度和离型过程的依赖更强,清洗时间也更需要控制,所以受控项要多一些。
已有的打印机能直接这样用吗?
管理方法大多可以直接套用,从工艺文件和记录做起。设备本身是否有恒温和连续运行能力,决定了能稳定到什么程度。
什么时候适合联系依迪姆
如果正在评估把光固化打印纳入生产流程,可以准备以下信息与依迪姆应用工程师沟通:零件最大尺寸、关键尺寸与公差要求、材料类型或硬度范围、预计批量、应用场景。条件允许时,建议直接提供自己的 CAD 模型做打样验证。
说明:本文依据光固化工艺的通用规律和依迪姆公开的产品画册编写,不含未公开的测试数据。文中的现象描述为常见规律,具体数值须用实际树脂、零件和设备验证。