一个3D文件如何贯穿设计、验证、生产和交付?3D打印数字线程解析
一个3D文件能不能从产品设计一直用到最终交付?
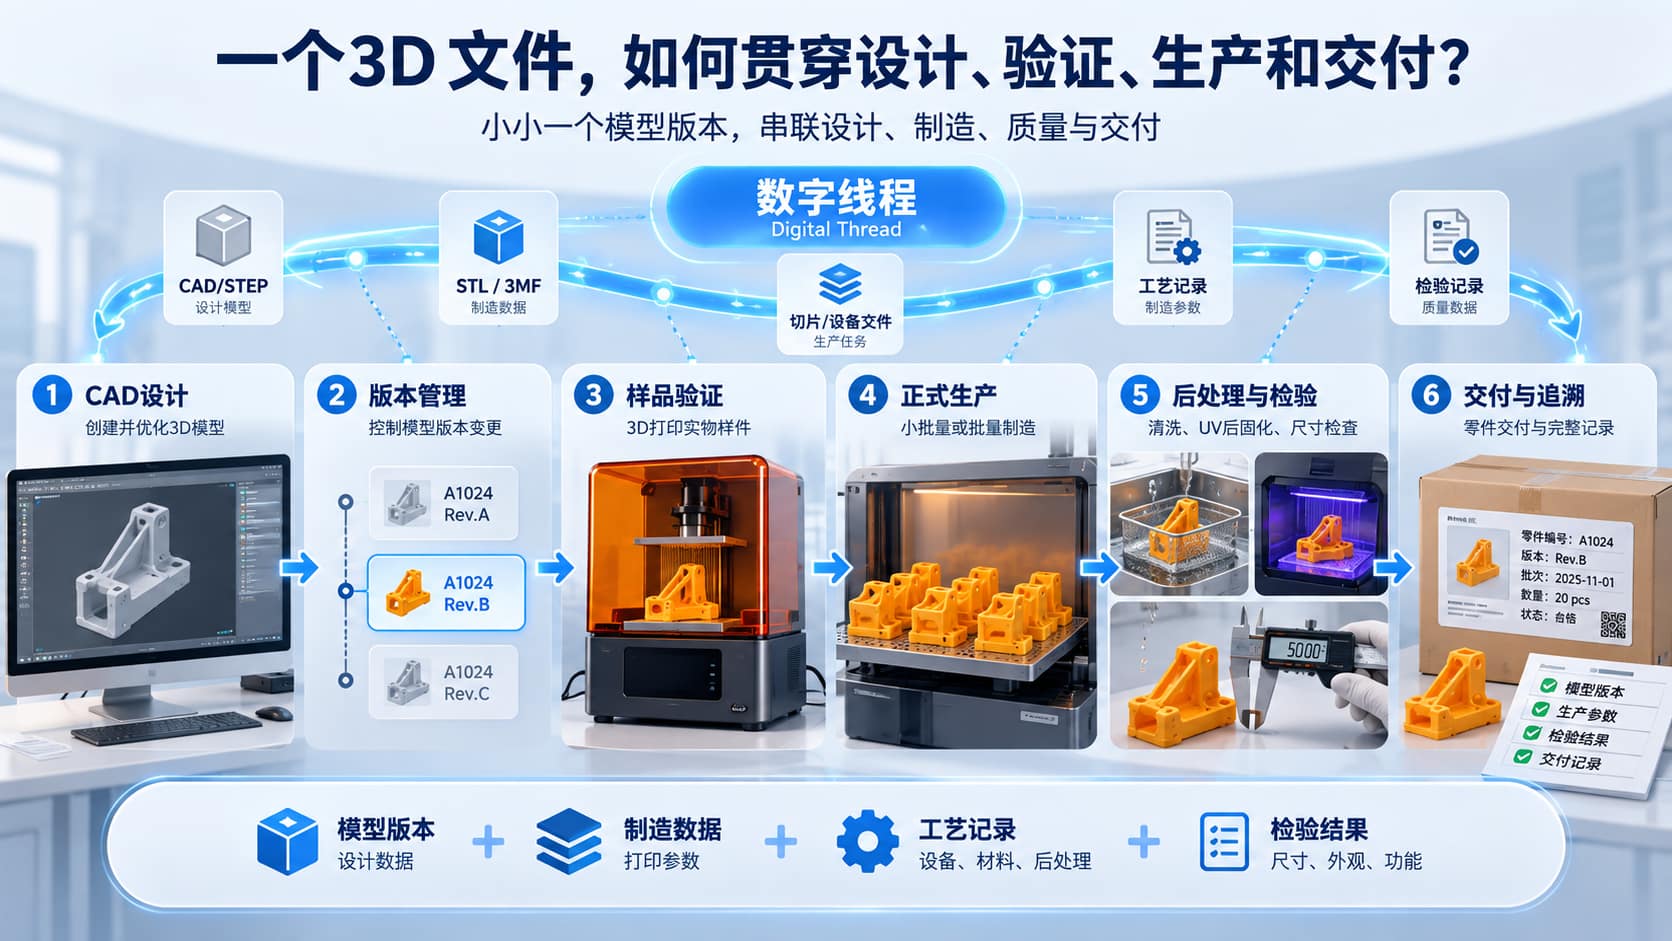
可以,但更准确地说,真正贯穿整个流程的通常不是“一个永远不变的文件”,而是同一个受控的3D模型版本,以及围绕这个版本建立起来的数据链。
在产品研发阶段,它可能是CAD源文件或STEP模型;进入3D打印验证后,会生成STL、3MF等制造数据;正式生产时,还会增加模型方向、支撑、切片参数、材料、设备和后处理条件;到了质量检查和交付阶段,又需要把实物零件与对应的模型版本、生产记录和检验结果关联起来。
这条从设计一直延伸到生产和质量验证的数据链,在制造业中通常被称为数字线程(Digital Thread)。
对于使用3D打印进行研发打样、小批量生产和定制制造的企业来说,它的价值不仅是“文件传得更方便”,而是避免一个非常实际的问题:
设计部门修改的是A版本,生产部门打印的却是B版本,检验部门拿C版本尺寸去验收。
不是把同一个STL文件一直传下去
很多3D打印流程看起来非常简单:
CAD设计
↓
导出STL
↓
切片
↓
打印
↓
交付
如果只是打印一个展示模型,这样做通常没有太大问题。
但进入工业研发和小批量生产以后,只保留一个STL文件往往不够。
原因是不同文件承担的任务并不一样。
| 文件/数据 | 更适合承担的角色 | 是否建议作为唯一主文件 |
|---|---|---|
| CAD原生文件 | 参数化设计、结构修改、工程变更 | 是,通常作为设计源数据 |
| STEP | CAD系统之间交换几何数据 | 可作为受控交换模型 |
| STL | 将表面转换为三角网格,用于大量传统切片流程 | 不建议 |
| 3MF | 传递3D打印模型及更多制造相关信息 | 适合打印数据交换 |
| 切片/设备任务文件 | 控制具体设备完成一次打印 | 不适合作为设计源文件 |
| 检验记录 | 记录尺寸、外观或功能检查结果 | 与模型版本关联保存 |
其中最常见的误区,就是把STL当成整个项目的“最终数字档案”。
STL主要描述三角网格几何,本身并不适合承担完整的工程版本、制造意图和生产追溯任务。
所以工业流程真正应该控制的是:
零件编号 + 模型版本 + 制造数据 + 工艺记录 + 检验结果。
而不是某个文件夹里那个叫做:
final.stl
的文件。
更危险的是:
final-v2.stlfinal-v2-new.stlfinal-v2-new-ok.stlfinal-v2-new-ok-final.stl
这种文件管理方式。
第一阶段:设计——建立唯一的模型源头
整个流程的起点通常是CAD设计。
这个阶段最重要的不是马上导出STL,而是先确定哪一个模型才是后续制造活动的受控源模型。
例如:
零件编号:A1024
版本:Rev.B
只要后续发生结构修改,就应该产生新的版本,例如:
A1024 Rev.C
而不是简单覆盖原来的文件。
这样做的原因很直接。
产品研发过程中经常发生:
孔位调整、壁厚修改、卡扣变化、外观曲面调整、装配间隙修改、内部加强筋调整。
如果模型发生变化,但打印部门没有收到新的版本信息,后面的打印、检测和交付即使全部“成功”,制造出来的仍然可能是错误版本。
因此设计阶段至少应该控制:
零件编号、模型版本、单位、关键尺寸和设计状态。
如果这个环节没有做好,后面的生产追溯基本无从谈起。
第二阶段:验证——把数字模型变成可以检查的实物
3D打印在这里开始发挥价值。
设计模型完成以后,并不意味着产品已经可以投入正式生产。
一个模型在电脑屏幕上没有明显问题,变成实物以后却可能暴露出很多问题,例如:
装配间隙不合理;
孔位发生干涉;
卡扣无法正常装配;
壁厚过薄;
局部结构容易变形;
曲面视觉效果与设计预期不同;
握持、穿戴或者人体接触体验不合适。
因此设计数据需要经过一次非常重要的转换:
数字模型 → 实物样件 → 检查结果 → 模型修改。
例如一款设备外壳可以先用树脂3D打印制作实物样件,进行:
外观评审、装配测试、接口检查、空间检查以及关键尺寸验证。
如果发现问题,就回到CAD修改。
于是数据链变成:
Rev.A → 打印 → 验证失败 → 修改 → Rev.B → 再打印 → 再验证
这里真正重要的,并不是“打印了多少次”。
而是:
哪一个模型版本通过了验证。
第三阶段:冻结一个“可生产版本”
很多企业从打样进入小批量生产时最容易出现问题。
研发人员觉得:
上次已经打印成功了,直接继续打印就行。
但“成功打印过一个样品”和“已经形成稳定生产工艺”并不是一回事。
样品确认以后,建议把用于生产的模型版本进行冻结,例如:
A1024 Rev.C — Approved for Production
此后如果模型再次发生修改,就应建立新版本,而不是直接修改生产中的文件。
与此同时,需要开始记录制造条件。
对于树脂光固化3D打印,通常会涉及:
设备、树脂类型、模型方向、支撑方式、层厚、曝光相关参数、排版方式、清洗、干燥以及UV后固化条件。
这些信息共同决定最终零件状态。
因此生产版本实际上已经不再只是一个几何模型,而是:
模型 + 工艺。
第四阶段:从3D模型生成真正的生产任务

进入3D打印设备之前,模型通常还需要经历一次制造准备。
典型流程包括:
3D模型
↓
检查模型
↓
确定打印方向
↓
添加支撑
↓
排版
↓
设置打印参数
↓
切片
↓
发送到设备
这个阶段生成的文件可以理解成:
“这一次打印应该怎么执行”的生产文件。
它和原始CAD模型并不是一回事。
例如同一个零件可以:
横着打印,也可以竖着打印;
使用不同数量的支撑;
安排在成型区域的不同位置;
与1件、5件或者20件同时排版。
几何模型可能没有变化,但制造方式已经发生变化。
所以生产任务文件必须能够追溯回:
它来自哪个零件、哪个版本。
3MF为什么越来越适合增材制造数据交换?
传统STL最大的优势是简单、兼容性广。
但现代增材制造已经不再只需要传递“零件长什么样”。
生产过程中还可能涉及:
单位、材料、颜色、纹理、晶格结构、零件标识以及生产相关信息。
3MF就是针对这些问题发展起来的一种增材制造文件格式。
与简单的三角网格文件相比,3MF可以容纳更丰富的模型及制造信息,并具有针对生产、材料、晶格、切片等场景的扩展。
2025年,3MF规范成为ISO/IEC 25422:2025国际标准。
不过这并不意味着企业应该立即把所有文件全部转换成3MF。
是否使用3MF,还要确认:
CAD软件是否支持;
切片软件是否支持;
打印设备是否支持;
上下游软件对具体3MF扩展的支持程度。
文件格式只是数字线程的载体,版本控制才是核心。
第五阶段:打印完成以后,数字线程并没有结束
很多人会认为:
零件打印出来以后,3D文件的任务就结束了。
对于研发和生产环境来说,恰恰相反。
打印只是制造过程中的一个环节。
树脂光固化零件通常还需要经历:
打印 → 清洗 → 干燥 → 去支撑 → UV后固化 → 检查
不同零件还可能增加:
打磨、喷涂、装配、尺寸测量或者功能测试。
因此最终零件是否合格,不能仅根据打印机显示“打印完成”判断。
尤其是尺寸、材料性能或者功能要求比较明确的零件,应在规定后处理状态下再进行评价。
第六阶段:质量验证重新连接到原来的3D模型
到了检查环节,整个数字链应该重新回到最初的设计要求。
例如模型上的一个关键尺寸为:
50.00 mm
打印完成以后,可以测量实际零件对应位置。
但工业验证关注的不只是:
“这一次是多少?”
还要确认:
这是哪个模型版本?
使用了哪种材料?
在哪台设备上打印?
采用什么方向?
使用什么后处理条件?
同样条件再次打印时结果是否接近?
这样才能把:
设计值 → 制造条件 → 实际测量值
连接起来。
这也是从“打印一个模型”走向“建立制造过程”的关键区别。
第七阶段:交付的不是一个孤立零件,而是一个可追溯版本
对于普通外观样件,客户最终可能只需要收到实物。
但对于研发样件、工程零件或者小批量生产任务,交付管理通常应该更加明确。
至少应能回答:
这个零件对应哪个设计版本?
根据项目要求,还可以保存:
模型编号、版本号、生产批次、材料信息、打印记录、后处理记录以及检验结果。
并不是所有零件都必须建立复杂的质量档案。
重点在于:
记录深度应该与零件风险和使用要求匹配。
一个展示模型和一个需要反复装配测试的工程零件,没有必要执行完全一样的记录要求。
一个实用的3D打印版本控制方法
对于普通研发团队,不一定需要一开始就部署复杂的MES或者PLM系统。
可以先建立一张简单的生产记录表。
| 项目 | 示例 |
|---|---|
| 零件编号 | A1024 |
| 模型版本 | Rev.C |
| 文件名称 | A1024_RevC |
| 当前状态 | Approved |
| 打印设备 | 设备编号 |
| 材料 | 材料名称/批次 |
| 打印日期 | YYYY-MM-DD |
| 参数版本 | P03 |
| 后处理版本 | C02 |
| 检验状态 | Pass / Fail |
| 备注 | 异常或修改说明 |
这里有一个非常实用的规则:
不要通过文件名猜版本,要通过版本记录确认文件。
如果设计发生改变:
Rev.C → Rev.D
那么与Rev.C相关的旧切片文件和生产文件原则上也不应该继续直接用于Rev.D生产。
应该重新确认:
模型、方向、支撑、切片以及关键参数。
从“文件”变成“数字线程”,最大的变化是什么?
过去的3D打印更像:
给我一个STL,我帮你打印出来。
工业化之后,它应该逐渐变成:
这个零件是什么版本?
为什么采用这个打印方向?
使用什么材料和参数?
样品验证过什么?
生产的是不是批准版本?
后处理是否一致?
最终零件是否通过要求的检查?
于是一个3D模型真正形成了这样的链条:
设计模型
↓
样品打印
↓
结构与装配验证
↓
设计修改
↓
批准版本
↓
制造准备
↓
正式打印
↓
清洗与UV后固化
↓
尺寸/外观/功能检查
↓
批量生产
↓
最终交付
这才是3D模型贯穿设计、验证、生产和交付真正有价值的地方。
3D打印为什么特别适合建立这样的流程?
传统加工当然同样可以建立数字线程。
但3D打印有一个特点:
从数字模型到实体零件之间的转换路径非常直接。
当设计完成以后,可以快速生成打印数据,把模型制造成实物,再根据实物验证结果修改设计。
对于频繁迭代、小批量、多版本的产品开发,这种流程尤其有价值。
例如:
工业产品研发、结构样件、外观验证、工装夹具、定制零件、柔性晶格结构以及小批量产品,都可以采用类似的方法。
YIDIMU的工业级树脂3D打印工作流,也可以围绕模型尺寸、材料要求、结构特点、数量和后处理要求,依次进行设备与材料匹配、样品打印、验证,再决定是否进入后续生产。
从一个模型开始,不要从一台打印机开始
企业第一次引入3D打印时,很容易先问:
打印尺寸多大?
分辨率多少?
打印速度多少?
这些参数当然重要。
但对于真正准备把3D打印接入研发和生产流程的企业,更合理的起点通常是:
拿一个真实零件出来。
确认:
它现在处于设计、验证还是生产阶段;
关键尺寸是什么;
需要什么材料性能;
哪些位置必须验证;
预计生产多少件;
后处理要求是什么;
最终以什么标准判定合格。
然后再根据这个模型反推:
设备、材料、工艺和后处理方案。
这样测试出来的结果,才真正具有采购和生产决策价值。
如果正在评估具体零件,可以向YIDIMU提供3D模型、尺寸、材料要求、关键尺寸以及计划数量,再通过样品打印验证设备、材料和工艺是否适合实际项目。
参考资料
NIST — Digital Thread for Manufacturing
NIST — Defining Requirements for Integrating Information Between Design, Manufacturing, and Inspection
ISO — ISO/ASTM 52950:2021, Additive Manufacturing — General Principles — Overview of Data Processing
ISO — ISO/ASTM 52920:2023, Requirements for Industrial Additive Manufacturing Processes and Production Sites
3MF Consortium — 3MF Specification
3MF Consortium — Why Use 3MF for Additive Manufacturing?