AIGC离制造还有多远?从提示词到真实零件
简短答案:AIGC已经能把一句提示词变成一个看起来完整的3D模型,但模型不等于零件。要成为能装配、能交付的真实零件,还要过四关:几何可制造、尺寸与公差有定义、材料与工艺匹配、批量结果可重复。3D打印不需要模具,是AIGC最容易接上的制造环节;后三关仍然要靠工程验证来完成。
核心要点
文生3D多数输出三角网格,侧重外观;工程设计用的是带精确曲面和尺寸的CAD实体,两者不能直接互换。
网格可以直接切片打印,所以3D打印是生成模型最近的出口,但“打得出来”只是第一步。
提示词里没有公差、载荷、装配关系和材料要求,这些必须由工程师补上。
光固化零件的尺寸和性能在曝光、清洗、后固化中形成,模型再好也替代不了工艺验证。
从打样到生产,看的是同版多位置、多批次是否一致,不是某一件是否成功。
AIGC生成的3D模型,和工程师画的CAD有什么不同【可更新区块】
差别在数据类型。文生3D通常给出三角网格,描述的是外形;机械设计使用边界表示(B-rep)实体,曲面是精确的数学定义,带尺寸、特征和可修改的建模步骤。网格里的一个“孔”只是一圈三角面,没有直径,也没有公差。
另一条路线是文本生成CAD:让模型直接输出参数化建模程序或B-rep实体,结果可以在CAD软件里继续改尺寸。公开的研究和工具已经能给出可编辑的结果,但在复杂曲面和多零件装配上,仍不能保证每次都得到封闭、有效的实体。
这部分能力变化较快,判断某个工具能不能用,最直接的办法是拿自己的零件描述去试,再把输出导入CAD和切片软件检查。
从模型到零件,中间隔着哪几步
隔着六个环节,AIGC主要帮到前两个。越往后,越依赖零件的具体要求和实测数据。
| 环节 | AIGC能帮到什么 | 仍需工程师确认什么 |
|---|---|---|
| 外形与概念 | 快速给出多个造型方案 | 是否满足功能和装配空间 |
| 几何有效性 | 生成初始网格 | 是否封闭、无自相交、无零厚度面 |
| 尺寸与公差 | 多数情况下不提供 | 关键尺寸、配合面、测量基准 |
| 可制造性 | 帮助有限 | 最小壁厚、排液孔、支撑位置、摆放方向 |
| 材料与工艺 | 不涉及 | 树脂类型、硬度、曝光与后固化参数 |
| 验证与批量 | 不涉及 | 首件检验、重复性、批次记录 |
生成的网格送进切片软件后,常见的问题有三类:表面看着完整,实际有非流形边或互相重叠的壳体;装饰性细节的壁厚低于树脂能稳定成型的范围;内部有封闭空腔,树脂排不出来,后固化时还可能开裂。这些问题在渲染图上看不出来,要到切片预览和首件上才暴露。
为什么3D打印是AIGC最容易接上的制造环节
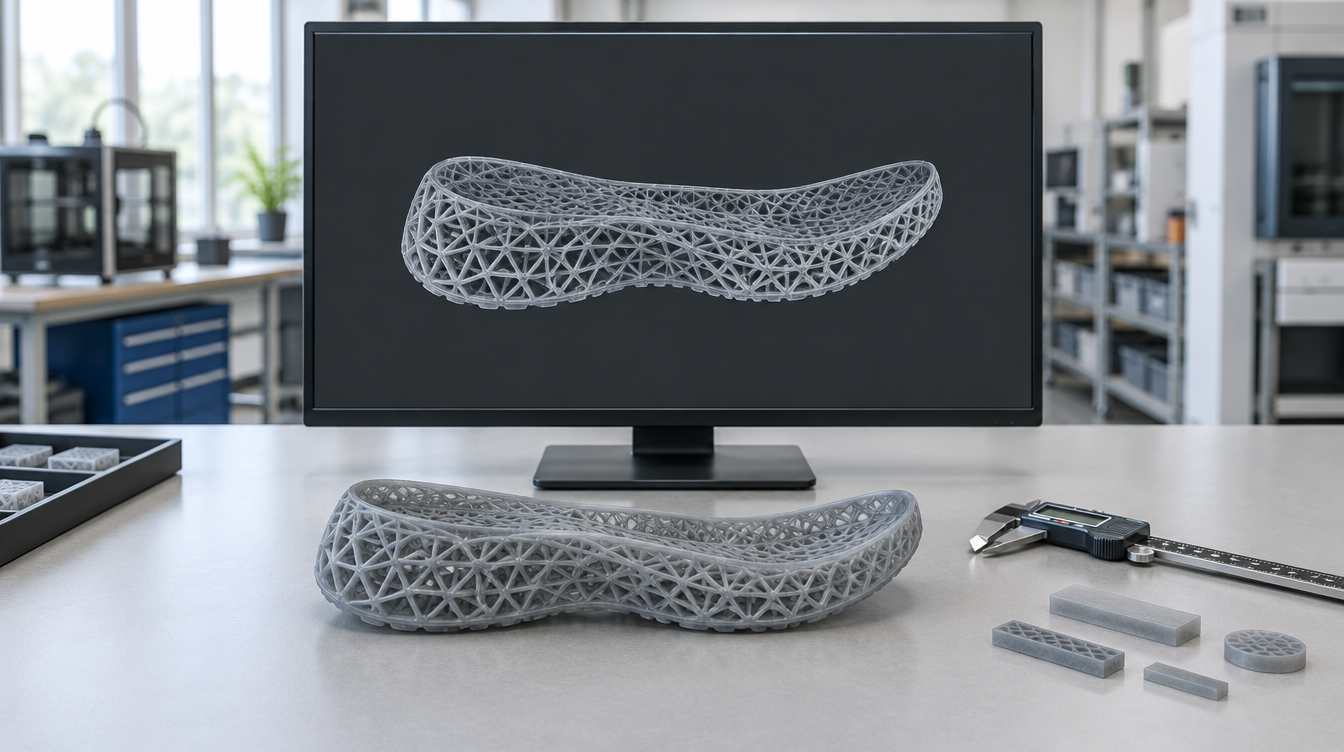
因为它不需要模具,而且可以直接使用网格文件。注塑要先确定分型面、拔模角度和浇口位置,数控加工要考虑刀具能不能到达,生成模型很少顾及这些。3D打印对几何的限制少得多,晶格、镂空和一体化曲面结构都可以直接成型。
鞋材开发是比较典型的场景:晶格中底的造型和单元结构由算法生成,再用弹性体树脂打印出来,评估结构和脚感,不必先开模。具体流程可参考鞋材开发应用方案。
限制少不等于没有限制。光固化有自己的规则:悬垂部位要加支撑,大面积截面的离型力大,空心件要开排液孔,弹性体薄壁在离型时容易被拉变形。生成模型不会主动遵守这些规则。
3D打印从打样走向生产,还要补上什么
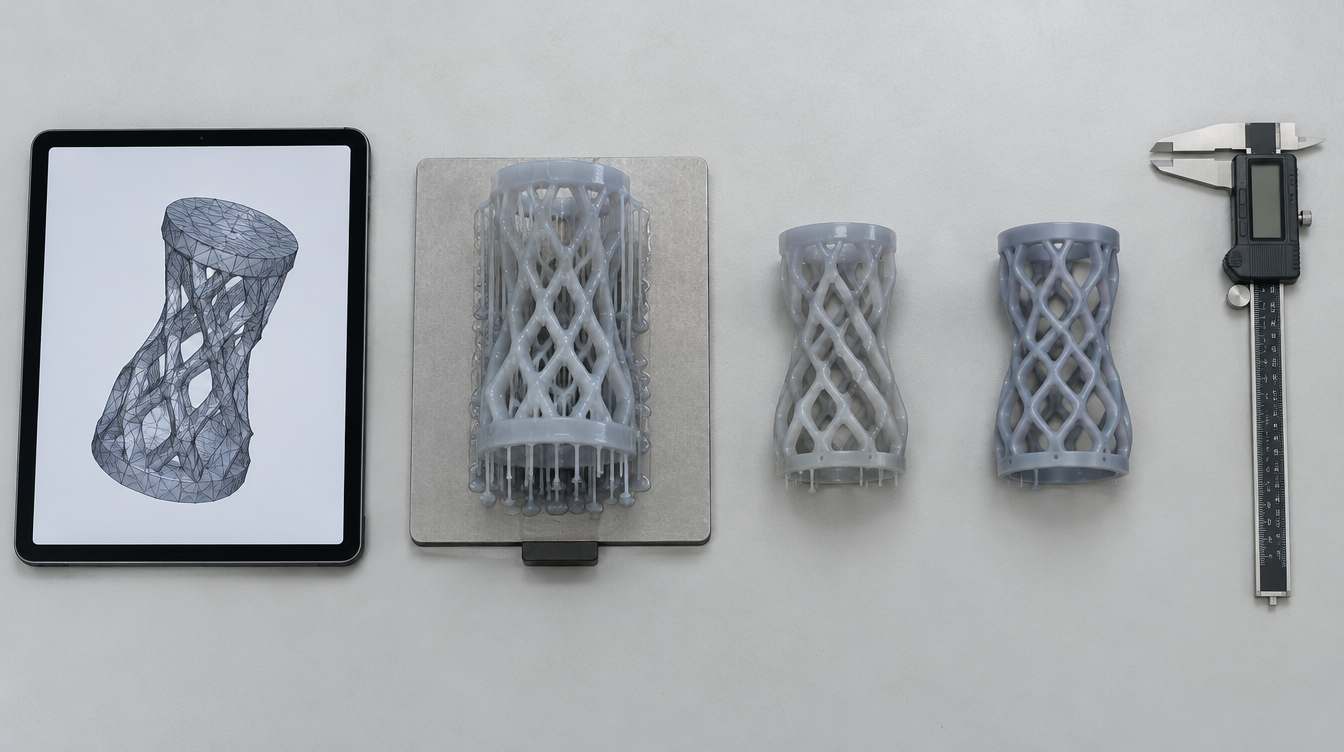
要补的是工艺,不是模型。打样只要求一件零件看起来对;生产要求同一个文件在不同位置、不同批次、不同操作人手里都做出合格件。
把生成结果变成受控的设计文件。有配合要求的部位在CAD里重建或标注,版本固定下来。
确定材料与工艺。树脂、层厚、曝光、摆放、支撑、清洗和后固化写成一套文件。
首件检验。在后固化完成之后测量,而不是刚从平台取下时。
重复性验证。同一版内不同位置、不同批次分别测量,看波动范围。
建立记录。每一版对应树脂批号、文件版本和设备编号。
对柔性件来说,依迪姆的Flex G2 弹性体光固化3D打印机配合弹性体光敏树脂,覆盖的是结构打样到小批量验证这一段。能稳定到什么程度,要用自己的零件和验收标准来验证。
核心判断逻辑
如果只是做造型评审或展示样件,建议直接用生成网格,修复后打印即可。
如果零件要和其他件装配,建议把配合部位在CAD里重建,不要直接沿用网格尺寸。
如果零件要受力或反复弯折,建议先确定材料并做功能测试,再讨论批量。
如果是晶格、镂空这类生成式结构,建议优先检查最小杆径、排液路径和支撑能否去除。
如果计划小批量生产,建议先完成重复性验证,再估算产能和成本。
适合与不适合
适合用AIGC加3D打印的场景
设计早期需要快速比较多个造型或结构方案
晶格、纹理、仿生曲面等难以手工建模的结构
个性化或小批量、开模不划算的柔性件和外观件
不适合或需谨慎的场景
公差严格的精密配合件,直接使用生成网格风险很高
长期承载、高温环境或涉及人体接触的零件,未经专项验证不应使用
最终要转注塑量产的零件,生成模型通常需要按模具规则重新设计
常见误区
“模型能生成,就能制造。”生成结果只保证看起来合理,不保证封闭、壁厚足够或能够脱出支撑。应先做几何检查和切片预览。
“能打印出来,就能生产。”单件成功说明几何可行,不说明工艺稳定。应以多位置、多批次的测量结果为准。
“设备分辨率高,零件就一定准。”像素尺寸只是曝光的最小单元,零件尺寸还受树脂收缩、摆放、支撑和后固化影响。应以实测零件为准。
常见问题
AI生成的3D模型可以直接3D打印吗?
封闭、有效的网格可以直接切片打印。多数生成模型需要先修复,并检查壁厚、空腔和支撑,否则容易打印失败,或者只得到一件能看不能用的样品。
文生3D和文本生成CAD有什么区别?
前者多输出三角网格,侧重外观;后者输出参数化程序或B-rep实体,可以在CAD里修改尺寸。做功能零件时,后者或人工重建更合适。
AIGC会取代结构工程师吗?
不会替代工程判断。它能加快造型和方案发散,但公差、载荷、材料和验收标准仍然要由工程师定义并负责。
生成模型的尺寸准吗?
网格本身没有公差概念,整体比例也常常需要重新设定。有配合要求的部位应在CAD里重建,最终以实测零件为准。
想用AIGC加3D打印做小批量,先做什么?
先选一个代表件,把模型固定成受控文件,再做首件检验和重复性验证。工艺稳定之前,不要先算产能。
什么时候适合联系依迪姆
如果手上已有生成模型或CAD文件,想判断它能不能打印、能不能做小批量,可以准备以下信息与依迪姆应用工程师沟通:模型文件(STL或STEP)、零件最大尺寸、关键尺寸与公差要求、材料类型或硬度范围、预计批量、应用场景。建议直接用自己的零件做打样验证。
说明:本文关于AIGC的部分依据公开的研究论文和工具文档,关于打印的部分依据光固化工艺的通用规律,不含未公开的测试数据。文中现象为常见规律,具体数值须用实际树脂、零件和设备验证;AIGC工具的能力更新较快,结论以实际试用为准。