光固化3D打印支撑点怎么设置?支撑参数与摆放方法
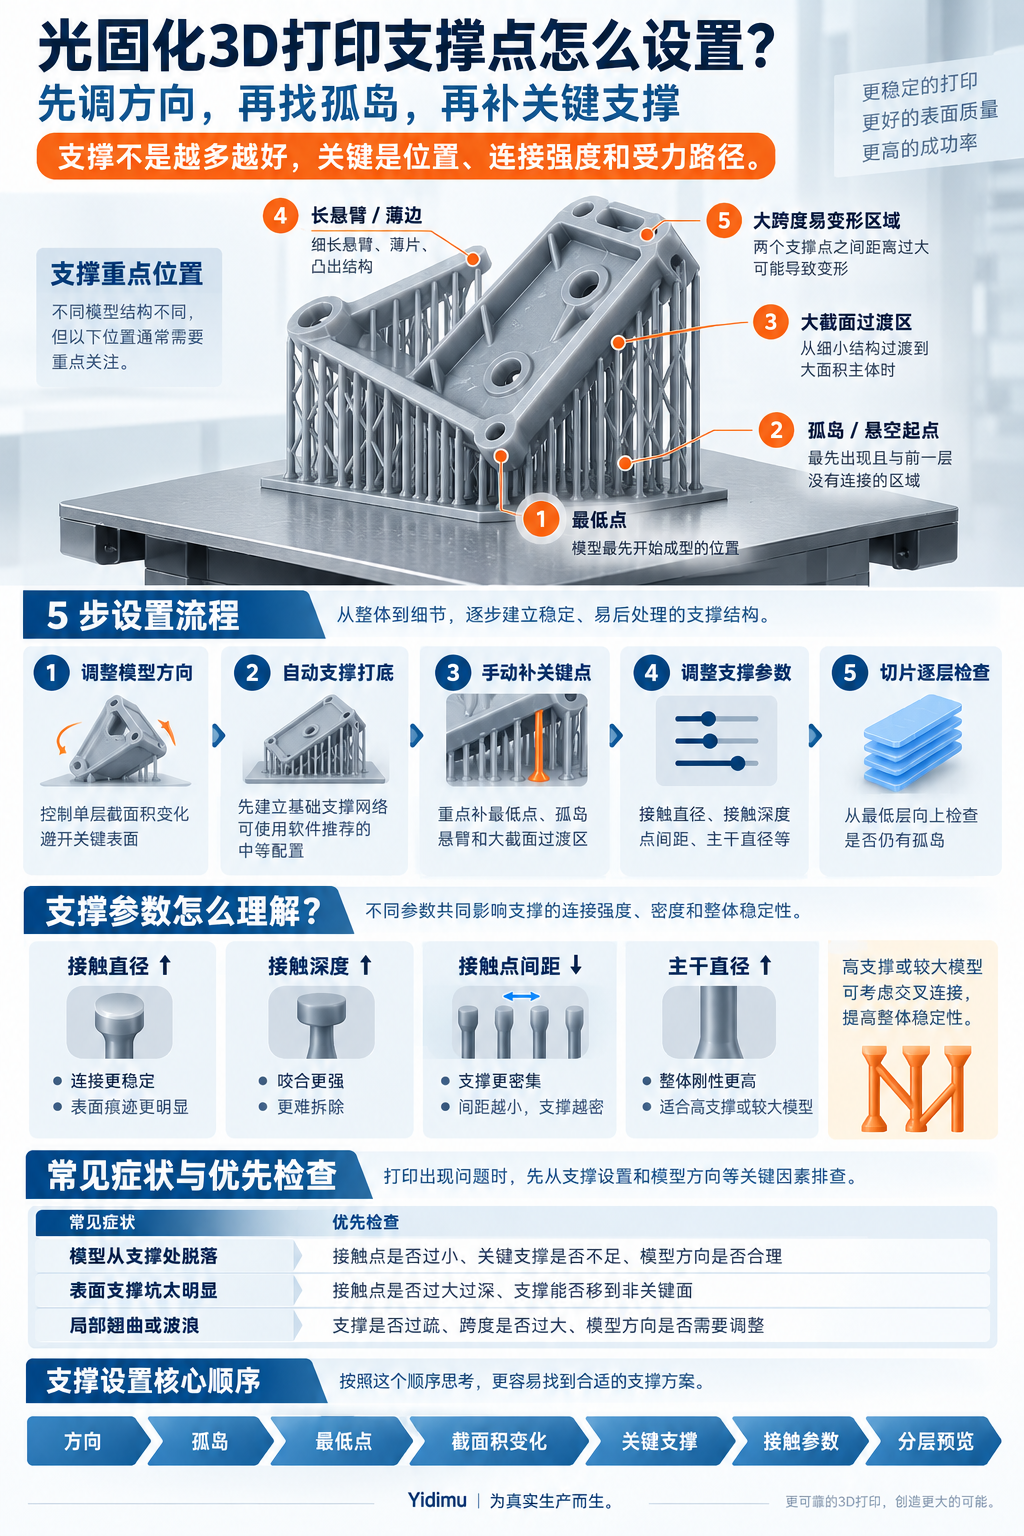
光固化3D打印的支撑点并不是越多越好,也不是把接触点调得越粗就越稳定。比较可靠的处理顺序是:先确定模型打印方向,再找到最先出现的孤岛、悬空区域和主要受力位置,用自动支撑建立基础结构,然后手动补充关键支撑,最后调整接触直径、接触深度和支撑密度。
支撑最终要解决两个问题:打印过程中能够承受逐层离型产生的负载,同时又不能在模型表面留下过大的支撑痕迹。CHITUBOX目前也把接触直径、接触深度、接触点间距、主干间距和支撑角度作为独立参数,而不是用一个“支撑强度”参数解决所有问题。
加支撑之前,先把模型方向调对
很多支撑问题,实际上不是支撑数量不够,而是模型方向不合理。
如果一个较大的平面几乎平行于料槽底膜,每打印一层都会形成较大的截面积,底升式光固化设备在分离这一层时需要承担更大的负载。模型过早形成大截面,也可能让少量初始支撑承受后续越来越大的模型。
因此,与其直接把支撑全部加粗,不如先调整模型姿态,让截面积变化更加平缓。
树脂打印中常见的倾斜摆放并不是为了“看起来专业”。Prusa的MSLA技术资料指出,大型水平平面对离型过程更不友好,倾斜模型可以让支撑分布更加均匀;Formlabs同样把模型方向与打印稳定性、表面质量、尺寸表现和支撑位置联系在一起。
30°、40°或45°经常能看到,但不要把45°当成所有模型的固定答案。真正需要观察的是:
每层截面积是否突然变大;
最低点附近有没有足够支撑;
有没有封闭或半封闭结构形成吸附;
细长悬臂是否会先独立打印很长一段;
关键外观面和装配面是否被大量支撑覆盖。
对于中空件,还要同时考虑排液孔和内部腔体方向。封闭凹腔可能在打印过程中形成不利的吸附效应,仅仅增加外部支撑并不能解决这个问题。
支撑点应该优先加在哪里?
判断支撑位置时,不要只看模型最终的三维外观,应该从切片第一层开始向上观察。
优先检查以下区域。
1. 最先出现的孤立区域
如果某一层突然出现一块与前一层完全没有连接的区域,它就是典型的“孤岛”。
这部分必须有支撑,否则该区域即使被曝光,也没有可靠结构把它带离底膜。后续层继续叠加后,可能表现为局部缺失、树脂槽中出现固化残片,甚至整个模型失败。
Formlabs将 unsupported minima、overhangs 和 spans 都列为需要重点支撑的结构。
2. 模型最低点
倾斜模型以后,往往只有一个角、一条边或几个局部区域最先开始成型。
这些位置相当于后续整个模型的“起点”。如果最低位置只有一两个很细的支撑点,随着截面积增加,负载可能很快超过这些支撑点能够承担的范围。
因此最低点通常需要先建立稳定支撑,再向后续区域逐渐扩展。
3. 大截面开始形成的位置
模型从细小结构突然过渡到大面积主体时,需要特别注意。
例如外壳、鞋底、厚壁模型、较大的工业结构件,如果前面只有少量支撑,而某几层之后截面积迅速扩大,容易出现:
支撑拉断、模型局部翘曲、层错位,或者模型直接脱离支撑。
这种情况下,与其把整个平台的支撑都加密,更有效的方法往往是加强截面积变化明显区域周围的支撑。
4. 细长悬臂、薄边和凸出结构
长杆、薄片、尖角、牙齿形状、细小凸台等结构即使重量不大,也容易在打印过程中发生摆动或变形。
这类位置往往适合较细的支撑,但需要合理分布,不能只在悬臂根部放一个很粗的支撑。
5. 容易变形的长边和大跨度区域
如果两个支撑点之间距离太大,中间区域在离型负载下可能产生变形。
Formlabs在其方向指导中也指出,较大的无支撑跨度可能出现翘曲,此时可以通过提高支撑密度或改变模型方向改善。
接触直径、接触深度和支撑密度分别怎么调?
支撑设置最容易出现的问题,是只改一个参数。
实际上,“支撑点大小”至少涉及接触直径和接触深度,而支撑整体稳定性还受到点间距、主干直径、支撑高度和交叉连接等因素影响。
| 参数 | 调小后的典型影响 | 调大后的典型影响 | 主要用途 |
|---|---|---|---|
| 接触直径 | 痕迹更小,但连接能力下降 | 连接更稳定,但表面痕迹增加 | 调整模型与支撑连接强度 |
| 接触深度 | 更容易拆除 | 更难脱落,但可能留下更明显凹点 | 调整支撑咬合程度 |
| 接触点间距 | 支撑更密 | 支撑更疏 | 控制局部支撑数量 |
| 主干直径 | 支撑整体更容易弯曲 | 支撑刚性提高 | 大件、高支撑、重载区域 |
| 交叉连接 | 减少后处理但稳定性降低 | 长支撑整体稳定性提高 | 高支撑或较大模型 |
| 底筏 | 材料和拆除量减少 | 平台连接面积增加 | 支撑系统与平台连接 |
CHITUBOX明确说明,接触点间距越小,支撑会越密集,同时将接触直径和接触深度分别作为独立参数。
CHITUBOX文档中会用0.3 mm、0.6 mm的支撑顶部,以及0.5 mm、1.0 mm的接触点间距展示参数变化效果,但这些数字更适合用于理解软件参数,而不是直接当成所有打印机、树脂和模型的通用推荐值。
对于实际生产,更可靠的方法是从软件中等支撑或已经验证过的材料配置开始,再根据零件进行局部调整。
支撑点太小和太大会分别出现什么问题?
接触点太小
如果模型经常出现:
底筏和支撑都打印正常,但模型没有了;
模型打印到中途掉入料槽;
支撑尖端完整,但与模型连接的位置断开;
大截面出现之后突然失败;
首先应该检查支撑接触区域是不是过小,同时再检查模型方向和支撑数量。
支撑不足可能导致模型从触点脱离、薄壁变形、局部缺失或层错位。
这时候不能只机械增加曝光。曝光变化还可能影响孔位、细节和尺寸,应该先确认失败到底发生在平台、支撑主体还是支撑与模型的接触位置。
Yidimu现有的光固化3D打印失败原因排查指南中也把模型方向、支撑结构、截面积变化和打印参数放在同一排查链路中,而不是把掉件简单归结为设备问题。
接触点太大
另一种极端是为了提高成功率,把所有支撑点全部加粗、加深。
打印可能成功了,但后处理会出现新的问题:
支撑难拆;
表面留下明显凸点或凹坑;
薄壁拆支撑时被撕裂;
装配面需要大量打磨;
细小纹理被支撑覆盖;
尺寸检测面受到支撑痕迹影响。
因此,稳定并不等于“所有支撑都越粗越好”。
如果关键区域确实需要更强的支撑,可以优先增加关键位置的支撑数量或局部使用较粗支撑,而不是整件模型全部使用重型支撑。
自动支撑生成以后,一定要手动检查
自动支撑适合快速建立基础,但不能完全代替人工判断。
一个比较实用的流程是:
确定关键表面。
先标出外观面、装配面、密封面、孔位、牙科边缘、精细纹理以及需要测量的尺寸位置。调整模型方向。
尽量把支撑痕迹安排到非关键表面,同时控制每层截面积变化。生成自动支撑。
可以从软件已经验证过的中等配置开始,不建议第一次就全面修改所有参数。CHITUBOX本身也提供细、中、粗等基础配置。逐层检查孤岛。
从模型最低层向上检查,尤其关注最先出现的独立区域。手动补关键点。
在最低点、大截面过渡、长悬臂和容易变形的位置增加支撑。检查支撑主体。
长而细的支撑即使顶部接触点足够,也可能因为主体刚性不足而摆动或断裂。重新切片预览。
支撑不是“生成完成就打印”,必须再次观察分层过程。
Formlabs的操作流程同样采用“自动生成 → 检查欠支撑区域 → 手动增加触点 → 重新生成结构 → 再检查”的方式。
不同模型,支撑策略不能完全一样
小型高细节模型
珠宝、牙科模型、小型精细结构通常更重视表面细节。
重点不是大量使用粗支撑,而是:
保护关键表面、合理分散接触点,并确保最先成型的小结构有支撑。
工业外壳和功能原型
这类零件常见较长边缘、大平面、孔位和装配区域。
支撑设计需要同时考虑:
尺寸检查位置、装配面、表面要求和结构稳定性。
不要为了隐藏支撑痕迹,把模型调整到一个明显不利于打印稳定性的方向。
大型或较重模型
大模型应重点观察单层截面积和负载变化。
有时增加几个关键区域的强支撑,比全面提高支撑密度更有效。对于适合中空的模型,还要把壁厚、排液孔、清洗路径和吸附风险一起考虑。
柔性树脂和柔性结构
柔性件不能简单套用刚性树脂的支撑逻辑。
材料本身更容易发生形变,再加上晶格、鞋底和柔性结构往往具有大量细小单元,所以需要同时考虑结构形变、离型方向、支撑位置以及后处理拆除方式。
从支撑痕迹也能反推设置问题
打印成功之后,支撑痕迹本身也是工艺信息。
如果大量支撑点形成明显凹坑,可以检查:
接触点是不是过大、接触是不是过深,以及是否可以通过调整模型方向把支撑移到次要区域。
如果部分区域出现波浪、翘曲,而支撑印非常少,则需要反过来考虑支撑是否过疏。
对于尺寸要求较高的零件,关键尺寸所在表面最好尽量避免直接布置大量支撑。Formlabs同样建议把复杂表面、外观面和配合面尽量朝向远离支撑的位置。
光固化3D打印支撑设置,可以先记住这几个判断
支撑设置不用先背一组“万能参数”。
更值得固定下来的是判断顺序:
先看方向 → 再看孤岛 → 找最低点 → 看截面积变化 → 加关键支撑 → 调接触点 → 检查关键表面 → 最后分层预览。
如果出现打印失败,也不要一次同时修改曝光、支撑密度、模型角度和提升参数。一次只改变主要变量,更容易找到真正的问题。Yidimu的3D打印机常见故障排查指南也采用这种分步骤排查逻辑。
对于工厂打样、牙科模型、工业原型、柔性结构或大尺寸树脂零件,支撑设计最终还是要回到具体模型。可以将STL/CAD模型、零件尺寸、使用材料、关键表面、装配要求和计划打印数量提供给Yidimu,再结合模型方向、材料、支撑、打印和后处理流程进行评估。Yidimu的专业树脂打印工作流本身也将模型方向和支撑生成放在切片、打印、清洗与UV后固化之前,最终质量需要从完整流程判断。