3D打印柔性鞋底怎么做?弹性树脂、晶格设计与成型工艺
3D打印柔性鞋底的关键,不是把传统鞋底模型直接放进打印机,而是把材料、晶格结构、鞋底不同受力区域、打印工艺和后处理作为一个完整系统来设计。
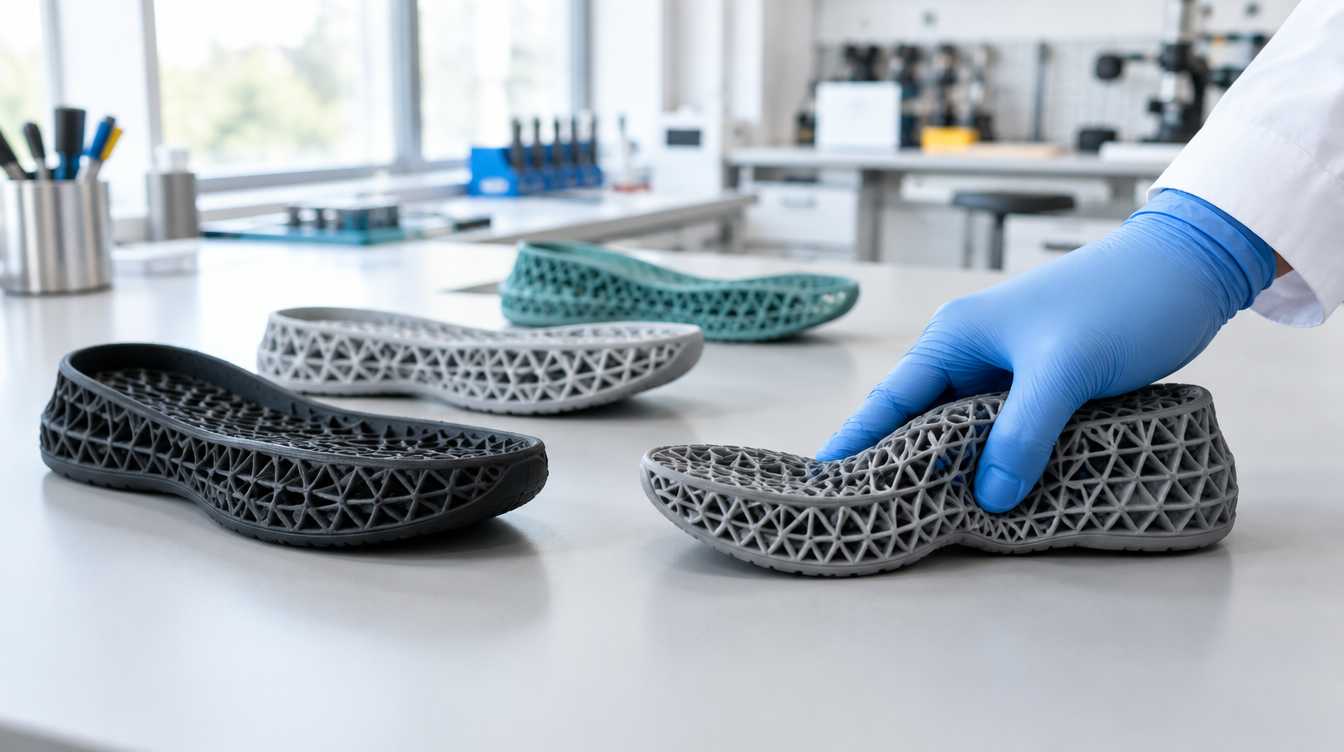
对于光固化柔性3D打印,通常使用弹性体光敏树脂制造鞋中底、鞋垫、晶格鞋底、缓震结构以及其他软质鞋材部件。相比单纯打印一块实心软胶,晶格结构可以提供更大的几何设计空间,通过调整单元结构、杆径、壁厚、密度和区域分布,改变鞋底不同位置的压缩与形变方式。
因此,一块柔性鞋底能不能达到预期效果,不能只看“材料有多软”。
3D打印柔性鞋底主要解决什么问题?
在传统鞋材开发中,很多结构需要经过开模、试模、修改和重新加工。
3D打印更适合处理设计仍在快速变化,或者结构本身非常复杂的阶段,例如:
比较多种鞋底晶格方案;
调整前掌、足弓和后跟的结构差异;
验证不同鞋底厚度和内部支撑方式;
制作个性化鞋垫或鞋底结构;
快速完成鞋材研发样件;
制作复杂镂空、渐变晶格和缓震结构;
在正式开模前进行实物验证;
对定制化、小批量柔性零件进行生产评估。
它的优势主要来自数字结构可以快速修改。
如果发现后跟支撑不足,不一定需要更换整套材料,可以先调整该区域的晶格密度、杆件尺寸或结构形式,再重新打印进行对比。
这也是柔性增材制造与普通“软胶打样”最大的区别之一。
柔性鞋底的“软”和“弹”不是一个参数决定的
很多鞋底项目一开始都会问:
“需要多少A硬度的材料?”
这个问题只能解决一部分。
邵氏硬度主要描述材料软硬程度,但一块完整鞋底的压缩感、支撑感和形变方式,还受到结构影响。
例如使用同一种弹性树脂:
| 结构变化 | 可能影响的鞋底表现 |
|---|---|
| 晶格密度增加 | 整体结构通常更难压缩 |
| 杆件或壁厚增加 | 局部支撑增强 |
| 单元尺寸增大 | 形变空间发生变化 |
| 前后掌采用不同结构 | 可以形成区域化支撑 |
| 实心结构改为镂空晶格 | 整体压缩方式明显改变 |
| 改变鞋底整体厚度 | 结构行程和刚度都会变化 |
因此,鞋底开发时更合理的方法不是不断寻找“更软的材料”,而是把材料和结构同时作为设计变量。
光固化柔性鞋底用什么材料?
这类方案通常使用弹性体光敏树脂。
它与常见FDM使用的TPU线材不是同一种材料体系,也不能把TPU、TPE、硅胶或者传统发泡材料的性能直接套用到光固化树脂上。
选择鞋底用弹性树脂时,至少应关注:
硬度范围
决定材料本身的基础软硬程度,但不能单独代表成品鞋底脚感。
拉伸与形变能力
晶格结构在压缩过程中会出现弯曲、拉伸和局部变形,材料需要与实际结构匹配。
撕裂风险
鞋底晶格存在大量细杆、节点和薄壁结构,局部缺陷容易成为裂纹起点。
树脂粘度与打印适配
弹性体树脂的流动和离型特性与普通刚性树脂不同,设备必须能够匹配相应材料体系。
后固化后的最终状态
鞋底不能只评价刚从打印机取下来的状态。
真正用于比较材料和结构的样件,应完成规定的清洗、干燥和UV后固化后再进行评价。
为什么柔性鞋底通常会使用晶格结构?
晶格的价值不是为了让鞋底“看起来像3D打印”。
它真正提供的是可设计的形变空间。
传统实心结构主要依靠材料自身变形,而晶格结构可以通过几何形变共同承担载荷。
设计人员可以针对鞋底不同区域设置不同结构。
例如:
后跟区域
通常可以重点考虑压缩空间、支撑稳定性和受力后的恢复状态。
前掌区域
需要考虑弯曲、局部压缩以及步态过程中连续形变。
足弓区域
可以根据产品定位调整支撑结构,而不必让整块鞋底保持完全一致的密度。
因此,真正值得验证的通常不是“一种晶格”,而是不同区域之间的组合。
3D打印柔性鞋底的完整流程
一个较完整的鞋底开发流程可以分成以下几个阶段。
1. 确定鞋底用途
先明确打印的是:
鞋垫、中底、外底、拖鞋、一体式晶格鞋底,还是单纯用于结构测试的鞋材样件。
不同目标对应的材料、结构和验证方式并不相同。
2. 建立基础鞋底模型
确定外形、尺寸、厚度以及需要保持固定的装配位置。
不要一开始就把所有区域做成复杂晶格。
先保留一个明确的几何基准,后面的结构方案才容易比较。
3. 设计晶格和柔性区域
确定:
晶格类型;
单元尺寸;
杆径或壁厚;
局部密度;
前后掌区域划分;
排液与清洗空间;
外层包覆结构。
这里尤其需要考虑后处理。
能够打印出来但无法彻底清洗的封闭结构,并不适合作为稳定制造方案。
4. 匹配弹性材料
根据目标软硬度、结构尺度和实际用途选择材料。
不要一次同时更换材料、晶格、厚度和后固化参数,否则即使最终效果变好了,也很难判断是哪一个变量产生了作用。
5. 确定打印方向与支撑
柔性结构并不是“越少支撑越好”。
需要综合考虑:
大截面变化;
晶格悬空区域;
鞋底表面要求;
支撑拆除位置;
排液方向;
清洗通道;
柔性件取件时的变形风险。
6. 清洗、干燥和UV后固化
对于复杂晶格鞋底,这一步尤其重要。
内部残留树脂会影响后续使用和评价,因此清洗不能只看外表面。
完成清洗后,应充分处理内部结构,再按照材料对应工艺进行UV后固化。
7. 在最终状态下评价鞋底
真正有意义的比较应该发生在完整后处理之后。
否则不同样件之间没有统一基准。
一双样鞋打印成功,不代表工艺已经稳定
这是柔性鞋底从研发样件进入小批量制造时很容易忽略的问题。
第一次打印成功只能证明:
这个模型在这一组条件下可以成型。
它不能自动证明下一批仍然具有相同表现。
如果准备进一步做小批量制造,建议建立一个简单的验证矩阵。
| 验证项目 | 建议检查内容 |
|---|---|
| 几何 | 关键尺寸、局部厚度、晶格完整性 |
| 外观 | 缺料、断杆、裂纹、表面异常 |
| 压缩 | 相同条件下比较形变量 |
| 恢复 | 卸载后观察结构恢复状态 |
| 区域差异 | 前掌、足弓、后跟分别检查 |
| 平台差异 | 比较不同打印位置的样件 |
| 批次差异 | 比较多次打印结果 |
| 后处理 | 保持清洗和UV固化条件一致 |
这里有一个非常实用的开发原则:
每轮只改变一个主要变量。
例如要比较晶格密度,就保持树脂、打印方向、层厚和后固化流程不变。
要比较两种材料,就尽量使用相同模型和结构。
这种方法看起来比“同时改很多参数”慢,但最终反而更容易找到稳定方案。
Flex G2适合什么样的鞋材开发?
Flex G2属于面向弹性体光固化应用的设备,可用于晶格鞋底、柔性鞋垫、缓震结构以及其他柔性功能部件的设计验证与制造。
对于鞋类研发,更值得关注的并不是单独一个屏幕分辨率数字,而是整套系统是否能够处理:
复杂弹性晶格、较大柔性构件、弹性体树脂、连续打印,以及后续清洗和UV后固化流程。
设备选型仍然应该从实际鞋底模型开始,而不是只看设备参数表。
3D打印柔性鞋底适不适合直接生产?
要看项目阶段和数量。
对于结构频繁修改、个性化设计、研发验证、复杂晶格和小批量产品,直接3D打印可以减少部分模具依赖,让设计修改更快进入实物验证。
但如果鞋底已经完全定型,而且长期需要非常大的稳定产量,传统模压、注塑或其他成熟鞋材工艺仍然有自己的成本和效率优势。
因此,不必把3D打印理解成替代所有传统鞋底制造。
更实际的使用方式是:
研发阶段利用数字化制造快速验证结构,进入生产阶段后,再根据数量、性能要求和成本选择制造路线。
柔性鞋底项目,建议先打印代表性样件
采购设备或者确定材料前,最好直接使用自己的CAD/STL模型进行测试。
建议准备这些信息:
鞋底整体尺寸;
中底、外底或鞋垫类型;
目标软硬程度;
晶格模型;
关键受力区域;
是否需要局部不同支撑;
计划打印数量;
表面要求;
后续使用环境;
需要重点评价的尺寸或性能。
如果模型仍处于开发阶段,也可以先打印局部前掌、后跟或者一段代表性晶格。
先把最关键的结构验证清楚,再打印完整鞋底,通常更有利于快速筛选方案。
常见问题
3D打印柔性鞋底一定要使用晶格吗?
不一定。
实心、薄壁、镂空和晶格都可以作为设计方式。但如果希望利用结构本身调节压缩和支撑表现,晶格能够提供更多设计变量。
柔性鞋底越软越好吗?
不是。
鞋底需要同时考虑柔软度、支撑、结构稳定性和实际使用要求。只降低材料硬度,不一定能得到更合适的鞋底。
打印好的鞋底可以马上测试吗?
不建议直接以刚打印完成的状态作为最终评价结果。
应该完成清洗、干燥和规定的UV后固化,再在统一条件下比较样件。
3D打印柔性鞋底可以小批量生产吗?
可以作为小批量制造方案进行评估,但需要先验证材料、结构、打印工艺、后处理以及多批次重复性。一次样件成功不能直接等同于稳定生产。
TPU鞋底和光固化弹性树脂鞋底一样吗?
不一样。
两者属于不同材料体系和成型工艺,打印设备、结构设计、材料性能以及后处理方式都不同,因此不能直接用TPU零件的经验判断光固化弹性树脂鞋底。
从模型开始,而不是从参数开始
柔性鞋底真正的开发对象不是某一个树脂参数,也不是某一台打印机,而是一整套由鞋底几何、弹性材料、晶格结构、打印工艺和后处理共同形成的制造方案。
如果正在开发3D打印鞋底、晶格中底、鞋垫或其他柔性鞋材,可以提供CAD/STL模型、鞋底尺寸、材料要求、关键受力区域和计划数量,再通过代表性样件确定设备、材料与工艺组合。