光固化3D打印一体鞋怎么做?弹性树脂、晶格结构
光固化3D打印一体鞋的核心,不是把传统鞋面、鞋底和中底原样搬进3D打印机,而是重新设计鞋体结构,让原本分散的柔性功能区尽可能通过一次增材制造形成连续结构。能不能真正做到整鞋一体成型,要同时看弹性树脂、鞋体尺寸、晶格设计、打印方向、支撑、清洗和UV后固化,不能只看打印机能不能“放得下一只鞋”。
一体鞋首先是一个结构设计问题
传统鞋履通常由鞋面、中底、大底、支撑件以及不同缓震材料组合,再经过粘接、压合或其他工序完成。
3D打印改变的不是鞋子的外形,而是结构形成方式。
在光固化一体鞋设计中,可以把部分原本独立的结构重新设计为连续几何,例如:
中底缓震区使用弹性晶格;
后跟增加局部支撑结构;
前掌使用更容易压缩的单元;
鞋侧通过薄壁或镂空结构形成柔性区域;
鞋底表面直接加入纹理和排水结构;
不同位置使用不同晶格密度或壁厚。
这样做的价值在于,同一套数字模型可以快速调整结构,而不需要每改变一次缓震区域、支撑位置或外形,就重新开发一套传统模具。
但“一体成型”本身并不是目标。真正要解决的是穿着、支撑、弯折、清洗、后固化以及长期使用条件下的结构表现。
光固化打印一体鞋,材料不能只看“软不软”
一体鞋通常涉及较大的弹性结构,因此材料首先要从普通刚性光敏树脂切换到弹性体光敏树脂。
很多项目最先问的是:
用50A、60A还是70A?
这个问题不够完整。
Shore A硬度主要反映材料表面的软硬程度,并不能直接代表整双鞋的脚感、回弹、抗撕裂能力或者反复弯折后的稳定性。
同一种弹性树脂,如果分别打印成实心结构和镂空晶格,最终压缩手感可能完全不同。晶格单元尺寸、杆径、壁厚、孔隙率以及不同区域的结构密度,都会改变整体受力方式。
所以一体鞋开发更合理的思路是:
材料性能 + 鞋体结构 + 打印工艺 + 后处理条件一起验证。
如果正在选材料,可以进一步参考 Yidimu 的弹性体光敏树脂应用页面,而不是只根据一个硬度数字决定鞋体方案。
晶格结构决定的不只是外观
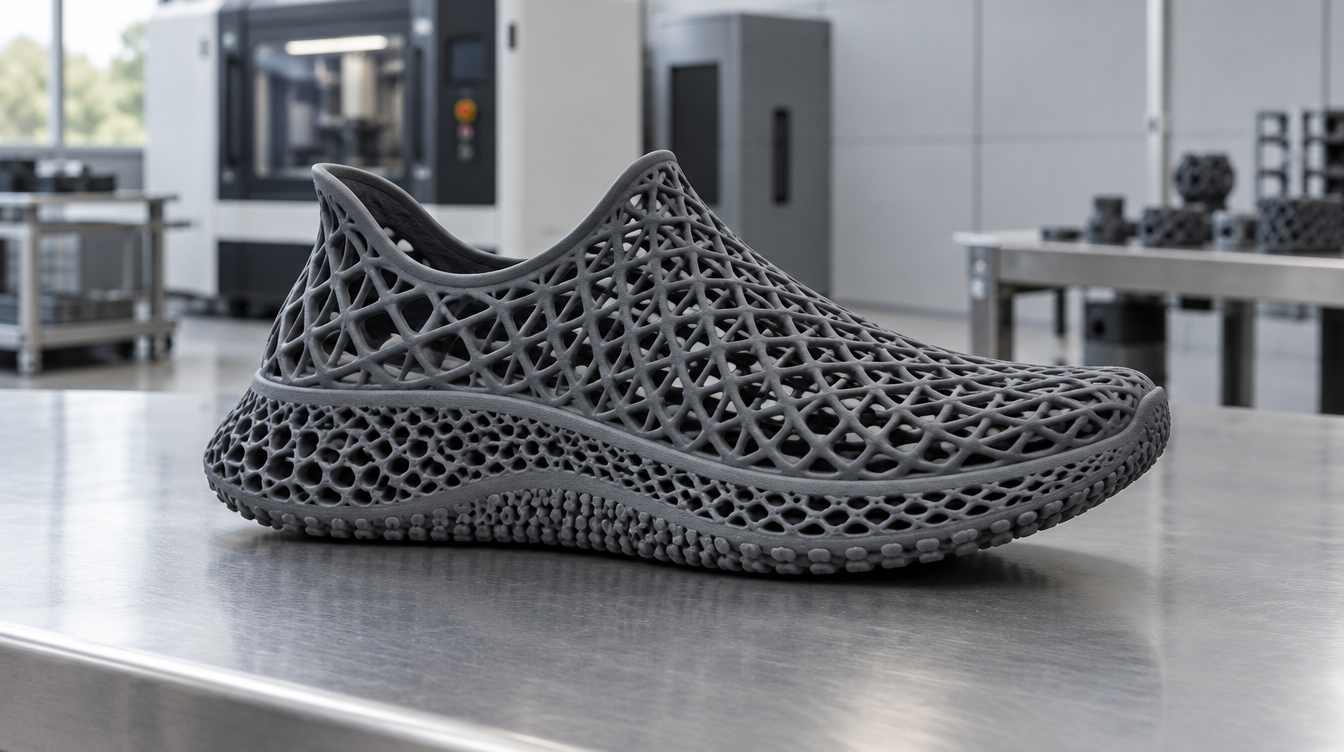
3D打印鞋经常使用蜂窝、网格或其他三维晶格,看起来很有辨识度,但晶格真正的价值不是“做得复杂”。
它实际上可以作为结构调节工具。
例如后跟需要更高支撑时,可以改变局部单元结构;前掌需要更容易弯折时,可以调整几何形态;鞋体不同位置需要不同压缩响应,也可以通过渐变晶格进行设计。
问题也会随之出现。
晶格太密,内部残留树脂可能更难彻底清洗;杆件过细,打印和脱膜过程中更容易出现局部变形;孔洞过小,后处理液体不容易进入和排出;为了视觉效果堆叠大量复杂结构,也可能让打印稳定性和后处理难度迅速上升。
所以设计一双真正准备打印的一体鞋时,要同时问两个问题:
这个结构能不能工作?
以及:
这个结构能不能稳定制造出来?
一体鞋选打印机,先看鞋体能不能合理摆进去
鞋类打印对设备成型空间比较敏感。
不能只看到设备某一个方向的最大尺寸,就判断“可以打印一整只鞋”。
应该把完整鞋体模型导入切片软件,检查三个方向的外接尺寸,同时考虑打印角度、支撑高度、平台边界和实际排版空间。
如果必须大角度倾斜才能放入设备,还要继续判断:
支撑是否会集中在容易留下痕迹的位置;
柔性鞋体打印过程中是否容易发生摆动或变形;
单层截面积是否变化过大;
内部晶格有没有形成难以清洗的封闭区域。
Yidimu Flex G2弹性体光固化3D打印机的应用方向包括柔性晶格和鞋履结构,更适合放在这一类弹性体项目中评估。具体项目仍然应以实际鞋体模型进行排版和样件验证,而不是仅凭设备规格判断。
如果还没有确定设备路线,可以先参考3D打印鞋用什么机器,把柔性鞋体与鞋楦、模具等刚性部件分开考虑。
打印出来,还不等于一体鞋已经完成
光固化打印结束时,鞋体并没有完成最终制造流程。
一个完整的弹性体工作流通常包括:
数字模型 → 排版与支撑 → 光固化打印 → 取件 → 清洗 → 完全干燥 → UV后固化 → 检查 → 功能验证
对于一体鞋,清洗尤其值得关注。
复杂晶格内部可能存在较深的孔道和大量交叉结构,如果未固化树脂不能充分排出,后续UV固化可能出现局部状态不一致,也会影响实际使用。
后固化同样不能省略。弹性光敏树脂最终的软硬感、结构稳定性以及机械表现,都应该以规定后处理完成后的状态进行评价,而不是打印机刚取出的状态。
如果要进一步了解弹性材料的成型逻辑,可以参考DLP弹性材料怎么打印。
做一体鞋项目,建议先检查这6项
| 评估项目 | 一体鞋应该确认什么 | 常见误区 |
|---|---|---|
| 成型空间 | 完整鞋体三个方向尺寸、打印角度和支撑空间 | 只看设备最长边 |
| 弹性材料 | 后固化后的硬度、伸长、撕裂和实际压缩表现 | 只看Shore A |
| 晶格结构 | 单元、杆径、壁厚、渐变和排液通道 | 晶格越复杂越好 |
| 打印工艺 | 方向、支撑、截面积变化和离型状态 | 直接套用刚性树脂参数 |
| 后处理 | 晶格内部清洗、完全干燥和UV后固化 | 打完即可测试 |
| 生产节拍 | 打印、清洗、固化、检验的完整周期 | 把最大打印速度当日产能 |
这几个条件如果没有固定下来,即使第一双鞋打印成功,也很难判断下一批能不能保持相同结果。
一体鞋适合从“小样验证”开始,而不是直接谈量产
光固化3D打印的一个明显优势,是设计修改不需要跟着重新开发整套模具。
鞋类研发团队可以针对同一鞋型修改晶格、壁厚、局部支撑或外观结构,然后重新打印样件做比较。
但从“可以打印一双”进入“小批量重复制造”,评价标准会发生变化。
研发阶段关注的是:
这套结构能不能实现?
生产阶段更关心:
连续打印时能不能保持一致?
因此正式进入小批量之前,建议固定材料批次、模型版本、打印方向、支撑方案、清洗流程和后固化条件,再对多批样件进行尺寸、外观和功能检查。
设备最大速度只是其中一个参数。真正的生产节拍还包括取件、清洗、干燥、后固化和质量检查。
光固化3D打印一体鞋一定要使用晶格吗?
不一定。
一体鞋可以使用薄壁、实心、空腔和晶格等不同结构组合。晶格的优势是可以通过几何设计调整局部压缩和支撑,但并不是所有位置都需要晶格。
很多项目更适合采用混合结构,而不是把整双鞋全部做成同一种网格。
一体成型是不是代表完全不需要组装?
不一定。
“一体鞋”需要先明确项目定义。
有些项目追求鞋体主体一次打印,有些主要是一体式中底或鞋底,还有些设计仍会与鞋垫、鞋带、装饰件或其他材料组合。
是否真正取消所有传统部件,应根据产品设计和使用要求确定,而不是为了“一体成型”这个概念强行合并结构。
采购设备前,怎样判断自己的鞋能不能打印?
最有效的方法不是继续比较参数表,而是直接使用准备生产的鞋体模型做评估。
把模型尺寸、目标材料、需要重点控制的位置、预期软硬程度和计划数量整理出来,然后进行切片排版和代表性样件打印。
看过真实样件之后,再判断设备幅面、材料方案、晶格设计和后处理流程,通常比单独比较分辨率或最大速度更有意义。
如果正在开发光固化3D打印一体鞋,可以把鞋体 CAD/STL文件、整体尺寸、目标硬度、重点受力区域、使用场景和计划数量 提供给 Yidimu,先评估模型能否合理排版,再确定弹性材料、设备和后处理方案。