树脂3D打印模型方向怎么选|依迪姆解读
以下判断基于光固化3D打印(LCD/MSLA 与激光SLA)的常规工艺规律,具体角度和支撑参数仍需按所用树脂、模型结构和设备实际验证。
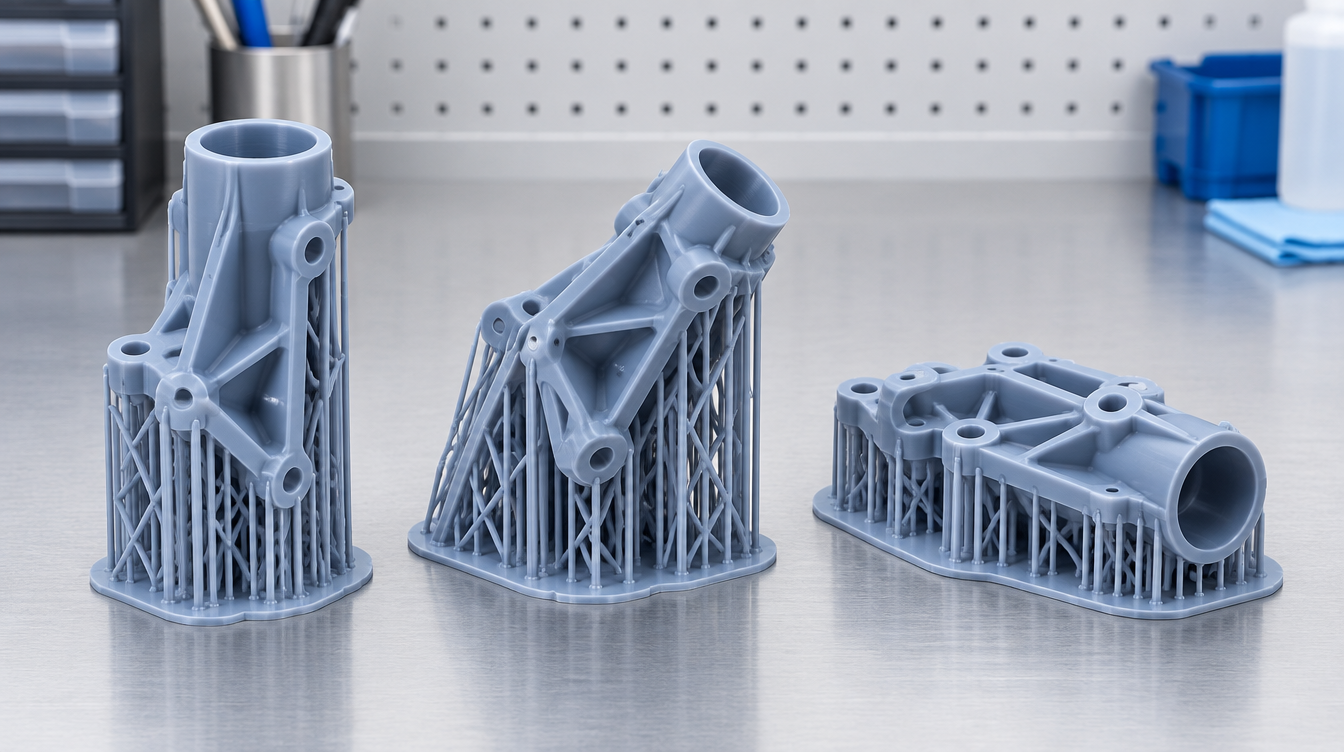
树脂3D打印的模型摆放方向没有固定角度,本质是在支撑用量、关键尺寸精度、表面质量和后处理难度之间做权衡。常见做法是让模型相对打印平台倾斜30°–45°、把关键尺寸方向尽量摆得垂直于Z轴、让外观面或配合面避开支撑接触点,但具体角度仍需通过试打验证,不能直接套用别的零件的经验。
核心要点
摆放方向不是"支撑越少越好",而是在精度、强度、支撑量、表面质量之间找平衡点,没有万能角度。
关键装配尺寸、配合孔位应尽量避免与Z轴平行摆放,减少逐层台阶效应叠加到关键方向上。
完全垂直(0°)和完全水平贴合平台,通常都不是最优解;30°–45°区间是行业内常见的起点角度,需按零件再调整。
支撑接触点要优先避开外观唯一评价面或功能配合面,哪怕因此增加支撑工作量。
方向选择要和排胶、排气、后固化均匀性一起考虑,不能只看切片软件预览的支撑用量数字。
换了摆放方向,相当于换了一套新的工艺组合,原来的支撑密度、曝光参数不能直接照搬,需要重新验证。
几个容易混的概念
打印精度指的是打印出来的实际尺寸和设计尺寸的偏差;重复性指的是同一台设备反复打印同一零件时结果的一致程度;两者不是一回事——精度高不代表重复性好,反之亦然。摆放方向主要影响的是特定方向上的尺寸偏差和各向异性强度,不等于整体精度的高低。
像素尺寸/分辨率(LCD/MSLA设备的屏幕参数)和成型精度也不能划等号——像素尺寸决定的是单个像素点的物理尺寸,实际成型精度还受光学系统、树脂收缩、支撑变形、后固化收缩等多个环节共同影响,不能从像素尺寸直接推导出精度公差。
摆放方向该怎么选:对照表
| 摆放策略 | 支撑用量与移除难度 | 关键尺寸精度影响 | 表面质量与外观面处理 | 典型适用场景 |
|---|---|---|---|---|
| 完全垂直摆放(长轴沿Z轴) | 支撑相对少,但悬空结构仍需支撑,移除后局部易留痕 | Z轴方向误差会叠加逐层台阶效应,长轴方向公差控制难度更高 | 侧壁层纹明显,曲面呈阶梯感 | 细长杆状/柱状零件,外观要求不高 |
| 完全水平贴合平台 | 底面吸附力大、脱膜阻力大,支撑虽少但失败风险高 | 大面翘曲风险高,平面度不易保证 | 底面易留支撑痕迹,大平面容易出现挂网纹 | 不建议作为首选,仅小尺寸薄片可考虑 |
| 倾斜摆放(常见30°–45°区间) | 支撑分布更均匀,多数情况下移除相对容易 | 可通过调整角度让关键尺寸避开纯Z轴方向,误差更可控 | 支撑点可规划避开主要外观面 | 多数功能件、装配件的常规起点 |
| 功能面朝上/主动避开支撑 | 支撑集中在非功能区域,用量可能增加 | 优先保证功能面精度和光洁度 | 功能面无支撑痕迹,光洁度最佳 | 外观唯一评价面、配合面为核心诉求的零件 |
打印方向决策的操作步骤
先标出关键尺寸和功能面:装配孔位、配合面、外观唯一评价面,这些是摆放决策的出发点,不是切片时才想。
判断误差敏感方向:把这些关键尺寸尽量摆得不与Z轴平行。
给一个初始角度:以30°–45°倾斜作为起点,在切片软件里预览支撑分布,而不是直接打印。
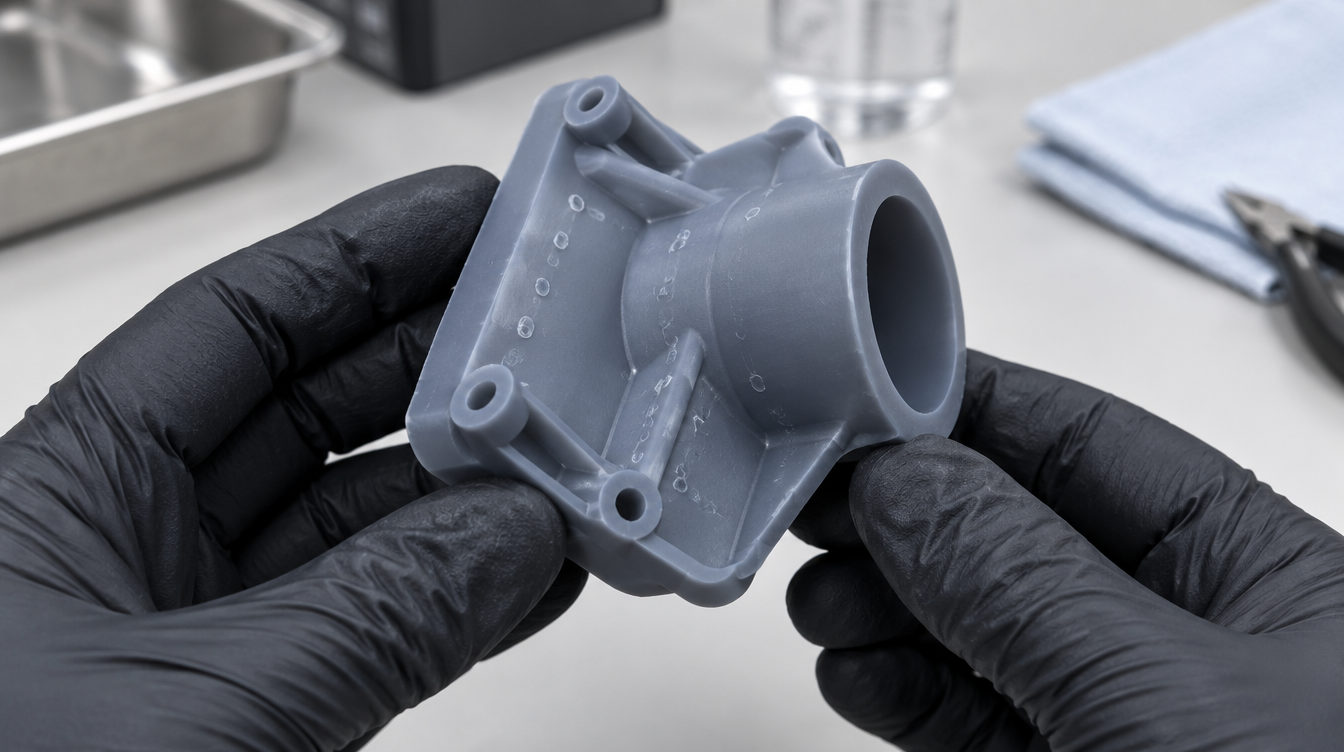
检查支撑和关键面是否冲突:如果支撑落在功能面或外观面上,先调整角度,而不是直接放弃倾斜摆放改回平放。
检查有没有积液死角:封闭或半封闭结构要确认排胶、排气路径,避免树脂在低洼位置滞留,必要时开工艺孔。
小批量试打验证:测量关键尺寸、观察翘曲和支撑痕迹,确认没问题再固化为标准摆放参数,不要第一次打印就当成正式批产方案。
如果……建议……
如果零件有严格配合尺寸(装配孔位、公差配合面)→建议让关键尺寸方向尽量垂直于Z轴摆放,并单独试打验证这个方向上的实测偏差。
如果零件是薄壁大平面(如大尺寸壳体、平板件)→建议避免完全水平贴合平台,改为倾斜摆放并规划适度支撑,降低吸附效应和翘曲风险。
如果外观面是唯一评价面(展示面、装配后不可见的配合面除外)→建议把该面朝上或主动规划支撑避开,哪怕支撑工作量增加。
如果零件有深孔或封闭腔体→建议先规划排胶排气方向,而不是打完发现内部积液再返工。
如果是柔性/弹性体材料的镂空或晶格结构→建议单独评估摆放角度对支撑残留和结构完整性的影响,弹性体和刚性树脂的支撑移除难度不是同一套经验。
如果这是第一次打这个零件、还没有历史数据→建议先小批量试打验证,不要直接按"经验角度"投入批量生产。
适合特殊摆放策略的情况
有严格装配公差要求的零件,关键尺寸方向需要专门规划。
外观唯一评价面明确、不能有支撑痕迹的展示件或配合面。
薄壁大平面件,容易因贴合平台摆放导致翘曲。
含深孔、盲孔或半封闭腔体,需要单独考虑排胶路径的零件。
不适合/局限的情况
尺寸很小、形状简单(如短小的实心块)的零件,对摆放方向不敏感,不必过度设计。
打印速度优先于精度的早期概念验证阶段,过度纠结角度反而拖慢迭代。
后固化设备腔体尺寸有限制时,某些理论上更优的摆放角度可能因为放不进后固化箱而不可行,需要提前核对后处理设备的可用空间。
常见误区
误区:角度越大、支撑用量越少就越好。 为什么不成立:角度增大往往意味着打印高度增加、耗时变长,支撑也可能因此集中落在关键面上。正确做法:先看支撑落点是否避开功能面,再看用量。
误区:完全平放贴合平台最省支撑。 为什么不成立:大面积贴合平台会增大脱膜阻力和翘曲风险,失败率反而更高。正确做法:至少给一个小角度倾斜,哪怕只是十几度。
误区:打印方向只影响支撑用量,不影响精度。 为什么不成立:Z轴方向和XY方向的误差特性不同,层间台阶效应会叠加到与Z轴平行的尺寸上。正确做法:关键尺寸优先摆到非Z轴平行方向。
误区:换个角度重新摆一下就行,参数不用变。 为什么不成立:支撑密度、曝光策略往往需要跟着摆放角度重新评估,不是简单的几何旋转。正确做法:把换方向当成一次新的工艺组合来验证。
FAQ
树脂3D打印摆放角度一般是多少度?
没有固定数值,30°–45°是常见的起点区间,具体角度要按零件的关键尺寸和外观面要求调整,不能直接套用。
模型完全平放着打印可以吗?
不建议作为首选,大面积贴合平台容易因为脱膜阻力大而翘曲或打印失败,小尺寸薄片可以酌情考虑。
打印方向会影响零件强度吗?
会。层间粘接方向和承力方向如果重合,该方向的抗拉强度通常会弱于其他方向,受力面尽量避免刚好落在层间分界方向上。
支撑正好打在我需要的外观面上怎么办?
调整摆放角度或旋转角度,让支撑落到非外观面,而不是接受支撑痕迹后期再打磨,打磨本身也会影响该面的尺寸和光洁度。
同一个模型换个方向打印,精度会差很多吗?
可能会,尤其是原本与Z轴平行的关键尺寸如果改成了非平行方向,实测偏差往往会有明显变化,建议重新试打验证。
怎么在切片软件里确认摆放角度选对了?
重点看支撑预览是否避开了标记的关键面和外观面,以及倾斜后模型的整体高度和层数是否在可接受范围内,而不是只看支撑数量这一个数字。
什么时候适合联系依迪姆
如果你的零件涉及严格的装配公差、大尺寸薄壁结构、弹性体镂空/晶格设计,或者需要针对某个固定摆放角度做批量一致性验证,可以提供CAD模型、关键尺寸要求和批量规模,进一步沟通适合的设备和工艺路线。