3D打印的微型齿轮,为什么能一次成型还能转动?
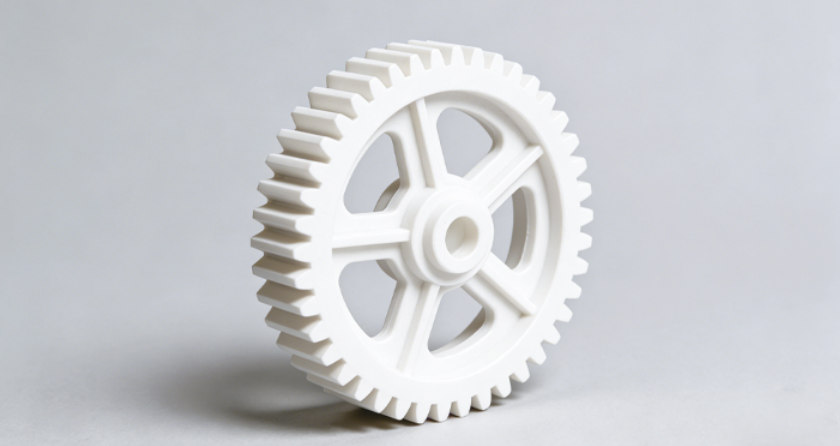
在电脑里,这组行星齿轮没有任何问题。太阳轮、行星轮和齿圈各自独立,齿与齿之间留有间隙,转动时互不干涉。
把同一个模型交给光固化3D打印机,结果却可能是一整块转不动的树脂。齿轮之间那道本该空着的缝,被多余的固化材料填满了。
间隙越小,这个问题越突出。香港科技大学(广州)等机构的研究人员给出了一种解决思路。他们没有单纯追求更小的像素,而是重新安排光照的位置、时间和强度。在投影像素间距为2微米的实验系统上,他们直接打印出了能够相对转动的微型行星齿轮组,扫描电子显微镜下测得的局部间隙约为1.6微米,比一个像素的间距还窄。
这项研究于2026年9月在线发表在《International Journal of Extreme Manufacturing》上,11月初又受到科技媒体关注。
模型里留了缝,打印出来为什么会粘住
投影光固化的基本过程是这样的:把零件的一层截面做成一张图案,投射到液态光敏树脂上。被照亮的区域发生聚合反应,变成固体;没有被照到的地方保持液态。一层层叠加起来,零件就成型了。
麻烦在于,“照亮”和“没照亮”之间并没有一条干净的分界线。
理想状态下,每个像素投出的光应该是一个边缘锐利的小方块。实际上,单个像素的光强更接近中间强、四周逐渐减弱的钟形分布,边缘仍有部分能量影响旁边本该保持黑暗的区域。
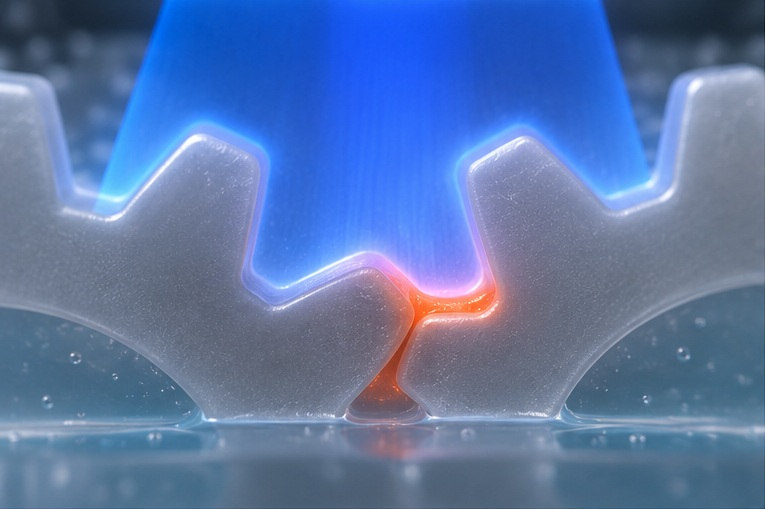
树脂本身也会参与其中。光照产生的自由基会引发聚合反应,而这些活性物质会在液体中向四周扩散,把反应带出曝光区域。如果树脂里还分散着陶瓷颗粒,光线遇到颗粒会向侧面散射,边界就更加模糊。
这几种因素叠加起来,就是光固化中常说的邻近效应:相邻区域的曝光彼此影响,本该分开的位置也可能发生固化。
对普通模型来说,这种影响可能只是让边缘略微变厚、小孔稍微变窄。但对于一组需要啮合转动的齿轮,齿缝里只要多出一层薄薄的固化树脂,整个机构就可能被“焊”死。
不缩小像素,而是重新安排曝光
最直接的解决思路,是换一套像素更小的光学系统。这项研究选择了另一条路。
研究人员先建立了一个反应—扩散—散射模型,把像素光强分布、颗粒散射和自由基扩散放在一起计算,用来预测树脂在不同位置、不同时刻的固化情况。有了这个模型,就能提前判断哪些边界容易“长出”多余的材料。
在此基础上,他们采用了两种手段。
一种是灰度掩模补偿。传统的投影图案基本只有亮和暗两种状态。研究人员根据模型预测,调整细小特征及其边缘附近的局部灰度,减少可能导致过度固化的曝光能量。可以把它理解为给曝光图案“修边”:容易过度固化的位置提前调整曝光量,而不是让整块区域接受同样的光照。
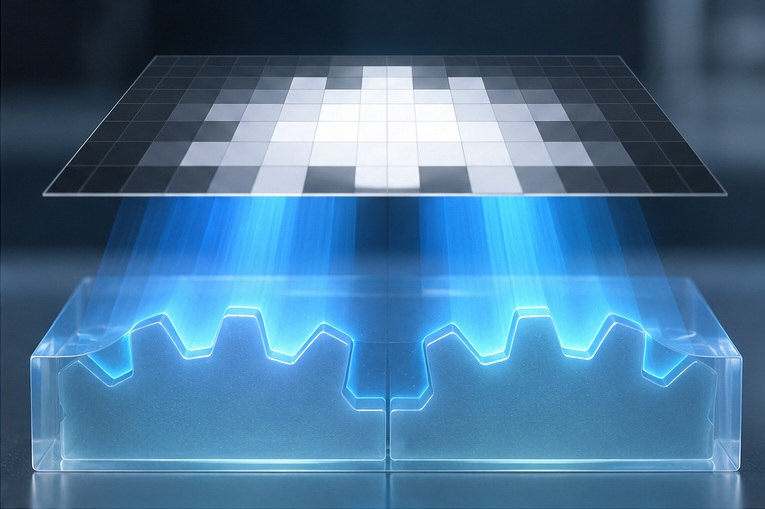
另一种是分区、分时曝光。研究人员把同一层截面拆成几张子掩模,借鉴地图着色问题中的“四色定理”思路,使相邻区域不会在同一次曝光中被照亮。打印机轮流照射这些互不相邻的区域,并在曝光间隔通过树脂重新铺覆,降低自由基扩散造成间隙桥接的风险。
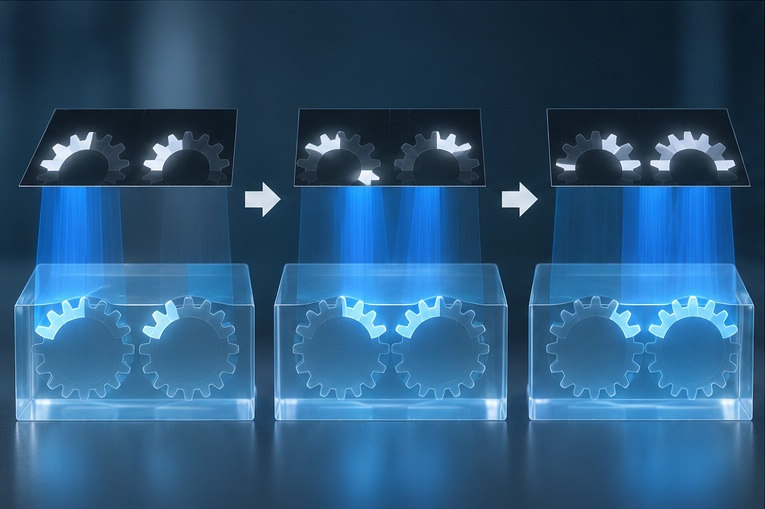
灰度补偿主要调整局部曝光强度,分时曝光则让相邻区域错开固化时机。两者的目标是同一个:该连在一起的地方连上,必须分开的地方真正分开。
1.6微米的缝,说明了什么
研究人员展示的微型行星齿轮组,齿轮模数为50微米。模数是描述齿形大小的参数,不是整组齿轮的外形尺寸。
打印所用实验系统投射到树脂面上的像素间距为2微米,也就是相邻两个像素中心相隔2微米。扫描电子显微镜下,齿轮之间的局部间隙约为1.6微米,相当于像素间距的0.8倍。人的头发直径通常在几十微米量级,这道缝还不到它的十分之一。
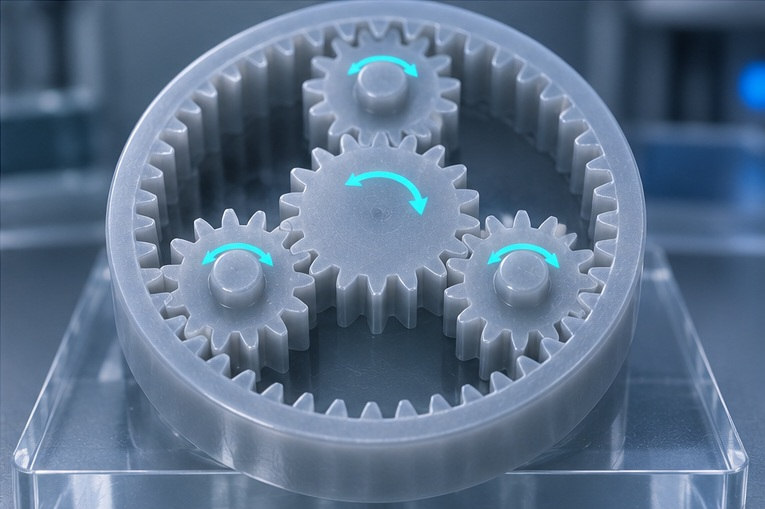
数字小并不是这个结果最有意思的地方。这道缝比像素间距还窄,同时又承担着机械功能。对需要相对运动的齿轮来说,间隙必须真实存在,不能被树脂填满,否则齿轮无法转动。研究展示的齿轮组能够在成型后相对转动,不需要将各个齿轮逐个打印再组装,说明成型后保留了可供机构运动的间隙。
这个结果需要放在实验条件下理解。1.6微米是在特定结构、材料、设备和曝光策略下测得的局部间隙,并不代表系统在所有方向、所有尺寸上都能达到这一成品精度。像素间距、最小特征尺寸、零件公差和尺寸精度是几个不同的概念,不能互相替代。
不只是齿轮
研究团队还把这种方法用在了陶瓷微通道上。他们使用像素宽度为40微米的投影系统,在氧化铝体积含量约40%的陶瓷浆料中,打印出了宽约27.2微米的开放微通道,通道宽度同样小于投影像素间距。
高固含量的陶瓷浆料容易产生明显的光散射,过度固化更难控制。对微流控器件来说,通道一旦被多余的固化材料收窄或堵住,流体就无法按设计流动。
论文的另一部分工作针对打印方向。研究人员在顶部投影系统和普通空气环境中,通过匹配曝光速率与平台连续运动,实现了连续打印,能够减轻逐层成型造成的台阶纹理,而且不需要透氧窗口一类的附加装置。
研究团队认为,这种方法有望应用于微型机器人、手术器械和芯片实验室等领域,让多个部件在一次打印中成型,减少在显微镜下组装微小零件的工序。
不过,从实验室走向生产线,还有不少问题需要解决。据研究报道,厚度较大、多层堆叠的陶瓷零件中累积曝光更难平衡;分区曝光的区域之间可能留下细微接缝;曝光算法还需要在更多商用树脂上验证,并集成到切片软件中。从工程应用角度看,这类微型机构能否长期稳定运转、批量生产时的一致性如何,也需要更多数据来回答。
像素之外的事
评价一台光固化打印机时,很多人习惯先看屏幕分辨率、像素尺寸和层厚。这些参数确实重要,但它们并不等于零件的实际尺寸精度。
这项研究从另一个角度印证了这一点。即使像素间距不变,采用不同的曝光策略,得到的固化边界也可能不同。能否制造小于像素间距的特定结构,还取决于对光、材料和反应过程的控制。
在日常工程零件上,道理是相通的。细小的孔、卡扣的配合间隙、需要装配的活动结构,CAD模型里留出的尺寸打印后能保留多少,还与树脂特性、曝光参数、摆放方向、清洗和后固化都有关系。判断这类零件能否做出来,最可靠的方法仍然是用有代表性的样件实际打印、测量和装配。
同时也要清楚它的边界:这项研究依靠专门建立的模型、曝光算法和实验条件,普通LCD或DLP打印机并不能通过修改几个曝光参数,就做出同样的微米级齿轮。
当打印对象从静态的形状变成能运动的机构,难点也随之转移:从把材料做出来,变成精确控制哪里不该有材料。像素决定了投影光场的基本尺度,而零件能不能转动,取决于那道看不见的缝有没有被保住。