Flexible Verbindungsteile
Faltenbereiche, Manschetten, Kabel- und Sensorschutz, weiche Übergänge sowie Bauteile mit definiertem Bewegungsraum für Montage- und Kollisionsprüfungen.
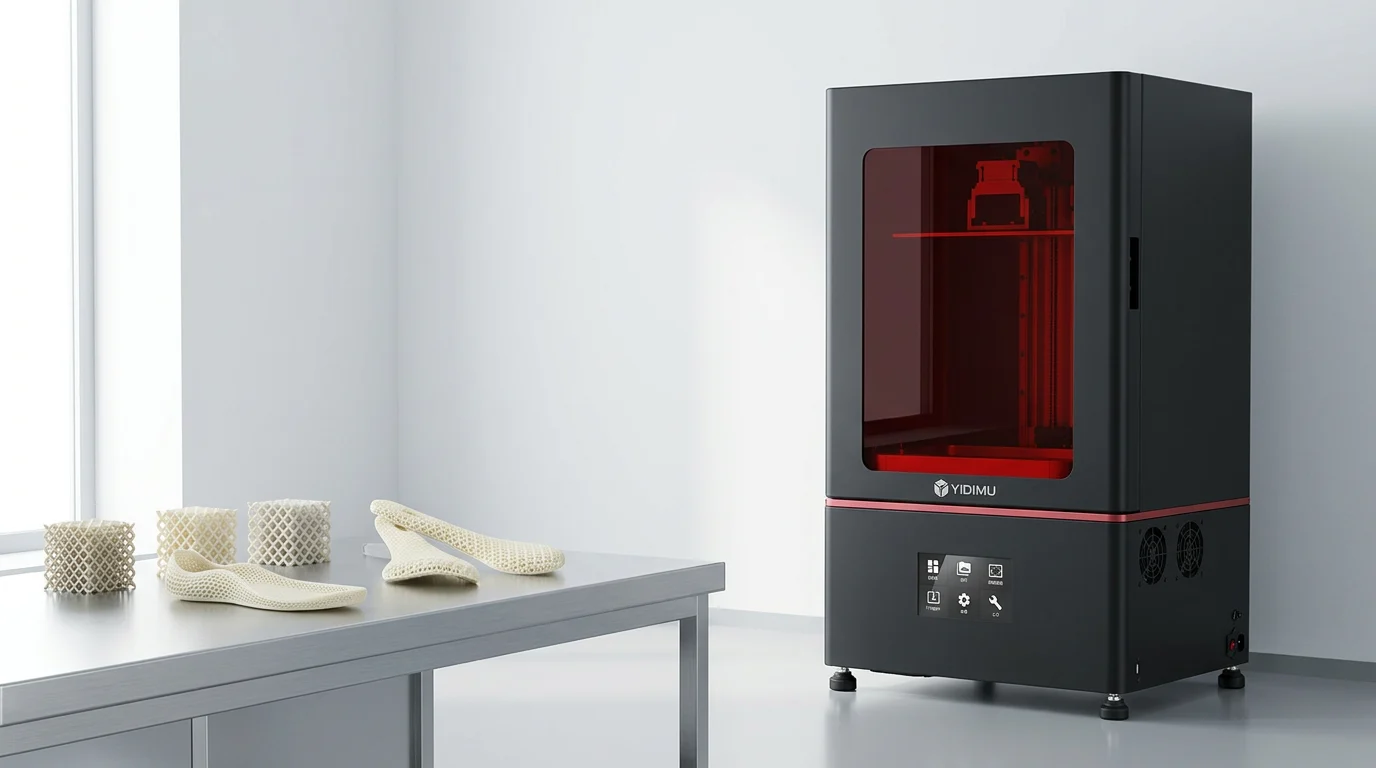
YIDIMU · Flexible additive Fertigung
Für die Entwicklung, den Prototypenbau und die Musterprüfung elastischer Bauteile: von offenen Gitterstrukturen und Schuhkomponenten bis zu Dämpfungselementen, flexiblen Verbindern und Funktionsmustern.
Entwicklung statt Leistungsversprechen
Flex G2 ist für maskenbasierte Lichtpolymerisation mit 405-nm-UV-Licht ausgelegt. Der Bauraum erlaubt sowohl höhere flexible Bauteile als auch die Anordnung mehrerer Varianten auf einer Bauplattform. Damit lassen sich Geometrie, Oberflächen, Montagebeziehungen und das Verhalten einer Struktur zunächst am realen Muster beurteilen.
Die Eignung eines Bauteils ergibt sich nicht allein aus Druckerauflösung oder Materialbezeichnung. Gittertopologie, Wandstärken, Bauteilorientierung, Stützstrategie, Reinigung, Trocknung und Nachbelichtung beeinflussen das Ergebnis. Für belastbare Projektentscheidungen sollte daher ein Modell mit den vorgesehenen Abmessungen und Funktionsbereichen geprüft werden.
Bauteile und Strukturen
Die folgenden Anwendungen sind Entwicklungs-, Prototypen- und Validierungsrichtungen. Sie stellen keine Aussage über bestandene Rückstell-, Ermüdungs-, Dauerhaltbarkeits-, Kompressions-, Biokompatibilitäts- oder Medizinprüfungen dar.
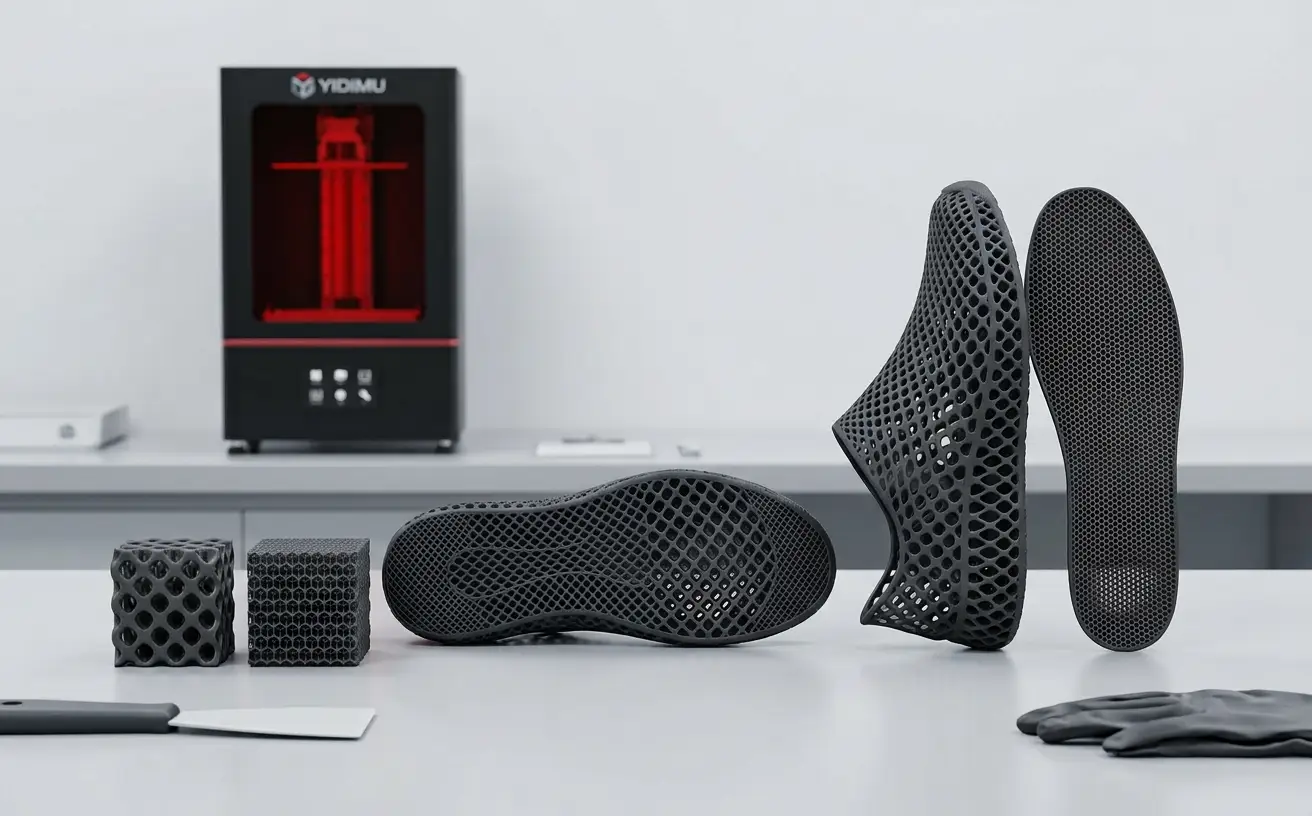
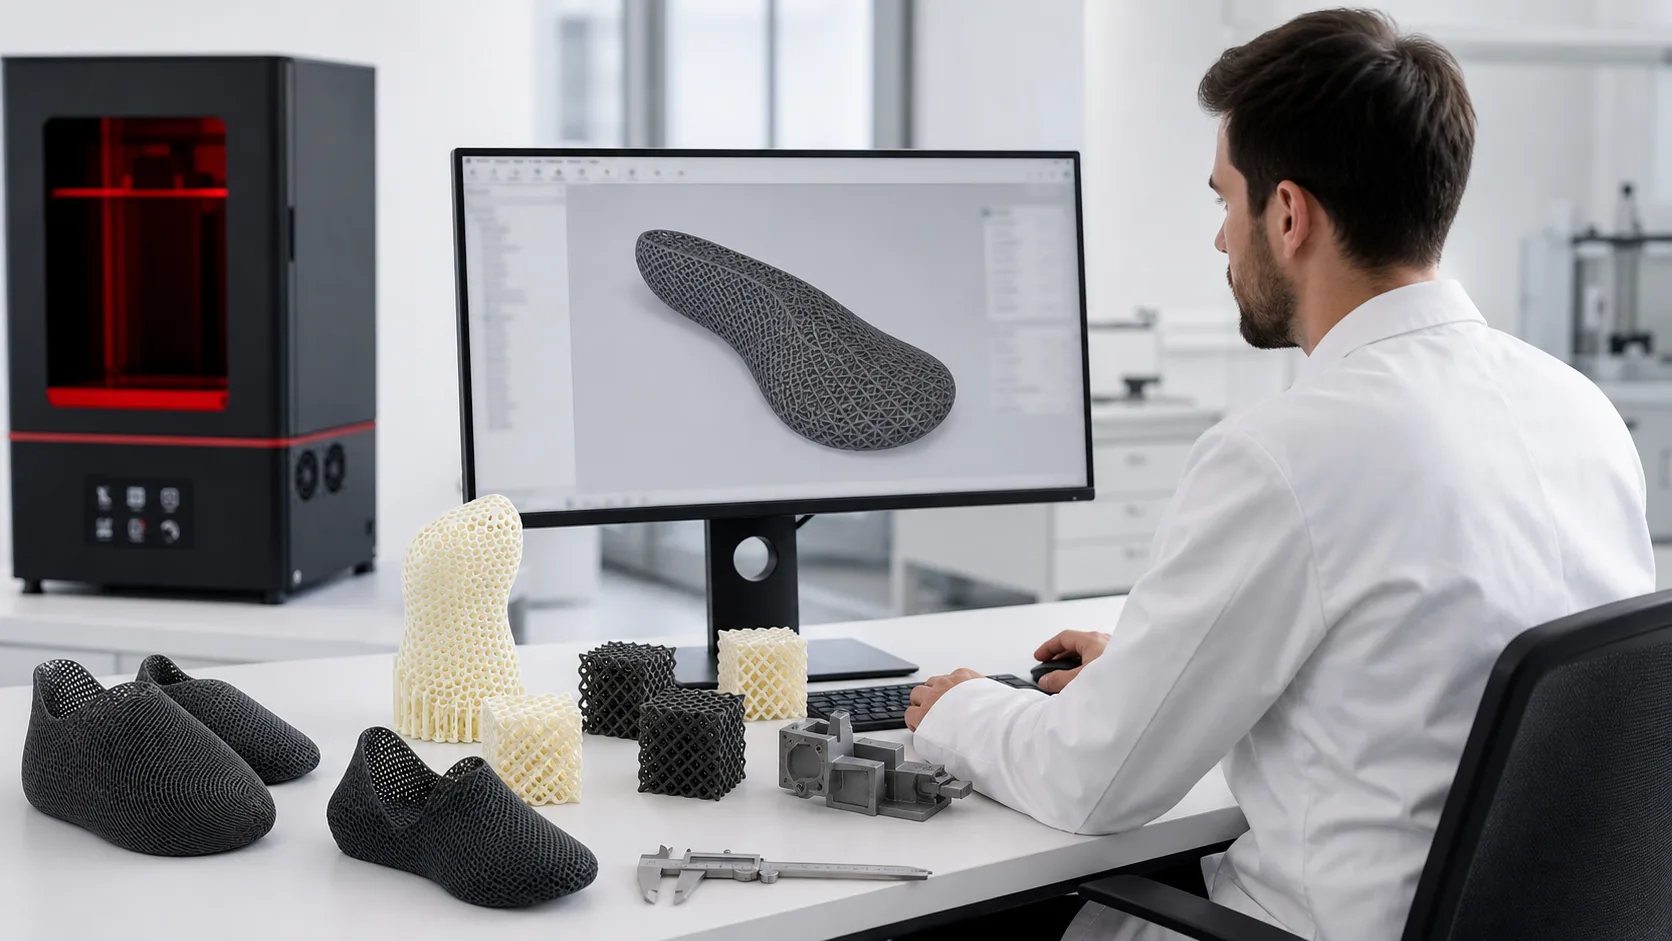
Offene Zellstrukturen, zonierte Gitter, Sohlengeometrien und Einlagenmuster können als physische Varianten aufgebaut werden. Bewertet werden beispielsweise Form, Zellöffnung, lokale Wandstärke, Passform, Oberflächenzugang und die Umsetzbarkeit der Stütz- und Reinigungsstrategie.
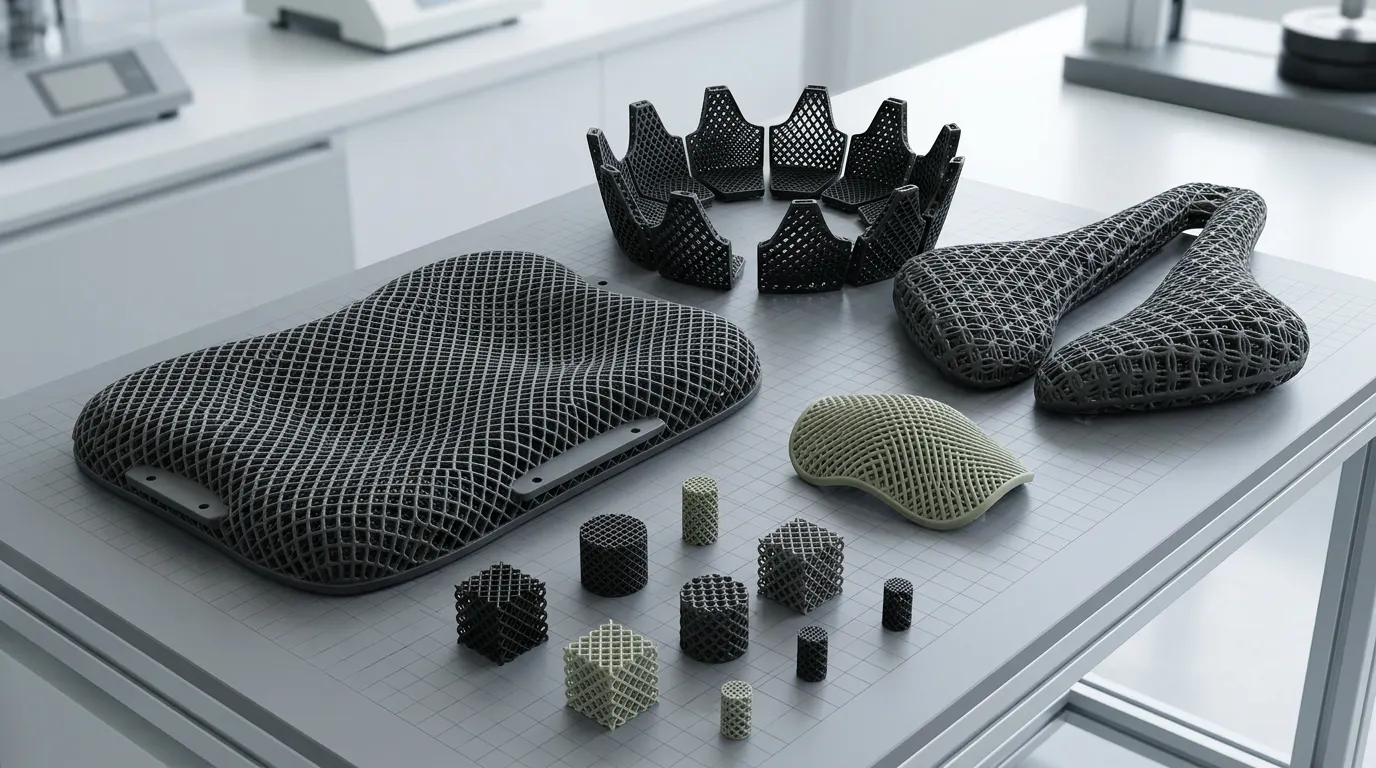
Muster für Polsterzonen, Protektorengeometrien, Helminnenstrukturen, Sitzauflagen oder andere konturangepasste Dämpfungselemente dienen der konstruktiven Bewertung. Die tatsächliche Schutzwirkung oder Dauerhaltbarkeit muss anschließend mit anwendungsspezifischen Prüfmethoden nachgewiesen werden.
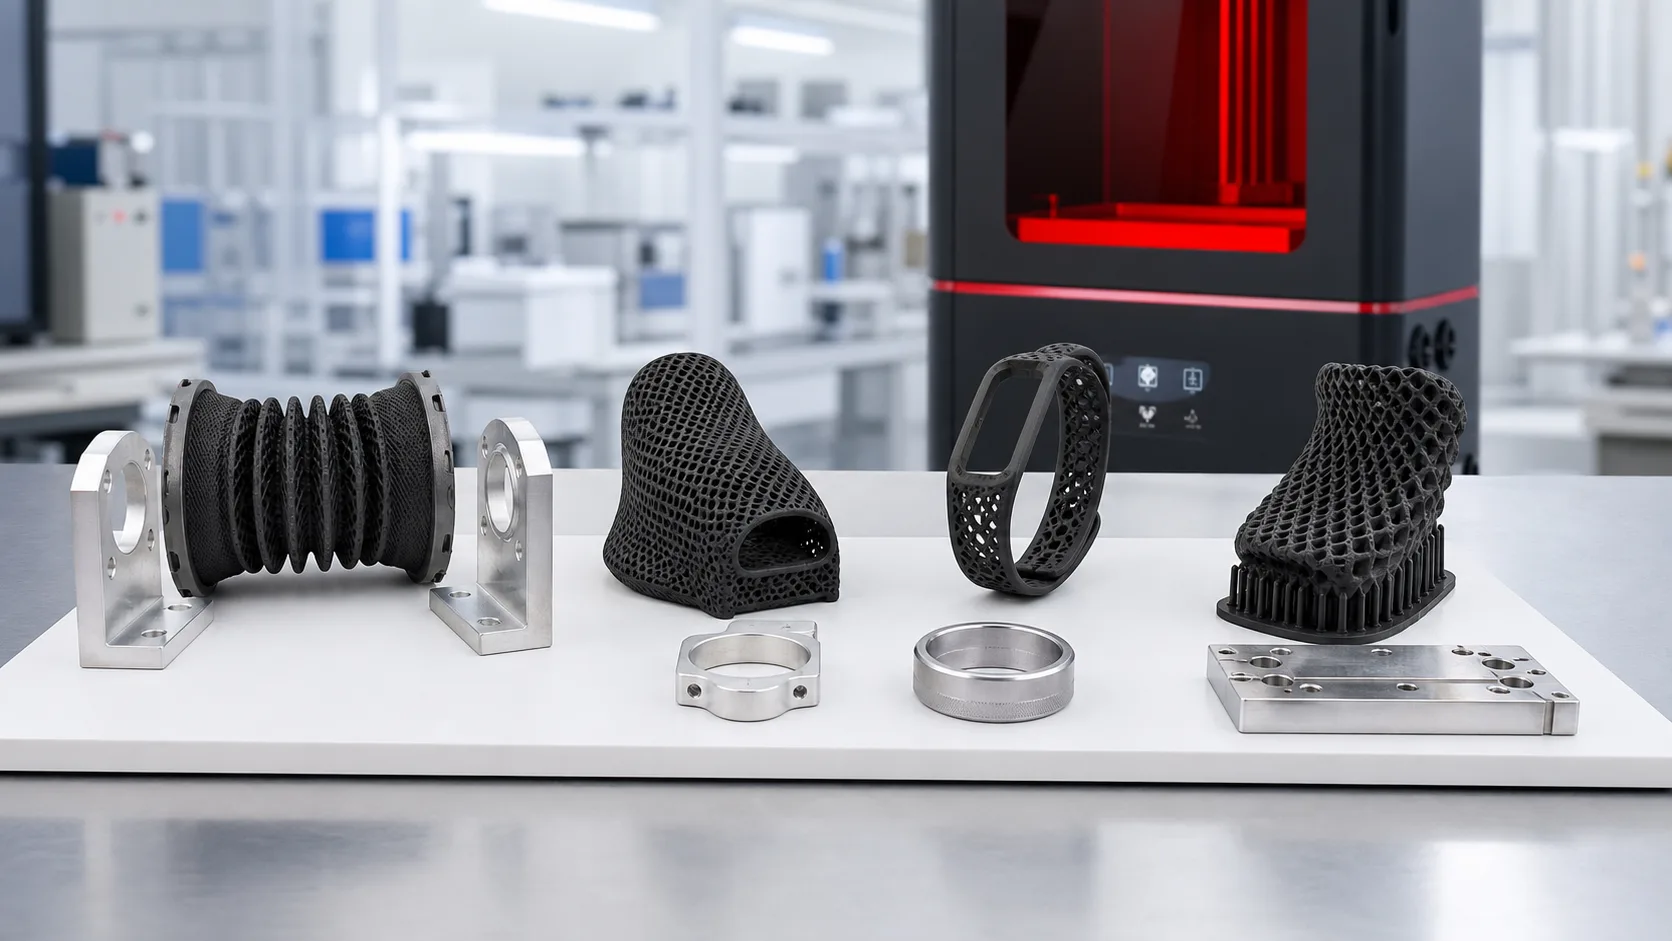
Faltenbereiche, Manschetten, Kabel- und Sensorschutz, weiche Übergänge sowie Bauteile mit definiertem Bewegungsraum für Montage- und Kollisionsprüfungen.
Armband-, Auflagen- und konturangepasste Geometrien zur Prüfung von Formschluss, Kanten, Verschlüssen und Bauraum. Eine Freigabe für Hautkontakt ist daraus nicht ableitbar.
Flexible Greif-, Schutz- oder Bewegungsbauteile als Funktionsmuster zur geometrischen und montageseitigen Entwicklung, nicht als Nachweis einer finalen Lebensdauer.
Verifizierte Produktangaben
Die Tabelle enthält nur Angaben, die auf der aktuellen Flex-G2-Produktseite und im zugehörigen Produktblatt übereinstimmend ausgewiesen sind. Reale Bauzeit, Maßhaltigkeit und Oberflächenzustand hängen unter anderem von Material, Modell, Ausrichtung, Stützstruktur, Slice-Einstellungen, Temperatur und Nachbearbeitung ab.
| Produktmodell | Flex G2 |
|---|---|
| Verfahren | Maskenbasierte Lichtpolymerisation |
| Belichtungssystem | 14 Zoll, 16K |
| Auflösung | 15.120 × 6.230 Pixel |
| Bauraum | 302 (L) × 162 (B) × 370 (H) mm |
| UV-Wellenlänge | 405 nm |
| Unterstützte Modelldateien | STL, OBJ |
| Maschinenabmessungen | 505 (L) × 385 (B) × 850 (H) mm |
| Nettogewicht | 70 kg |
| Nennleistung | 1.000 W |
| Stromversorgung | AC 100–240 V, 50–60 Hz |
| Betriebsumgebung | 10–30 °C, 30–90 % relative Luftfeuchte |
Eine druckbare Datei ist noch keine Prozessfreigabe. Vor dem Aufbau werden Geometrie, Stützkonzept, Materialzuordnung und Nachbearbeitung gemeinsam bewertet.
Material und Nachbearbeitung
Das flexible Photopolymer muss zum 405-nm-System, zur Geometrie, zur gewünschten Verformbarkeit und zur vorgesehenen Nachbearbeitung passen. Die aktuelle Materialauswahl ist vor dem Projekt anhand der gültigen technischen und sicherheitsbezogenen Unterlagen zu bestätigen.
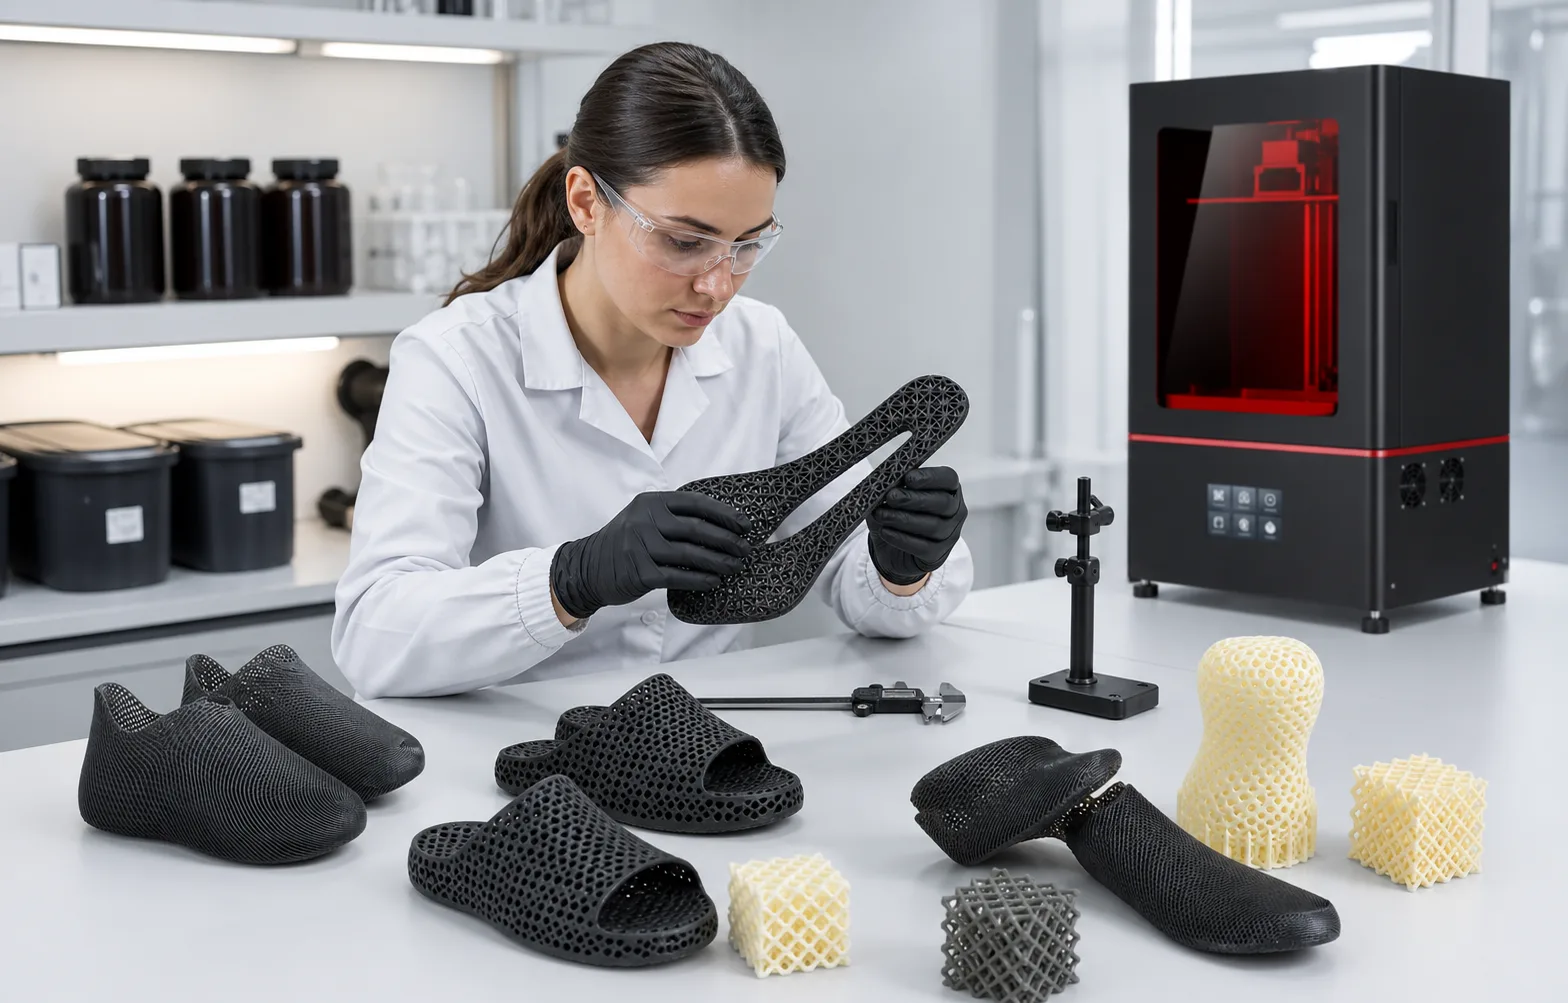
Harze und Materialoptionen ansehenUngehärtetes Harz darf nicht mit bloßen Händen berührt werden. Reinigungsmedium, Ablauf und Dauer richten sich nach der jeweiligen Materialanweisung. Bei tiefen Gitterkanälen und Hohlräumen ist der sichere Flüssigkeitsabfluss besonders zu berücksichtigen.
UV-Nachbelichtung erfolgt erst nach ausreichender Reinigung und Trocknung. Es gibt keine universelle Zeit- oder Temperaturangabe für alle flexiblen Harze; die gültige Materialvorgabe und die Geometrie des Musters sind maßgeblich.
Nachbearbeitungssysteme prüfenKlare Einsatzgrenze
Ein erfolgreich gedrucktes Muster bestätigt weder Rückstellvermögen noch Ermüdungsfestigkeit, Dauerhaltbarkeit, Kompressionsverhalten, Hautverträglichkeit, Biokompatibilität oder medizinische Eignung. Solche Eigenschaften müssen mit dem finalen Material, der finalen Geometrie und den zutreffenden Prüf- und Zulassungsverfahren separat nachgewiesen werden.
STL/OBJ bis Musterprüfung
Anwendung, Außenmaße, Funktionszonen, Zielmaterial, Varianten und die konkrete Frage an das Muster definieren.
Dateifehler, Wandstärken, Zellöffnungen, Entlüftungs- und Ablaufwege sowie Montageflächen kontrollieren.
Bauteilorientierung und Stützpunkte so wählen, dass kritische Flächen, Reinigung und sichere Entnahme berücksichtigt werden.
Material- und Slice-Einstellungen anhand der freigegebenen Kombination festlegen und den Aufbau dokumentieren.
Mit geeigneter persönlicher Schutzausrüstung und nach gültiger Materialanweisung nachbearbeiten.
Oberfläche, Gitterzugang, sichtbare Defekte, Passung, Maßbezug und Bewegungsfreiraum dokumentieren; weiterführende Leistungstests getrennt planen.
Projekt-Fit
Starten Sie mit dem realen Bauteil
Senden Sie STL oder OBJ, maximale Abmessungen, kritische Gitter- oder Wandbereiche, gewünschte Varianten, Materialziel und den vorgesehenen Prüfzustand. Darauf aufbauend lässt sich beurteilen, ob Flex G2, ein anderes System oder zunächst eine Musterfertigung sinnvoll ist.