TDS / TDB
Technisches Datenblatt
Enthält materialbezogene technische Angaben und, sofern veröffentlicht, Hinweise zu Druck- und Nachbearbeitungsbedingungen. Version und Gültigkeit vor der Nutzung prüfen.
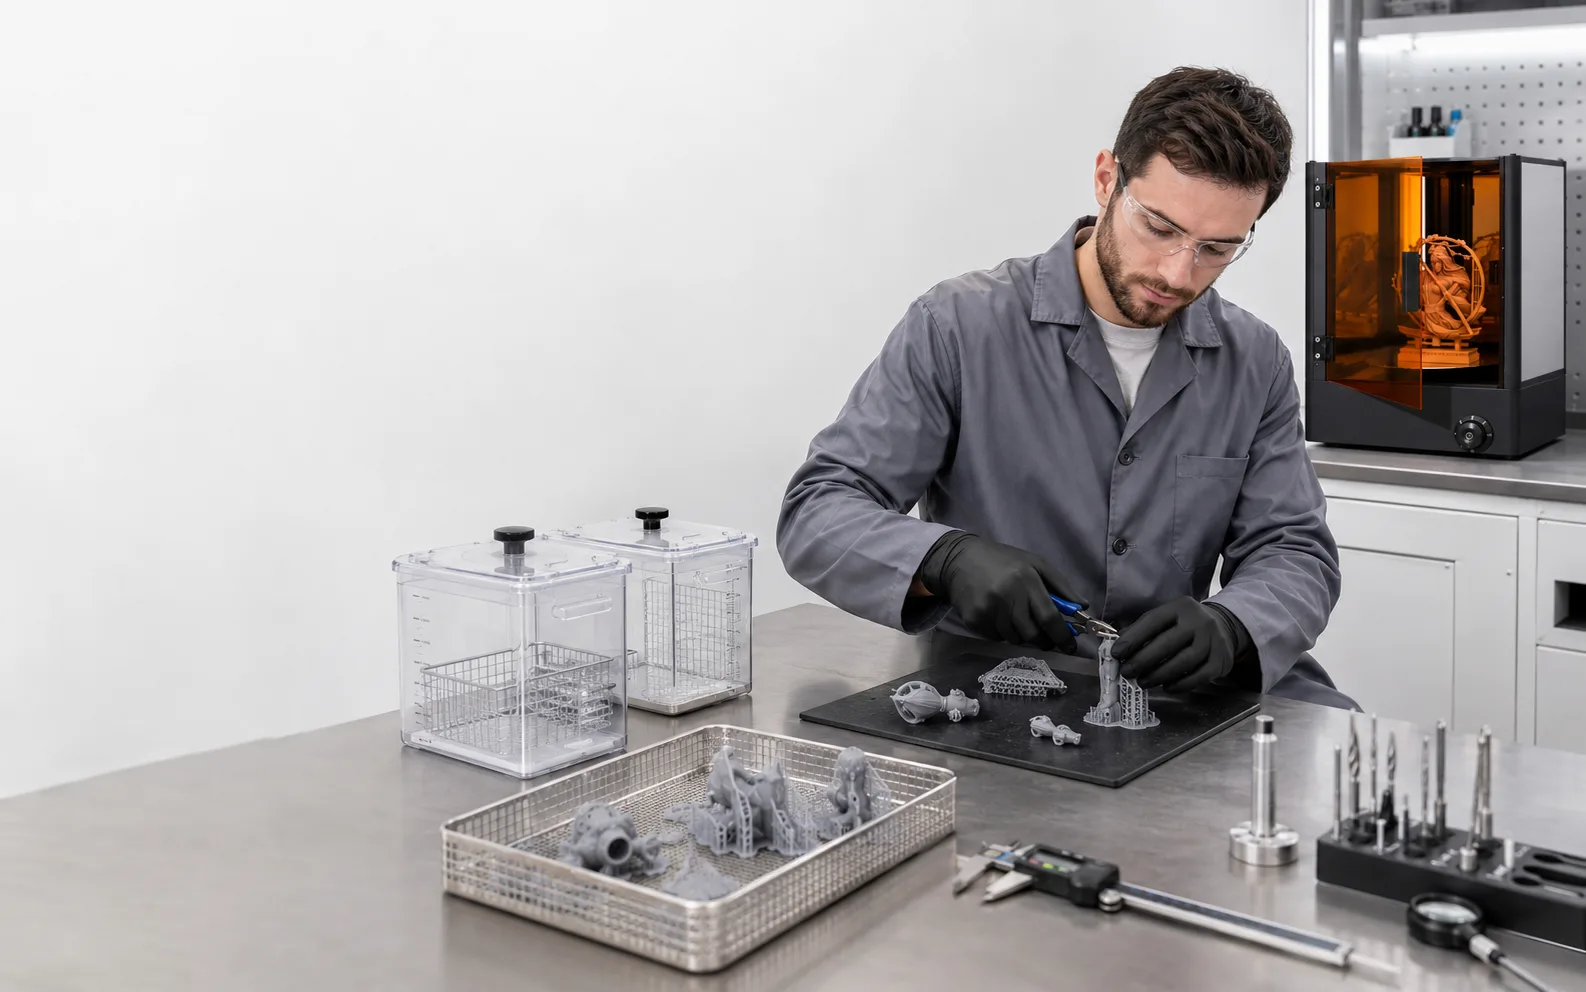
Resin-3D-Druck · kontrollierter Gesamtprozess
Reinigung, vollständige Trocknung und UV-Nachhärtung sind keine austauschbaren Standardschritte mit universellen Parametern. Der geeignete Ablauf richtet sich nach Harz, Bauteilgeometrie, Drucksystem, Anwendung und der jeweils gültigen technischen Dokumentation.
Prozess statt Einzelgerät
Das Druckergebnis wird nicht allein durch Auflösung oder Belichtung bestimmt. Materialauswahl, Orientierung, Stützstrategie, Reinigung, vollständige Trocknung, Nachhärtung und Prüfung wirken zusammen. Deshalb sollte die Nachbearbeitung bereits vor dem ersten Druck geplant werden.
Für industrielle Prototypen, elastische Strukturen und Dentalmodelle können unterschiedliche Reinigungsmedien, Reihenfolgen und Nachhärtebedingungen erforderlich sein. Maßgeblich sind die aktuellen Unterlagen des konkret eingesetzten Materials und der vorgesehenen Anwendung.
Arbeitsablauf
Die Reihenfolge bildet einen professionellen Planungsrahmen. Material- oder anwendungsspezifische Vorgaben können einzelne Schritte verändern und haben Vorrang.
Bauteilabmessungen, Stückzahl, kritische Wandstärken, Hohlräume, Funktionsflächen, gewünschte Oberfläche und spätere Montagebedingungen festhalten.
Harz nach Anwendung und dokumentierter Kompatibilität auswählen. Vor der Freigabe die aktuellen technischen und sicherheitsbezogenen Unterlagen prüfen.
Orientierung, Stützstrukturen, Schichtaufbau und Plattformbelegung so planen, dass Reinigung, Trocknung, Stützentfernung und spätere Prüfung erreichbar bleiben.
Drucker, Harzcharge, Datei, Slicing-Einstellungen und relevante Umgebungsbedingungen eindeutig dem Auftrag zuordnen.
Ungehärtete Harzreste mit dem für das konkrete Material freigegebenen Reinigungsmedium entfernen. Innenkanäle, Vertiefungen und Gitterstrukturen gesondert kontrollieren.
Das Bauteil so lange und unter den dokumentierten Bedingungen trocknen, bis kein Reinigungsmedium mehr auf Oberflächen, in Hohlräumen oder zwischen Strukturen verbleibt.
Wellenlänge, Zeit, Temperatur, Bauteillage und mögliche Drehung ausschließlich nach der gültigen Material- und Anwendungsdokumentation festlegen. Gerätespezifikationen ersetzen keine Prozessfreigabe.
Stützen mit geeignetem Werkzeug kontrolliert trennen und Funktionsflächen schützen. Falls das Material eine andere Reihenfolge verlangt, gilt die entsprechende TDS-, SDS- oder IFU-Vorgabe.
Ansatzstellen nur soweit schleifen, glätten oder beschichten, wie es für die Anwendung vorgesehen ist. Bearbeitungsschritte an Referenzteilen dokumentieren, wenn sie Maße oder Passungen beeinflussen können.
Kritische Maße am vollständig nachbearbeiteten Bauteil gegen CAD-Daten, Zeichnung oder vereinbarte Prüfmerkmale vergleichen. Messmittel und Messpunkte passend zur Aufgabe wählen.
Schnittstellen, Einbaulage, Bewegungsraum und Kontaktflächen unter den vorgesehenen Prüfbedingungen bewerten. Ein Musterteil ersetzt keine anwendungsspezifische Endfreigabe.
Aktuell bestätigte Nachbearbeitungstechnik
Auf den aktuell geprüften offiziellen YIDIMU-Seiten ist eine eigenständige UV-Nachhärtungsbox bestätigt. Für Reinigung oder Trocknung wird hier bewusst kein separates YIDIMU-Gerätemodell genannt.
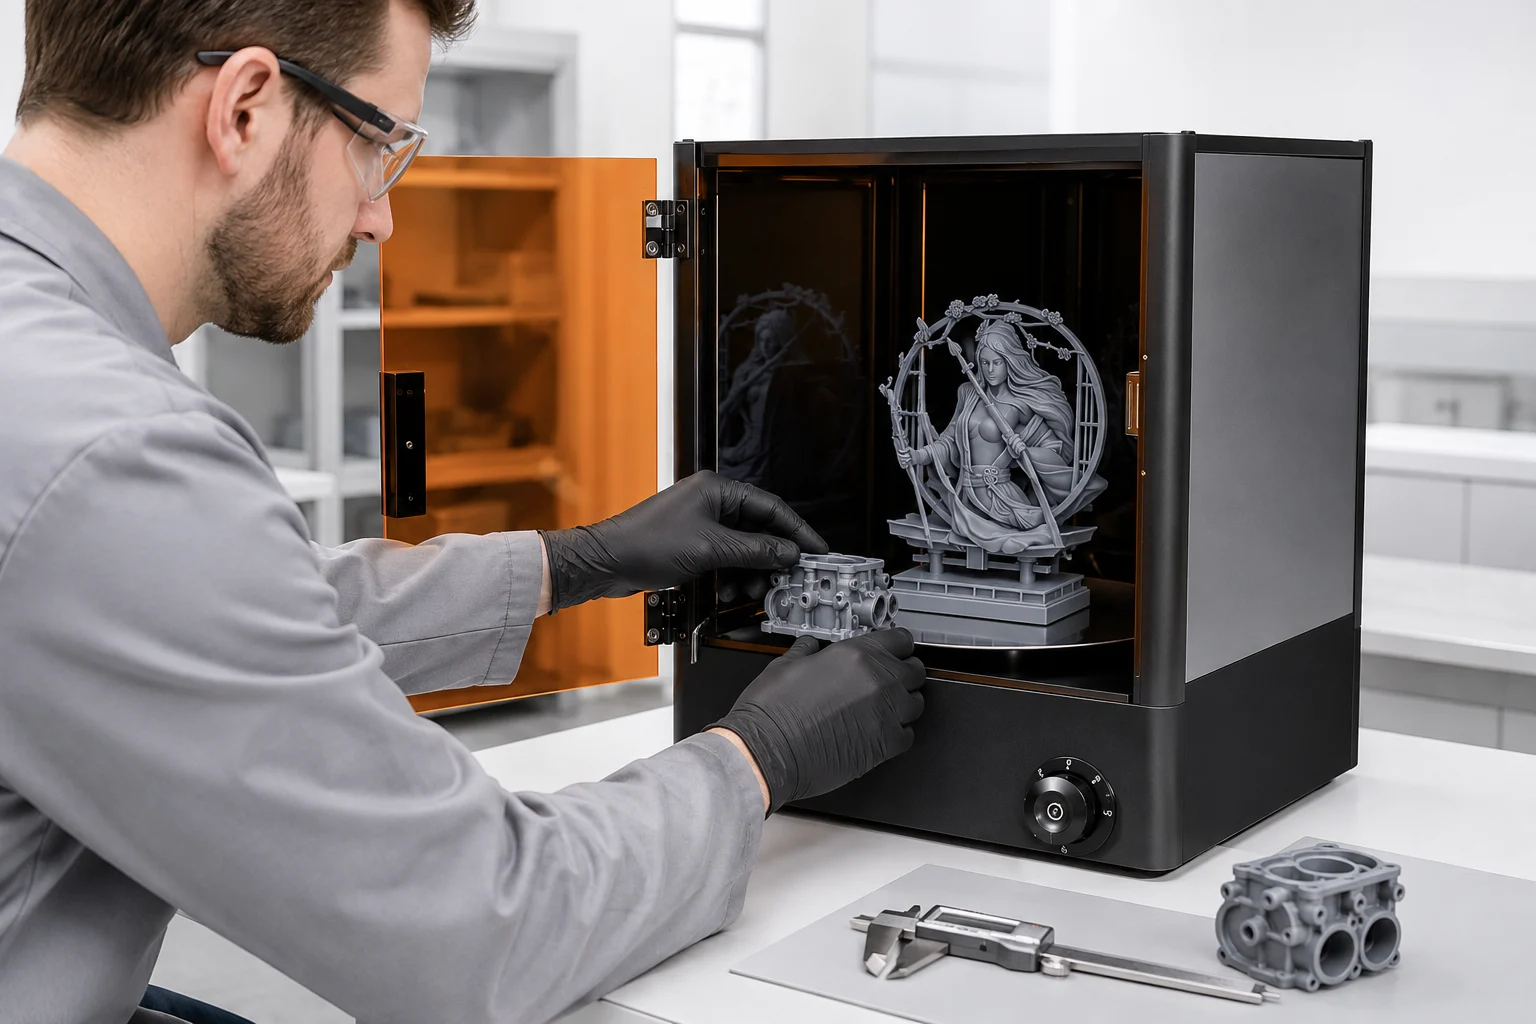
Sekundäre UV-Nachhärtung
Dokumentation vor Prozessfreigabe
Dokumente müssen zur exakten Materialbezeichnung, Charge beziehungsweise Version, Druckerzuordnung und Anwendung passen. Eine Angabe aus einem anderen Harz darf nicht als Ersatz verwendet werden.
TDS / TDB
Enthält materialbezogene technische Angaben und, sofern veröffentlicht, Hinweise zu Druck- und Nachbearbeitungsbedingungen. Version und Gültigkeit vor der Nutzung prüfen.
SDS / SDB
Legt Gefahrenhinweise, persönliche Schutzausrüstung, Lagerung, Maßnahmen bei Kontakt und Entsorgung für das konkrete Material oder Reinigungsmedium fest.
IFU
Bei Materialien und Anwendungen mit eigener Gebrauchsanweisung sind die dort definierten Prozessschritte, Grenzen und Freigabebedingungen verbindlich zu beachten.
Drucksysteme und Nachbearbeitung gemeinsam bewerten
Die sechs YIDIMU Systeme adressieren unterschiedliche Baugrößen und Anwendungen. Für jedes Projekt müssen Materialkompatibilität, Reinigungszugang, Trocknung, Nachhärtung und Endprüfung zusammen betrachtet werden.
Arbeitsschutz und Prozessdisziplin
Die erforderlichen Schutzmaßnahmen richten sich nach dem Sicherheitsdatenblatt des Materials, dem eingesetzten Reinigungsmedium, der Ausrüstung und den betrieblichen Vorschriften. Nasse oder nicht vollständig nachgehärtete Bauteile dürfen nicht ohne geeignete Schutzausrüstung gehandhabt werden.
Prüfung im endgültigen Prozesszustand
Reinigung, Trocknung, Nachhärtung und Oberflächenbearbeitung können die Beurteilung von Oberfläche, Abmessungen und Passung beeinflussen. Die Prüfplanung muss deshalb den realen Endzustand abbilden.
Rückstände, beschädigte Details, Stützansätze, Hohlräume und schwer zugängliche Bereiche systematisch prüfen.
Definierte Maße, Messpunkte, Messmittel und Akzeptanzkriterien vorab festlegen und nachvollziehbar dokumentieren.
Gegenstücke, Befestigungspunkte, Bewegungsräume und Kontaktflächen unter den vorgesehenen Montagebedingungen prüfen.
Ein repräsentatives Muster zur Prozessbewertung nutzen; die endgültige Eignung für den vorgesehenen Einsatz separat bestätigen.
Projektbezogene Prozessplanung
Senden Sie Bauteildatei, Abmessungen, Stückzahl, gewünschtes Material, kritische Merkmale, Oberflächenanforderung und vorgesehene Anwendung. So lassen sich Drucksystem, Harz und Nachbearbeitungsweg auf derselben Grundlage besprechen.