
AI设计时代3D打印的价值:打印端为何更关键
简短答案:AI把出一个3D模型的时间压得很短,待验证的方案随之变多,研发瓶颈就转到了“做成实物并判断哪版更好”这一步。生成模型只对外观负责,尺寸、壁厚、材料和受力都要在打印端补上;打印过程不稳定,几版设计的差异会被工艺波动淹没。设计越快,打印端的重复性、材料匹配和后处理能力越决定迭代效率,这正是AI设计时代3D打印的价值所在。
以下判断基于光固化打印的常规工艺规律,落到具体零件时,仍需用最终树脂和实际几何打样确认。
核心要点
模型变便宜之后,稀缺的是可信的实物验证。
缩放、壁厚、空腔和摆放方向,要在打印前由人补齐。
工艺波动大于设计差异时,对比测试会得出错误结论。
手感、回弹、强度只能在最终材料、完成后固化的零件上判断。
迭代速度常常卡在清洗、后固化和测量,而不是打印本身。
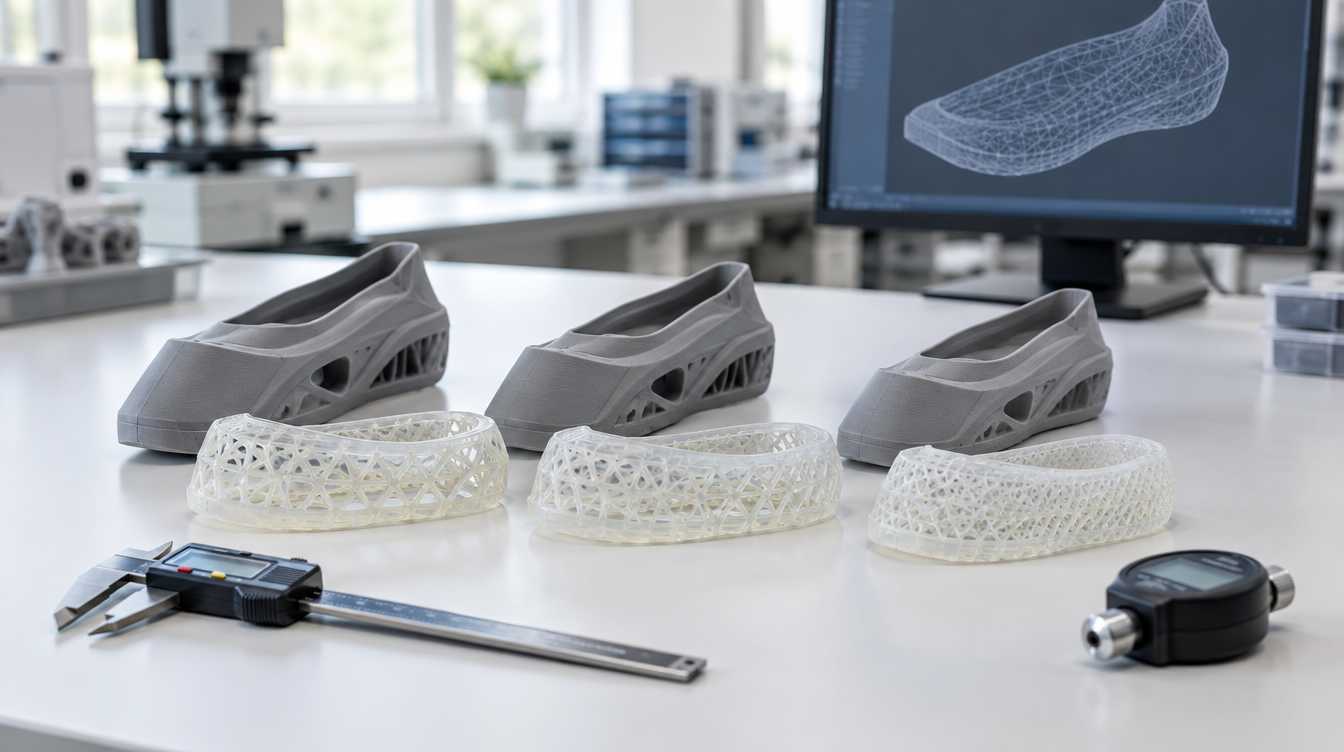
模型来得越快,排队等验证的就越多
以前一个结构方案从草图到可打印文件要几天,工程师会在动手前先筛掉不靠谱的想法。生成工具把这一步缩到几分钟,送到打印端的候选方案变多,彼此差别也更细。
流程的节奏由最慢的一环决定。建模提速后,最慢的是实物:打印、清洗、固化、测量、试装,每一步都有物理时间,算力压缩不了。谁能更快拿到可以相互比较的实物结果,谁的迭代才真的快。
生成模型只管外形,物理约束要在打印端补上
文本或图片生成3D的工具,目标是“看起来对”。已有研究指出,这类工具普遍没有把结构和物理约束纳入生成过程。网格和工程CAD的差别,从提示词到真实零件这篇已单独拆解,这里只说它留给打印端的工作:
重新定义尺寸。生成模型通常没有真实尺寸,缩放到多大,直接决定细杆和薄片能不能打出来。
检查网格。模型常由多个互相穿插的块拼成,切片软件不报错,合并后的实体却未必是设计本意。
补排液孔。光固化件的封闭空腔会困住未固化树脂,后续可能开裂或渗液。
确定方向。方向决定支撑痕迹、层纹走向和受力方向,必须结合零件用途来定。
打印不稳定,两版设计根本比不出高下
设计迭代靠比较,比较要成立,打印带来的波动就必须明显小于两版设计之间的差异。
现场常见的误判是:两版晶格中底一版放平台中央、一版放边角,测出来回弹差了一截,团队据此定版,换个位置重打结果却反过来。差异很可能来自平台不同位置的曝光和温度条件,而不是结构本身。对比件应放在对称位置,或交换位置再打一轮;正式比较前,先做一次满平台同件试打,看清设备的位置差异有多大。采购阶段试机时测什么,也应包括这一项。
测量时点同样要统一。弹性体件刚清洗完、刚后固化完和放置一段时间后,尺寸和手感都可能不同,在溶剂里泡得过久还会溶胀。不同时点测出的数字,不能拿来直接比。
真正卡住迭代的,常常是清洗、固化和测量
打印频次上去以后,清洗和固化排队、测量没人跟、数据和设计版本对不上,这些问题往往比打印速度更早成为瓶颈。把后处理参数写进作业文件、让后处理能力和打印能力匹配,是从偶尔打样走向连续稳定打印的前提。
测量结果还应回流成设计规则,例如最小壁厚、配合间隙、晶格杆径下限。这些规则可以约束下一轮生成,让送到打印端的模型更接近可制造。
设计加速后,打印端要补齐哪些能力
| 环节 | 设计加速后的变化 | 打印端需要的能力 | 怎么验证 |
|---|---|---|---|
| 打印前处理 | 候选模型多、来源杂 | 统一缩放、壁厚、排液孔、方向规则 | 用壁厚与间隙测试件定规则 |
| 打印过程 | 方案变多、差异变细 | 冻结工艺窗口,平台各位置一致 | 满平台同件试打,跨批次重复 |
| 材料 | 屏幕上看不出手感和强度 | 直接用最终材料,不用替代料 | 后固化后按使用条件测试 |
| 后处理 | 批次变多,清洗固化排队 | 后处理能力与打印匹配,参数文件化 | 记录每批处理时间与测量时点 |
| 测量反馈 | 迭代快,数据跟不上 | 测量结果与设计版本对应 | 关键尺寸台账,回流为设计规则 |
核心判断逻辑
如果已经用生成工具出概念,但实物仍是“有空再打”,建议先固定打印前处理规则,否则模型越多返工越多。
如果要靠打印件在几版设计间取舍,建议先做满平台重复性试打,确认工艺波动小于要比较的差异。
如果评估的是柔软、回弹、缓震,建议直接用目标弹性体打印,并统一后固化和测量时点。
如果最终零件走注塑,建议把打印件定位为外观和结构验证,尺寸与收缩按模具工艺另行评估。
适合与不适合
更适合
方案多、需要实物对比取舍的研发团队,如鞋材晶格、软体结构、外观件。
已用生成工具做概念,但概念到样件衔接不顺的团队。
打印件要直接参与功能测试,而不只是看外形的场景。
不太适用
只做渲染、展示或游戏资产,不需要实物的项目。
结构简单、大批量的标准件,节奏和成本主要由模具决定。
精度或材料要求超出光固化能力范围的零件。
常见误区
“能导入切片软件就能打。”软件能读取网格,不代表壁厚、空腔和穿插实体合理。应建立固定的打印前检查项。
“出图快了,换台更快的打印机就跟上了。”标称打印速度不等于实际产能,后处理和测量跟不上,零件只会堆在清洗槽旁边。应按整条流程核算节拍。
“用便宜的替代树脂先看效果。”手感、回弹、强度取决于材料和后固化,替代料的结论不能迁移到最终材料。
常见问题
AI生成的3D模型可以直接打印吗?
多数情况下不建议。生成模型通常没有真实尺寸,可能有过薄结构、穿插网格和封闭空腔。打印前至少要完成缩放、壁厚检查、排液孔和摆放方向设定;用于功能验证时,还要补全关键尺寸。
为什么打印端的重复性比速度更重要?
研发打印的目的是比较。同一个件在不同位置或批次间差异很大,几版设计就分不出优劣。速度决定一轮多快,重复性决定这一轮的结论能不能用。
引入生成工具后,打印环节最先补什么?
先补规则,再补设备。固定打印前检查项、工艺窗口、后处理参数和测量时点,通常比直接增加打印机更能提高有效迭代速度。
什么时候适合联系依迪姆
如果设计端已经提速,实物验证却总跟不上,或几版方案比不出明确结论,可以把代表性模型、打印尺寸、目标材料、关键尺寸或手感指标、计划数量和应用场景一起发给依迪姆。依迪姆的产品覆盖工业光固化打印、弹性体打印及清洗、UV后固化等后处理设备;鞋底晶格、缓震结构这类柔性零件,可以结合Flex G2弹性体光固化3D打印机做样件评估,再判断设备、材料和后处理是否匹配。