
无模制造改变哪些行业?不开模生产方案
简短答案:无模制造是指不开钢模、硅胶模或木模,直接由三维数据制造零件,或直接制造铸造用的熔模和砂型。它最先改变的是批量小、型号多、结构复杂或每件都要定制的行业,如鞋类与护具、牙科与助听器、珠宝铸造、汽车家电的试产和工装治具、柔性部件。产量大、结构简单的标准件,开模注塑仍更经济。
核心要点
省掉的是模具周期和一次性投入,单件材料与工时不会消失。
批量越小、改版越频繁、结构越复杂,不开模越合算。
已经跑通的行业有个共同点:每件都不一样,或者结构无法脱模。
开模时一致性由模具锁住,不开模后要靠工艺文件来锁。
无模制造,到底省掉了哪一副模具
无模制造是一类思路,不是单一工艺。按省掉的模具不同,大致分三条路线:
直接打印零件:省掉注塑模、发泡模或硅胶模。
打印熔模或铸型:珠宝用铸造树脂打印熔模,省掉压蜡胶模;铸造行业用粘结剂喷射打印砂型,省掉木模和金属模,常被称为无模铸造。
打印过渡模具:打印小批量注塑或真空注型的镶件,严格说是少开钢模。
哪些行业已经在用不开模的方式生产
鞋类与运动护具
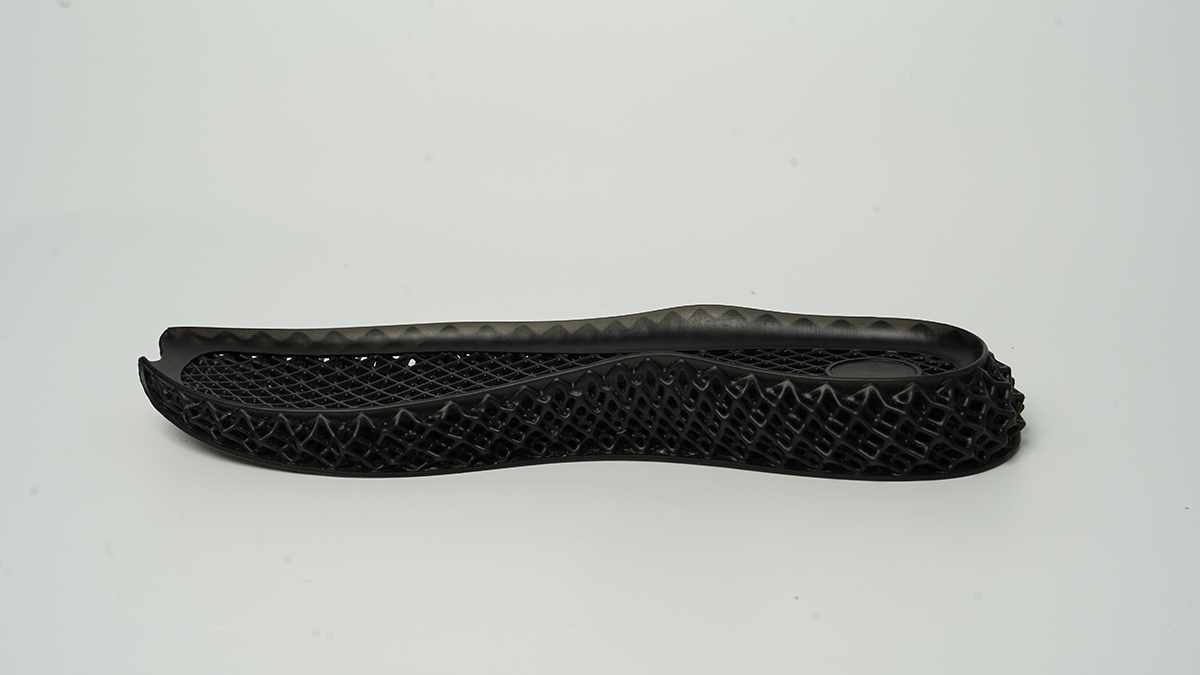
鞋底模要按鞋码分别开,改结构就要重开一整套;晶格中底则根本无法脱模。弹性体直接打印可以按区域改变晶格密度,运动品牌已有光固化晶格中底的在售产品。
实际操作中,晶格内部残留树脂难洗净,泡溶剂久了弹性体又会溶胀,清洗参数不能照搬硬树脂。
牙科与助听器
定制耳内式助听器外壳很早就改为光固化树脂逐层打印。隐形矫治器所需的牙模也由打印完成,但牙模是热压成型的工装,不是入口产品;手术导板等涉及生物相容性和监管要求,需按材料证书单独确认。
珠宝与精密铸造
铸造树脂直接打印熔模,可以跳过银版、胶模和注蜡,适合款多量少的订单。树脂焙烧时膨胀比蜡大,烧失曲线照搬蜡模,薄壁石膏型可能被撑裂。
汽车、家电与工装治具
量产件大多仍开模,变化发生在开模前和产线旁:试产阶段直接打印外观件、结构件做装配验证;治具、检具数量少、形状随产品变,直接打印更灵活。较大外壳可用大幅面激光SLA一体打印,减少拆件粘接。
柔性部件与软体机器人
软体夹爪、护具、缓冲件传统上多用硅胶或聚氨酯模塑,气道常要分件成型再粘接,弹性体光固化可以一体打印。能否长期替代模塑件,要看实际零件的疲劳和撕裂表现。
不开模之后,一致性要换一种方式管住
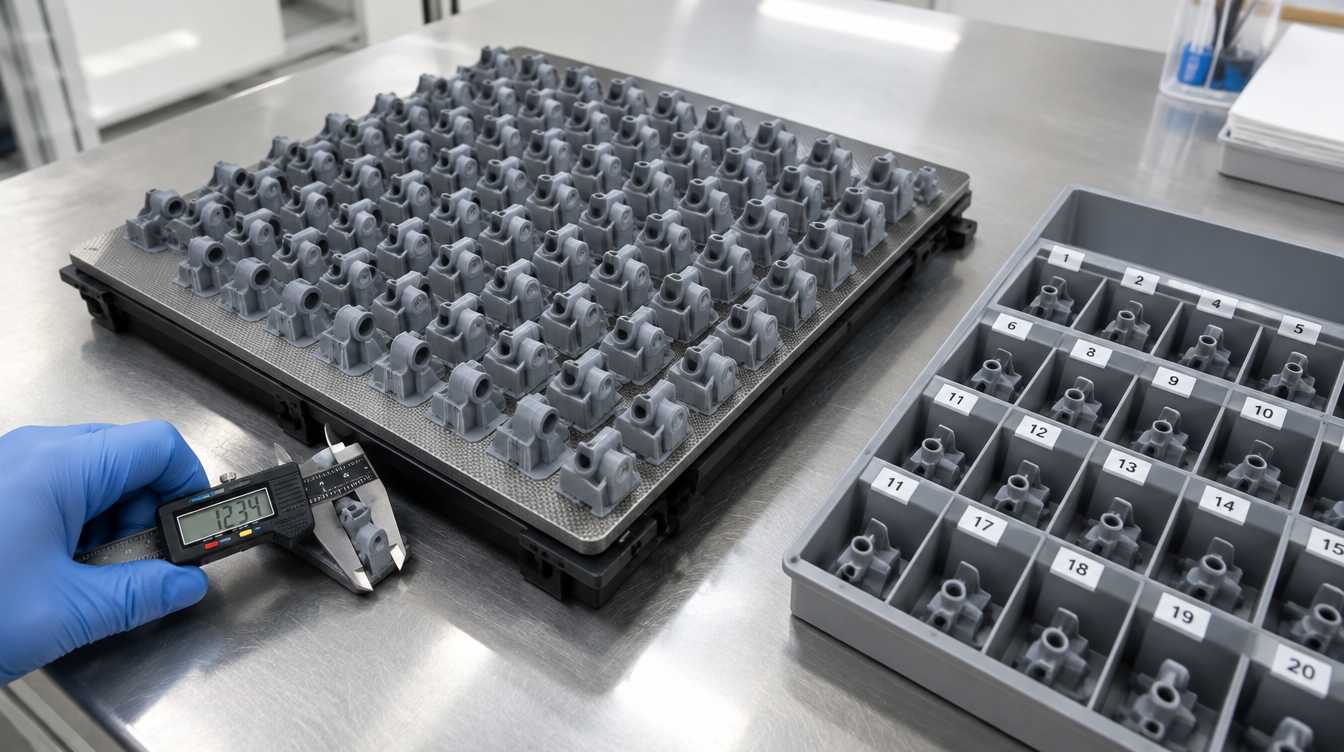
开模生产的一致性很大程度由型腔保证,不开模后这份保证要交给工艺文件。光固化零件的尺寸受树脂批次、料槽温度、曝光、摆放方向、支撑、清洗和后固化共同影响,参数表上的像素尺寸和层厚不能直接换算成零件公差。比较可靠的验证方法是:
用自己的零件铺满平台打印,比较中心与边角的尺寸差异;
后固化前后各测一次关键尺寸,确认收缩是否稳定;
隔天、换一批树脂再打一次,看结果是否落在同一范围。
三轮都稳定,才谈得上承接订单,完整判断可参考3D打印直接生产的判断方法。
各行业的无模制造路线对照
| 行业场景 | 原来要开的模 | 不开模后的做法 | 适合的光固化方向 | 先验证什么 |
|---|---|---|---|---|
| 鞋类中底、鞋垫 | 按码数的鞋底模 | 直接打印晶格结构 | 弹性体专用光固化 | 回弹、疲劳、清洗后尺寸 |
| 牙科模型 | 石膏灌模 | 按扫描数据直接打印 | 高精度LCD光固化 | 尺寸稳定性、表面质量 |
| 珠宝首饰 | 银版与胶模 | 直接打印熔模 | 高精度光固化+铸造树脂 | 残灰、型壳开裂 |
| 汽车、家电试产 | 试产模或拆件手板 | 直接打印外观与结构件 | 工业级LCD或大幅面SLA | 装配配合、变形 |
| 工装治具 | 机加工或小型注塑模 | 按产品形状直接打印 | 工业级光固化+刚性树脂 | 耐磨、受力、使用温度 |
| 软体与柔性部件 | 硅胶、聚氨酯模塑 | 带内腔一体打印 | 弹性体专用光固化 | 撕裂、疲劳、气密性 |
怎么判断零件该不该开模
如果每件都按扫描数据定制,建议直接打印,开模没有摊销基础。
如果频繁改版、单版数量不大,建议先打印承接,设计冻结后再评估开模,参见3D打印小批量生产方案。
如果内部有晶格、闭合腔体或倒扣,建议直接评估打印方案。
如果结构简单、单一型号需求量大,建议开模注塑,打印只做开模前验证。
适合与不适合
适合:一件一型的定制件;多品种小批量订单;内部有晶格或空腔的结构;开模前试产;工装治具。
不适合:结构简单、长期大量需求的标准件;要求特定材料认证而打印材料无对应证明的零件;长期高温或户外使用且树脂性能未经验证的场合;超出成型尺寸又不允许拆分的大件。
常见误区
“不开模一定更便宜。”单件材料和工时随数量增加,应按计划总量核算两条路线的交叉点。
“能打出一件,就能量产。”一件合格只说明可行,还要做满板、跨批次和后固化前后的尺寸对比。
“分辨率越高,零件越准。”像素尺寸不等于零件公差,应以自己零件的实测为准。
常见问题
无模制造和3D打印是一回事吗?
不完全是。3D打印是最常见的手段,但数控加工、砂型打印也能绕开模具,关键看省掉了哪副模具。
多少数量以内适合不开模?
没有通用数字。交叉点取决于模具费用、零件体积、单件打印时长和后处理工时,按计划总量核算比套用经验值可靠。
树脂打印件能直接当成品用吗?
部分场景可以,如晶格鞋材、治具、定制外壳,但要按使用条件验证耐温、耐候和疲劳。
不开模的零件,一致性怎么保证?
固定树脂牌号、曝光参数、摆放与支撑、清洗和后固化条件,并定期做满板重复性检测。
自己买设备,还是先委托打样?
需求零散时先委托打样验证;品种多、改版频繁且长期有量时,自有设备更便于控制周期和工艺。
什么时候适合联系依迪姆
如果零件符合上面“适合”的几类,可以把3D模型、零件尺寸、材料要求、关键尺寸与公差、计划数量发给依迪姆。依迪姆的设备覆盖工业级LCD光固化、弹性体专用光固化和大幅面激光SLA,可先用你的零件试打,再结合清洗、后固化和检测给出建议。弹性体零件可参考Flex G2 软胶弹性体光固化3D打印机,大尺寸刚性件可参考Eternal M2 工业级大尺寸光固化3D打印机。
本文判断基于光固化与增材制造的常规工艺规律及依迪姆设备资料;具体零件能否不开模生产,以实际材料、结构和数量试打为准。