没撞没摔,放了半年的3D打印件为什么突然变脆?光敏树脂的“光老化账单”
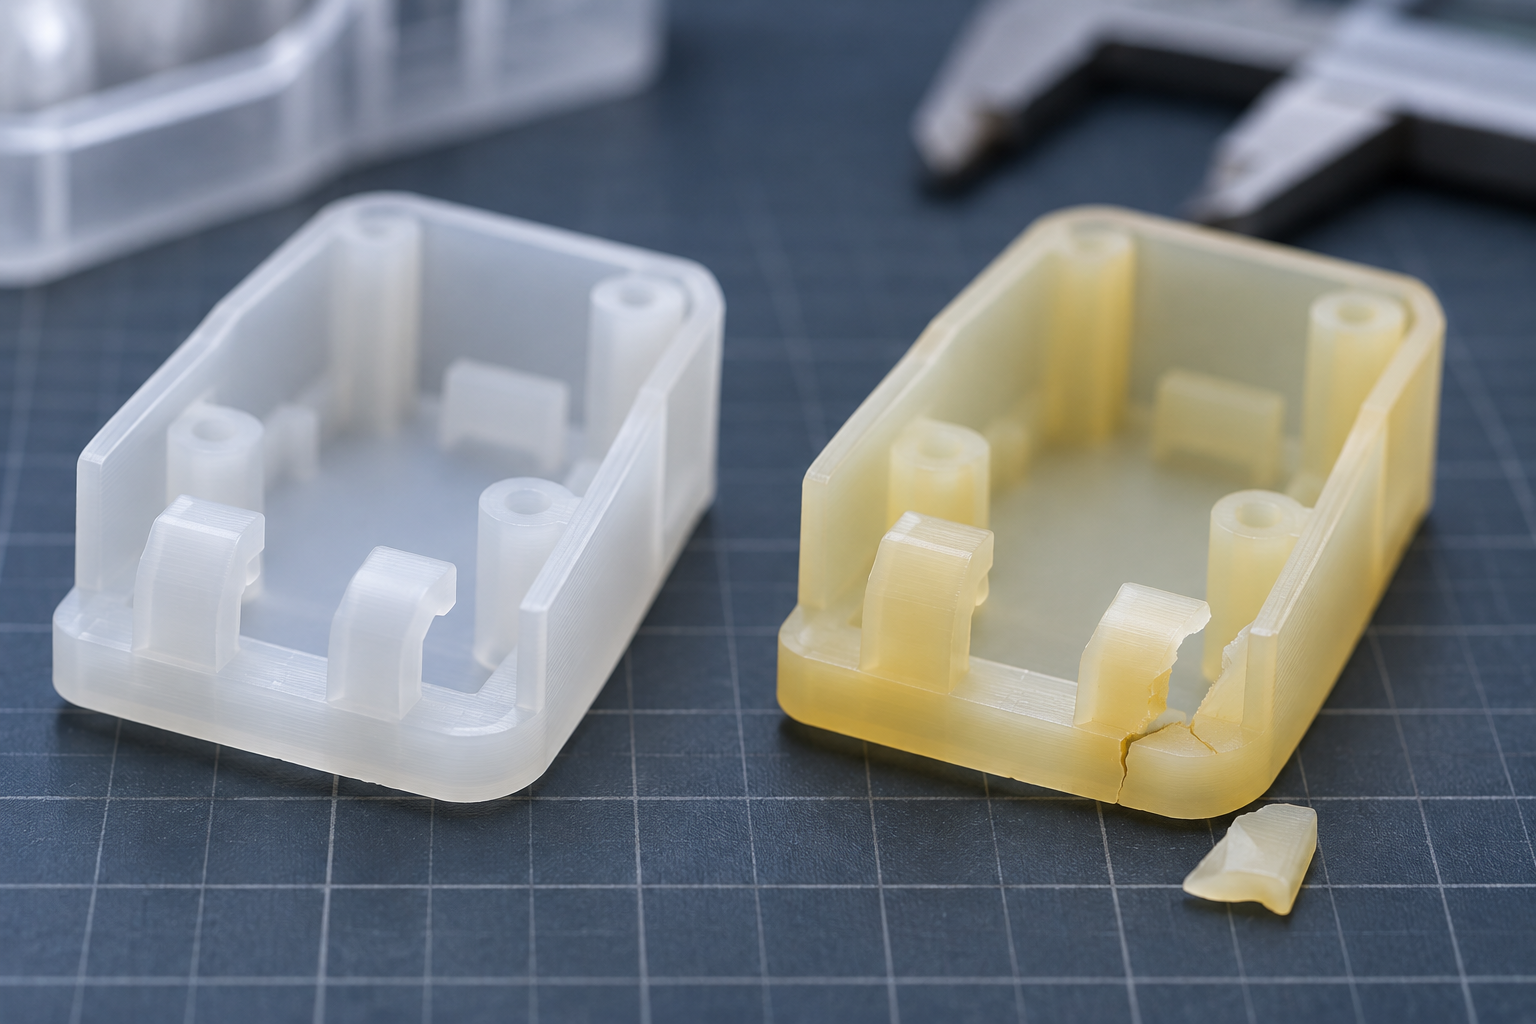
一只打印完成、装配测试也顺利通过的树脂卡扣,被留在窗边的测试台上。几个月后,拿起来轻轻一按,卡扣根部却突然开裂;原先颜色偏浅的表面,也有些泛黄。
它没有被撞击,也没有明显超载。问题可能不在“当时有没有打印成功”,而在于:零件成型后的化学状态和使用环境,仍可能继续改变材料性能。
在光固化3D打印中,这类变化常被笼统称为“老化”。不过,黄变不等于一定脆化,脆断也不一定都是光造成的。要找出原因,得把不同机制拆开看。
01|打印结束,不代表材料状态永久固定
工业光固化打印常见的LCD(MSLA)、DLP和SLA工艺,都是通过光照使液态树脂固化。许多丙烯酸酯体系依靠光引发的自由基聚合形成交联网络;另一些配方采用不同的固化化学体系,不能一概而论。
对常见自由基固化树脂来说,打印结束时未必所有可反应基团都完成转化。清洗、干燥之后再进行受控后固化,就是为了让零件达到该材料所要求的性能状态。随着网络逐渐形成,分子运动受限,反应转化率并不必然达到100%。
后固化完成后,如果材料在后续环境中仍发生反应,其模量、硬度、断裂伸长率等指标可能继续变化。但这不等于“只要见光就会不断过度交联”:能否继续反应、变化多快,取决于配方、光源波段、照射剂量和温度。
02|日光和热量,可能让零件付出两笔代价
第一笔:交联状态变化,零件可能更硬,也可能更不耐弯折
有些光固化树脂在额外的光照或受热条件下,残余反应继续推进,材料刚度上升,延伸能力下降。对卡扣、薄壁弹片一类依靠局部形变工作的结构,这种变化值得警惕:卡扣能不能装上去,与反复拆装后还能不能承受变形,并不是同一个问题。
不过,交联程度增加不等于所有材料都会迅速脆断。不同配方的力学响应可能不同,单靠使用时间或表面颜色,不能判断它究竟发生了多少变化。
第二笔:光氧化降解,损伤可能从表面开始
太阳光中的紫外辐射、氧气以及升高的温度,可能促使某些树脂体系发生光氧化反应。聚合物中的化学结构被改变,部分链段可能发生断裂,表层逐渐出现颜色、表面状态或力学性能变化。
透过玻璃的日光也不能完全忽略。普通玻璃通常能挡住多数UV-B,但对UV-A的阻隔程度与玻璃类型、夹层和镀膜有关。窗边、车窗附近或户外暴露的实际光照条件,并不相同。
发黄可能与光引发剂、树脂骨架、添加剂及氧化产物有关。它是值得记录的外观信号,却不能直接当作“强度已经不合格”的证据。同理,有些零件即使外观变化不明显,关键部位仍可能因应力集中或材料性能变化而开裂。
03|为什么同一批打印件,有的没事,有的先坏?
工程上经常被忽略的是:成型件的表现,不只由树脂名称决定,还与后处理和实际使用条件紧密相关。
清洗:盲孔、卡扣根部的残液最容易被漏掉
未清理干净的液态树脂可能附着在细槽、深孔或内腔中,造成局部固化不均、表面缺陷或尺寸问题。清洗液被树脂污染、流动不足,都会降低清洗效果;但浸泡过久也可能损伤某些材料。清洗方法和时长应以树脂供应商的工艺要求为准。
干燥与后固化:不是“照得越久越放心”
洗净之后应先让清洗液充分去除,再做规定的后固化。欠固化可能使零件未达到预期的力学状态;不受控地增加UV剂量或温度,也可能带来颜色和性能变化。后固化应按材料配方规定的波长、温度、时间与设备条件执行,而不是统一加时。
选材与工况:普通模型树脂不一定适合长期承载
细节清晰、成型顺利,不代表耐候性和长期韧性也过关。外观模型树脂、类ABS树脂、刚性树脂和弹性树脂各有设计重点;名称里有“工程”“高韧性”,也不能代替真实工况验证。
此外,装配预紧力、卡扣根部圆角、打印方向和支撑痕迹,都可能影响裂纹从哪里开始。把全部责任推给“晒坏了”,容易漏掉真正的薄弱环节。
04|卡扣已经断了,怎样判断是不是老化?
与其直接更换树脂,不如先做一次小规模、可追溯的排查。下面这组顺序适合研发样件和治具的初步失效分析。
先看断裂位置。裂纹是否起始于尖角、薄壁过渡、螺钉孔、支撑接触点?有无白化、层间分离或此前留下的细裂纹?先排除结构应力集中与局部缺陷。
再核对暴露环境。记录零件放在何处、是否直晒、是否处于高温车厢或潮湿环境、是否长期受力;不要只写“存放半年”。
查清后处理记录。确认所用树脂批次、清洗介质和时间、干燥情况、后固化设备及设定。没有这些记录,很难分清材料差异和工艺差异。
做同批对照。条件允许时,使用相同树脂、打印方向和后处理工艺制作同形状样件,一组避光保存,一组按目标环境暴露;在相同测试条件下比较颜色、尺寸和弯折或断裂表现。
如果要开展规范的耐候性评价,可参考ASTM G154、ASTM D4329及ISO 4892系列设置受控暴露条件,再结合相应的力学测试评价性能保持情况。加速老化试验中的几百小时,不能未经相关性验证就直接换算成“户外能用几年”。
05|想让树脂打印件用得更久,工程上该做什么?
材料先按服役条件选。对几天内完成的装配干涉检查,外观模型树脂可能已足够;涉及反复拆装、长期受力、车内高温或户外日晒的零件,应优先查看对应材料的热性能、断裂伸长率及耐候数据,并以代表性样件验证。
把后处理做成固定工艺。清洗、干燥、后固化都应有明确条件和记录。复杂腔体需要特别检查残液;使用超声或其他强化清洗方式前,要确认材料、结构与清洗介质是否适配。
减少不必要的光照和高温。备用件尽量避开持续直晒和高温环境。需要长期见光的部件,可以评估具有紫外防护能力的涂层或遮光结构,但必须验证涂层的附着力、材料相容性以及对装配尺寸的影响,不能把喷漆视为寿命保证。
对关键件建立老化后的验收指标。只测刚下机时的强度还不够。卡扣可关注经历环境暴露后的装配力和失效情况;治具可关注尺寸、变形及关键部位裂纹。最终是否合格,应由使用工况和项目要求决定。
真正该盯住的,不只是打印成功率
光固化3D打印擅长快速得到复杂结构和精细特征,但“今天能装配”和“半年后仍可靠”之间,还隔着材料选择、后处理、服役环境与验证方法。
那只突然断掉的卡扣,未必是树脂质量差,也未必只是晒坏了。把失效位置、工艺记录和环境对照放在一起,往往比单纯延长固化时间更有帮助。
对于需要长期使用的功能件,Yidimu建议在选型阶段同时明确实际受力、光照条件、温度范围与预期使用周期,再匹配材料和后处理方案。
参考标准与资料
ASTM G154-23:荧光紫外灯设备材料暴露试验标准实践。
ASTM D4329-26:塑料荧光紫外灯暴露试验标准实践。
ISO 4892-2:2013:塑料实验室光源暴露方法——氙弧灯。
ISO 4892-3:2024:塑料实验室光源暴露方法——荧光紫外灯。
Additive Manufacturing for Automotive Applications: Mechanical and Weathering Durability of Vat Photopolymerization Materials(光固化材料后固化与耐候表现研究)。