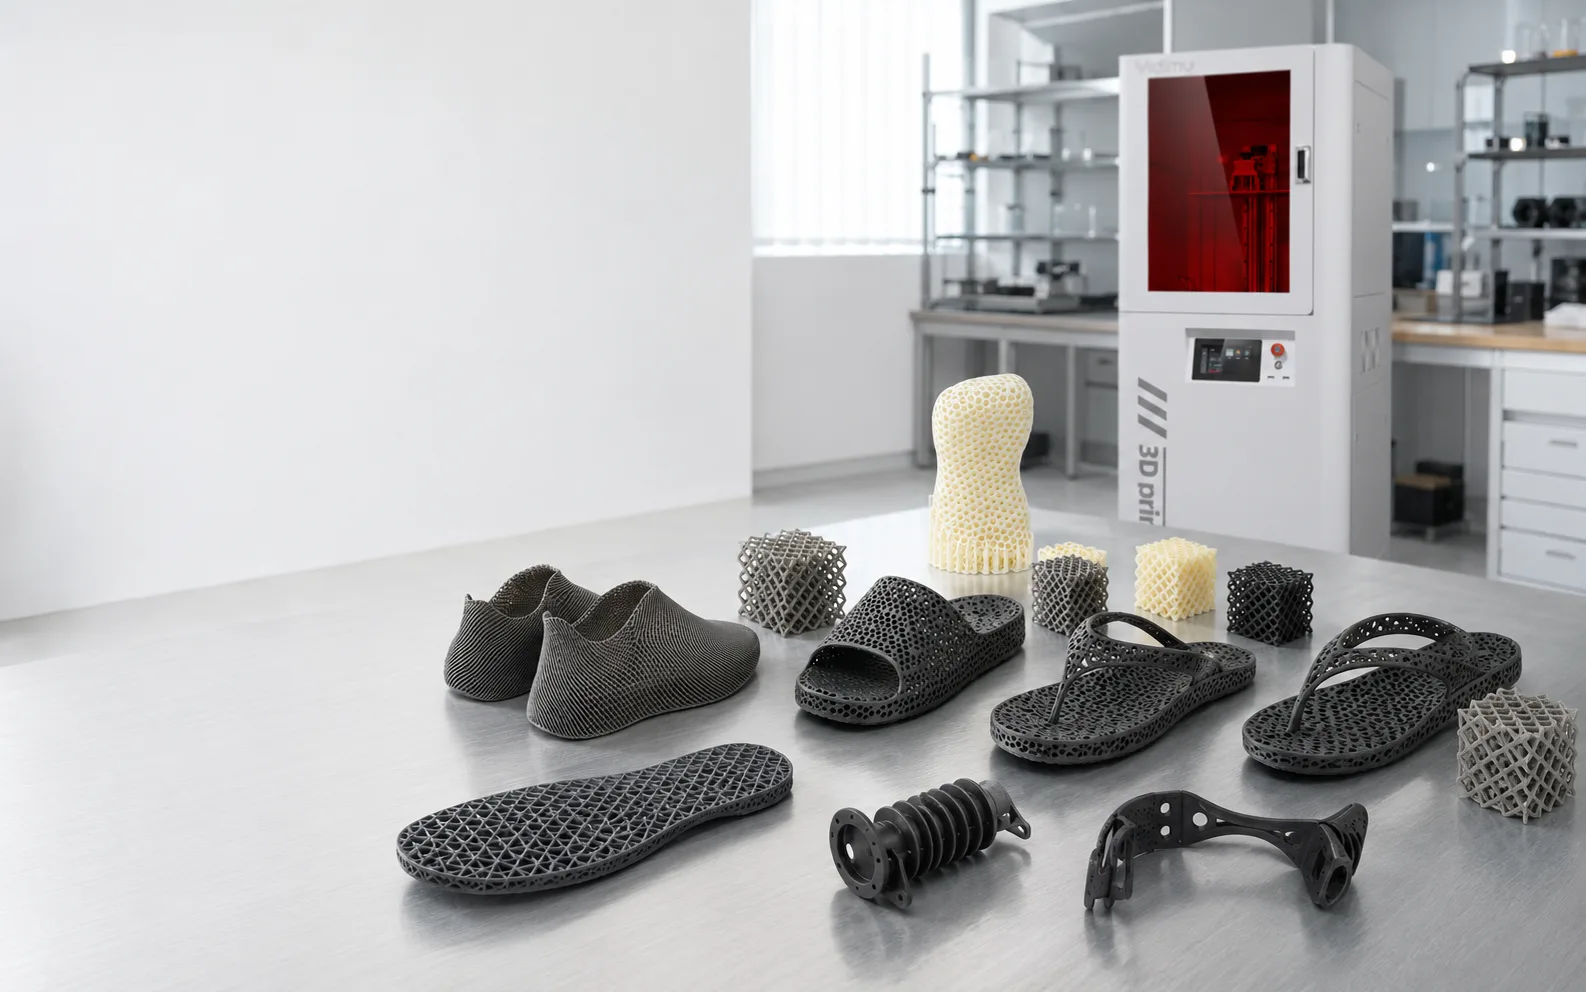
Impresión 3D flexible para calzado, lattices y piezas elastoméricas
Geometría, resina, impresión y posprocesado evaluados como un único flujo de trabajo, desde el CAD hasta la pieza validada.
Una etiqueta de dureza no describe la pieza terminada.
La sensación al tacto, la compresión y la deformación de una pieza flexible dependen tanto de su geometría y de su estado de curado como del material. La misma resina puede comportarse de forma distinta si cambian la celda, el espesor de pared, el espacio de deformación o la orientación.
Las resinas fotopoliméricas flexibles son un sistema de fotocurado y no deben considerarse equivalentes al TPU/TPE termoplástico ni a la silicona. La selección del material debe partir de la impresora, de la documentación vigente de la resina y de ensayos con piezas representativas.
Cuando la geometría forma parte del rendimiento
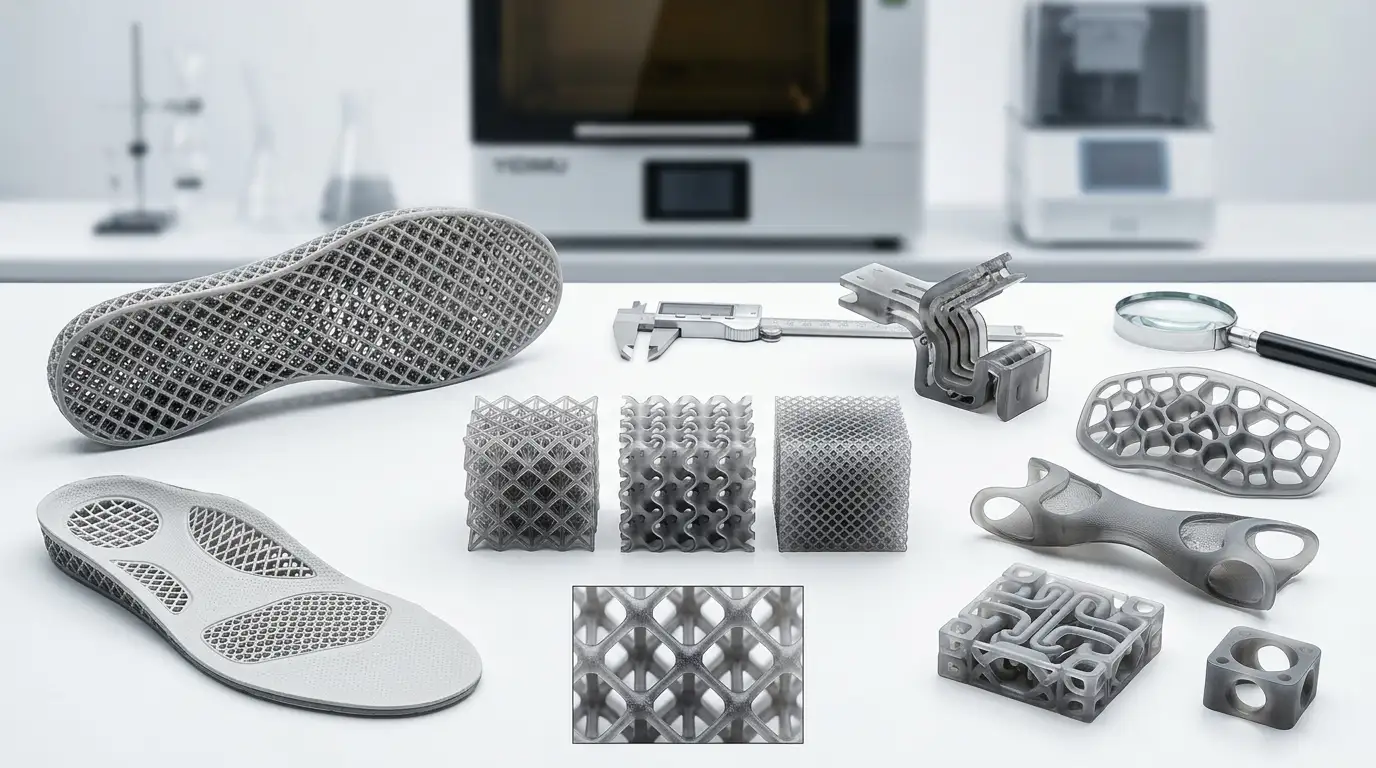
Los proyectos más útiles empiezan con una estructura real y un objetivo de evaluación concreto, no con la petición genérica de un material «blando».
- 01Suelas y entresuelas lattice
- 02Estructuras de amortiguación
- 03Plantillas flexibles
- 04Acolchados de protección
- 05Conectores flexibles
- 06Componentes para wearables
- 07Estructuras de robótica blanda
- 08Piezas técnicas flexibles
I+D en ortopedia y rehabilitación: la impresión flexible puede utilizarse para geometrías de prototipo, conceptos de ajuste y desarrollo estructural. Esta página no afirma aprobación médica, rendimiento clínico, seguridad para el paciente ni certificación sanitaria.
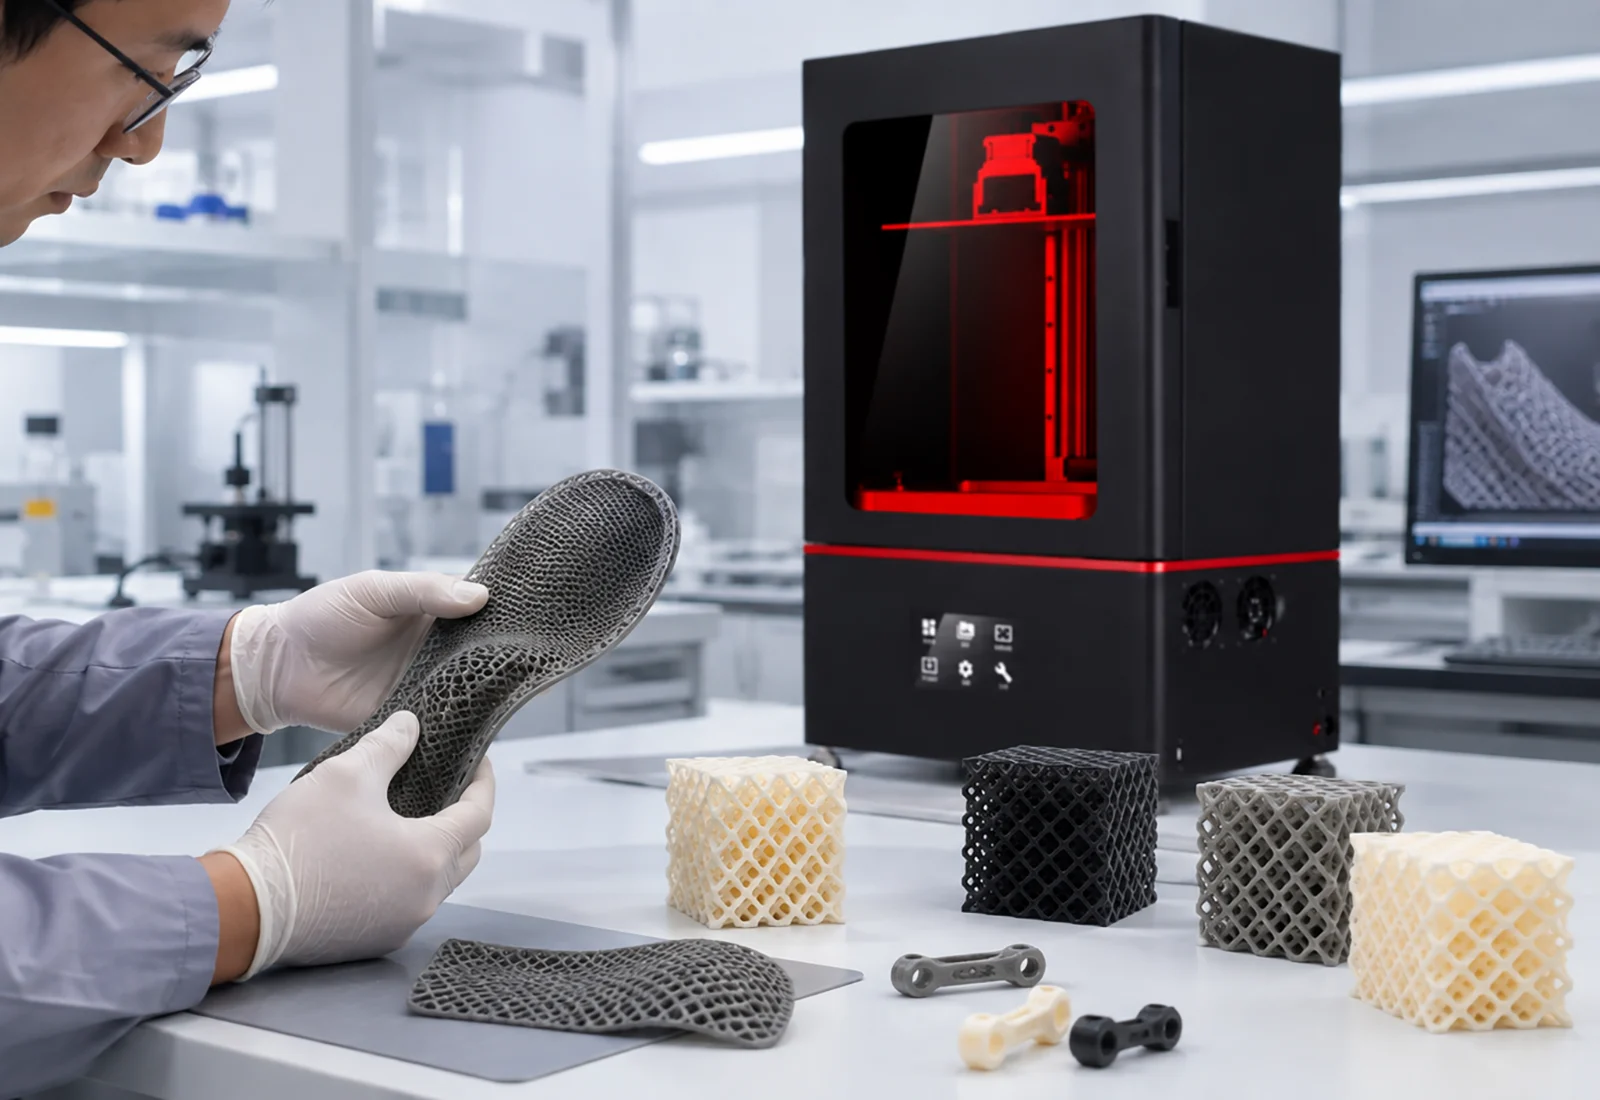
Diseñe la deformación, no solo el material.
El comportamiento final depende de la arquitectura lattice, del espesor de pared, de las condiciones de impresión y del posprocesado.
Ocho factores que conviene revisar antes de imprimir
Geometría de la celda
La topología, la disposición de las barras y la densidad local cambian cómo se reparte la deformación. Compare variantes con el mismo método de evaluación.
Espesor de pared
Las paredes finas flexionan con más facilidad y las secciones gruesas aportan soporte local. Las transiciones entre espesores también deben revisarse.
Estructuras abiertas y limpieza
Los lattices abiertos necesitan drenaje y acceso para el lavado. La resina atrapada o las zonas internas inaccesibles complican el posprocesado.
Refuerzo local
Refuerce puntos de fijación, bordes o zonas de transmisión de carga sin engrosar ni densificar toda la pieza.
Espacio de compresión
Deje margen para la deformación prevista. Paredes contiguas, pieles o elementos integrados pueden limitar el movimiento que se diseñó.
Orientación de la pieza
Condiciona la colocación de soportes, el drenaje, las superficies visibles y la relación entre la geometría y el proceso de impresión.
Estrategia de soportes
Los soportes deben asegurar la imprimibilidad y permitir una retirada y un acabado viables en superficies flexibles o detalladas.
Estado de poscurado
Evalúe la pieza después del lavado, el secado completo y el poscurado UV. Compare solo piezas con un posprocesado controlado y documentado.
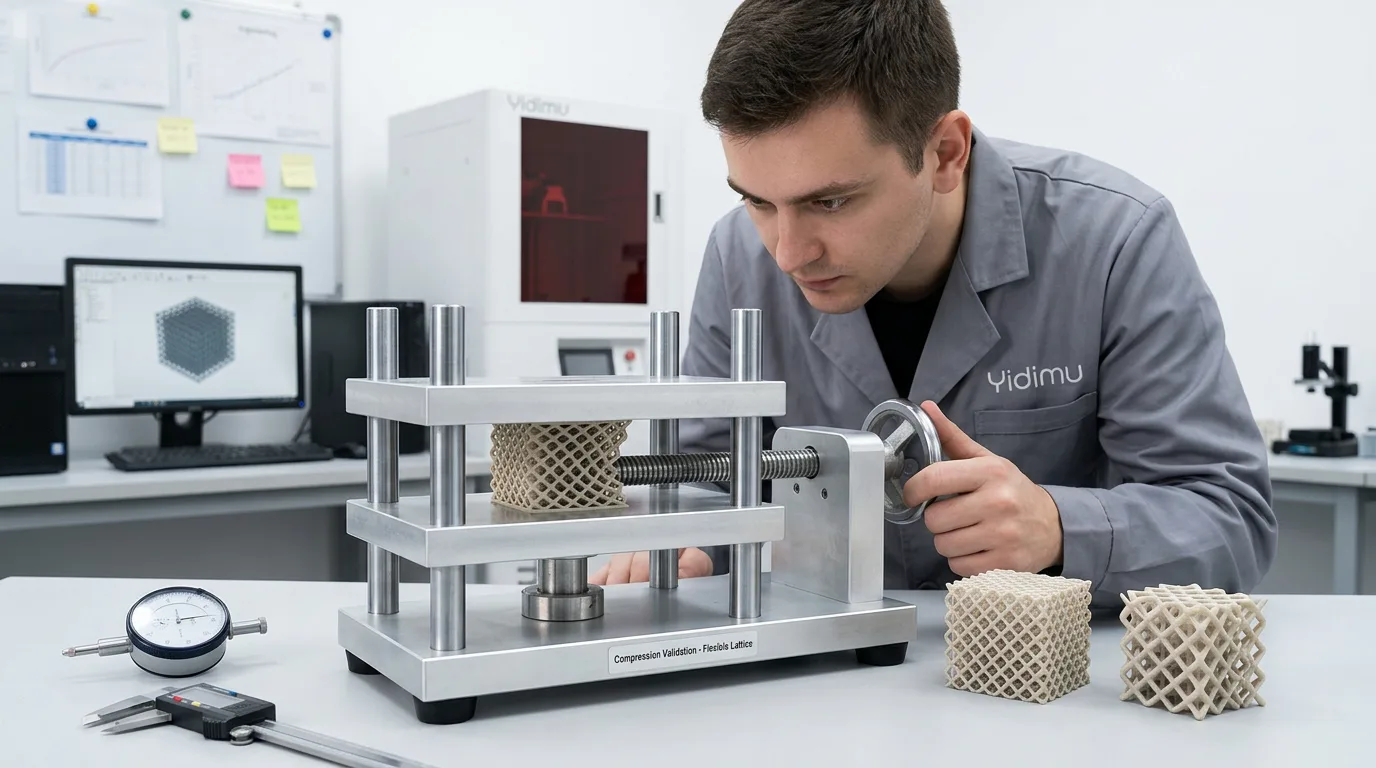
Observe cómo se deforma la estructura terminada
Un ensayo controlado de compresión o de ajuste puede revelar diferencias entre variantes de lattice que no se aprecian en el CAD. El objetivo es comparar piezas representativas en una condición definida del proyecto, no declarar un valor universal de recuperación, una vida a fatiga ni un rendimiento certificado.
- Comparar variantes geométricas equivalentes
- Registrar el estado de poscurado
- Observar pandeo o contacto local
- Comprobar el espacio de deformación
- Documentar la recuperación solo si se mide
- Inspeccionar daños visibles tras el ensayo
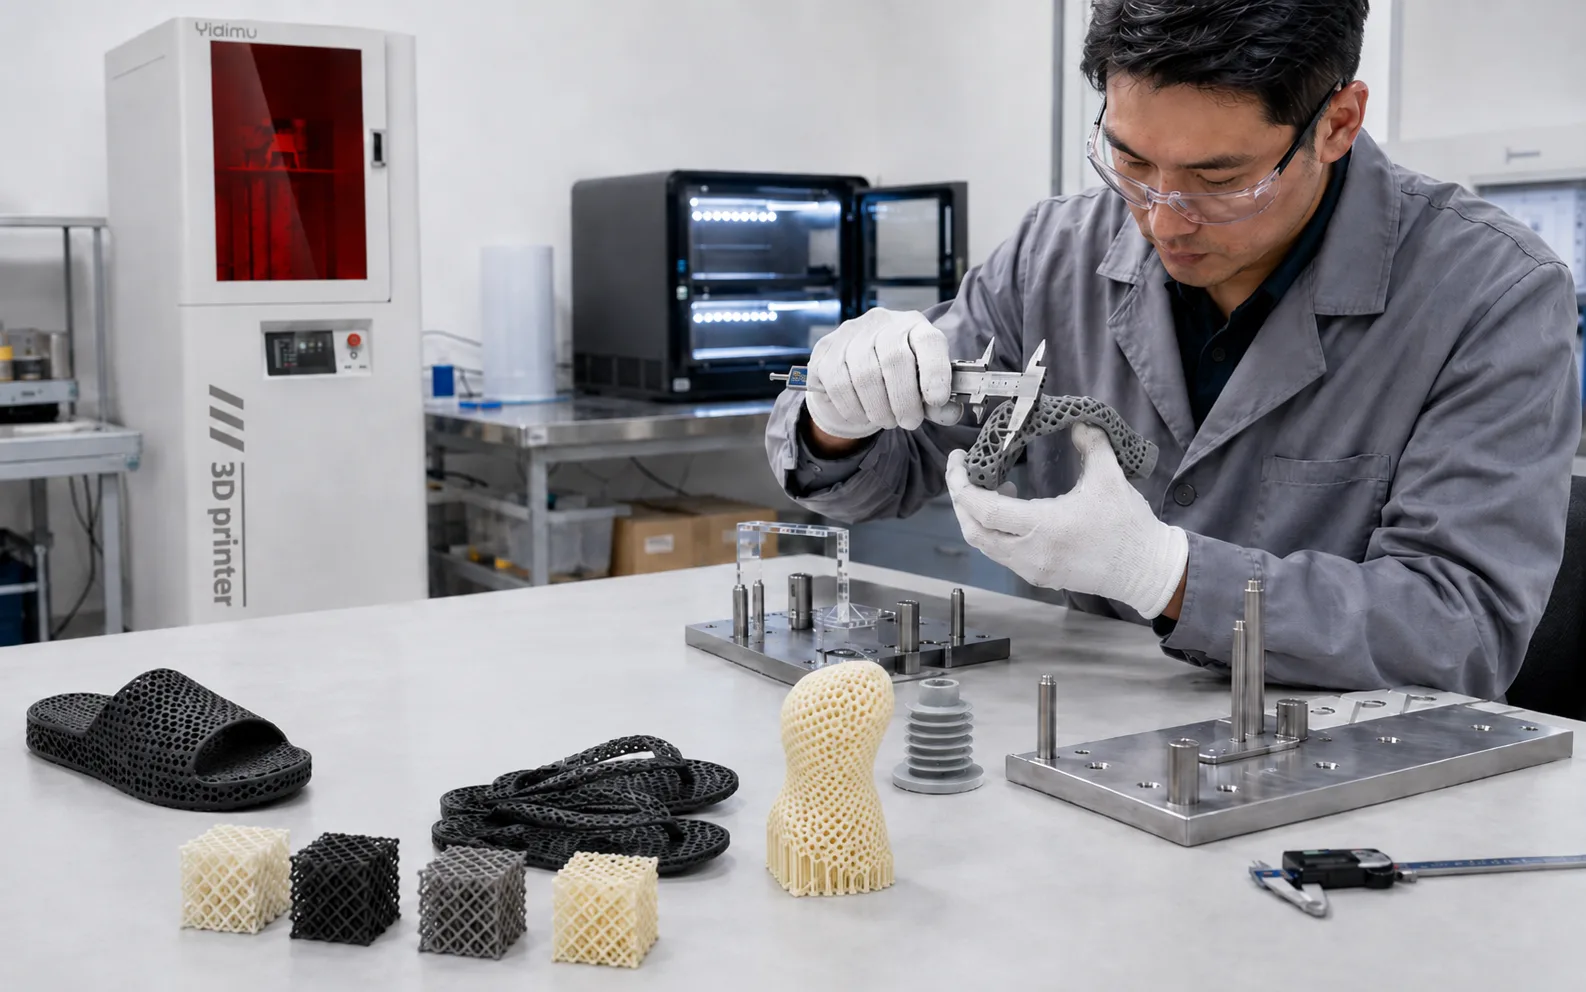
Impresión y posprocesado forman un solo flujo de trabajo
Una muestra flexible no está lista para una comparación útil nada más salir de la impresora. El acceso para la limpieza, el secado completo, el poscurado UV y el acabado determinan el estado en que se evalúa la pieza.
- 01Modelo 3D
- 02Revisión de la geometría
- 03Selección de impresora y resina
- 04Orientación y soportes
- 05Impresión
- 06Lavado
- 07Secado completo
- 08Poscurado UV
- 09Retirada de soportes y acabado
- 10Revisión de compresión, ajuste y geometría
Elija el sistema en función de la pieza representativa
El tamaño de impresión, el detalle del lattice, la orientación, la compatibilidad del material, el acceso para el posprocesado y la producción prevista deben revisarse en conjunto.
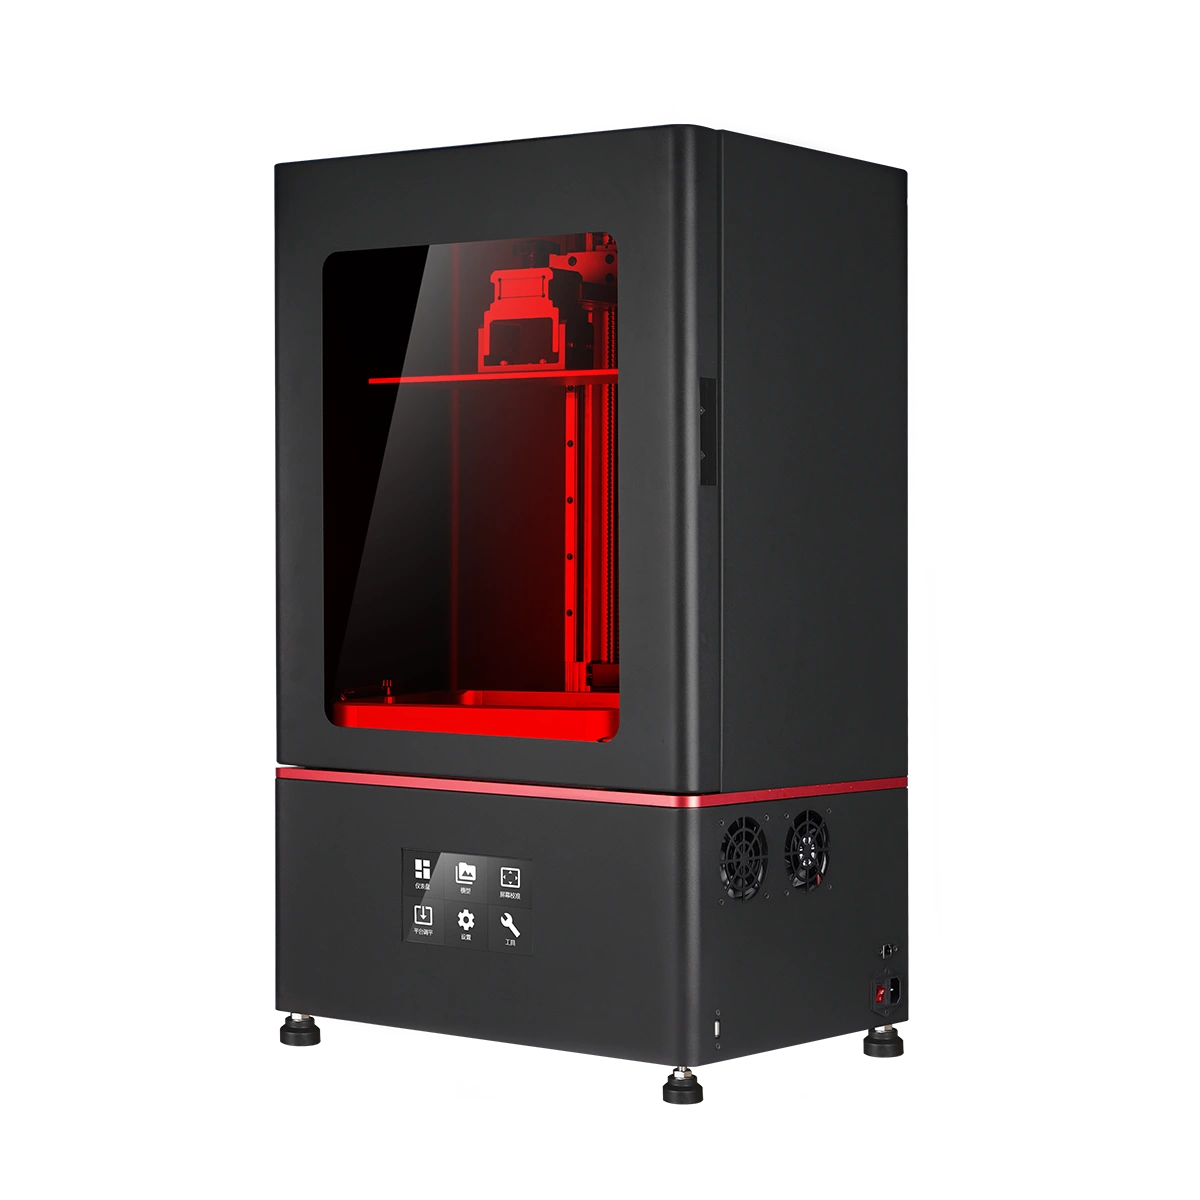
Flex G2
Impresora de fotocurado LCD enmascarado a 405 nm, orientada a lattices complejos, estructuras de amortiguación y componentes flexibles.
- Adecuada cuando la pieza representativa cabe en el volumen de impresión indicado.
- Revise el detalle del lattice, el acceso de los soportes y la distribución de varias piezas con el CAD real.
- Confirme la resina, el laminado y el posprocesado definitivos antes de la compra.
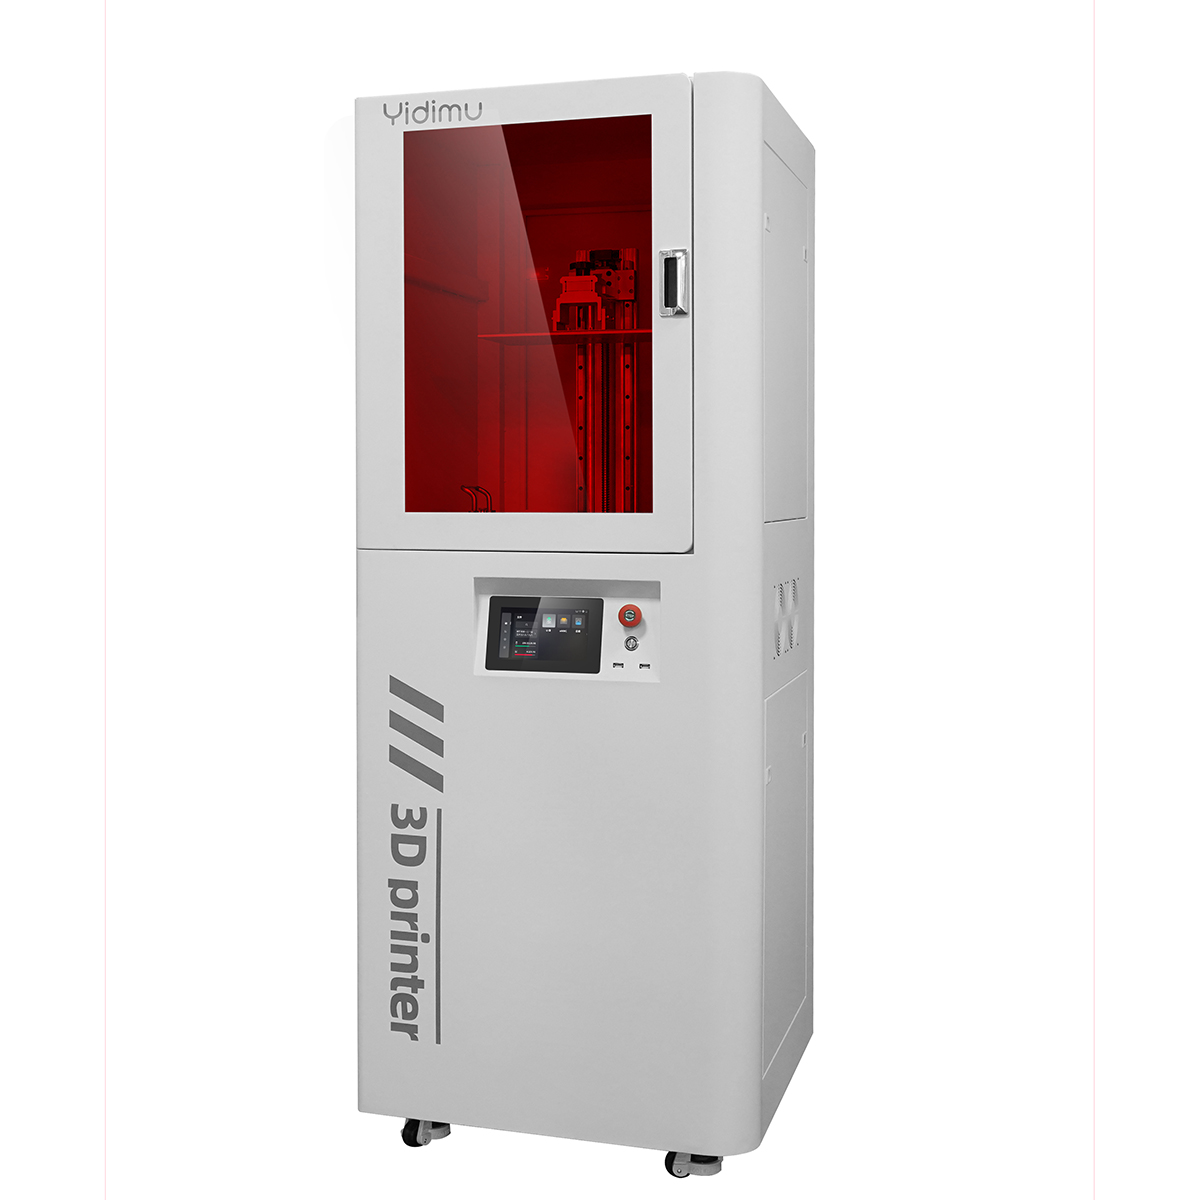
Flex Pro
Sistema de fotocurado de pie y gran formato para piezas elastoméricas, con control automático de la temperatura de la cámara.
- A considerar cuando haya que evaluar piezas únicas de mayor tamaño u otra distribución de producción.
- Confirme la altura de impresión y la configuración final con las dimensiones reales del proyecto.
- Utilice muestras representativas para revisar geometría, limpieza, curado y acabado.
Selección del material
Elija la resina flexible o elastomérica según la documentación técnica vigente de YIDIMU y la compatibilidad con la impresora. El rendimiento de la pieza final no puede deducirse solo de su dureza Shore.
Ver resinas →Capacidad de posprocesado
Dimensione el lavado, el secado completo y el poscurado UV según el tamaño real de los lattices, el acceso para el drenaje y el volumen de cada lote.
Ver equipos de posprocesado →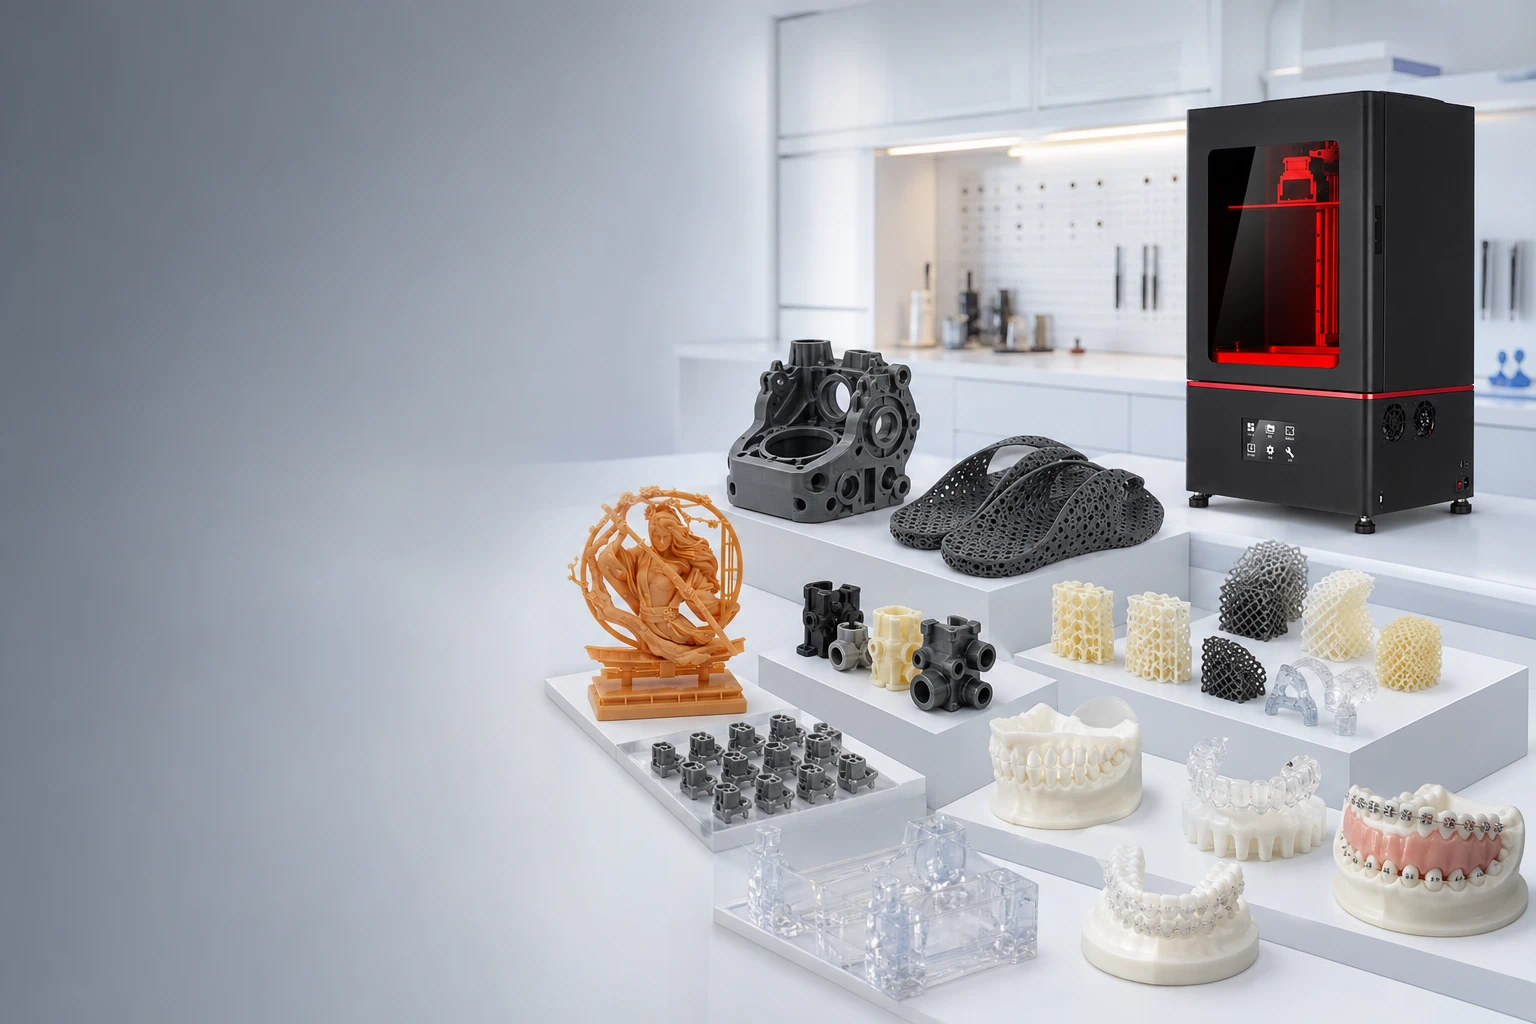
Defina los criterios de aceptación antes de comparar muestras.
Una revisión útil relaciona lo que se ve y se mide en la muestra terminada con el requisito real del proyecto.
Geometría
Forma de la celda, elementos finos, transiciones de pared, aberturas internas y zonas donde se espera deformación local.
Superficie
Textura visible, zonas de contacto de soportes, necesidades de acabado y superficies relevantes para la revisión.
Flexibilidad
Dirección de flexión o deformación con un montaje de evaluación definido, no una descripción vaga de «suavidad».
Respuesta a compresión
Cómo se comprime la geometría con el utillaje, la fuerza o el desplazamiento que realmente usa el proyecto.
Recuperación
Se registra solo cuando se mide con un método, un tiempo y un estado de poscurado definidos.
Ajuste
Interfaces con piezas acopladas, componentes del calzado, carcasas, correas u otras superficies de montaje.
Cotas críticas
Dimensiones que afectan al ajuste, a las holguras, al espesor local de pared o a los elementos de fijación.
Estado de poscurado
Todas las muestras comparadas deben haber completado el lavado, el secado completo y el poscurado UV requeridos.
Relación de montaje
Cómo se posiciona, se comprime, se mueve o entra en contacto la pieza flexible con los componentes vecinos del prototipo.
Límites de esta página: no se garantiza una recuperación determinada, una vida a fatiga, millones de ciclos, aptitud certificada para contacto con la piel, grado médico ni uso alimentario. Cualquiera de estos requisitos debe respaldarse con la documentación vigente del material, las normas aplicables y una validación específica del proyecto.
Qué incluir al enviar su pieza
- Archivo STL / OBJ
- Dimensiones generales
- Uso previsto
- Dirección de flexión deseada
- Cantidad
- Requisitos de superficie
- Geometría crítica
- Dudas sobre el posprocesado
Envíenos una pieza flexible representativa
Primero la geometría, después la muestra representativa y, con esa evidencia, la selección del equipo. Envíe una suela lattice, una estructura de amortiguación o una pieza elastomérica real para evaluar el flujo completo.