
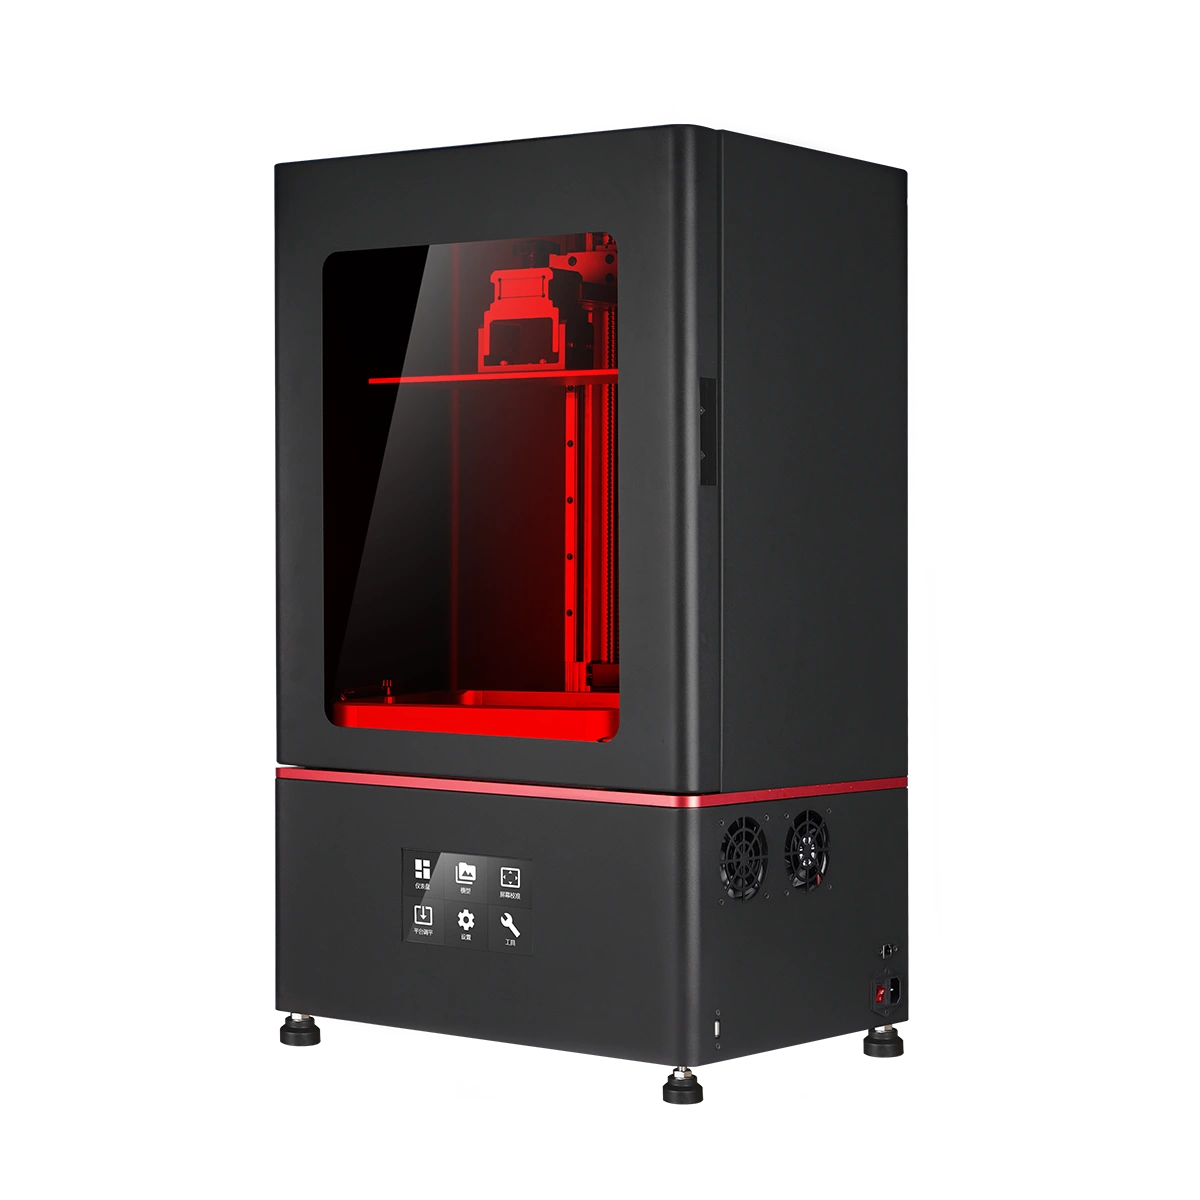
Flex G2: impresora 3D de resina flexible para estructuras elastoméricas
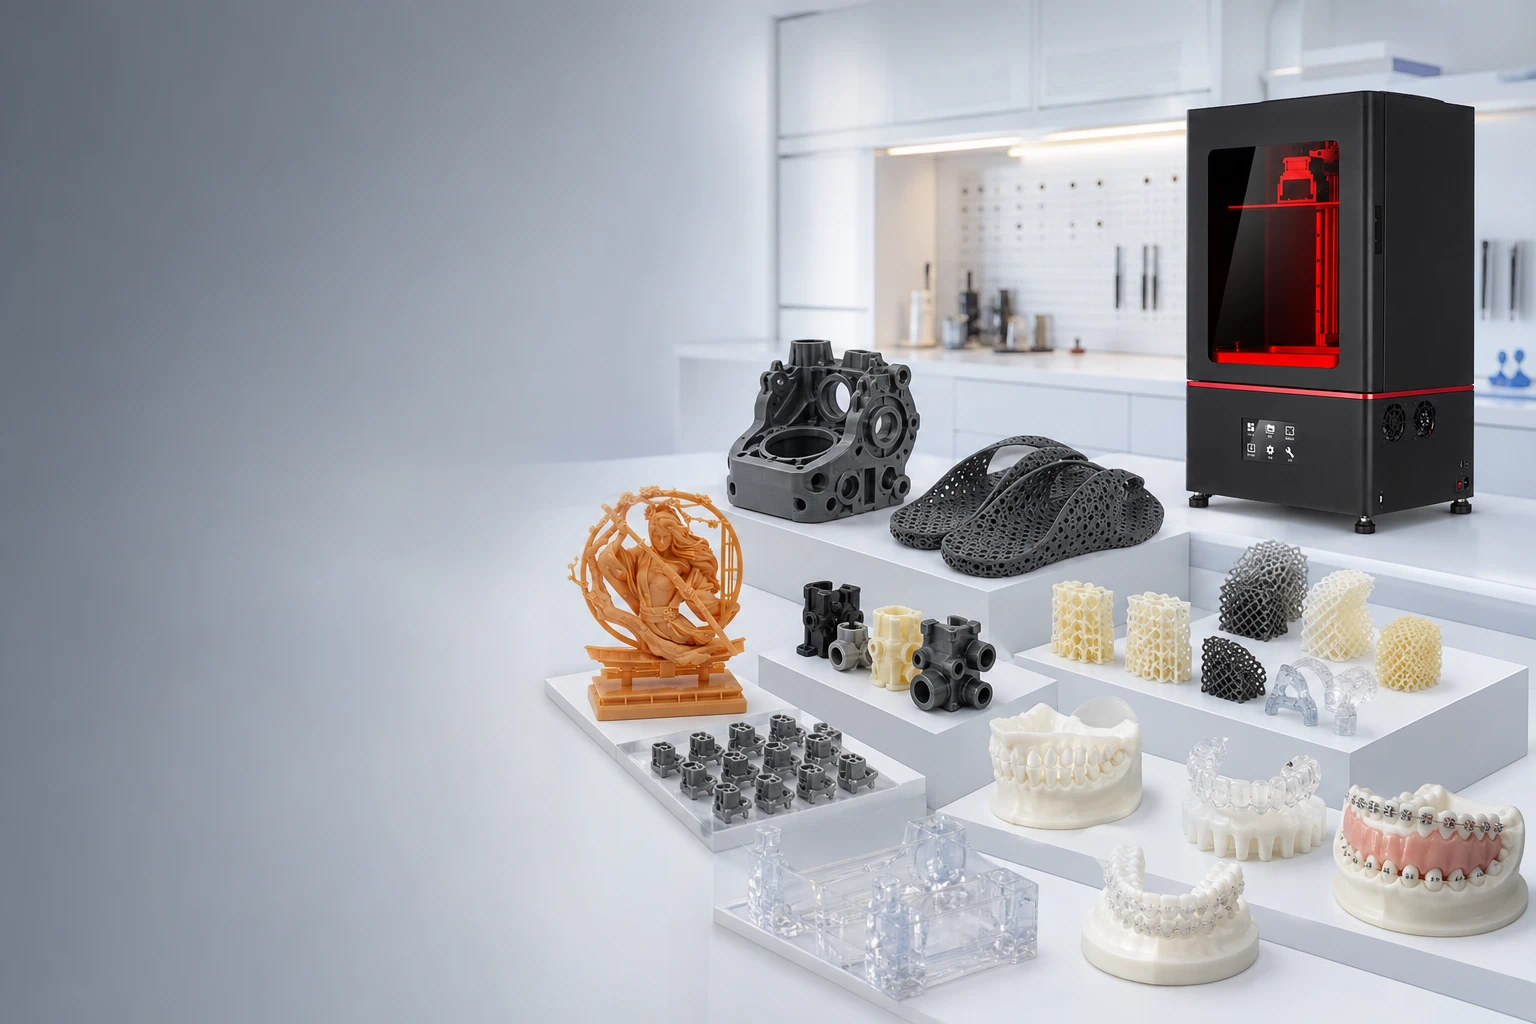
Sistema LCD de 14 pulgadas y 16K desarrollado para estructuras reticulares, componentes de amortiguación, calzado, prototipos flexibles, robótica blanda y otras piezas elastoméricas.
La pieza flexible empieza por la geometría, no solo por la dureza
Flex G2 combina una plataforma de fabricación de gran formato, exposición LCD de alta resolución y fotopolimerización UV de 405 nm para desarrollar componentes flexibles con geometrías que serían difíciles de obtener mediante diseños sólidos convencionales.
En una pieza elastomérica, la respuesta final también depende del espesor de pared, la celosía, las transiciones entre zonas, la orientación, los soportes, el material y el poscurado. Por eso, la evaluación debe realizarse con una geometría representativa del uso real.

Una misma resina puede comportarse de forma distinta con otra geometría
Cambiar el tamaño de celda, el espesor, la densidad o la transición entre zonas puede modificar de forma apreciable cómo se deforma y soporta carga una estructura flexible.
Una plataforma para desarrollar piezas elastoméricas complejas
La Flex G2 utiliza exposición de área mediante LCD con luz UV de 405 nm. La plataforma de 302 × 162 × 370 mm permite trabajar con piezas flexibles de mayor tamaño o distribuir múltiples componentes dentro de una misma fabricación.
- 01 Celosías abiertas y estructuras de amortiguación.
- 02 Prototipos de calzado, plantillas y componentes flexibles.
- 03 Piezas deformables para robótica blanda y dispositivos portables.
- 04 Desarrollo y validación de series cortas antes de ampliar producción.

Llevar una estructura digital a una prueba física
Suelas reticulares, plantillas, zonas de amortiguación y otras estructuras flexibles pueden iterarse cambiando la geometría antes de evaluar el comportamiento de la pieza terminada.
La dureza Shore no define por sí sola la pieza terminada
Flex G2 está orientada a materiales elastoméricos dentro del rango indicado de 50A–90A. La selección del material debe hacerse junto con la geometría, el objetivo funcional y el proceso completo.
Dos piezas fabricadas con una resina de dureza similar pueden responder de manera distinta si cambian la celosía, el espesor de pared, la orientación o el poscurado.

Validar ajuste, deformación y geometría antes de avanzar
El sistema puede utilizarse para desarrollar soportes, componentes conformables y otras piezas flexibles de I+D. La aplicación final debe validarse según el material, la geometría y los requisitos técnicos específicos del proyecto.
Especificaciones principales de Flex G2
Los parámetros del equipo describen la configuración de la máquina. El comportamiento y la calidad de una pieza terminada dependen también del material, el modelo, los parámetros de proceso y el posprocesado.
| Modelo | Flex G2 |
|---|---|
| Tecnología de fabricación | Fotopolimerización por exposición de área LCD / MSLA |
| Sistema de exposición | 14 pulgadas · 16K |
| Volumen de fabricación | 302 (L) × 162 (W) × 370 (H) mm |
| Resolución | 15120 × 6230 |
| Velocidad de impresión indicada | 65 mm/h |
| Temperatura de impresión | 15 °C–40 °C |
| Longitud de onda de curado | 405 nm UV |
| Formatos de archivo compatibles | STL / OBJ |
| Sistema / software | Windows 7, Windows 10 o posterior / CHITUBOX, CHITUBOX Pro |
| Dimensiones del equipo | 505 (L) × 385 (W) × 850 (H) mm |
| Peso neto | 70 kg |
| Potencia nominal | 1000 W |
| Alimentación | AC 100–240 V / 50–60 Hz |
| Entorno de funcionamiento | 10 °C–30 °C · 30 %–90 % HR |
| Rango de dureza de elastómeros indicado | 50A–90A |
La resolución de pantalla o cualquier otro parámetro individual no constituye por sí solo una garantía de precisión dimensional, repetibilidad ni rendimiento de una pieza determinada. Para una aplicación de producción, conviene validar una geometría representativa con el material y el flujo de posprocesado previstos.
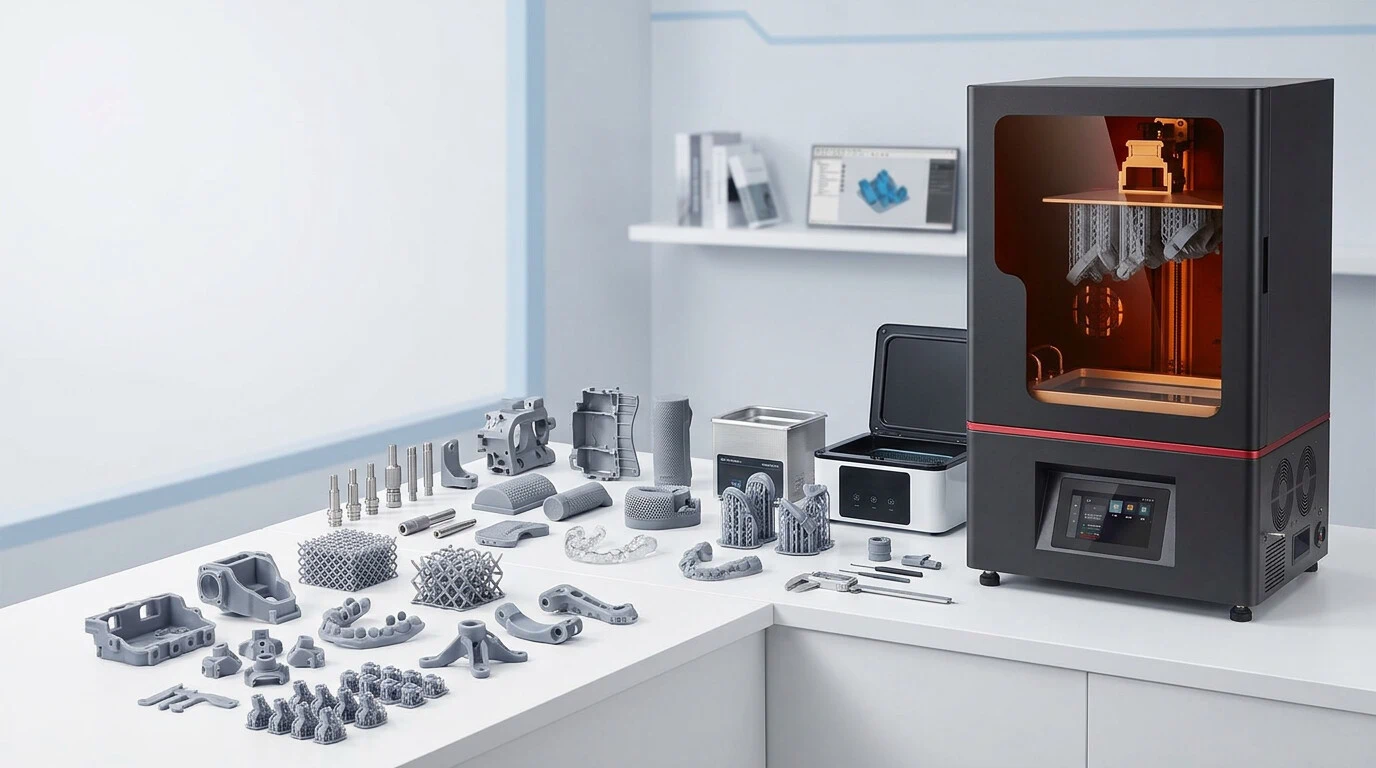
Una pieza flexible no termina cuando sale de la impresora
Preparación, orientación, impresión, lavado, secado, poscurado e inspección forman parte del mismo proceso. Para comparar resultados, estas etapas deben mantenerse bajo condiciones controladas.
Antes de evaluar Flex G2
¿Flex G2 es una impresora SLA?
No utiliza escaneo láser SLA. Flex G2 emplea exposición de área mediante una pantalla LCD, también denominada impresión LCD o MSLA, con luz UV de 405 nm.
¿Puede utilizarse para desarrollar componentes de calzado?
Sí. Entre sus principales direcciones de aplicación se encuentran estructuras reticulares, suelas, plantillas y elementos de amortiguación. El diseño final debe validarse con la geometría, el material y el proceso previstos.
¿Una pantalla 16K significa automáticamente mayor precisión?
No. La resolución describe el sistema de exposición, pero la precisión dimensional de la pieza también depende de la mecánica del equipo, el material, la exposición, la orientación, los soportes, el lavado, el poscurado y el método de medición.
¿La dureza 50A–90A determina la rigidez de la pieza?
No por sí sola. En una estructura flexible, el espesor de pared, la topología de la celosía, la densidad y la geometría local pueden modificar considerablemente la respuesta del componente.
¿Qué información conviene enviar para evaluar un proyecto?
El archivo STL u OBJ, las dimensiones generales, la aplicación, la dureza o respuesta flexible deseada, las zonas críticas, la cantidad prevista y cualquier requisito de ajuste, superficie o inspección.
Empiece por la pieza que necesita fabricar
Comparta el modelo, las dimensiones, el comportamiento flexible esperado, las zonas críticas y la cantidad prevista. A partir de esos datos se puede evaluar mejor la combinación de equipo, material y flujo de posprocesado.