YIDIMU · Fabricación aditiva flexible

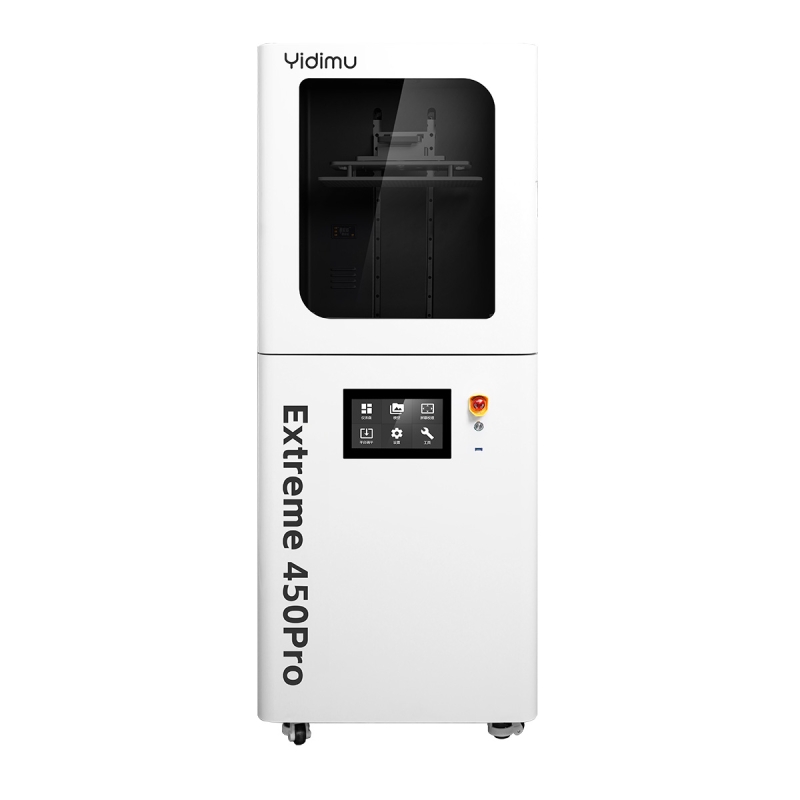
Extreme 450 Pro: impresora 3D industrial de gran formato para elastómeros

Sistema de fotopolimerización para estructuras elastoméricas complejas, piezas flexibles de gran tamaño y proyectos que avanzan desde la validación de diseño hasta la fabricación en series cortas.

50–90A Rango de dureza de elastómeros
450 × 253 mm Área de construcción
400–600 mm Altura configurable
405 nm UV Longitud de onda de curado
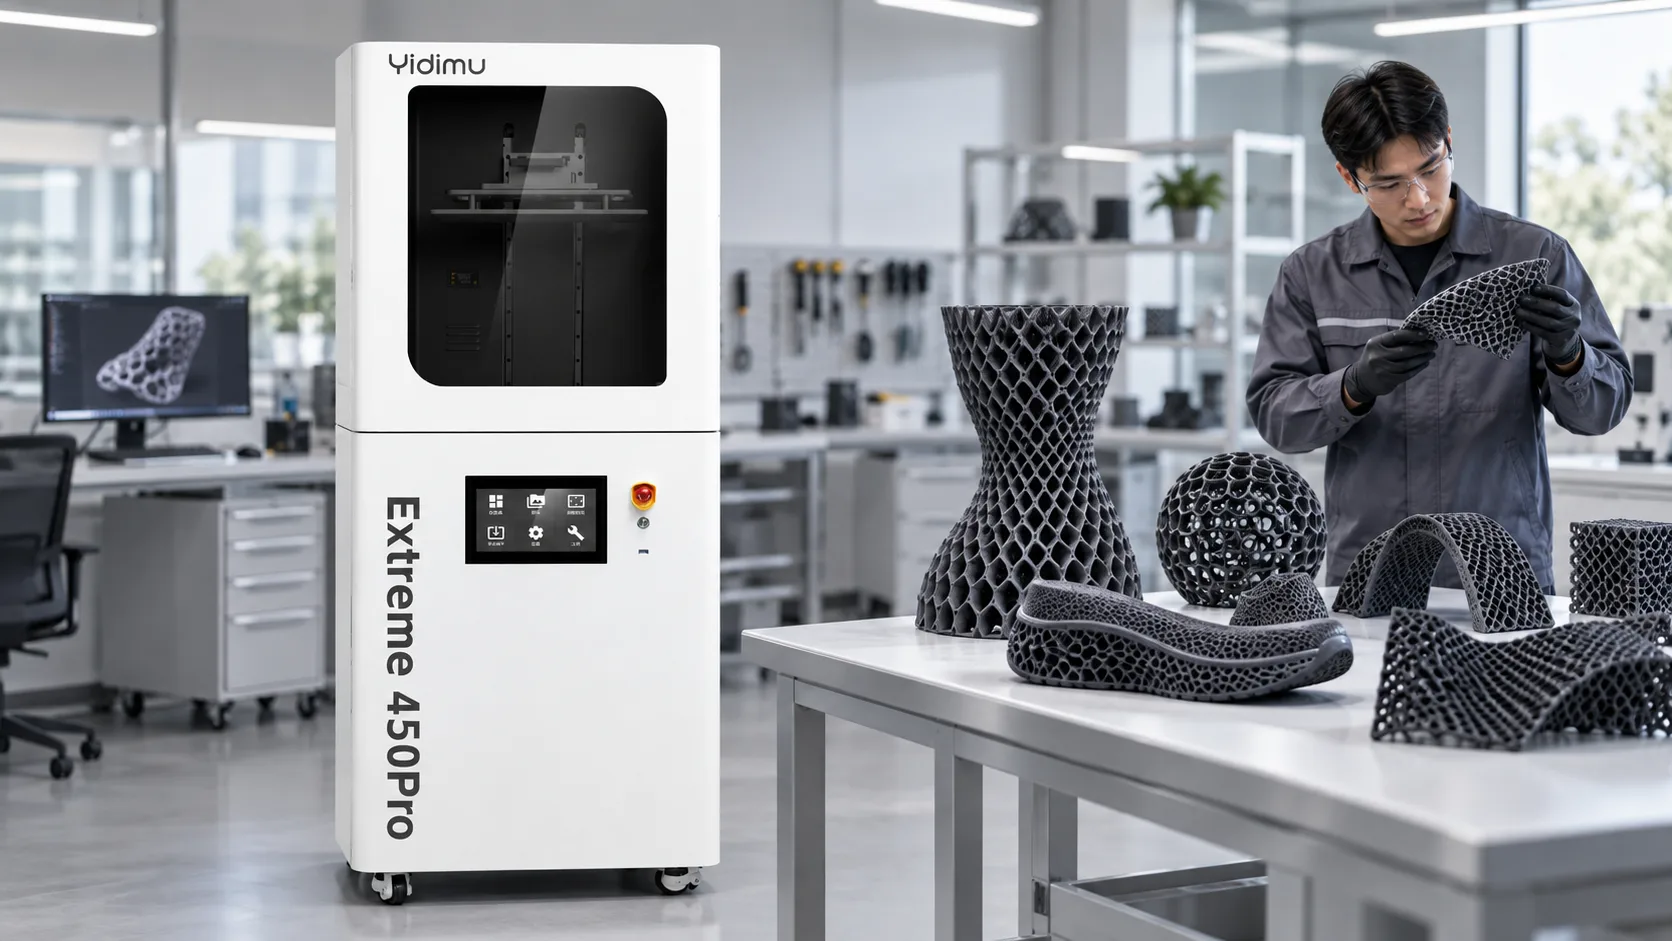
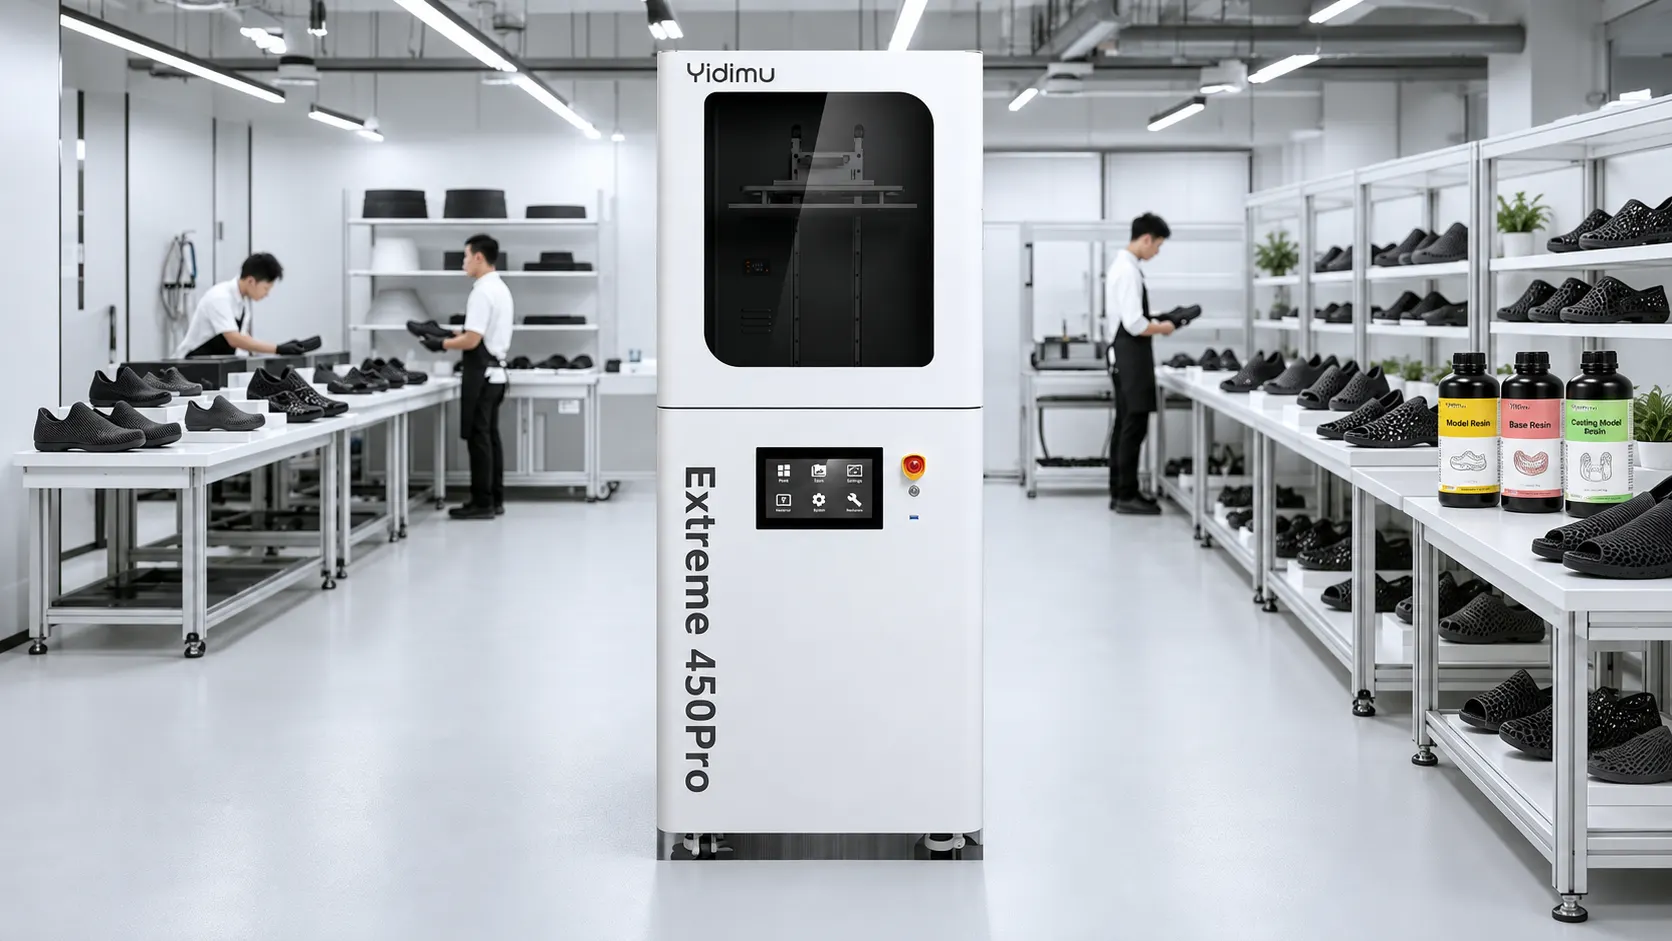
Impresora 3D industrial Extreme 450 Pro de YIDIMU para piezas elastoméricas de gran formato
Diseñada para piezas flexibles complejas

No se trata solo de imprimir un material blando.

En una pieza elastomérica, la geometría puede ser tan importante como la formulación del material. Una estructura reticular, una zona de amortiguación o una superficie adaptada al cuerpo necesitan espacio para deformarse y una geometría capaz de trabajar con esa deformación.

Extreme 450 Pro está orientada a este tipo de aplicaciones. Su formato permite trabajar con estructuras reticulares, componentes de calzado, elementos de protección, piezas flexibles para wearables y otros diseños en los que la forma tridimensional forma parte del comportamiento funcional de la pieza.

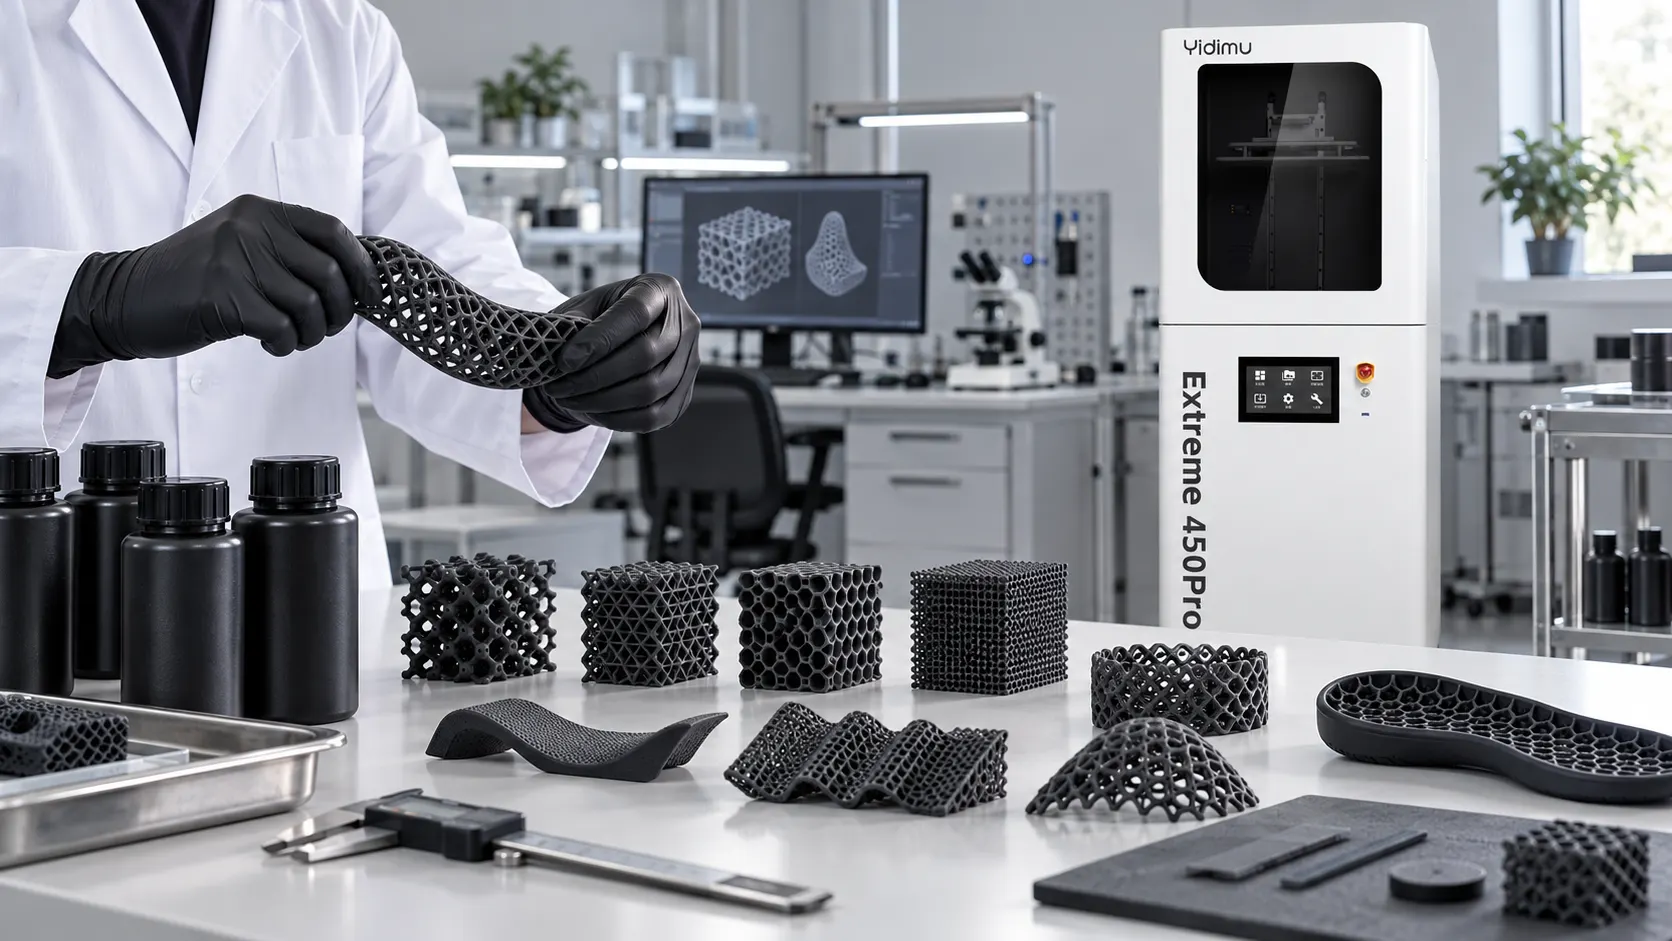
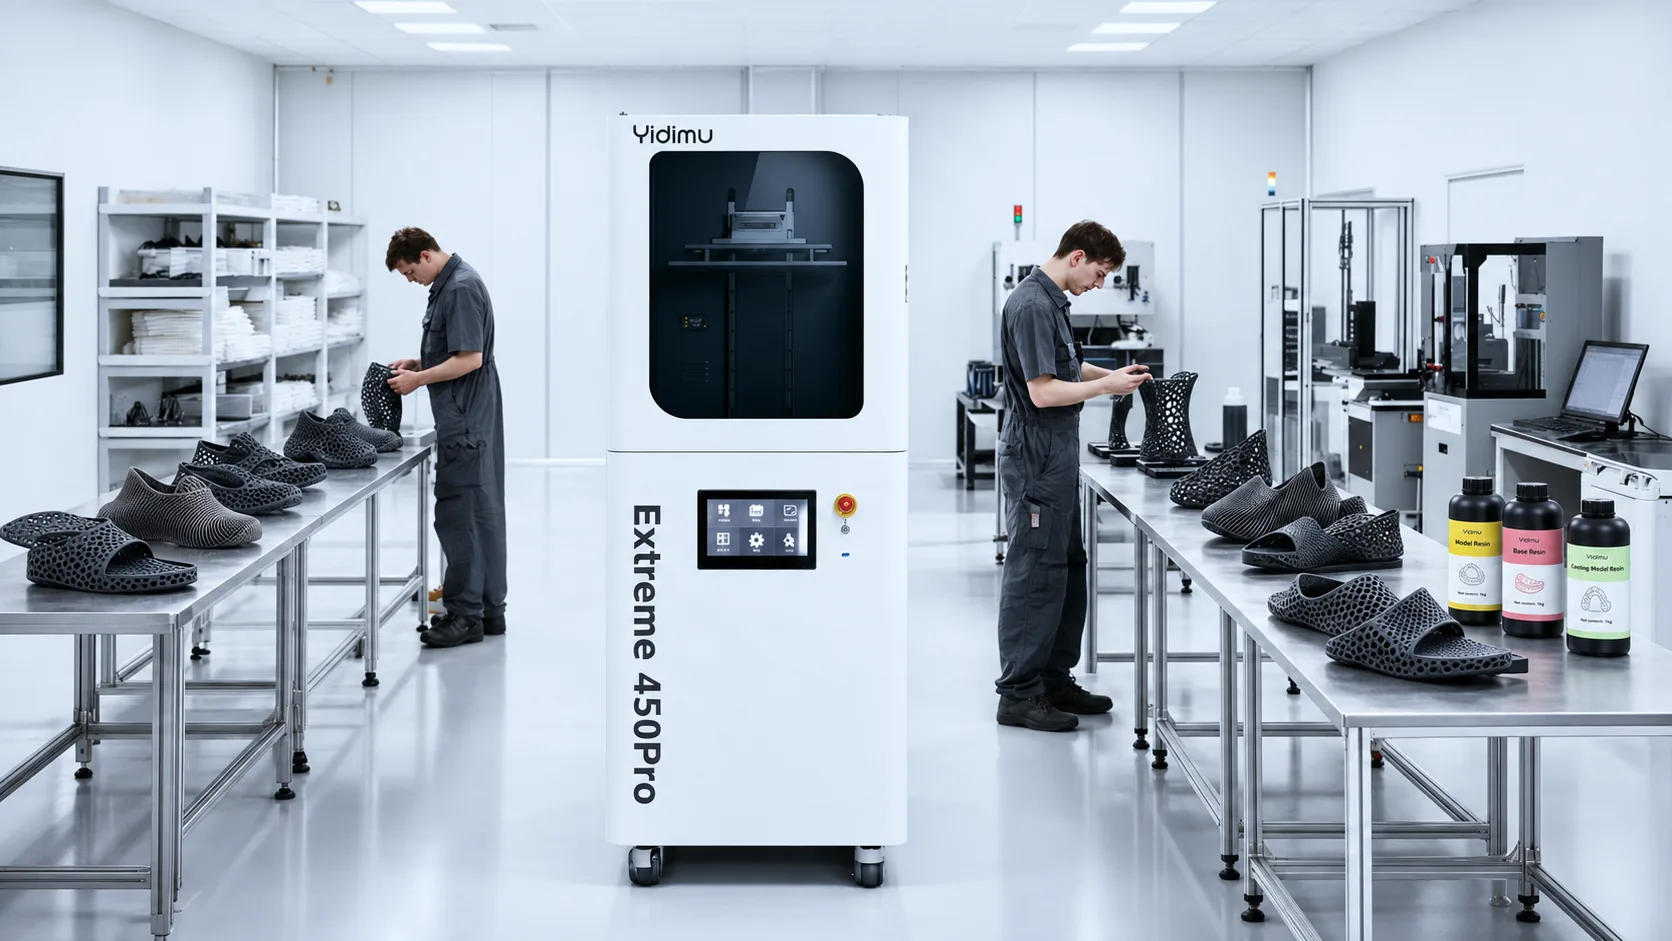
Muestras impresas en 3D de YIDIMU utilizadas para evaluación de aplicaciones
Geometría + material + proceso

La estructura también forma parte de la respuesta mecánica.

Cambiar el tamaño de celda, el espesor, la densidad o las zonas de deformación puede modificar el comportamiento de una pieza incluso cuando se mantiene la misma familia de material. Por eso la validación debe realizarse sobre la geometría representativa del proyecto.

Aplicaciones

Una plataforma para desarrollar piezas elastoméricas de mayor formato.

Extreme 450 Pro está enfocada en aplicaciones donde una geometría flexible compleja debe pasar del modelo digital a una pieza física que pueda medirse, compararse y validar.

01 · CALZADO Y DEPORTE

Suelas, plantillas y estructuras de amortiguación

Desarrollo de estructuras reticulares, suelas flexibles, plantillas, acolchados, sillines y componentes de protección con geometrías que serían difíciles de reproducir mediante mecanizado convencional.
02 · REHABILITACIÓN I+D

Geometrías adaptadas y elementos de soporte

Prototipado y validación geométrica de soportes, acolchados y componentes flexibles adaptados a superficies corporales. Cualquier uso regulado debe evaluarse junto con la documentación específica del material y los requisitos aplicables.

03 · ROBÓTICA Y WEARABLES

Componentes flexibles con espacio de deformación

Piezas para robótica blanda, protectores, carcasas flexibles y elementos para dispositivos portátiles donde la deformación y la geometría forman parte del diseño funcional.

Flujo de fabricación en series cortas mediante impresión 3D de resina
Del prototipo a series cortas

Modificar la geometría digital antes de comprometerse con un utillaje.

La fabricación aditiva permite comparar variantes de estructura, tamaño o distribución de zonas flexibles sin crear un molde nuevo para cada iteración. Cuando el diseño se estabiliza, la capacidad real debe evaluarse considerando impresión, lavado, secado, poscurado e inspección.

01

DLP láser

Sistema de fotopolimerización orientado a la fabricación de estructuras elastoméricas y geometrías reticulares.

02

Control térmico de cámara

Control automático de temperatura de la cámara para mantener las condiciones definidas durante el proceso.

03

Operación 7 × 24 h

Configuración orientada a trabajos industriales prolongados y a flujos de fabricación continua.

04

Flujo digital

Admite archivos STL, OBJ y STEP, con transferencia mediante WiFi, conexión inalámbrica o red LAN.

Datos técnicos

Extreme 450 Pro

Para una evaluación de compra, las dimensiones de la pieza, la formulación del elastómero, la geometría, el volumen esperado y el flujo de posprocesado deben revisarse junto con los datos de la máquina.

Modelo Extreme 450 Pro
Tecnología de conformado DLP láser
Rango de material flexible 50–90 Shore A
Área / volumen de construcción 450(L) × 253(W) × 400–600(H) mm; altura configurable
Área del punto luminoso 0,013 mm²
Operación del equipo 7 × 24 h
Velocidad de impresión 100 mm/h, configurable
Temperatura de impresión 25 °C
Dimensiones de la máquina 700(L) × 700(W) × 1800(H) mm
Longitud de onda 405 nm UV
Alimentación eléctrica AC 100–240 V / 50–60 Hz
Sistema de control Sistema integrado
Control térmico Control automático de temperatura de la cámara
Formatos admitidos STL / OBJ / STEP
Transferencia de archivos WiFi / transferencia inalámbrica / LAN
Condiciones ambientales 25 °C; humedad inferior al 40 %

La velocidad nominal de impresión no equivale al rendimiento total de producción. La capacidad real también depende de la geometría, disposición de piezas, material, lavado, secado, poscurado, inspección y organización del lote.

Resinas fotopoliméricas y muestras impresas para evaluación de materiales
Material + estructura

50–90A describe la dureza. No describe por sí sola la pieza terminada.

La respuesta de una pieza flexible también depende de la formulación de la resina, el espesor, la estructura reticular, la orientación, la geometría y las condiciones de poscurado. La selección debe hacerse con una muestra representativa del uso previsto.

Evaluación de materiales

Primero defina cómo debe comportarse la pieza.

Elegir únicamente una dureza Shore A rara vez es suficiente para una pieza flexible compleja. Dos diseños impresos con el mismo material pueden responder de forma diferente si cambia la geometría interna.

Para un proyecto de calzado, amortiguación o componente flexible, conviene comparar el material dentro de la geometría real antes de fijar una configuración de producción.

  • Tamaño real: comprobar que la pieza y su orientación caben dentro del área disponible.
  • Geometría: revisar celdas, espesores, paredes y zonas de deformación.
  • Material: validar la formulación y sus parámetros de proceso con la máquina.
  • Posprocesado: asegurar acceso suficiente para lavado, drenaje, secado y curado.
  • Inspección: evaluar dimensiones y comportamiento después del poscurado, no solo al retirar la pieza.
Flujo profesional de impresión 3D de resina con impresión, posprocesado e inspección
Flujo completo

La impresión es solo una parte del proceso.

Una pieza elastomérica debe considerarse dentro de un flujo que empieza con el modelo digital y continúa con preparación, impresión, lavado, secado, poscurado e inspección.

Flujo de trabajo

Del archivo digital a una pieza que pueda evaluarse.

Mantener estable cada etapa facilita comparar materiales, estructuras y lotes sin confundir una variación de diseño con una variación de proceso.

01 Diseño

CAD, estructura flexible y geometría representativa.

02 Preparación

Orientación, soportes, disposición y parámetros.

03 Impresión

Fabricación de la geometría mediante fotopolimerización.

04 Lavado y secado

Eliminación de resina residual, también en zonas internas.

05 Poscurado UV

Curado de acuerdo con el material y el proceso definidos.

06 Validación

Inspección dimensional, visual y funcional de la pieza terminada.

Evaluación del proyecto

¿Cuándo tiene sentido evaluar Extreme 450 Pro?

La selección no debería empezar por una cifra aislada de velocidad. Debe empezar por la pieza que se quiere fabricar y por el flujo que deberá repetirse después.

  • La aplicación necesita un fotopolímero elastomérico dentro del rango previsto para el sistema.
  • La pieza o la disposición de varias piezas requiere un área de hasta 450 × 253 mm.
  • Se necesitan geometrías reticulares, huecas o flexibles difíciles de obtener mediante procesos sustractivos.
  • El proyecto requiere comparar varias iteraciones digitales antes de fijar el diseño.
  • El lavado y el poscurado pueden dimensionarse para acompañar el volumen de impresión previsto.
  • Existen criterios concretos de inspección para decidir si la pieza es válida.
Preguntas frecuentes

Antes de evaluar la máquina

¿Qué materiales puede utilizar Extreme 450 Pro?
El sistema está orientado a materiales elastoméricos en el rango 50–90 Shore A. La compatibilidad de una formulación concreta debe confirmarse junto con sus parámetros de impresión y poscurado.
¿Puede utilizarse para suelas y estructuras reticulares?
Sí. Las aplicaciones previstas incluyen estructuras reticulares, suelas, plantillas, amortiguación y otros componentes flexibles. La geometría concreta debe validarse mediante una muestra representativa antes de definir un proceso repetitivo.
¿Qué significa una velocidad de impresión de 100 mm/h?
Es una especificación de velocidad de impresión de la máquina y es configurable. No representa por sí sola la producción diaria, ya que el ciclo completo también incluye preparación, retirada, lavado, secado, poscurado e inspección.
¿Cuál es el tamaño máximo de construcción?
El área de construcción es de 450 × 253 mm. La altura se configura dentro del rango de 400–600 mm, por lo que debe confirmarse la configuración final de acuerdo con el proyecto.
¿Qué archivos admite?
Extreme 450 Pro admite STL, OBJ y STEP. Los archivos pueden transferirse mediante WiFi, conexión inalámbrica o red LAN.
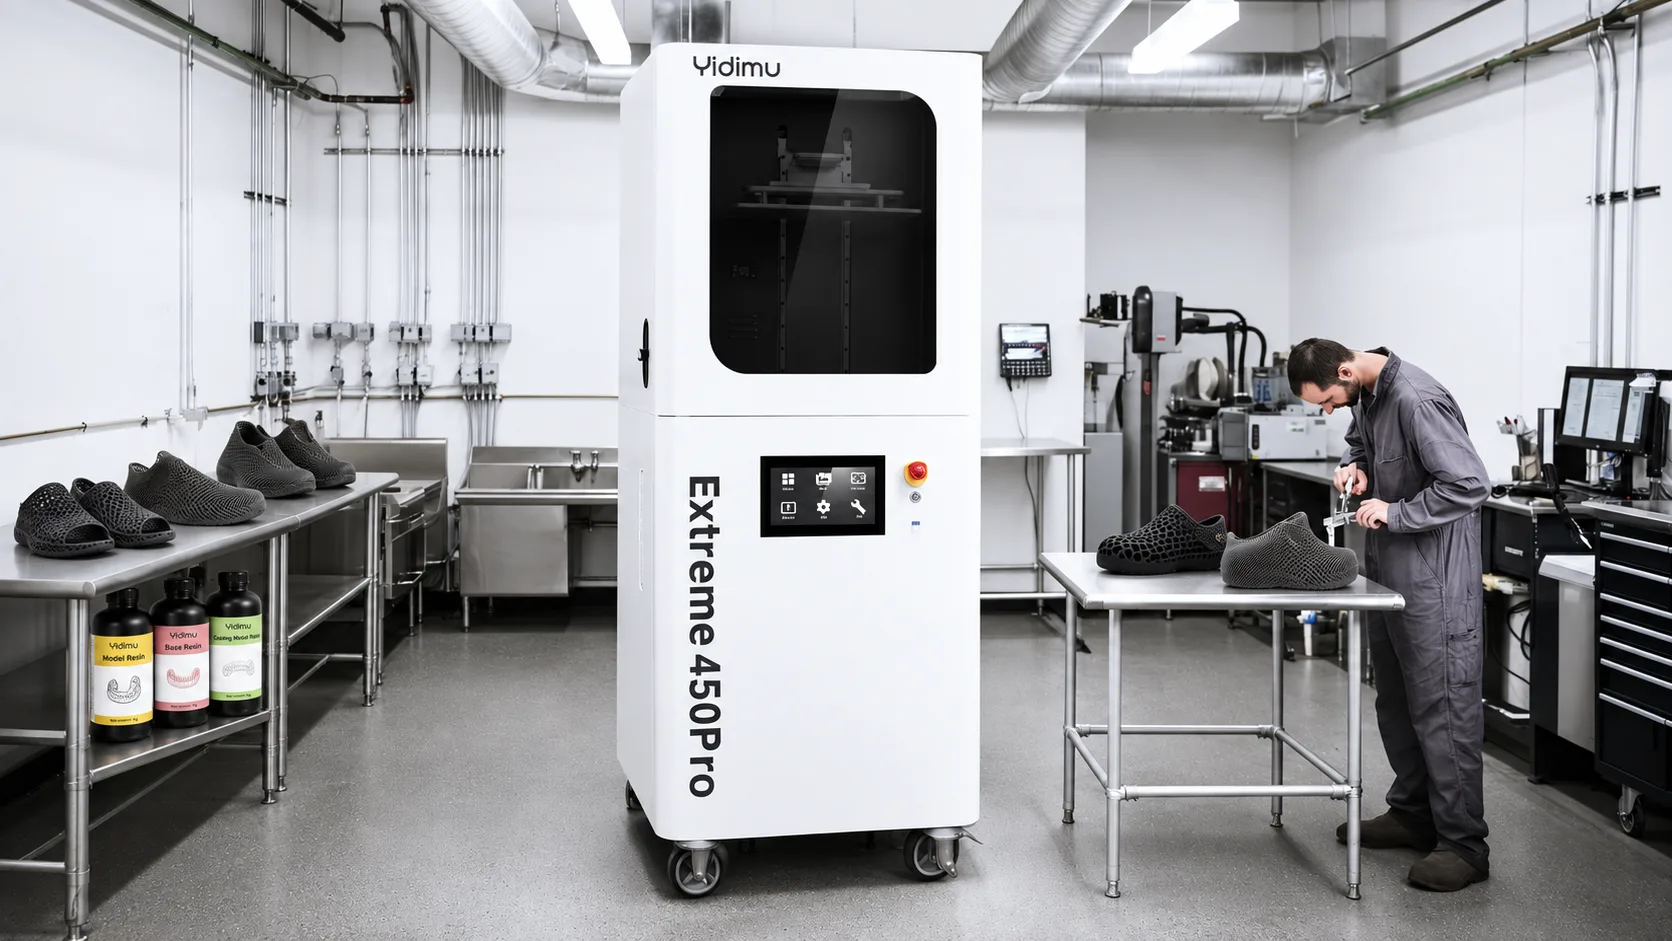
Evaluación profesional de una impresora 3D de resina con muestras y equipos de proceso
Del modelo digital a una pieza verificable

Evalúe Extreme 450 Pro con su propia geometría.

Para revisar la configuración adecuada, prepare un modelo CAD, STL, OBJ o STEP junto con las dimensiones de la pieza, el rango de dureza requerido, la cantidad prevista y los criterios funcionales que necesita comprobar. Una muestra representativa permite evaluar conjuntamente máquina, material, estructura y posprocesado.

Archivo 3D Dimensiones Material Geometría Cantidad Requisitos de inspección