POSPROCESADO DE IMPRESIÓN 3D EN RESINA
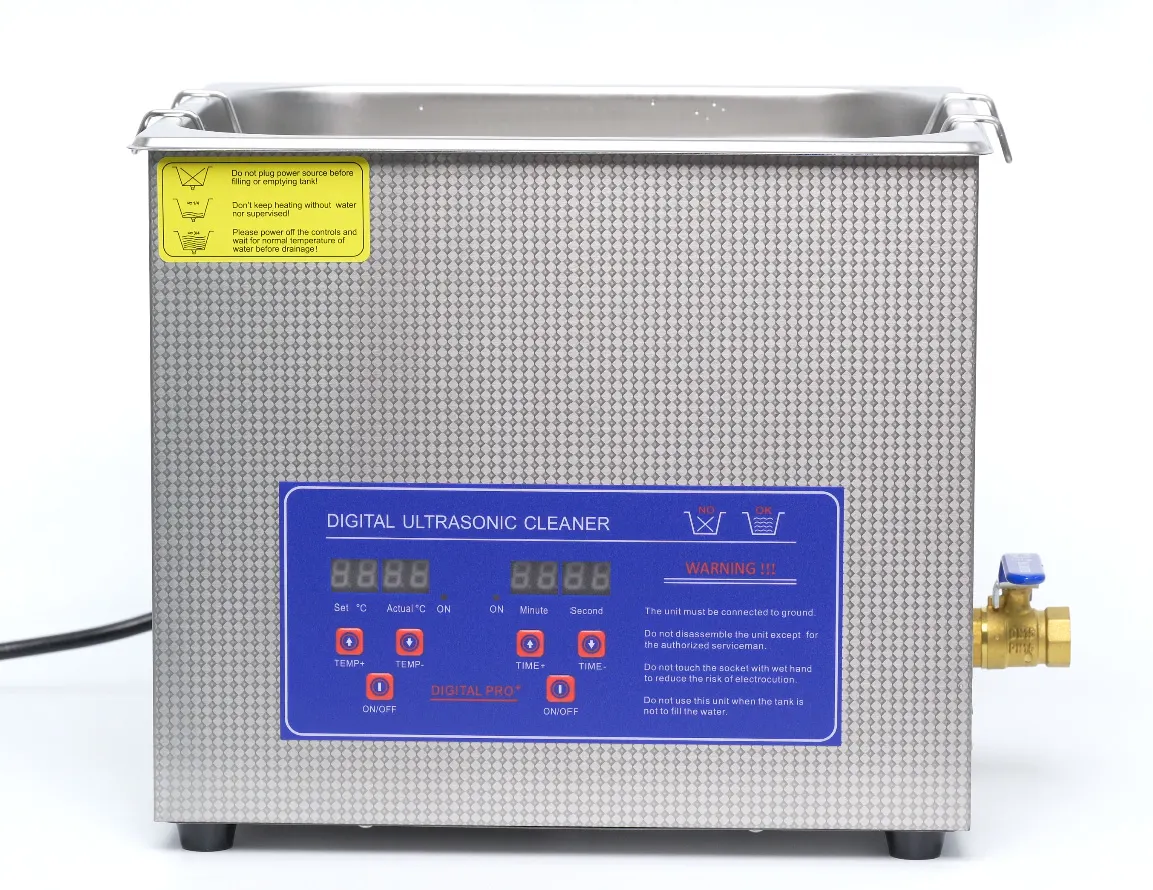
Limpiador ultrasónico para impresión 3D de resina
Un sistema de limpieza de 10 L y 40 kHz diseñado para integrar el lavado de piezas en flujos profesionales de impresión 3D de resina.
LAVADO DESPUÉS DE LA IMPRESIÓN
La calidad final también depende de cómo se limpia la pieza.
Después de la impresión, la superficie y las cavidades de una pieza pueden conservar resina sin polimerizar. El lavado debe retirar estos residuos antes del secado completo y del poscurado UV.
La limpieza ultrasónica utiliza la agitación del líquido de lavado para trabajar alrededor de detalles, huecos, texturas y geometrías que pueden resultar difíciles de limpiar únicamente mediante enjuague manual.
En producción profesional, impresión, lavado, secado, poscurado e inspección deben tratarse como partes de un mismo proceso.
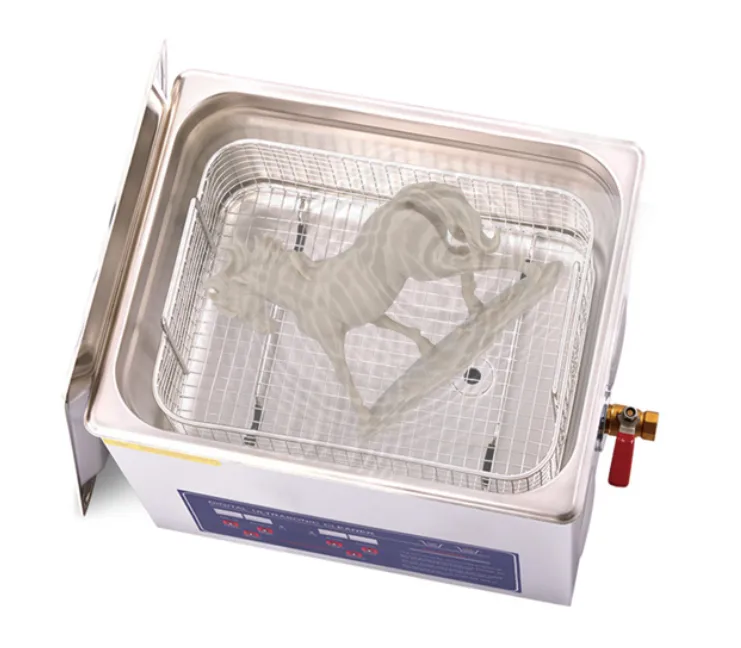
10 L · 40 kHz
Espacio de lavado para piezas, modelos y lotes de trabajo.
La cuba interior de 300 × 240 × 150 mm permite integrar el lavado ultrasónico en flujos de prototipado industrial, modelos dentales, piezas detalladas y otras aplicaciones profesionales de resina.
ESPECIFICACIONES PRINCIPALES
Parámetros para planificar el puesto de posprocesado.
La selección debe considerar el tamaño de las piezas, el volumen de trabajo, el líquido de limpieza utilizado y el procedimiento definido para cada resina.
| Cuba interior | 300 × 240 × 150 mm |
|---|---|
| Dimensiones externas | 330 × 270 × 280 mm |
| Capacidad | 10 L |
| Frecuencia ultrasónica | 40 kHz |
| Potencia ultrasónica | 240 W |
| Potencia de calefacción | 300 W |
| Potencia nominal total | 600 W |
| Peso neto | 7,56 kg |
| Dimensiones de embalaje | 430 × 335 × 350 mm |
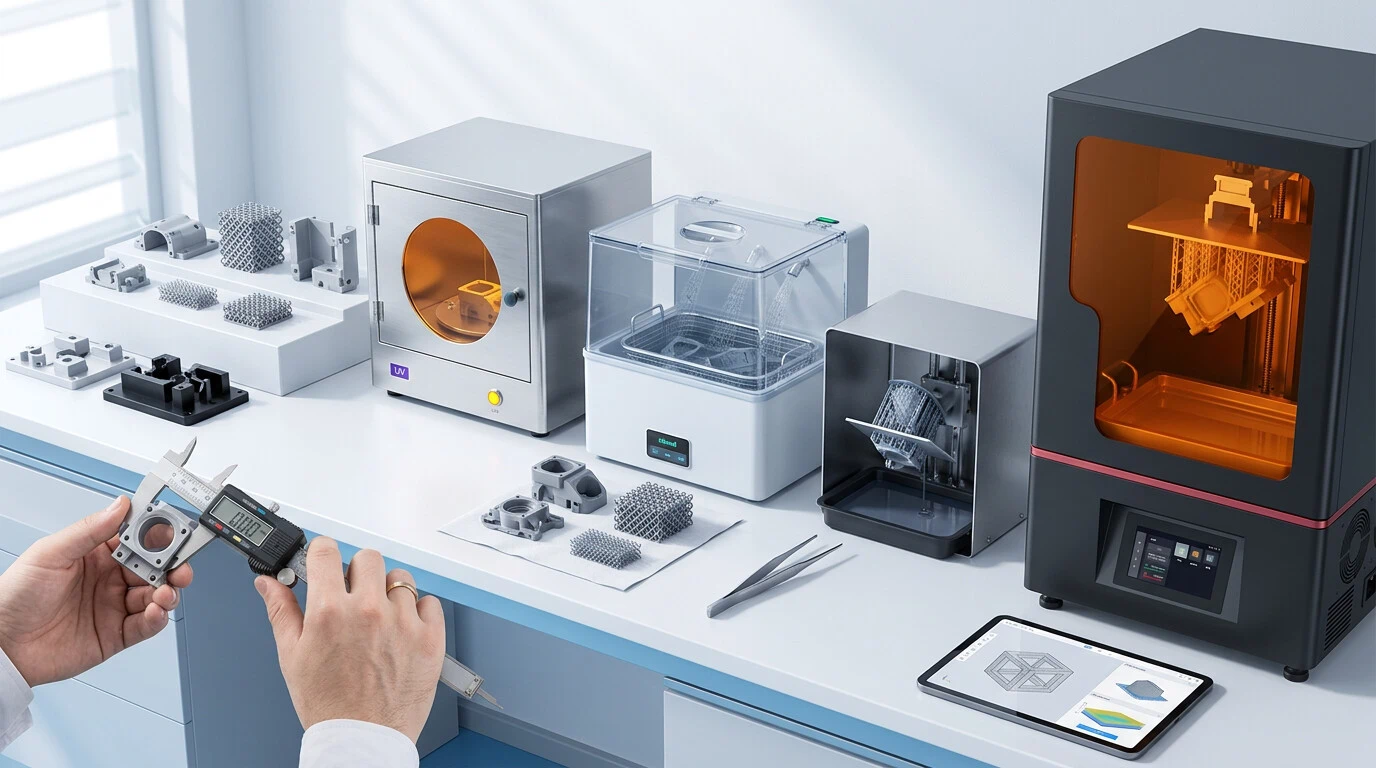
FLUJO COMPLETO
El lavado conecta la impresión con el poscurado y la inspección.
Una buena pieza no termina cuando sale de la plataforma. La condición superficial y el resultado final dependen también de un lavado, secado y poscurado correctamente definidos.
POSPROCESADO
De la plataforma a una pieza preparada para evaluación.
Los tiempos y condiciones concretos deben validarse según la resina, geometría, equipo y requisitos de la aplicación.
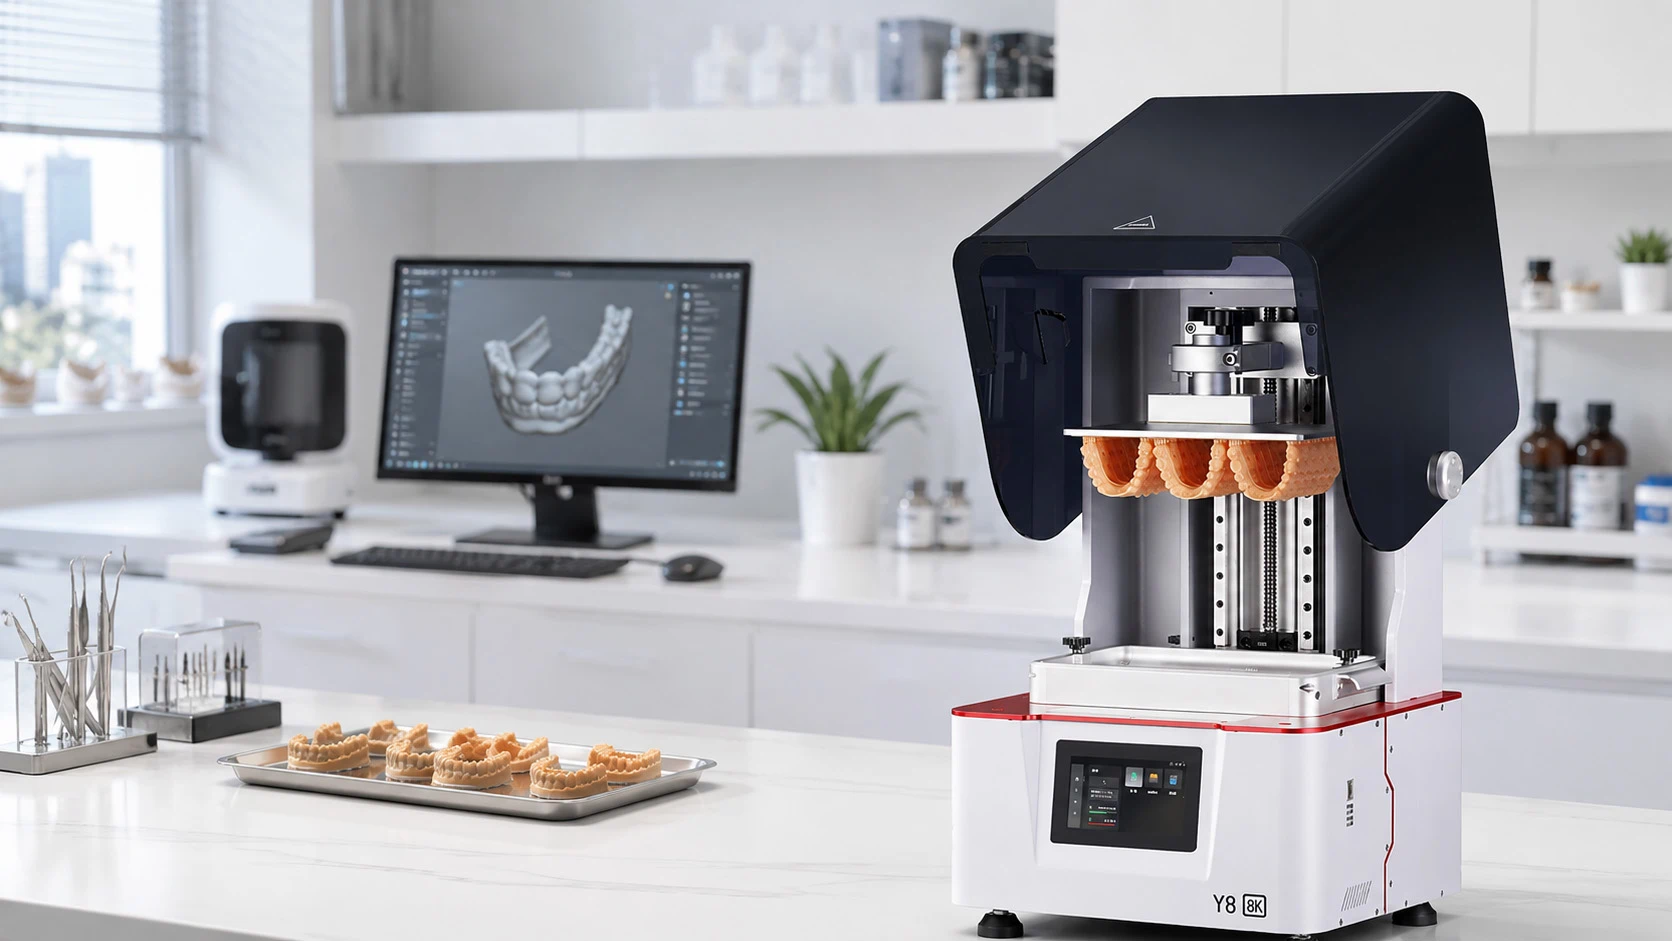
MODELOS Y PIEZAS DETALLADAS
Especialmente útil cuando la geometría hace que el lavado manual sea más difícil.
Detalles finos, cavidades, superficies texturizadas y múltiples piezas en un mismo lote exigen un proceso de lavado controlado y repetible.
CONTROL DEL PROCESO
Más que una cuba: variables de lavado que deben poder ajustarse.
El proceso debe adaptarse al material, la geometría y el líquido de limpieza. Por eso, el control de temperatura, intensidad y tiempo forma parte de la configuración del puesto de trabajo.
Calefacción ajustable
Permite adaptar la temperatura de trabajo al procedimiento definido para la resina y el líquido de limpieza.
Intensidad regulable
Diferentes piezas pueden requerir condiciones distintas según su geometría, tamaño y fragilidad.
Modos de tiempo preestablecidos
El equipo incorpora modos rápidos y profundos de referencia de 5 y 15 minutos para facilitar la configuración del proceso.
Filtrado y drenaje
El sistema integra funciones de filtrado multicapa y drenaje para facilitar la gestión habitual del líquido de limpieza.
Diseño cerrado
La estructura cerrada ayuda a controlar salpicaduras durante el trabajo cotidiano de posprocesado.
Integración en diferentes aplicaciones
Puede formar parte de estaciones de posprocesado para modelos industriales, dentales, patrones, prototipos y piezas detalladas.
Selección del líquido de limpieza: utilice únicamente líquidos compatibles con la resina y con el equipo. Cuando se empleen IPA u otros líquidos inflamables, deben respetarse las instrucciones de seguridad del equipo, la SDS correspondiente, la ventilación y los controles aplicables al uso de líquidos inflamables.
APLICACIONES
Un mismo principio de lavado, diferentes requisitos de pieza.
El proceso debe configurarse alrededor de la resina y de la geometría real, no únicamente alrededor de la máquina de limpieza.
Prototipos industriales
Carcasas, modelos de validación, piezas funcionales y geometrías complejas antes de inspección o montaje.
Modelos dentales
Modelos y piezas de laboratorio que requieren un flujo controlado de lavado, secado y poscurado según el material utilizado.
Patrones y piezas detalladas
Geometrías con texturas, cavidades pequeñas o detalles donde el acceso manual puede ser limitado.
Lotes de varias piezas
Producción donde interesa mantener un procedimiento de limpieza definido entre diferentes ciclos de impresión.
GEOMETRÍAS COMPLEJAS
Los detalles pequeños también forman parte del problema de limpieza.
Canales, huecos, relieves y superficies finas requieren una estrategia de lavado coherente con el material y con el estado final que se desea inspeccionar.
VALIDACIÓN DEL LAVADO
El tiempo por sí solo no define una limpieza correcta.
- Tipo de resina Cada formulación puede requerir un líquido y un procedimiento de lavado diferentes.
- Geometría de la pieza Cavidades, paredes finas, canales internos y zonas cerradas modifican el acceso del líquido.
- Estado del líquido La contaminación progresiva del medio de lavado puede reducir su eficacia.
- Temperatura e intensidad Deben ajustarse dentro de las condiciones compatibles con el material y el procedimiento.
- Secado posterior La pieza debe estar completamente seca antes del poscurado y de la evaluación final.
PREGUNTAS FRECUENTES
Limpieza ultrasónica en impresión 3D de resina
¿Para qué sirve un limpiador ultrasónico en impresión 3D de resina?
Se utiliza en la etapa de lavado para ayudar a retirar resina no polimerizada de la superficie, cavidades y detalles de la pieza antes del secado completo y del poscurado UV.
¿Qué tamaño tiene el limpiador ultrasónico YIDIMU?
La capacidad indicada es de 10 L. La cuba interior mide 300 × 240 × 150 mm y las dimensiones externas del equipo son 330 × 270 × 280 mm.
¿Cuál es su frecuencia ultrasónica?
El equipo trabaja a 40 kHz y utiliza cuatro transductores, con una potencia ultrasónica indicada de 240 W.
¿Puedo utilizar siempre el mismo tiempo de lavado?
No conviene tratar un tiempo fijo como válido para todas las piezas. La resina, la geometría, el líquido de limpieza, la temperatura y el estado del baño pueden modificar el resultado. El procedimiento debe validarse para cada flujo de trabajo.
¿La limpieza ultrasónica sustituye el poscurado UV?
No. Lavado y poscurado cumplen funciones diferentes. El lavado elimina residuos de resina sin polimerizar; después, la pieza debe secarse completamente y seguir el procedimiento de poscurado especificado para el material.
CONFIGURE SU FLUJO DE POSPROCESADO
Impresora, resina, lavado y poscurado deben evaluarse juntos.
Para estudiar una aplicación concreta, facilite el tipo de pieza, dimensiones, material, cantidad prevista y requisitos de acabado. YIDIMU puede revisar el equipo de impresión y el proceso de posprocesado como un flujo completo.