Pantalla LCD monocromática 7K
Pantalla de exposición de 13,6 pulgadas con resolución publicada de 6480 × 3600.
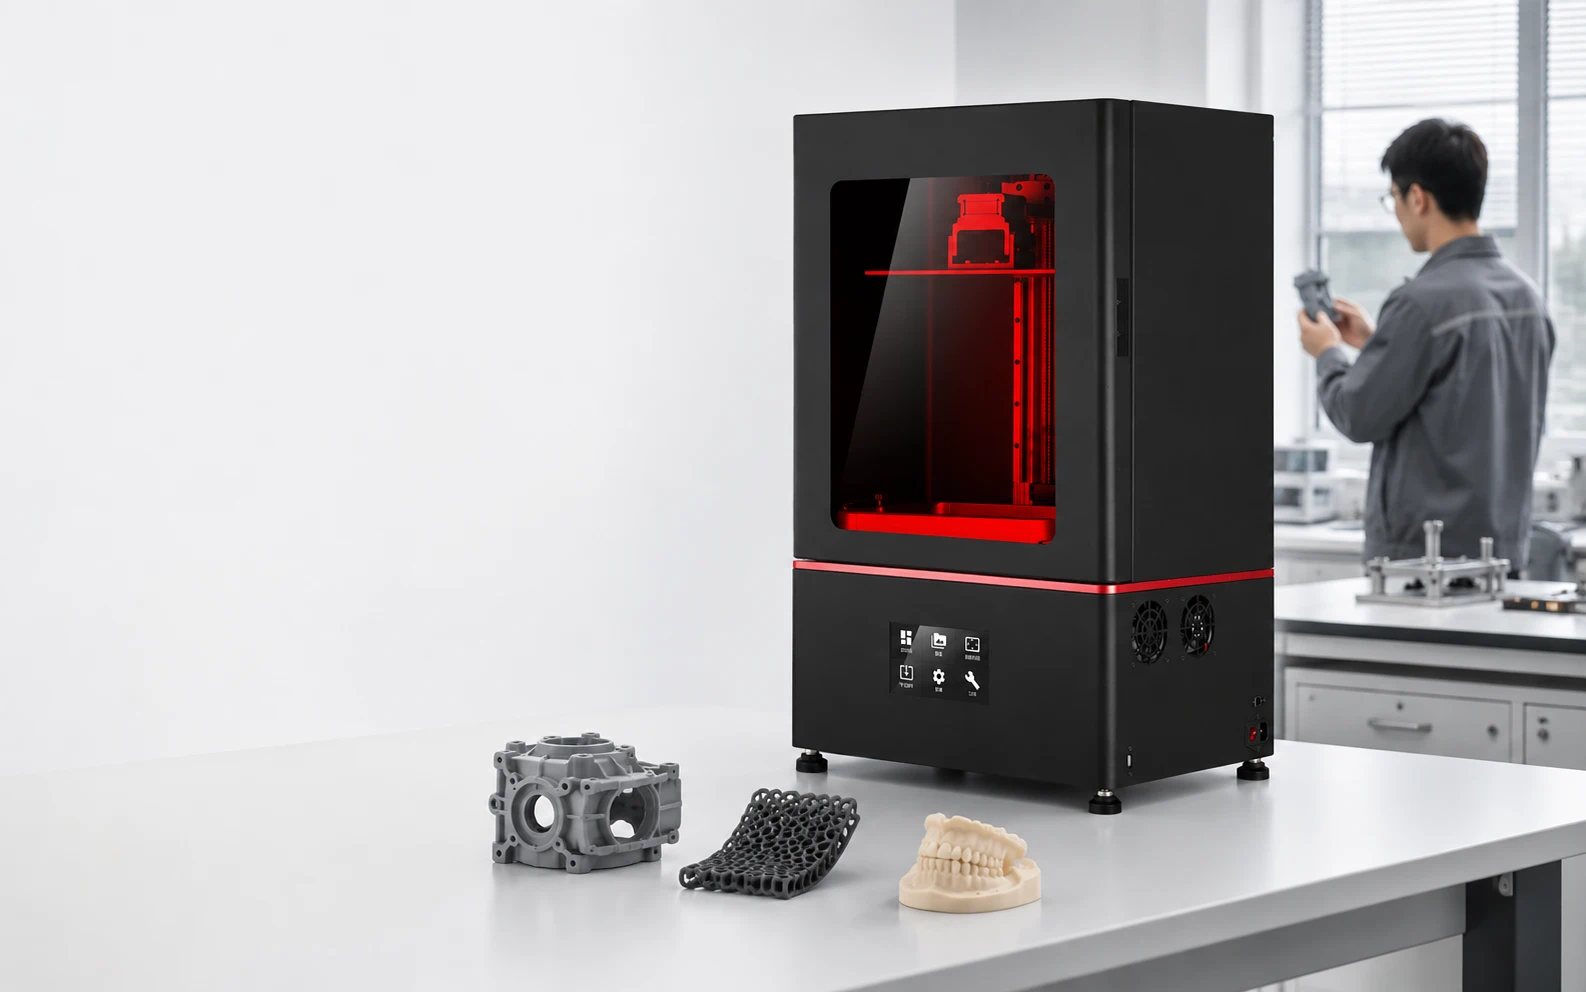
Sistema de impresión 3D de resina de 13,6 pulgadas para prototipos de ingeniería, desarrollo de producto, modelos de mayor tamaño, utillajes, impresión de varias piezas y determinados flujos de producción de series cortas.
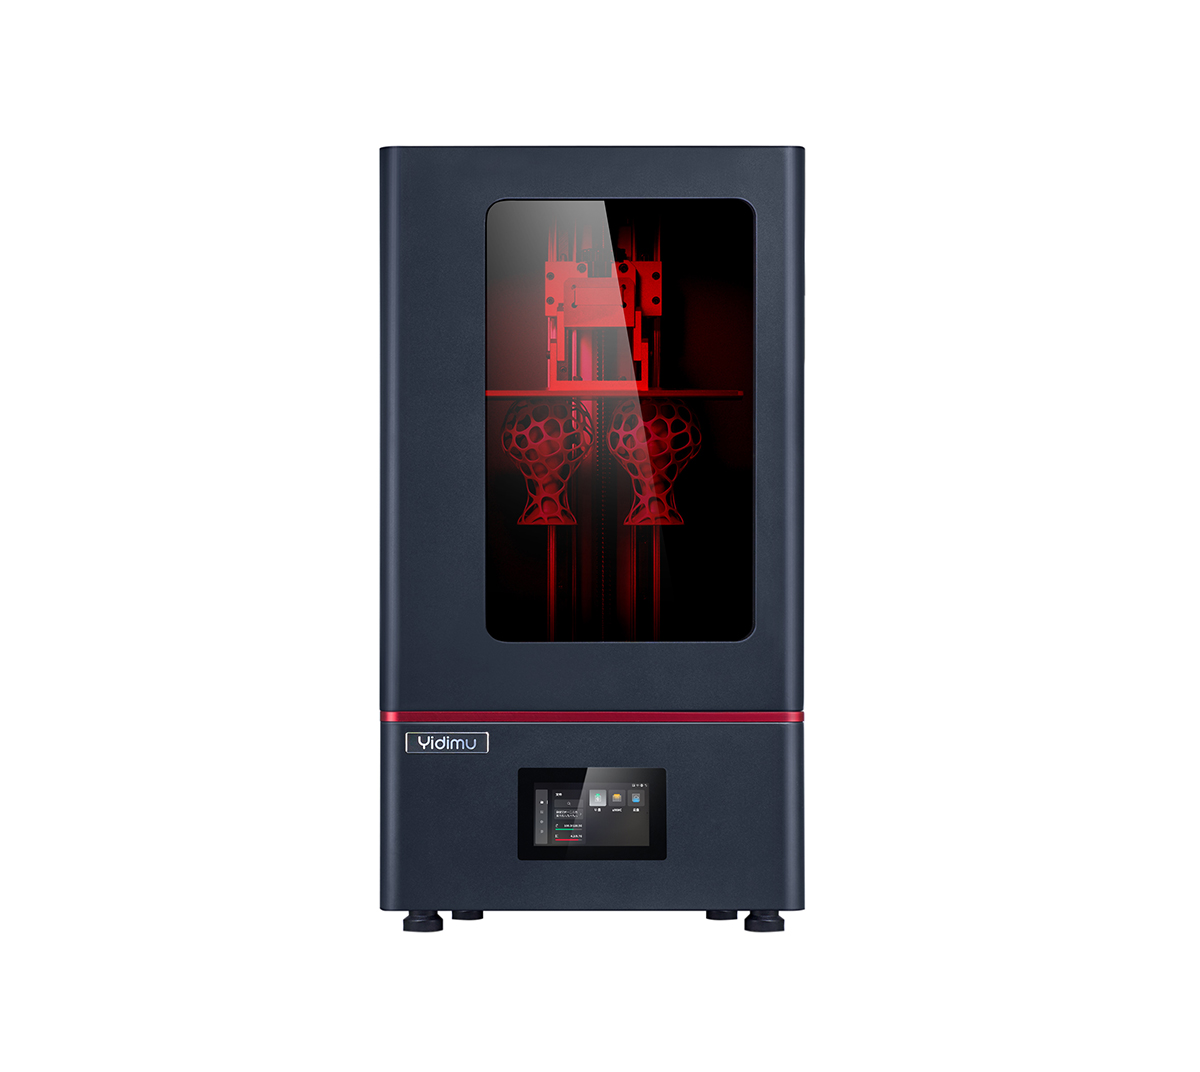
La Eternal M1 combina un área de impresión de 298 × 165 mm con una altura de construcción de 370 mm. Este volumen permite abordar prototipos altos, carcasas, modelos de ingeniería y distribuciones con varias piezas cuando la geometría y el proceso lo permiten.
La elección de una impresora industrial no debe basarse únicamente en la resolución de pantalla. También es necesario considerar el tamaño orientado de la pieza, los soportes, el material, las superficies críticas, el volumen de trabajo, el lavado, el postcurado y la inspección final.
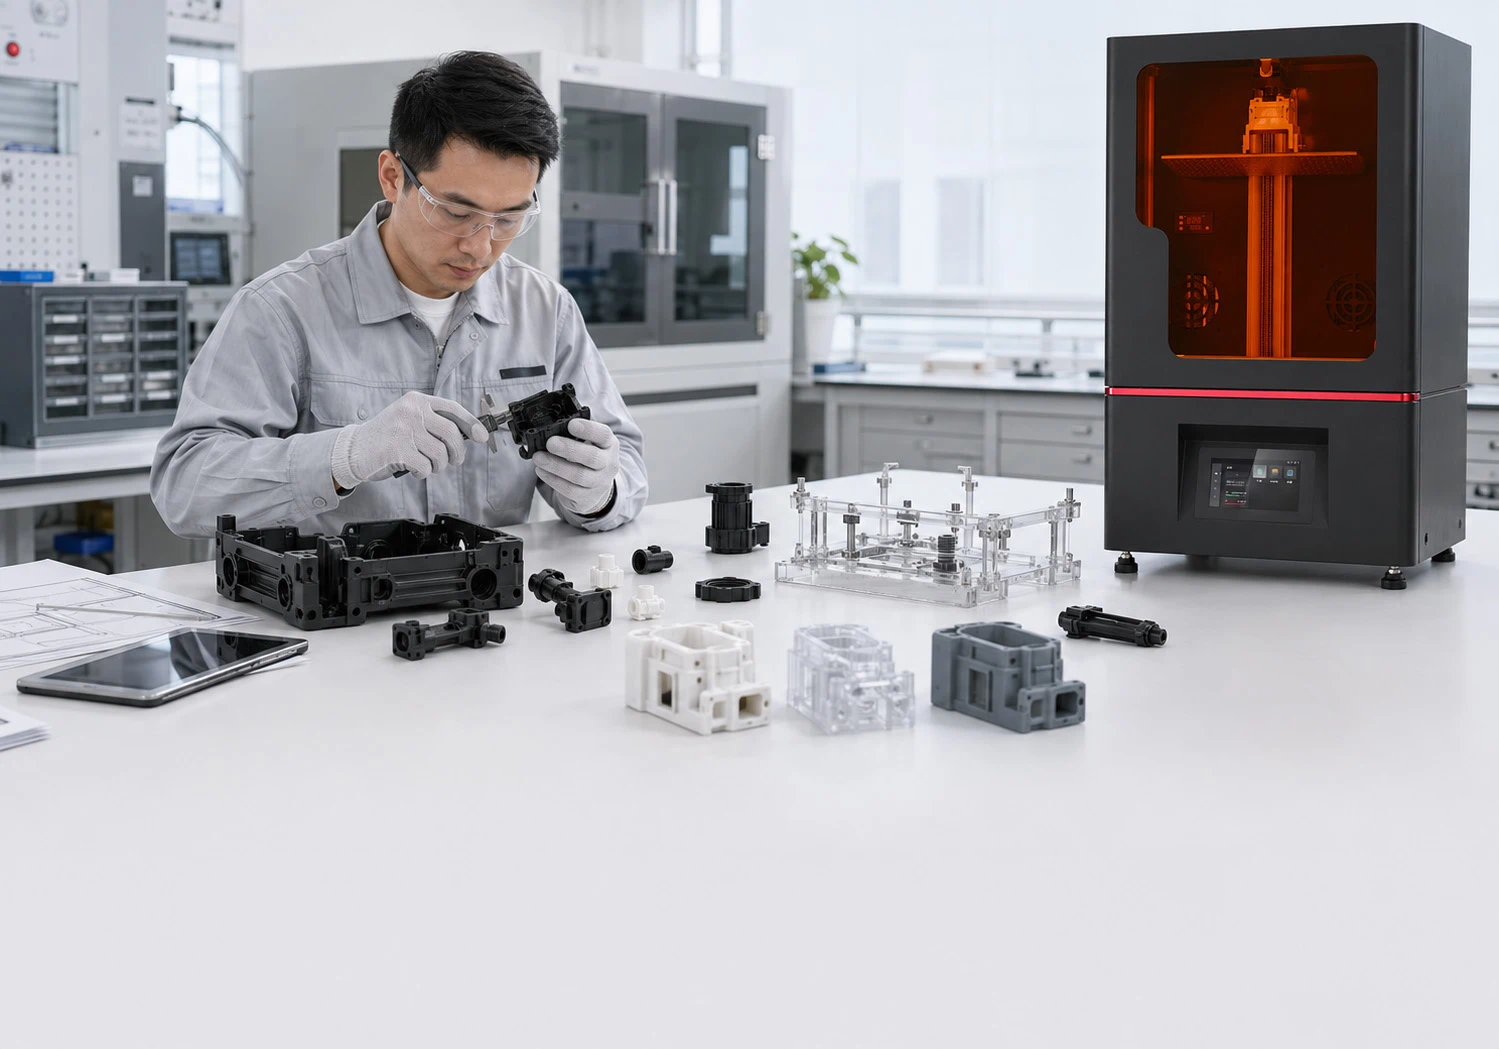
La resolución de la pantalla y el tamaño de píxel describen el sistema de exposición. La precisión dimensional final también depende del material, la geometría y del proceso completo.
Pantalla de exposición de 13,6 pulgadas con resolución publicada de 6480 × 3600.
Espacio para prototipos de mayor tamaño, piezas altas y distribuciones múltiples compatibles con el área útil.
El tamaño de píxel define el paso nominal en el plano de exposición; no equivale por sí solo a una tolerancia dimensional de la pieza.
Sistema de fotopolimerización en cuba mediante exposición LCD, diseñado para trabajar con materiales compatibles con el proceso.
El rango publicado de espesor de capa es de 0,02 a 0,10 mm. La configuración adecuada depende de la resina y de la geometría.
Compatible con archivos STL y OBJ y con flujos de preparación mediante CHITUBOX y CHITUBOX Pro.
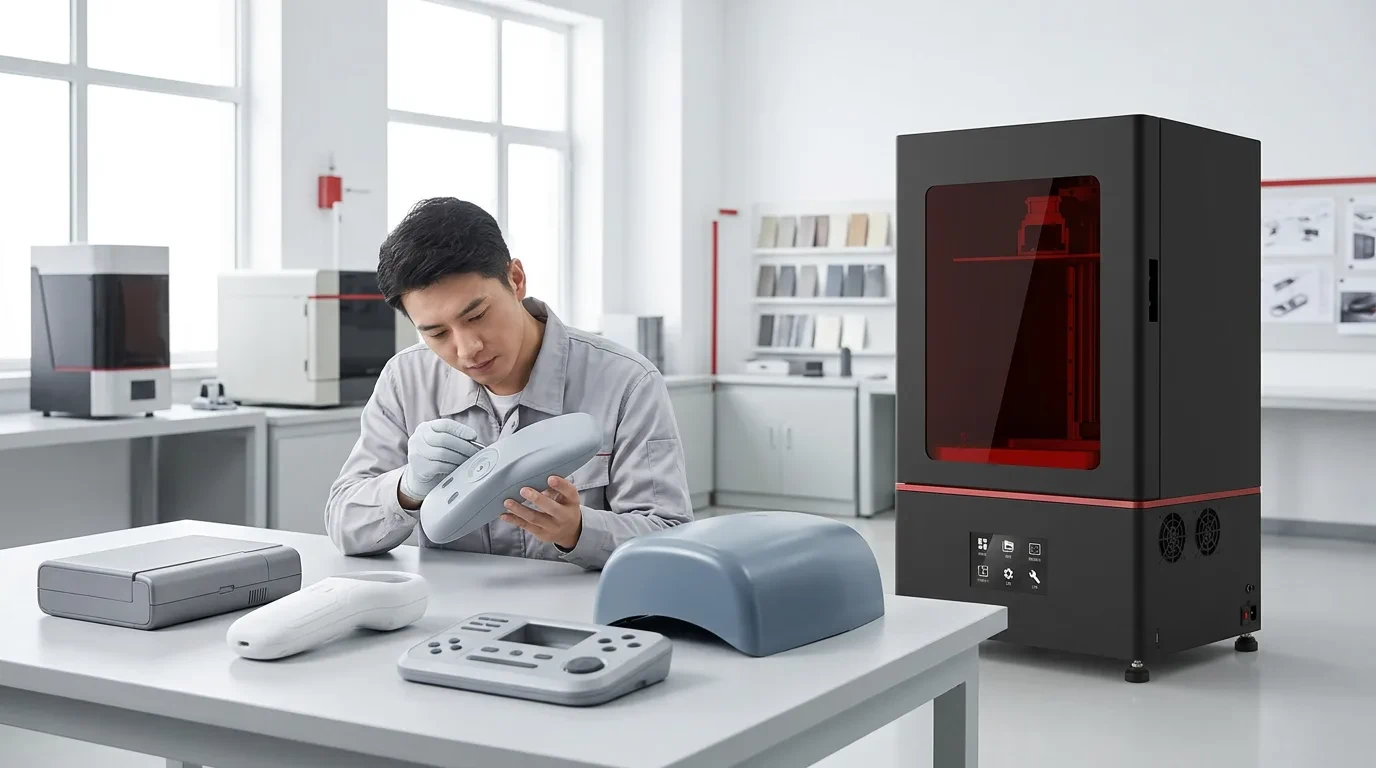
Una selección útil del equipo comienza con la pieza real y con la pregunta de validación. La resolución nominal es solo una parte de la decisión.
Una misma plataforma puede participar en distintos flujos, pero cada aplicación necesita su propia combinación de material, orientación, soportes, postprocesado e inspección.
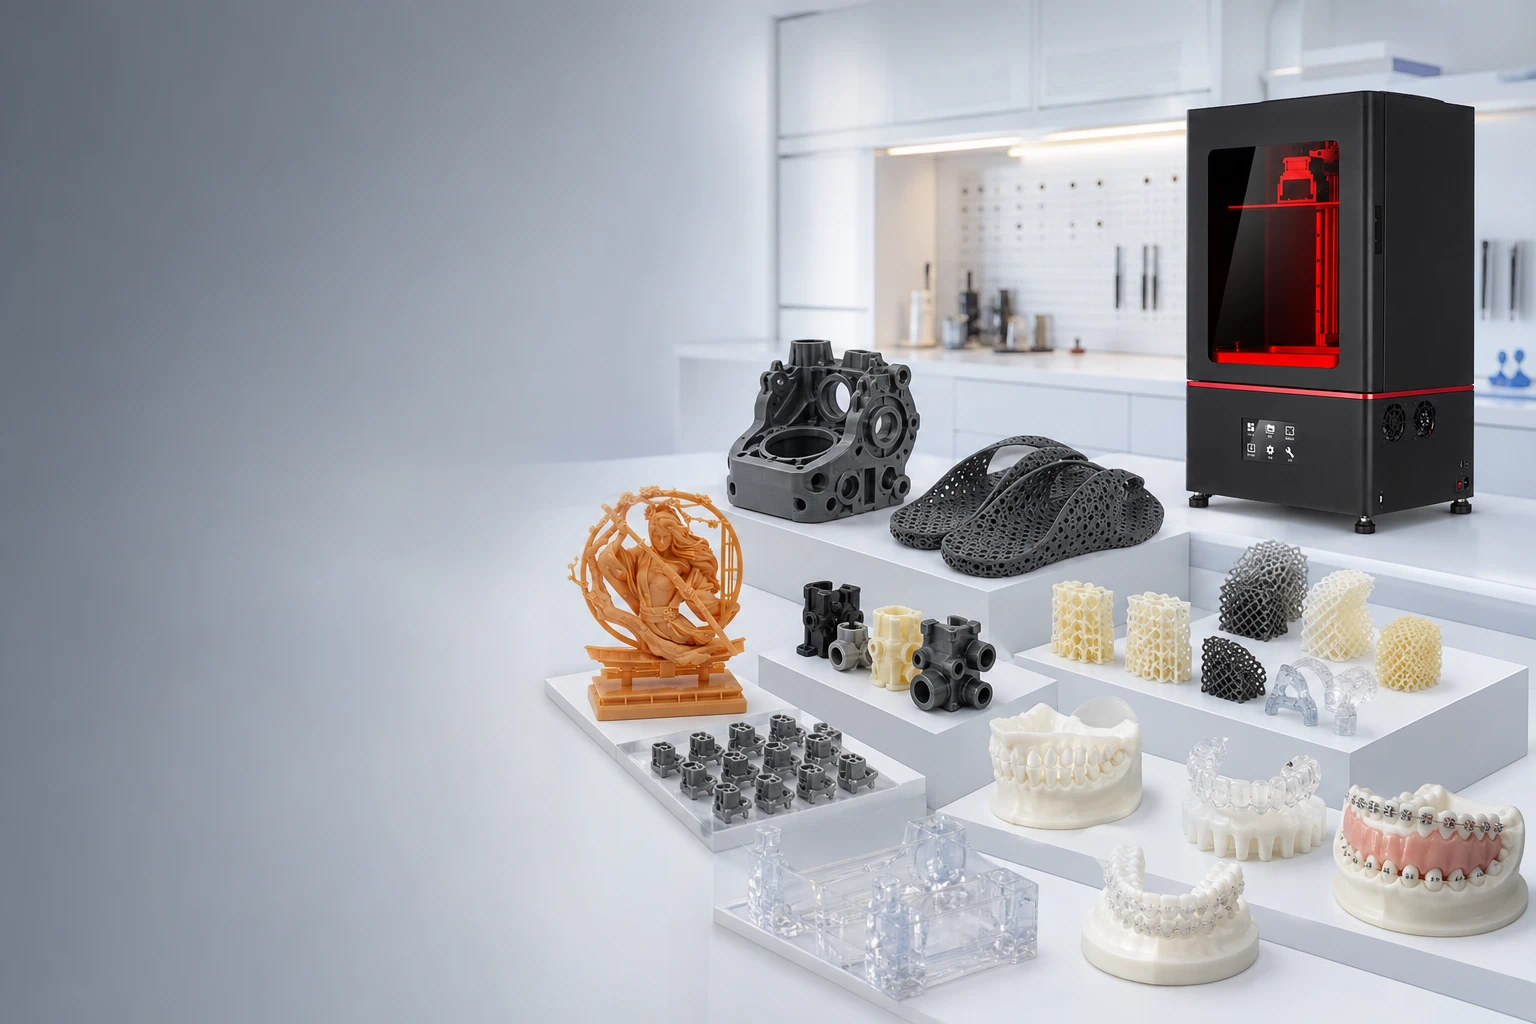
Carcasas, soportes, geometrías funcionales y modelos físicos para revisión técnica.
Evaluación de apariencia, ajuste, montaje y geometría durante las iteraciones de diseño.
Prototipos y modelos que pueden aprovechar el volumen disponible sin dividir innecesariamente la geometría.
Revisión física de interfaces, orificios, ranuras, holguras y relaciones entre componentes.
Elementos de posicionamiento y ayudas de producción cuando el material y las condiciones de servicio resultan adecuados.
Producción de lotes controlados cuando geometría, material, postprocesado, inspección y capacidad de trabajo son compatibles.
La velocidad de impresión y el resultado de la pieza pueden variar según la resina, la geometría, la orientación, el espesor de capa, los soportes, la exposición, las condiciones ambientales y el postprocesado. Los proyectos con requisitos dimensionales críticos deben validarse con una pieza representativa.
| Tecnología de impresión | Fotopolimerización en cuba mediante exposición LCD |
|---|---|
| Volumen de construcción | 298 (L) × 165 (An) × 370 (Al) mm |
| Pantalla de exposición | LCD monocromática de 13,6 pulgadas, 7K |
| Resolución de pantalla | 6480 × 3600 |
| Tamaño de píxel XY | 46 μm |
| Espesor de capa publicado | 0,02–0,10 mm |
| Velocidad de impresión publicada | 40–60 mm/h |
| Longitud de onda | 405 nm UV |
| Formatos compatibles | STL, OBJ |
| Software | CHITUBOX / CHITUBOX Pro |
| Dimensiones del equipo | 405 (L) × 385 (An) × 855 (Al) mm |
| Peso neto | 40 kg |
| Alimentación | AC 100–240 V / 50–60 Hz |
| Entorno recomendado | 10–30 °C / humedad relativa 30–90 % |
Para una evaluación técnica, la impresión debe considerarse junto con preparación, lavado, secado completo, postcurado UV y comprobación final.
Tamaño, geometría, uso, material, cantidad e interfaces críticas.
Confirmar que la M1 y el material encajan con la aplicación.
Orientación, soportes, separación, drenaje y protección de superficies.
Utilizar parámetros adecuados para la resina y la geometría elegidas.
Retirar la resina superficial sin curar con el proceso indicado.
Eliminar el líquido de lavado de superficies, cavidades y orificios.
Seguir el procedimiento validado para el material seleccionado.
Revisar dimensiones, montaje, superficie y criterios del proyecto.
No existe una resina universal para todos los proyectos. La elección debe relacionarse con la geometría, la rigidez o tenacidad requerida, el acabado, la compatibilidad con la impresora y el proceso posterior.
La Eternal M1 trabaja dentro de un flujo de fotopolimerización a 405 nm. La compatibilidad concreta de cada formulación y sus parámetros debe confirmarse antes de establecer un proceso de producción.
Si la finalidad es decidir si Eternal M1 encaja en un proyecto, conviene probar una geometría que incluya las características que realmente afectan a la decisión.
El modelo orientado y sus soportes deben caber dentro del volumen de 298 × 165 × 370 mm.
La pantalla de 13,6 pulgadas permite trabajar con piezas individuales y con determinadas disposiciones de varias piezas.
Prototipos de apariencia, ajuste, geometría y modelos de ingeniería pueden evaluarse antes de avanzar a otros procesos.
Debe existir capacidad para preparación, impresión, lavado, secado, postcurado e inspección, no solo para imprimir.
En aplicaciones de series limitadas conviene validar varias piezas o lotes representativos bajo condiciones controladas.
El volumen de construcción publicado es de 298 × 165 × 370 mm. Para comprobar si una pieza concreta cabe, debe considerarse su orientación, los soportes, el espacio de retirada y el postprocesado posterior.
No. La resolución de 6480 × 3600 y el tamaño de píxel XY de 46 μm describen el sistema de exposición. El resultado dimensional también depende de la resina, geometría, orientación, soportes, exposición, lavado, secado, postcurado y método de medición.
La selección debe hacerse según el comportamiento requerido de la pieza, la geometría, el acabado y el proceso posterior. La compatibilidad de una formulación concreta y sus parámetros deben confirmarse antes de utilizarla como proceso establecido.
Sí, el área de construcción permite organizar varias piezas cuando su tamaño, orientación, separación, soportes y manipulación posterior son compatibles. La capacidad real por trabajo depende del modelo y de la configuración.
Puede formar parte de un flujo de series limitadas cuando la geometría, el material, la disposición de piezas, el postprocesado, la inspección y el ritmo de producción requerido resultan adecuados. Antes de establecer el proceso conviene validar piezas o lotes representativos.
Para evaluar equipo, material y flujo de postprocesado, prepare la información básica del modelo y los requisitos que deberá cumplir la pieza terminada.