树脂3D打印模型脱落怎么办?掉板、支撑脱离原因与排查方法
树脂3D打印模型脱落时,不要第一时间只增加曝光时间或疯狂增加支撑。
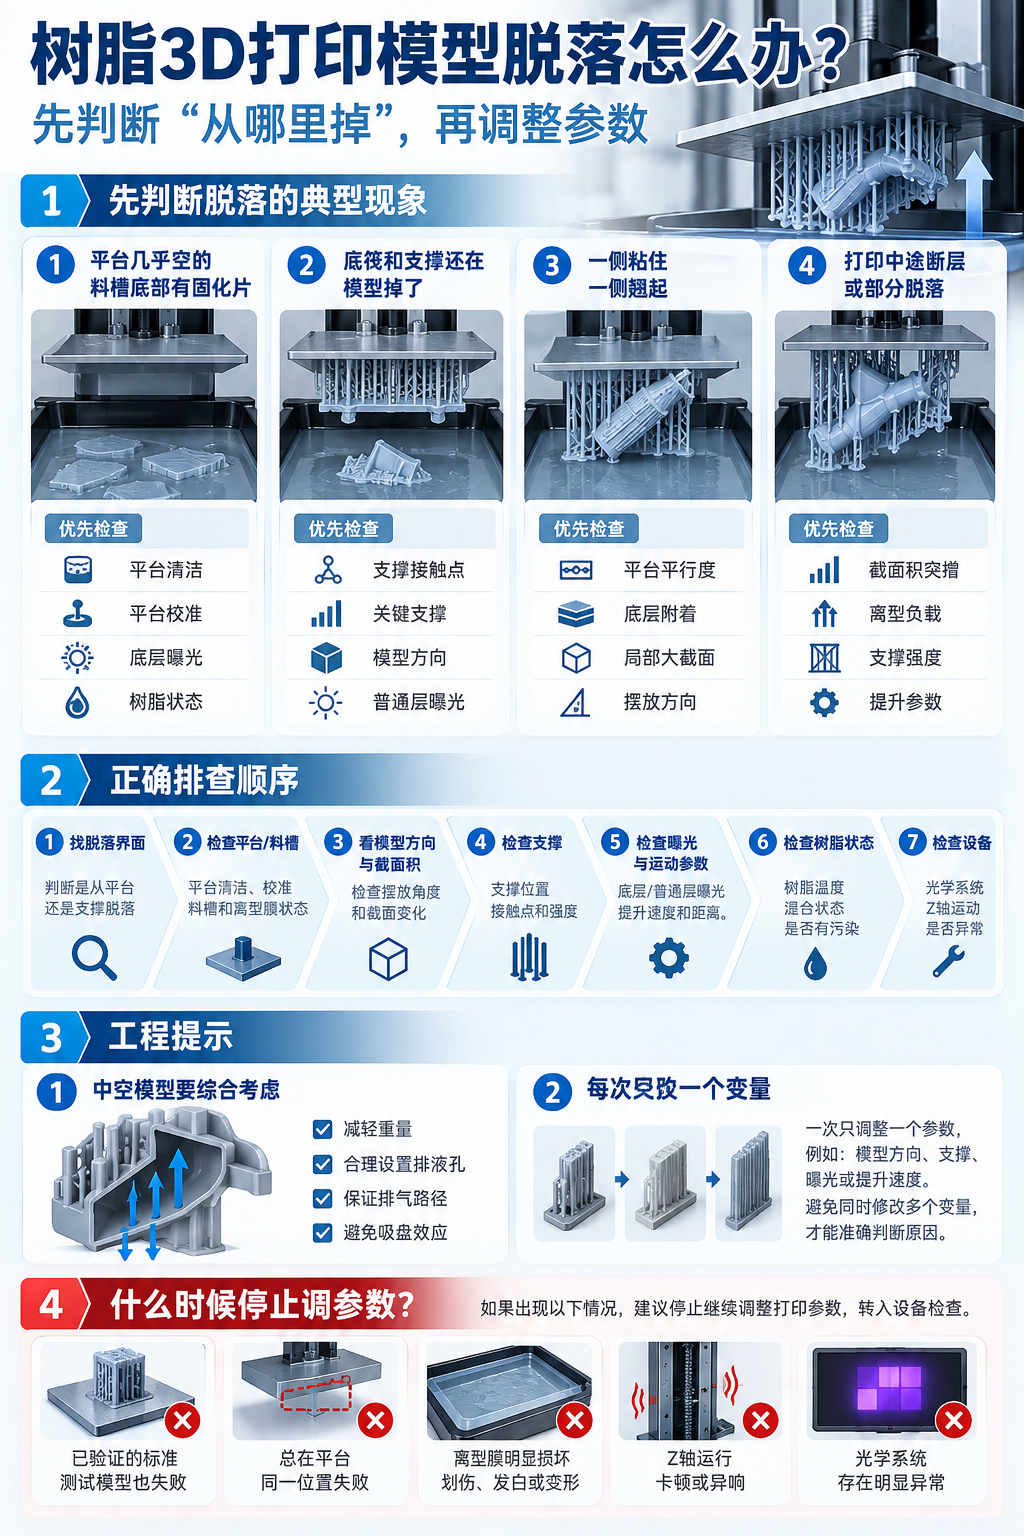
更有效的做法是先判断脱落发生在哪个连接位置:
底座连同模型一起从成型平台掉下来;
底座和支撑还在平台上,但模型从支撑顶部脱落;
模型只有一侧翘起,随后逐渐脱离平台;
模型中途出现断层、分层,最后部分结构掉入料槽。
这几种现象看起来都像“模型掉了”,但对应的故障原因并不完全一样。
对于工业树脂3D打印,最重要的是先找到受力链条中最先失效的位置,再针对性调整参数。
模型脱落后,先不要马上重新打印
如果模型已经掉入树脂槽,第一步不是修改切片,而是检查料槽。
打印失败以后,树脂槽内可能存在:
已经固化的树脂薄片;
断裂的支撑;
模型碎片;
附着在离型膜上的固化层。
这些残留物如果没有清理干净,下一次平台下降时可能被夹在平台与料槽之间。
因此重新打印之前,应先确认树脂槽内没有固化残片,必要时过滤树脂,同时检查离型膜是否存在划伤、发白、凹痕、破损或异常残留。
如果发现离型膜损坏、漏液或者平台运动存在异常,应先停止打印并处理设备问题。
先看脱落发生在哪里
| 打印现象 | 优先检查 |
|---|---|
| 平台基本是空的,料槽底部有固化树脂 | 平台清洁、平台校准、底层参数、树脂状态 |
| 模型一侧粘住、一侧翘起 | 平台平行度、底层附着、模型摆放、局部截面积 |
| 底筏和支撑完整,模型没有了 | 支撑接触点、关键支撑、模型方向、普通层曝光 |
| 打印到某一高度突然失败 | 截面积突增、离型负载、支撑强度、提升参数 |
| 中空模型经常中途脱落 | 排液孔、排气路径、吸盘效应、摆放方向 |
| 同一位置反复失败 | 平台局部状态、离型膜、光学系统、Z轴运动 |
这一步通常比直接修改曝光参数更重要。
一、模型直接从打印平台脱落
如果打印结束以后平台上几乎没有模型,而料槽底部出现一片固化树脂,通常首先考虑的是底层附着没有建立起来。
检查成型平台是否干净
平台表面如果残留:
未清理干净的固化树脂;
油脂;
手指印;
清洗液;
其他杂质,
都可能影响第一层与平台之间的接触。
打印前应确保平台表面清洁,并检查是否存在明显损伤或局部残留。
如果设备厂家没有明确要求,不建议随意用粗砂纸打磨平台,因为不同设备的平台表面处理方式并不相同。
检查平台校准和平行状态
平台与成型区域之间如果存在明显倾斜,一边间隙正常、另一边间隙过大,就可能出现:
一边打印正常,另一边完全没有粘住。
如果总是在平台某一侧失败,而另外一侧正常,平台平行度和局部机械状态应该优先检查。
检查底层曝光参数
底层曝光的任务,是让打印底座与成型平台建立足够稳定的连接。
曝光不足时,底层连接能力可能不足;但曝光并不是越长越好。
过度增加底层曝光可能带来:
底部尺寸增大;
底筏过度固化;
拆件困难;
底部细节损失。
因此调整时建议小幅改变参数并做验证,而不是一次大幅提高曝光时间。
二、支撑还在平台上,但模型掉进了料槽
这是另一种非常典型的模型脱落。
此时说明:
平台与底筏之间通常已经建立连接,真正失效的位置在支撑与模型之间。
这种情况下,继续增加底层曝光通常意义不大。
优先检查支撑系统。
支撑接触点是否太小
如果支撑尖端仍然完整,但模型已经消失,说明模型可能从支撑接触位置被逐层离型产生的负载拉开。
可以重点检查:
接触直径;
接触深度;
关键位置支撑数量;
主支撑刚性;
长支撑之间是否需要加强连接。
但是接触点也不能无限加粗。
连接越强,打印稳定性通常越高,但模型表面的支撑痕迹以及后处理工作量也可能增加。
工业打印中应该根据零件功能面与外观面分别处理。
三、不要只看“支撑多少”,还要看支撑加在哪里
有些模型已经生成了大量支撑,仍然会掉。
问题可能不是数量,而是关键受力区域没有得到支撑。
切片时建议逐层查看模型,重点观察:
最早出现的模型区域
模型倾斜后,通常只有一个角、一条边或者几个点最先开始成型。
这些位置承担着后续结构逐渐扩大的负载。
如果起始位置只有几个非常细的支撑,后面的模型即使有很多支撑,也可能在早期阶段就已经产生位移或脱落。
截面积突然扩大的位置
例如某个零件开始时只有几个小截面,但打印到某一高度以后突然进入大面积主体。
此时单层离型负载可能明显增加。
如果支撑结构没有跟着加强,模型容易在这个位置出现:
支撑断裂、局部变形或者整体脱落。
所以排查模型脱落时,可以直接打开切片分层预览,找到模型开始明显变大的那几层。
这往往比单纯查看三维模型更容易发现问题。
四、大面积平放为什么更容易出现脱落
树脂打印每完成一层,都需要将已经固化的层与料槽底部的离型界面分开。
因此模型并不是“静静地打印”。
整个打印过程中实际上一直存在重复的:
曝光 → 固化 → 平台抬升 → 层分离 → 树脂回流 → 下一层曝光
如果某一层的面积突然非常大,分离过程中作用在模型和支撑系统上的负载也会发生变化。
所以大型平板、外壳、鞋底、大型工业结构件等模型,并不一定适合直接大面积平行于平台摆放。
适当调整模型角度,可以让截面积更加渐进地变化。
但也不能简单理解成“倾斜45°就一定最好”。
具体角度仍然要综合考虑:
模型几何结构;
关键尺寸;
支撑位置;
表面要求;
排液;
打印高度;
后处理方式。
五、中空模型已经减轻重量,为什么还是会掉?
“模型太重,所以抽壳”是常见做法。
但中空以后如果排液和排气没有处理好,反而可能产生新的问题。
例如模型形成一个朝向料槽底部的封闭或半封闭腔体。
平台抬升时,如果树脂和空气不能及时进入腔体进行压力平衡,就可能产生明显的吸盘效应。
它可能增加支撑和模型承受的瞬时负载。
因此中空模型需要同时考虑:
减轻重量 + 排液 + 排气 + 摆放方向。
不能只完成“抽壳”这一步。
排液孔的位置也不能只考虑打印完成以后树脂能不能倒出来,还应观察打印过程中腔体是否始终存在有效的压力平衡路径。
六、提升速度太快,也可能把模型拉掉
平台每打印一层都需要完成离型动作。
如果提升过程过于激进,支撑和模型之间承受的动态负载可能增加。
尤其是以下模型:
大截面模型;
柔性或容易变形的结构;
高而细的支撑;
大型中空模型;
支撑接触点较小的精细零件。
如果模型总是在截面积较大的阶段失败,可以在确认支撑和模型方向以后,再检查提升速度、提升距离和等待时间等运动参数。
不同打印机、离型膜、树脂和层厚对应的合适参数并不相同,因此不建议把其他设备的一组数值直接复制过来。
七、换了一种树脂以后开始频繁掉模型
如果设备原来打印正常,换树脂以后突然开始出现脱落,应优先怀疑材料与参数没有重新匹配。
不同光敏树脂的:
黏度;
固化响应;
颜色与填料;
应用性能;
推荐层厚;
曝光条件,
可能并不相同。
所以从刚性树脂换到弹性树脂、牙科树脂、铸造树脂、耐高温树脂或其他工程树脂时,不应该默认继续使用原来的打印参数。
建议重新做材料参数验证。
特别是在生产环境中,一次打印成功并不能说明参数已经稳定。
应该使用代表性模型连续验证,再确定是否可以进入批量生产。
八、环境和树脂状态也需要检查
树脂温度变化会影响材料黏度和流动状态。
温度偏低时,一些树脂可能变得更加黏稠,层间树脂补充和离型过程也会发生变化。
所以出现季节性问题时,例如:
夏天一直正常,天气变冷以后开始频繁脱落。
不要只调整曝光。
同时检查:
实际树脂温度;
环境温度;
材料是否充分混合;
树脂是否长时间静置;
是否混入固化残片;
是否使用了已经受到污染的材料。
具体适用温度应以所使用树脂及设备要求为准。
一个更快的排查方法:标准模型隔离测试
如果一个复杂工业模型连续失败,继续围绕这个模型修改十几组参数,很容易越调越乱。
更推荐做一个模型—设备隔离测试。
使用已经验证过、以前能够稳定打印的小型标准测试模型,并保持:
同一台设备;
同一批树脂;
同一个料槽;
当前平台状态;
已验证的基础参数。
然后重新打印。
如果标准测试件打印正常,而目标模型持续失败,排查重点应该转向:
模型方向、支撑、截面积、中空结构和切片参数。
如果标准模型同样失败,就应该进一步检查:
平台、树脂、离型膜、曝光系统、Z轴运动和设备状态。
这种方法比不断修改复杂模型的参数更容易缩小问题范围。
每次只改一个变量
模型脱落时最常见的错误之一,是一次同时修改:
曝光、支撑数量、支撑粗细、摆放方向和提升速度。
这样即使下一次打印成功,也很难知道究竟是哪项调整解决了问题。
更适合生产环境的方法是建立简单的打印记录:
| 测试 | 改动内容 | 打印结果 | 结论 |
|---|---|---|---|
| A | 原始参数 | 失败 | 建立基线 |
| B | 仅调整模型方向 | 记录结果 | 判断截面积影响 |
| C | 仅加强关键支撑 | 记录结果 | 判断支撑影响 |
| D | 仅调整运动参数 | 记录结果 | 判断离型过程影响 |
这样得到的是可以复现的工艺参数,而不是一次偶然成功的打印结果。
什么时候应该停止调参数,开始检查设备?
如果出现以下情况,不建议继续通过增加曝光或增加支撑来“硬顶”:
已验证的小型标准模型也打印失败;
每次都在平台同一个位置失败;
平台存在明显不平或异常间隙;
离型膜破损、严重发白或变形;
料槽存在漏液;
光源或LCD显示存在明显异常;
Z轴运行出现卡顿、异响或重复定位异常;
更换正确树脂和基础参数后仍无法建立首层。
此时问题已经可能从“模型参数问题”转向设备、光学系统或机械系统,需要进一步检查。
树脂3D打印模型脱落,不要只解决“粘得不够牢”
模型脱落本质上是打印过程中的某个连接位置无法继续承受当前负载。
真正有效的排查顺序是:
先找脱落界面 → 检查平台和料槽 → 判断模型方向与截面积 → 检查支撑 → 检查曝光与运动参数 → 检查树脂状态 → 最后排查设备。
如果只不断增加曝光和支撑,可能暂时让某一个模型成功,但并没有找到真正的失败原因。
对于工厂打样、大型模型、柔性件、牙科模型以及小批量生产,更重要的是建立一套能够重复验证的设备、材料、模型和参数组合。
如果正在排查具体模型,可以准备模型文件、失败照片、切片截图、使用的树脂类型以及当前打印参数,再结合模型方向、支撑结构和设备状态逐项分析。
FAQ
树脂3D打印模型总是掉到料槽里是什么原因?
如果底筏和支撑也没有留下,优先检查平台附着、平台校准和底层参数;如果支撑完整但模型掉落,应重点检查支撑接触点、模型截面积、普通层曝光和离型负载。
增加底层曝光能解决模型脱落吗?
只能解决部分底层附着不足问题。如果模型是在支撑顶部脱落,或者问题来自大截面、吸盘效应、支撑不足等原因,单纯增加底层曝光通常无法解决根本问题。
支撑越粗越不容易掉吗?
连接能力通常会提高,但支撑痕迹和后处理难度也会增加。更合理的方法是加强关键受力位置,而不是把所有支撑统一加粗。
大模型为什么更容易脱落?
大型模型往往具有更大的单层截面积、更长的支撑结构和更复杂的中空结构,打印时离型负载更难控制,因此模型方向、支撑和排液设计更加重要。
换树脂以后需要重新调整参数吗?
建议重新验证。不同树脂的固化响应、黏度和打印条件可能不同,不宜直接沿用另一种材料已经验证的全部参数。
参考资料
Formlabs Support — Non-Adherence
Phrozen Help Center — Why Nothing is Sticking to the Build Plate?
Phrozen Help Center — Why Did the Model Not Print While the Supports Printed?
Prusa Knowledge Base — Print Detached from Supports
CHITUBOX Documentation — 光固化打印件底部翘边导致脱落问题详解