
3D打印农场会越来越少需要人盯吗?
会,但减少的主要是"盯着打印过程"的人工,而不是整条流程的人工。联网监控、自动恒温、自动取件等能力会让一个人看管更多台设备;树脂光固化的清洗、后固化、去支撑、尺寸检验和异常判断仍然需要人,而且对人的要求更高。人的工作会从守机器转向管工艺、管质量。
以下判断基于光固化打印的常规工艺规律和设备现场使用中的常见问题,不同树脂和零件需要单独验证。
核心要点
打印过程本身最容易少人化,夜间连续打印在工业光固化中已经很常见。
光固化的人工大头在打印之后:取件、清洗、后固化、去支撑和检验。
柔性弹性体零件比刚性零件更难自动取件和清洗,少人化的门槛更高。
一人能管几台,取决于版面标准化程度、失败率和后处理节拍,而不是设备数量。
人减少之后,工艺记录、点检和首件检验反而要更严格。
先分清两个说法
打印农场:多台打印机集中排产、统一管理的生产单元。光固化打印农场的产出不是"打完一版",而是经过清洗、固化、检验后的合格零件。
无人值守:某段时间内没有人在现场,设备自动完成任务。它通常只覆盖打印这一段,比如夜间连续打印,不等于整条流程无人化。
能交给机器的,主要是打印这一段
打印过程是整条流程里最先摆脱人工盯守的环节。切片文件经网络下发、远程查看进度、料槽和腔体自动控温,这些已经让操作者不必守在机器旁边。部分商业化光固化系统还做到了打印结束后自动取件、自动开始下一个任务。
以依迪姆 Extreme 450 Pro 工业级柔性3D打印机为例,它配有腔体自动恒温系统,支持 WiFi、无线和有线网络传输数据,设计上面向连续运行。恒温这一项对少人化尤其关键:树脂粘度随温度变化,车间夜间降温时,没有自动控温的设备容易出现回流变慢、层间结合变差,而这种问题往往要到第二天取件时才被发现。
过程监测是另一个方向。公开研究中已有在料槽中布置温度传感器、用超声或图像判断打印状态的方案,但多数仍处在实验室验证阶段,离"机器自己判断这一版能不能要"还有距离。
光固化为什么比熔融沉积更难"放手"
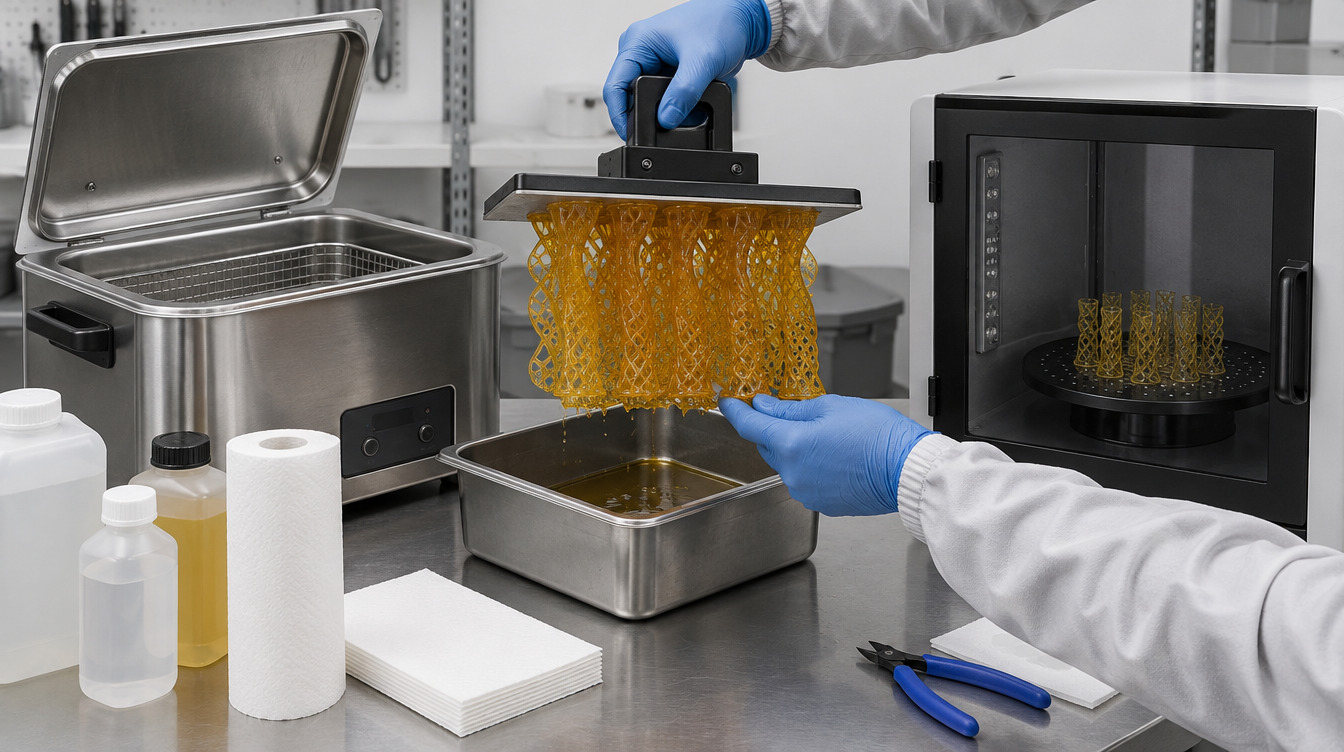
熔融沉积打印农场常用自动推件或换板来实现连续生产,零件冷却后基本就是成品。光固化不同,零件从平台上取下来时表面带着未固化树脂,后面还有几道会直接影响性能的工序。
清洗溶剂会随使用次数逐渐被树脂污染,同样的清洗时间,效果会慢慢变差。现场常见的情况是零件发粘、细节处残留,追查下来不是打印问题,而是清洗液该换了。后固化也一样,零件摆放过密会互相遮挡,导致同一批零件固化程度不一。
柔性弹性体零件的难度更高。软零件难以用刮板从平台上取下,取件时容易拉伤;清洗时间过长会溶胀,晶格结构里的残留树脂也更难排干净。这类零件的少人化,要先从固定摆放方式和清洗程序做起。
去支撑和尺寸检验目前仍以人工为主。尤其是检验,人减少之后,它是唯一能证明"无人值守打出来的零件仍然合格"的环节。
人不会消失,但工作内容会变
少人化之后,操作者从"看机器"变成"管工艺窗口"。具体包括:把常用零件的排版、方向和支撑做成固定模板;锁定每种树脂的曝光和温度参数;按计划检查离型膜、光源和料槽状态,可参考光固化3D打印机日常维护清单;对每版首件做尺寸确认,再按比例抽检。
这些工作比守机器要求更高。一台设备出问题,有人盯着时可以当场停机;没人盯着时,问题会在一整夜里重复出现在多个版面上。
一个人能管几台,取决于这些变量
没有通用的人机比,它由下面几个因素共同决定:
零件种类是否稳定。重复生产同一批零件,比每天换新图纸容易少人化。
失败率。失败率高,人的时间都花在找原因和重打上,常见原因可对照光固化打印失败的排查方法。
后处理节拍。清洗和后固化跟不上,打印机再多也会堆件。
材料种类。设备间频繁换树脂,会增加清槽和参数切换工作。
检验要求。全检和抽检所需的人力差别很大。
| 工序 | 少人化程度 | 仍需人判断的地方 | 少人化的前提 |
|---|---|---|---|
| 排版与切片 | 可模板化 | 新零件的方向和支撑设计 | 常用零件形成固定排版模板 |
| 打印过程 | 最高 | 异常报警后的处理 | 恒温、联网监控、参数锁定 |
| 取件与换板 | 部分系统可自动 | 柔性件、易损细节件的取件 | 平台和零件结构适合自动取件 |
| 清洗 | 可程序化 | 清洗液状态、残留判断 | 固定清洗时间和换液周期 |
| 后固化 | 可程序化 | 摆放密度、遮挡 | 每种树脂固定固化程序 |
| 去支撑与修整 | 低 | 支撑点处理、表面要求 | 优化支撑设计,减少接触点 |
| 尺寸检验 | 低 | 合格判定、问题追溯 | 明确关键尺寸和抽检比例 |
怎么判断自己的产线能不能少人化
如果零件种类多、每天都有新图纸,建议先保留现场工艺人员,优先把常用零件模板化。
如果零件稳定重复,失败率也低,建议从夜间连续打印开始,白天集中做后处理和检验。
如果主要做柔性弹性体零件,建议先固定取件、清洗和后固化流程,再考虑增加设备数量。
如果后处理已经堆件,建议先补清洗和后固化能力,而不是继续加打印机。
如果客户对尺寸有明确要求,建议先建立首件检验和抽检记录,再减少现场人员。
从偶尔打样过渡到稳定出件的具体做法,可以参考树脂3D打印如何从打样走向连续生产。
适合与不适合
适合少人化:同一批零件重复生产;树脂种类少且固定;有清晰的关键尺寸和检验标准;车间温湿度可控。
暂不适合:以打样为主、零件每天变化;新材料还在调参阶段;后处理完全依赖个人经验;没有任何首件检验记录。
常见误区
"机器能整夜打印,就等于无人化了。"打印只是一段,第二天早上的取件、清洗和检验仍需要人。应按整条流程计算人工,而不是只看打印时长。
"设备越多,单件人工越低。"后处理和检验跟不上时,设备增加只会让堆件和返工增加。扩产前先算后处理节拍。
"少人化就是少管。"人减少之后,问题被发现得更晚,影响的零件更多。点检、记录和抽检要比有人值守时更严格。
常见问题
光固化3D打印能整夜无人值守吗?
打印过程可以,前提是参数已经验证、设备有恒温控制、车间环境稳定。早上取件后仍需要清洗、后固化和检验,不能直接当成品交付。
一个人能管几台光固化打印机?
没有固定比例。零件越稳定、失败率越低、后处理越程序化,能管的台数越多。建议按自己零件实测一周的人工时间来估算。
柔性树脂零件能自动取件吗?
难度比刚性零件大。软零件不易从平台上分离,取件时容易拉伤,目前多数仍需要人工处理,并配合固定的摆放和支撑方式。
打印农场最先该自动化哪一步?
通常先做打印过程的远程监控和恒温控制,再把清洗、后固化程序化。去支撑和检验最难自动化,放在最后。
少人化之后,质量怎么保证?
靠记录和检验,不靠盯守。每版保留打印参数和设备状态,首件确认关键尺寸,再按批量抽检,出了问题能追溯到具体版面和工序。
什么时候适合联系依迪姆
如果正在规划多台设备的打印中心,或者想评估现有零件能否连续生产,可以把代表性零件的模型、关键尺寸、材料要求、计划批量和后处理条件一起提供给依迪姆,先做样件打印和流程评估,再决定设备配置和人员安排。设备和流程的整体准备,也可以先看工厂自建3D打印中心要准备什么。