前沿科技 / 医疗增材制造
3D打印血管支架,压缩一半后还能弹回来?
一项新研究展示了可大幅压缩的镍钛合金编织结构。 其中一种3D打印原型在径向压缩50%后, 弹性恢复比例达到92.1%。 但距离真正用于人体,仍有多项验证需要完成。
假如医生拿着一枚血管支架告诉你: “这件东西是3D打印出来的。”
你会觉得这是制造技术的进步,还是会担心它的安全性?
毕竟,一枚准备进入人体血管的支架, 和摆在桌面上的3D打印模型不是一回事。 它需要承受压缩、弯曲和展开, 如果长期植入,还要面对复杂的人体环境。
2026年9月30日,《npj Metamaterials》发表了一项关于3D打印超弹性镍钛合金编织结构的研究。 10月13日,西班牙IMDEA材料研究所对外介绍了这项成果。
研究团队探索了一种新方法: 使用金属3D打印直接制造精细的编织结构, 让血管支架类原型能够在大幅压缩后恢复形状。
为什么血管支架需要先压缩,再展开?
要理解这项研究,得先看看血管支架如何进入人体。
许多微创血管介入器械需要通过导管送入目标位置。 这意味着器械在输送时必须尽可能收拢, 到达预定位置后再展开。
在输送阶段,支架需要具备一定的柔顺性, 以适应狭窄、弯曲的路径。 展开之后,它又必须提供符合设计要求的径向支撑。
这两种需求并不容易兼顾。 结构过于刚硬,可能影响输送与展开; 结构过于柔软,则可能无法提供足够的支撑。
对于需要长期留在体内的器械, 还必须考虑疲劳、腐蚀、表面状态、 生物相容性和长期制造一致性等问题。
制造出支架的形状只是第一步。 能否满足具体医疗用途的性能与安全要求, 才是真正困难的部分。
这次研究,为什么选择镍钛合金?
镍钛合金,也叫NiTi或Nitinol, 并不是刚出现的新型医疗材料。
传统工艺制造的镍钛合金器械已经用于多种血管介入场景。 这种材料的重要特性之一是超弹性: 在适宜条件下,受到较大变形后, 仍能在卸载时恢复大部分原有形状。
不过,直接用金属3D打印制造镍钛合金, 并不代表可以自动获得与传统加工产品相同的性能。
激光熔融过程会影响材料的微观结构、表面状态和最终力学表现。 对细小的医疗器械结构而言,这些因素尤其重要。
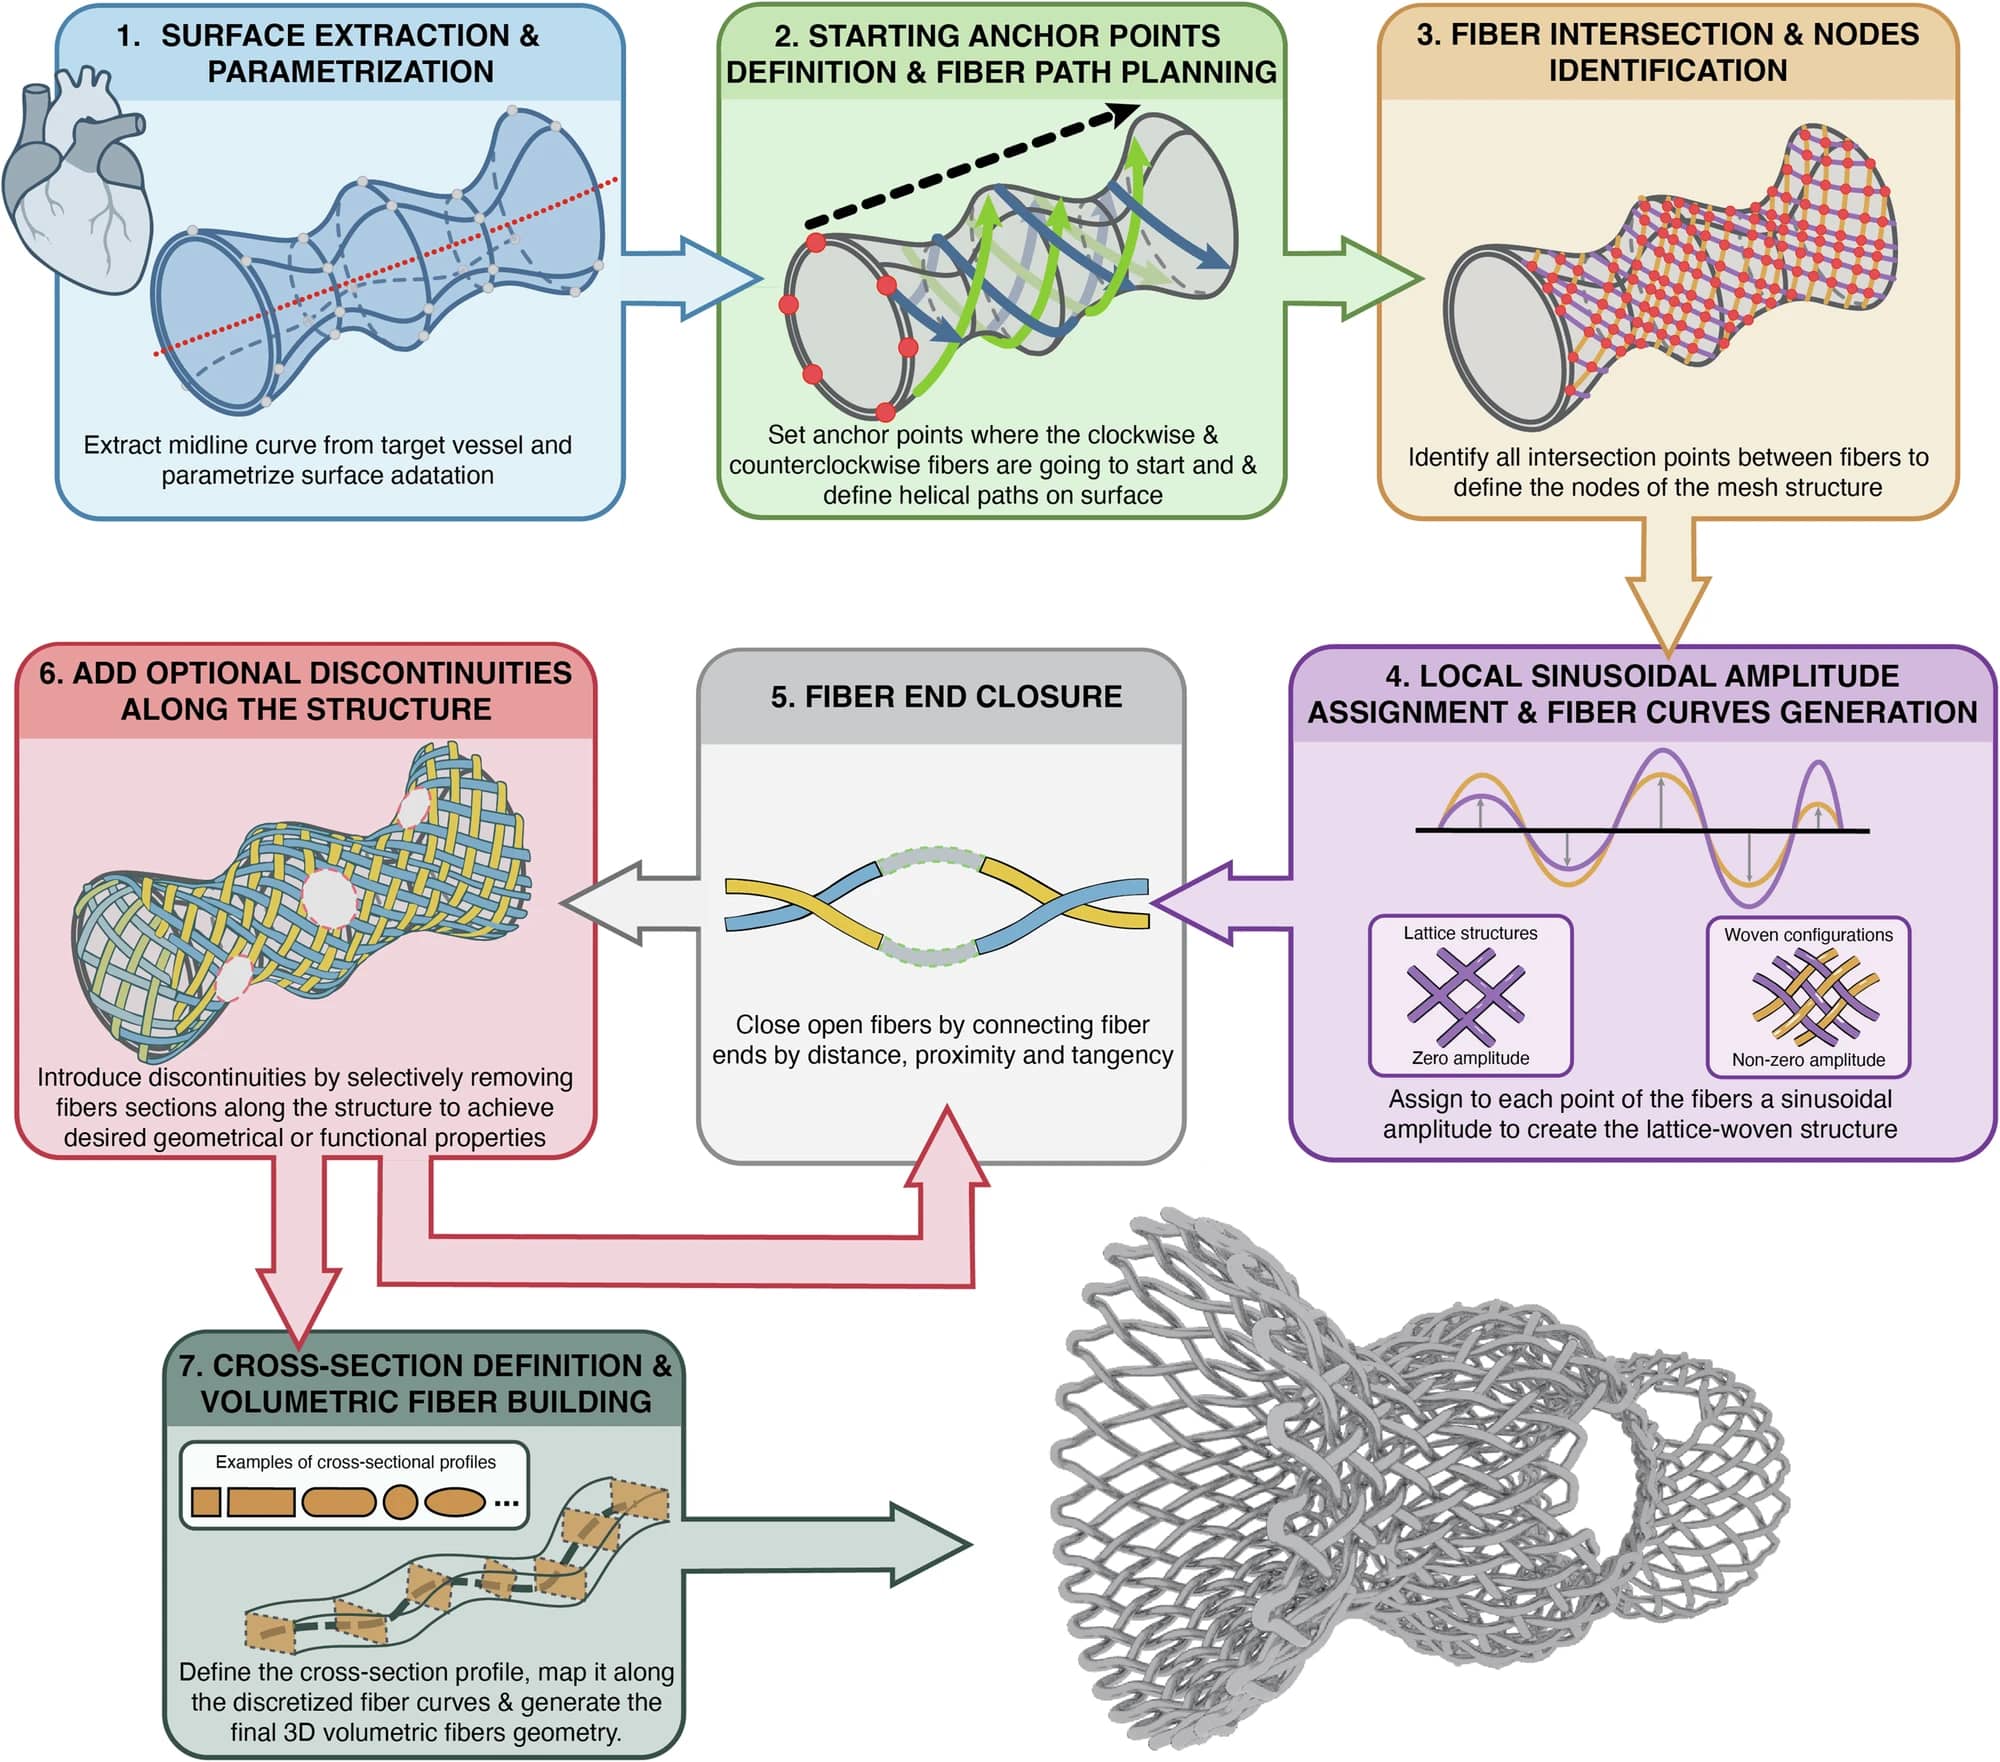
因此,研究人员没有只依赖材料本身, 而是将材料特性与结构设计结合起来。
把金属设计成“编织物”,会发生什么?
常见的3D打印金属晶格由许多细杆连接而成。 受到外力时,杆件和节点承担变形, 局部区域可能出现明显的应力集中。
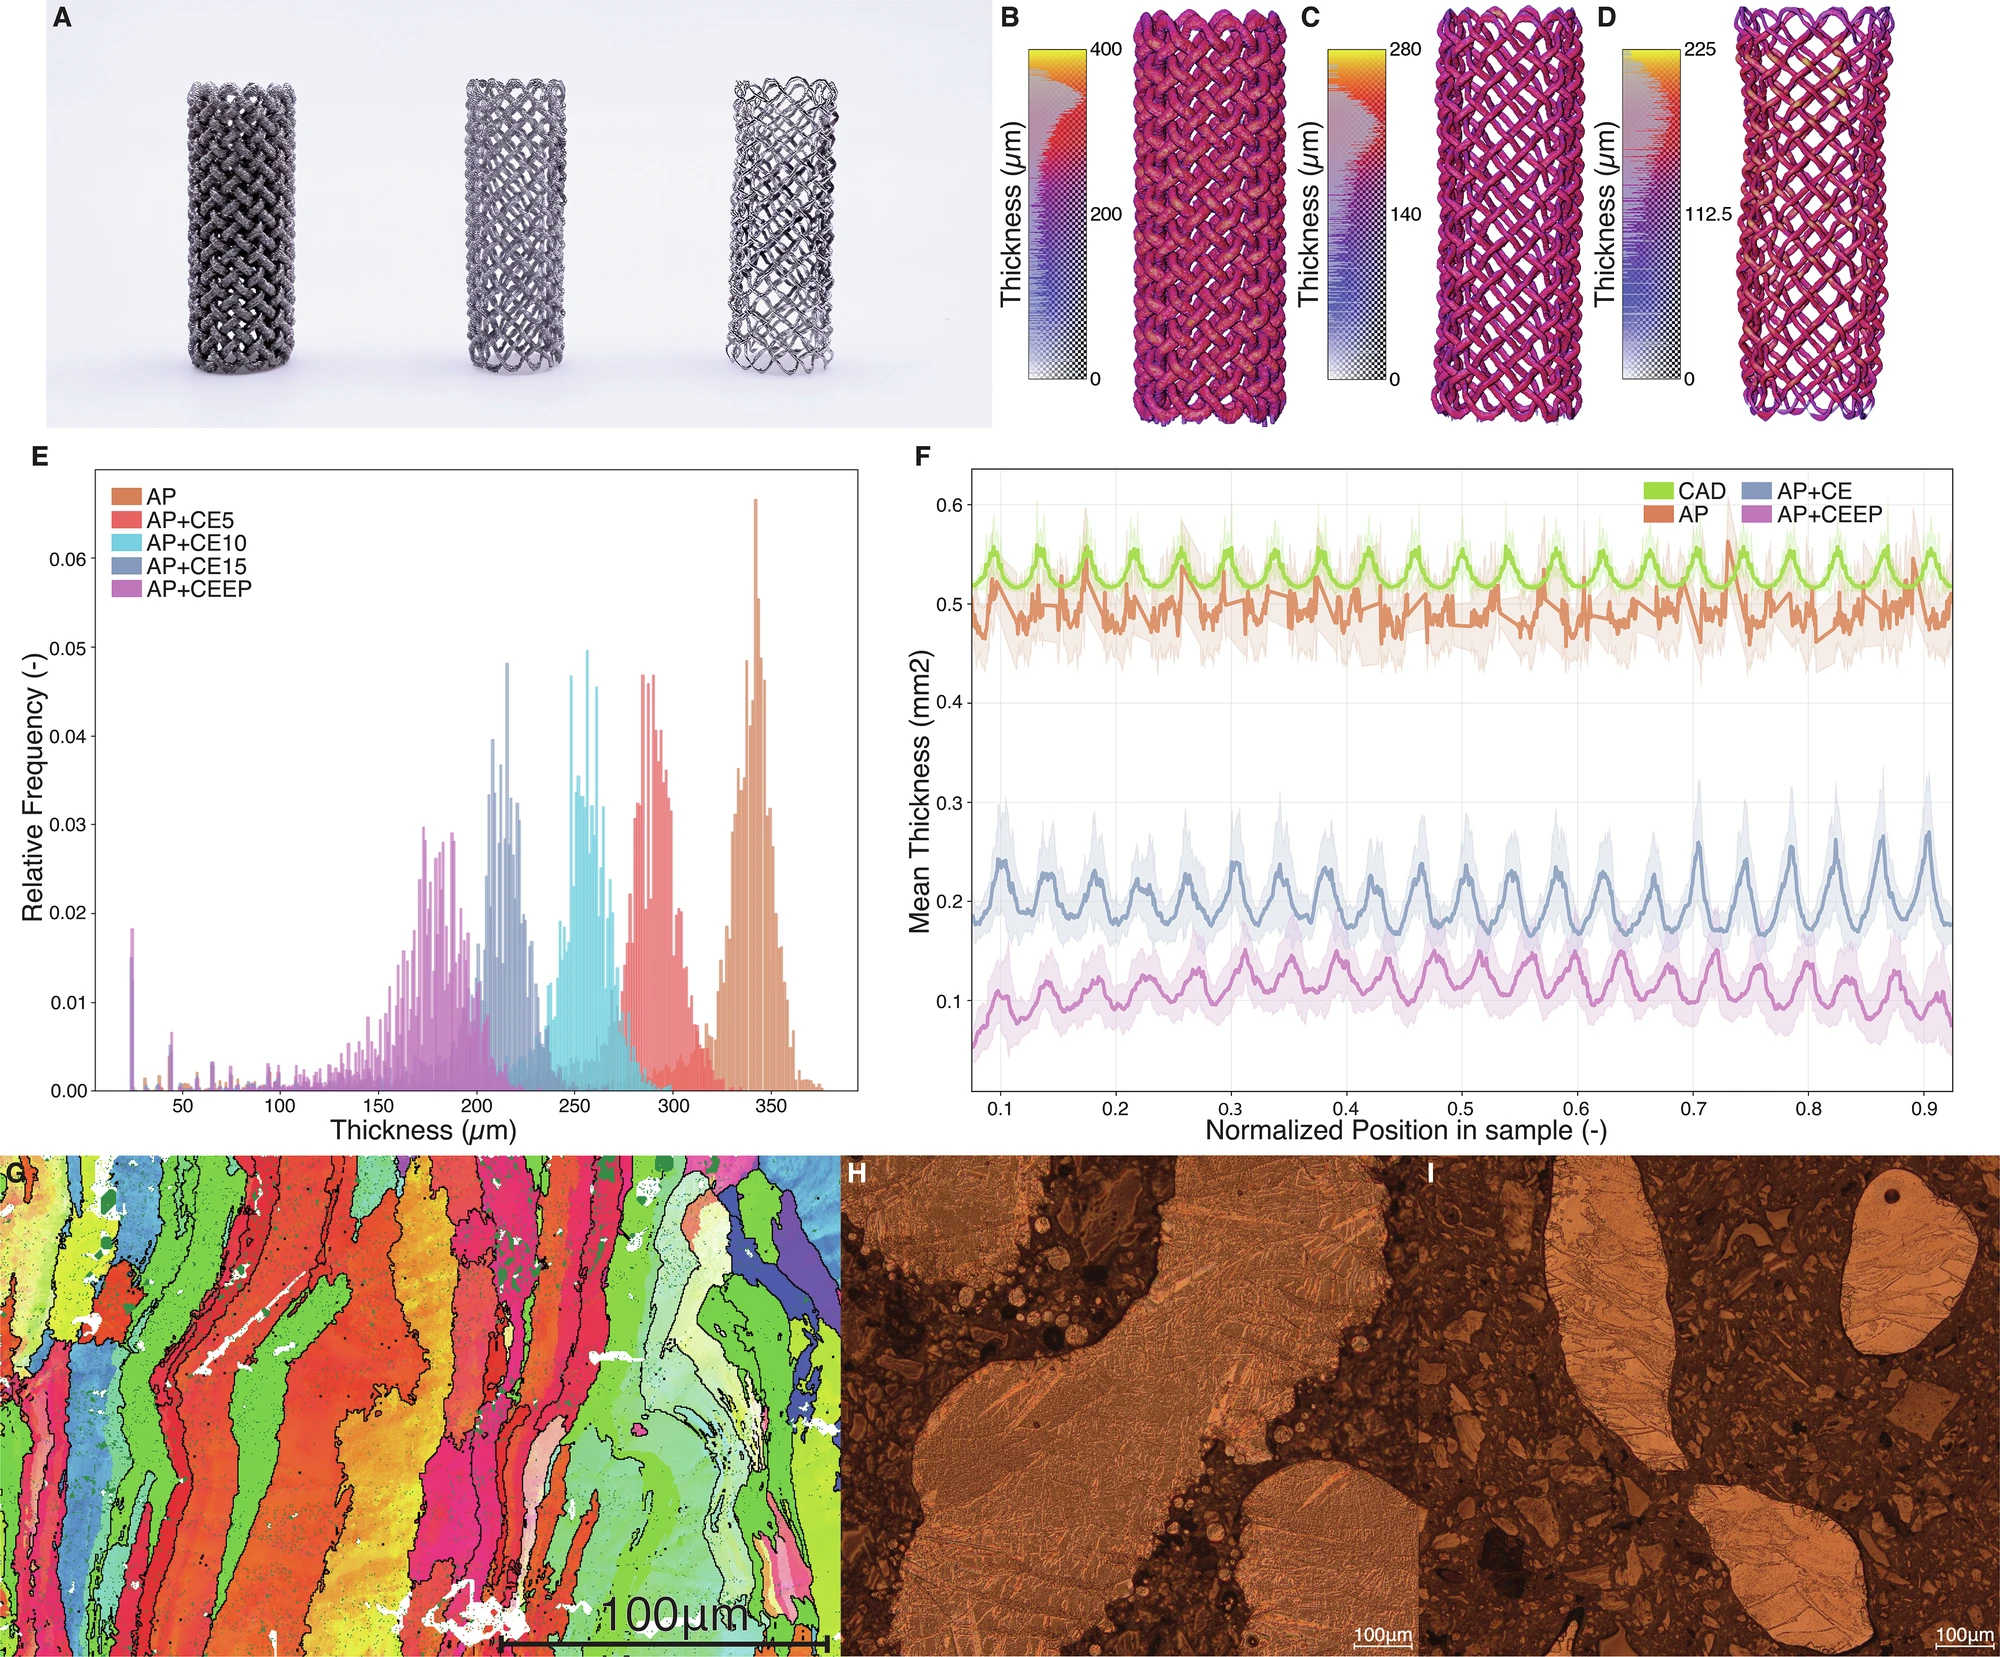
研究团队则设计了类似织物的交错结构。 这种几何形态提供了不同的受力与变形路径, 使结构能够通过整体形态变化适应较大压缩。
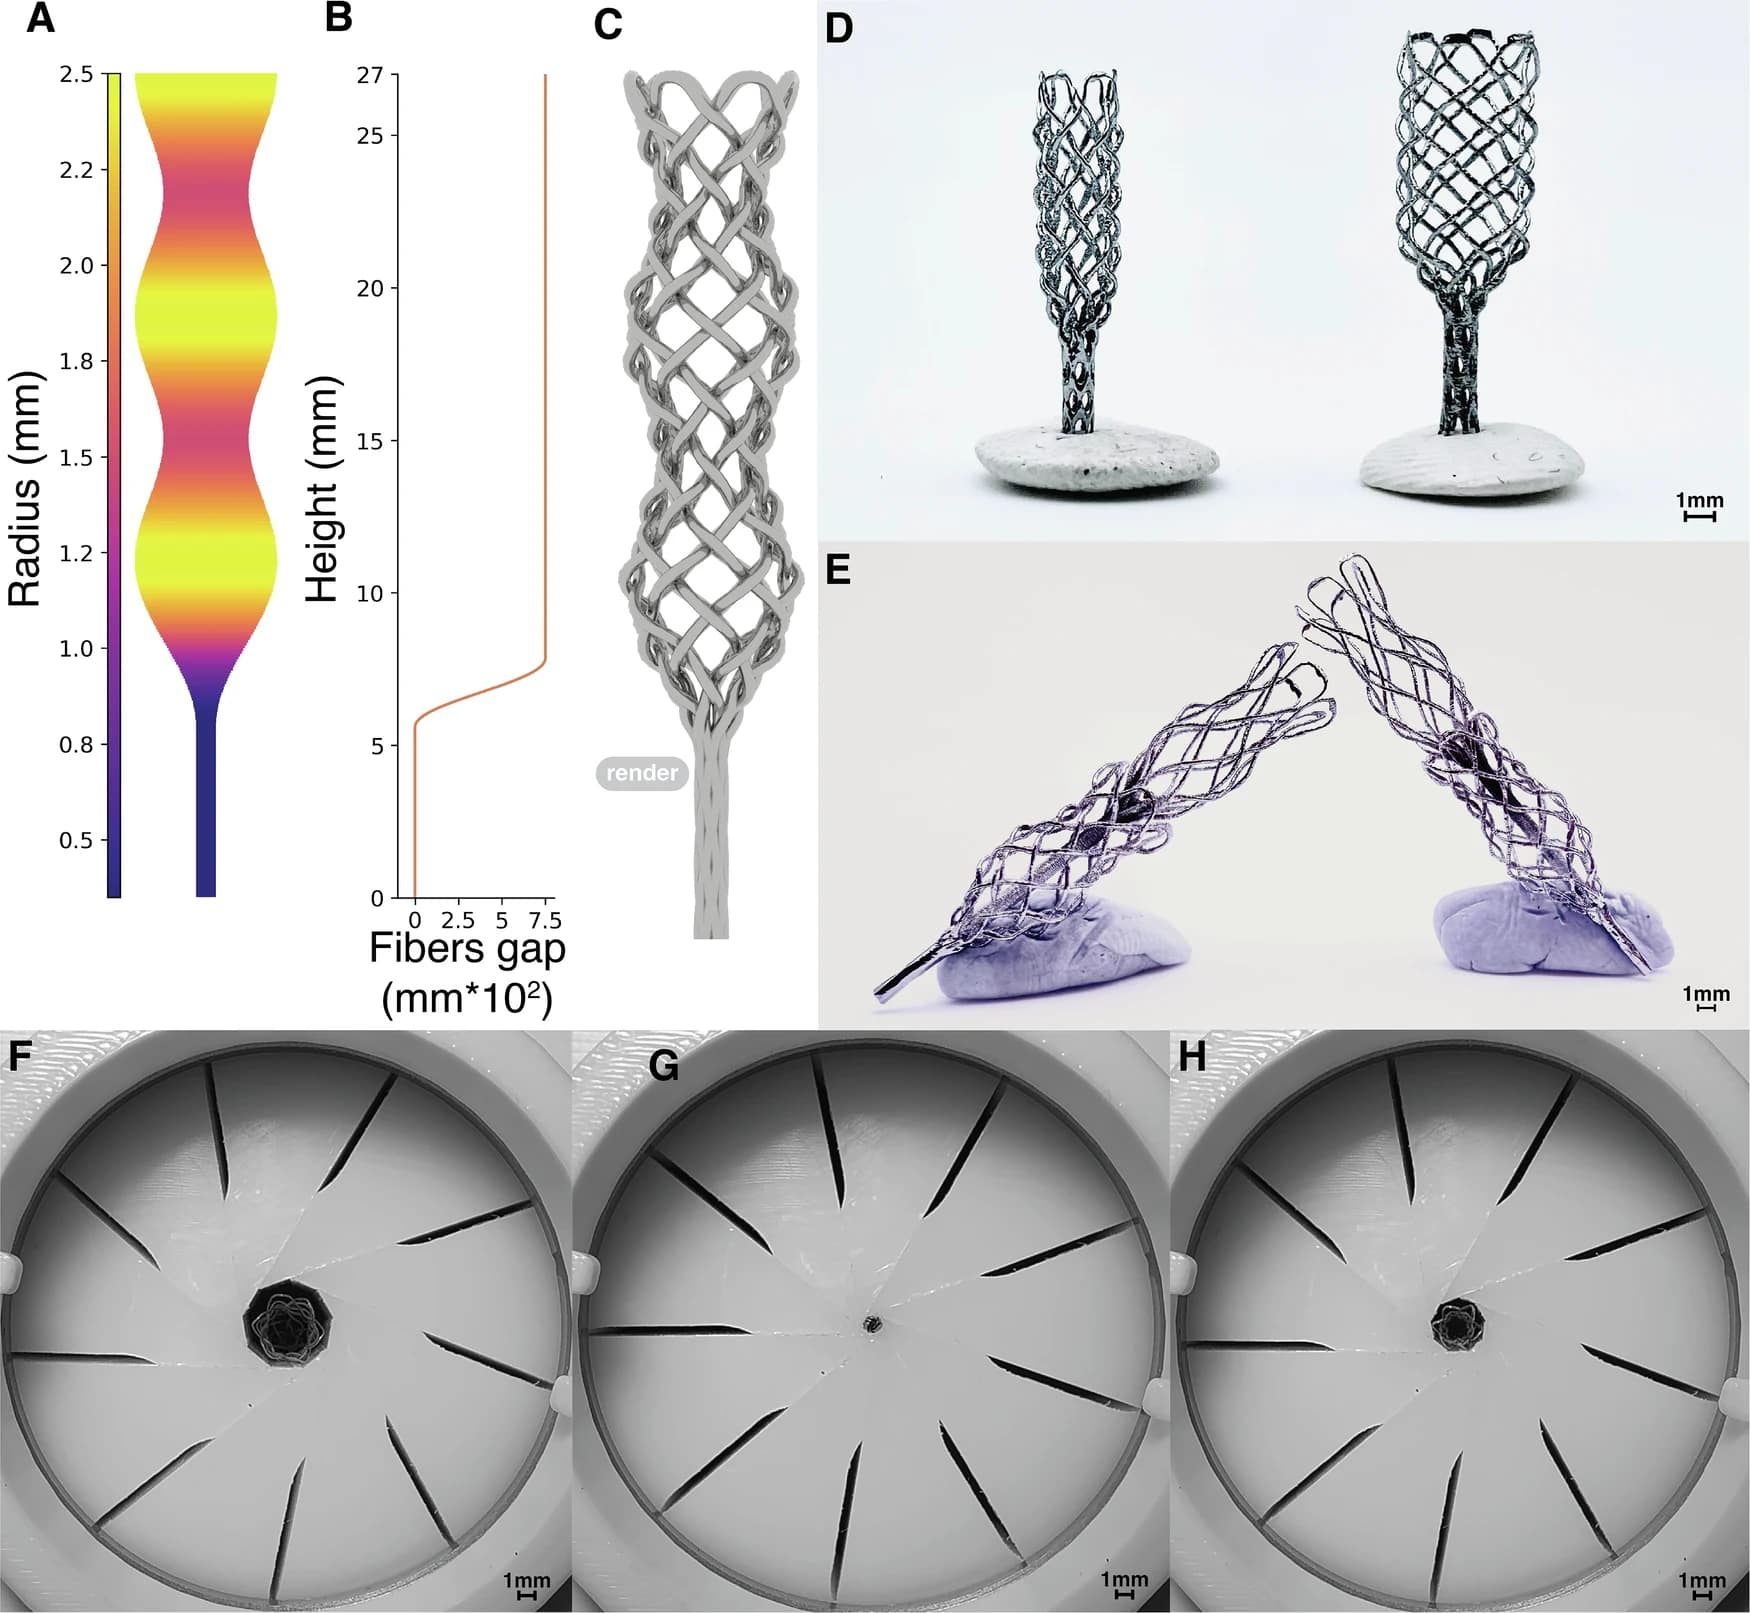
可以把它理解为两种不同的设计: 一种接近由细杆固定连接的金属骨架, 另一种则借鉴了编织结构的柔顺性。
两者使用相近的基础材料, 但由于几何结构不同, 整体力学表现可能存在明显差异。
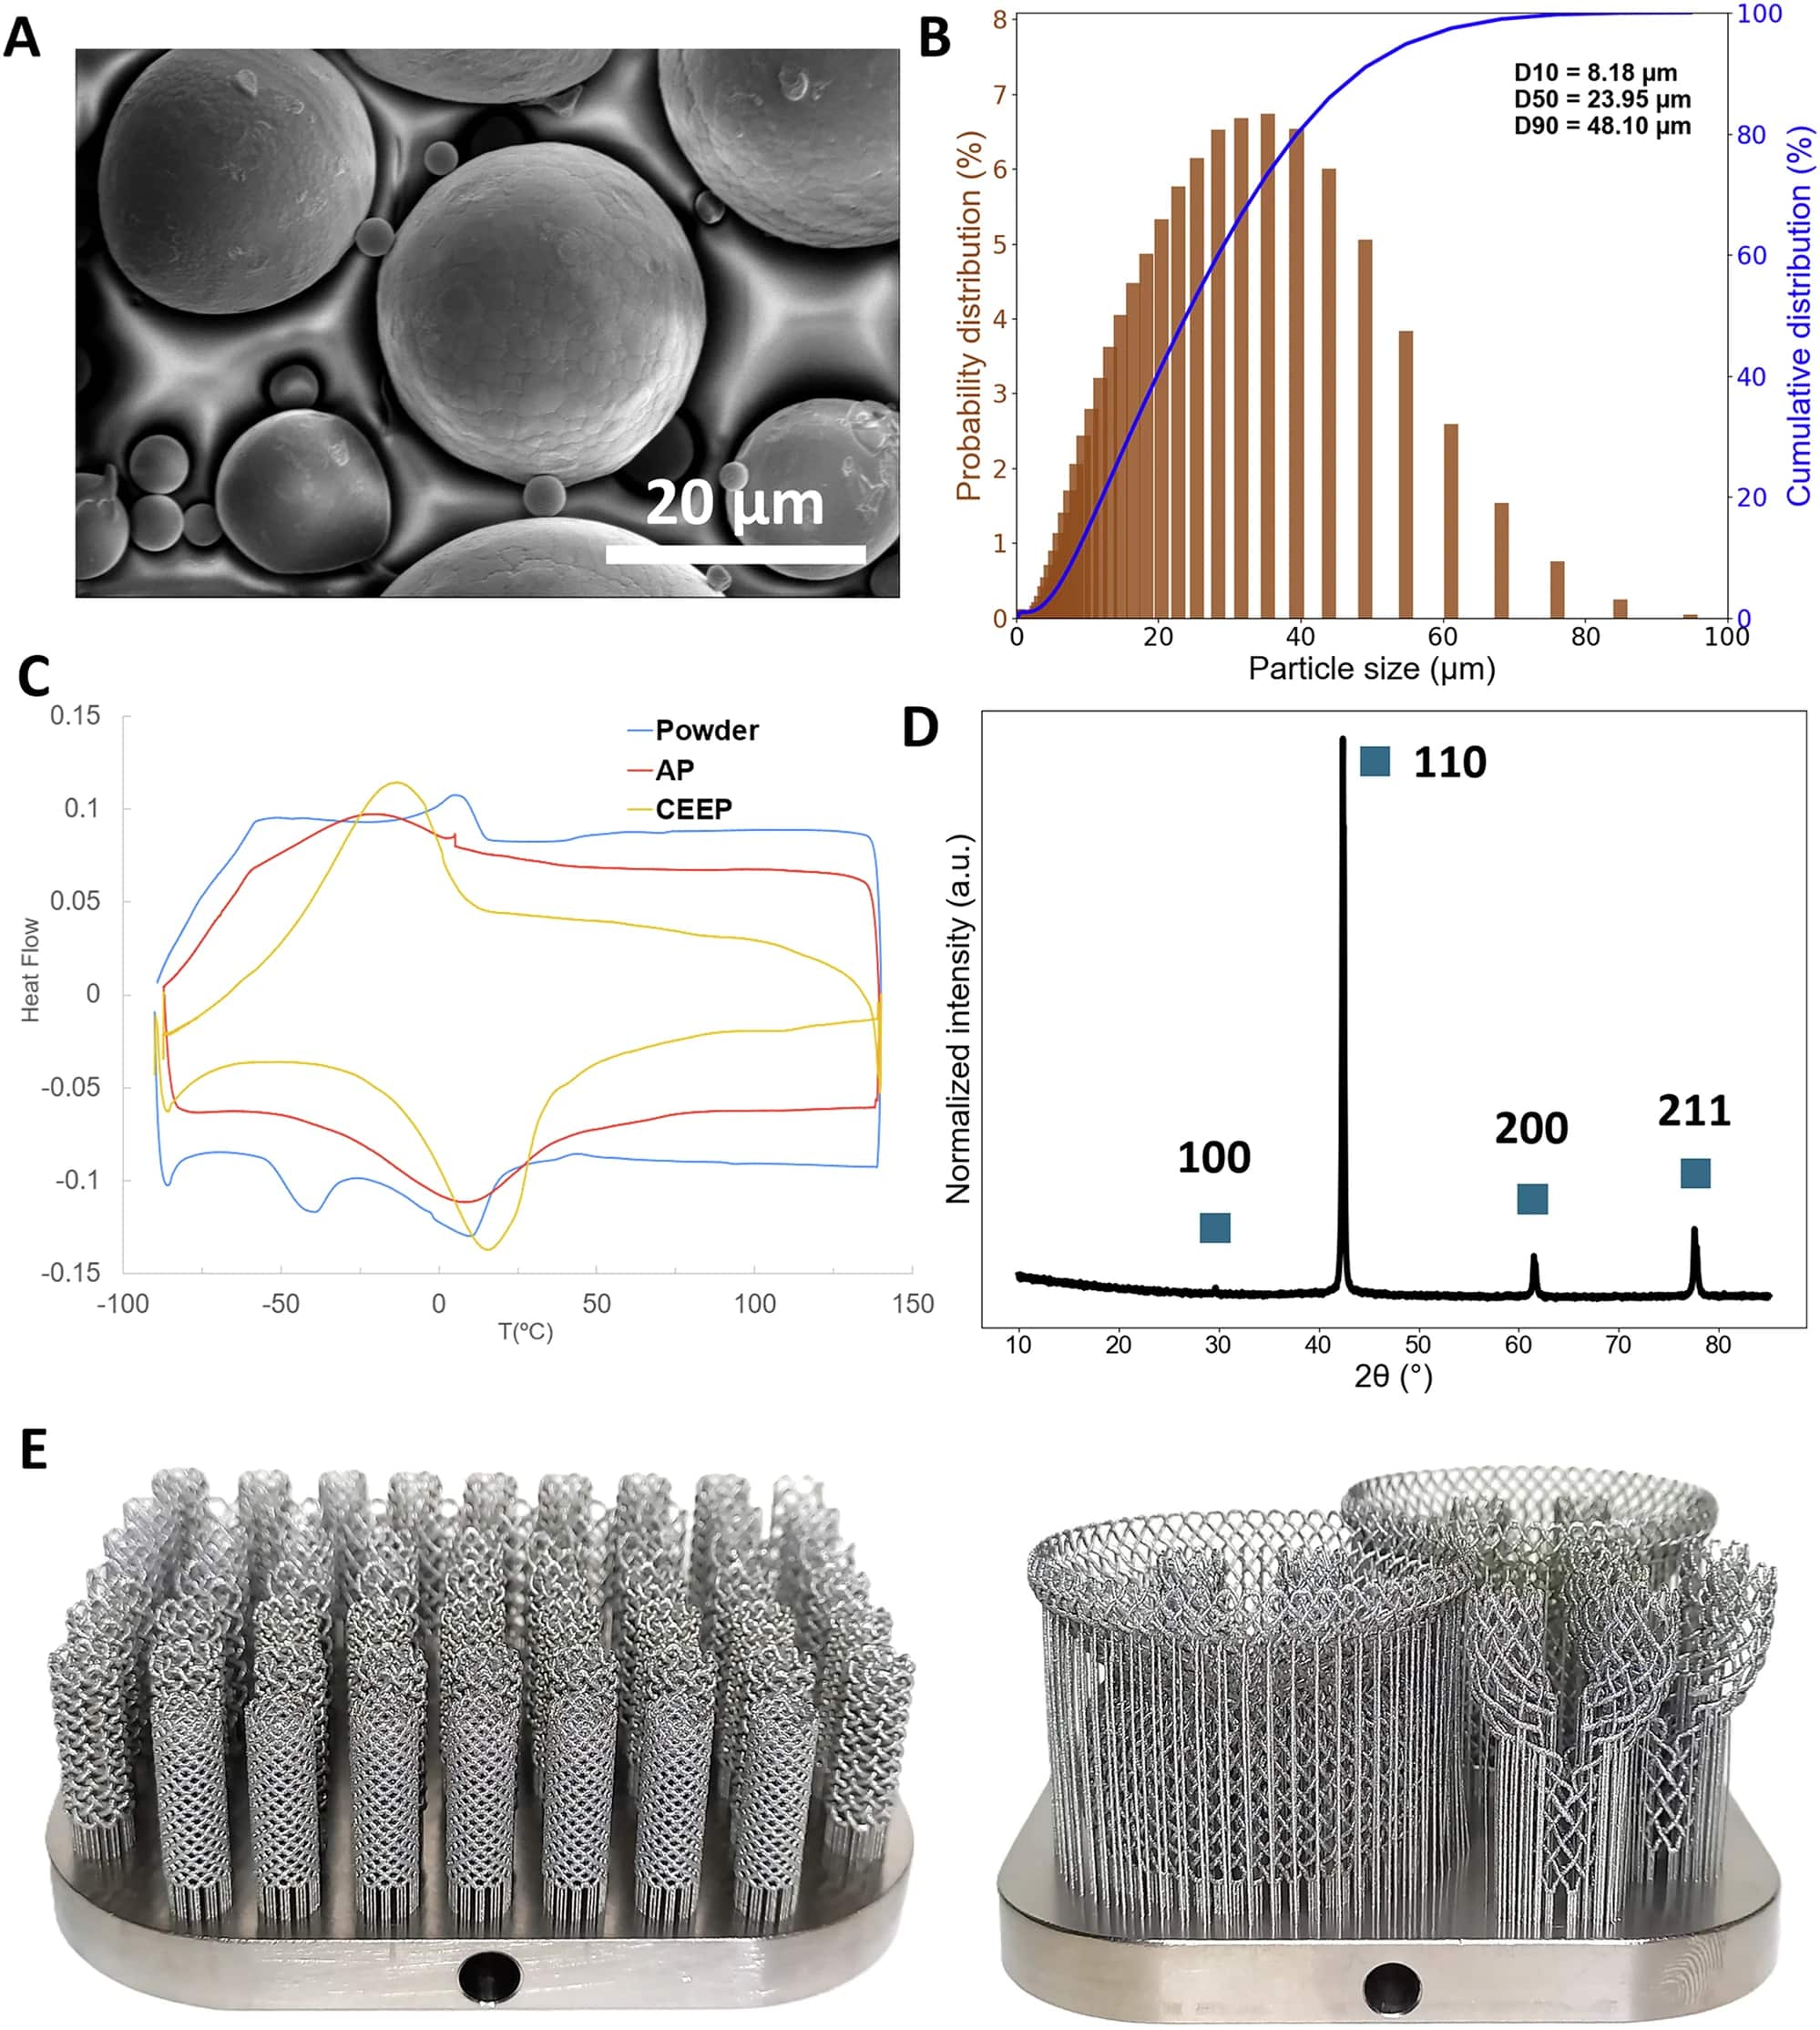
研究采用激光粉末床熔融技术(LPBF), 通过逐层熔化金属粉末形成复杂结构。 一些相互交织的设计可以在一次增材制造过程中整体成形。
打印完成后,研究人员还进行了化学蚀刻和电解抛光。 这些处理能够调整细丝尺寸、改善表面质量, 并影响最终的结构变形表现。
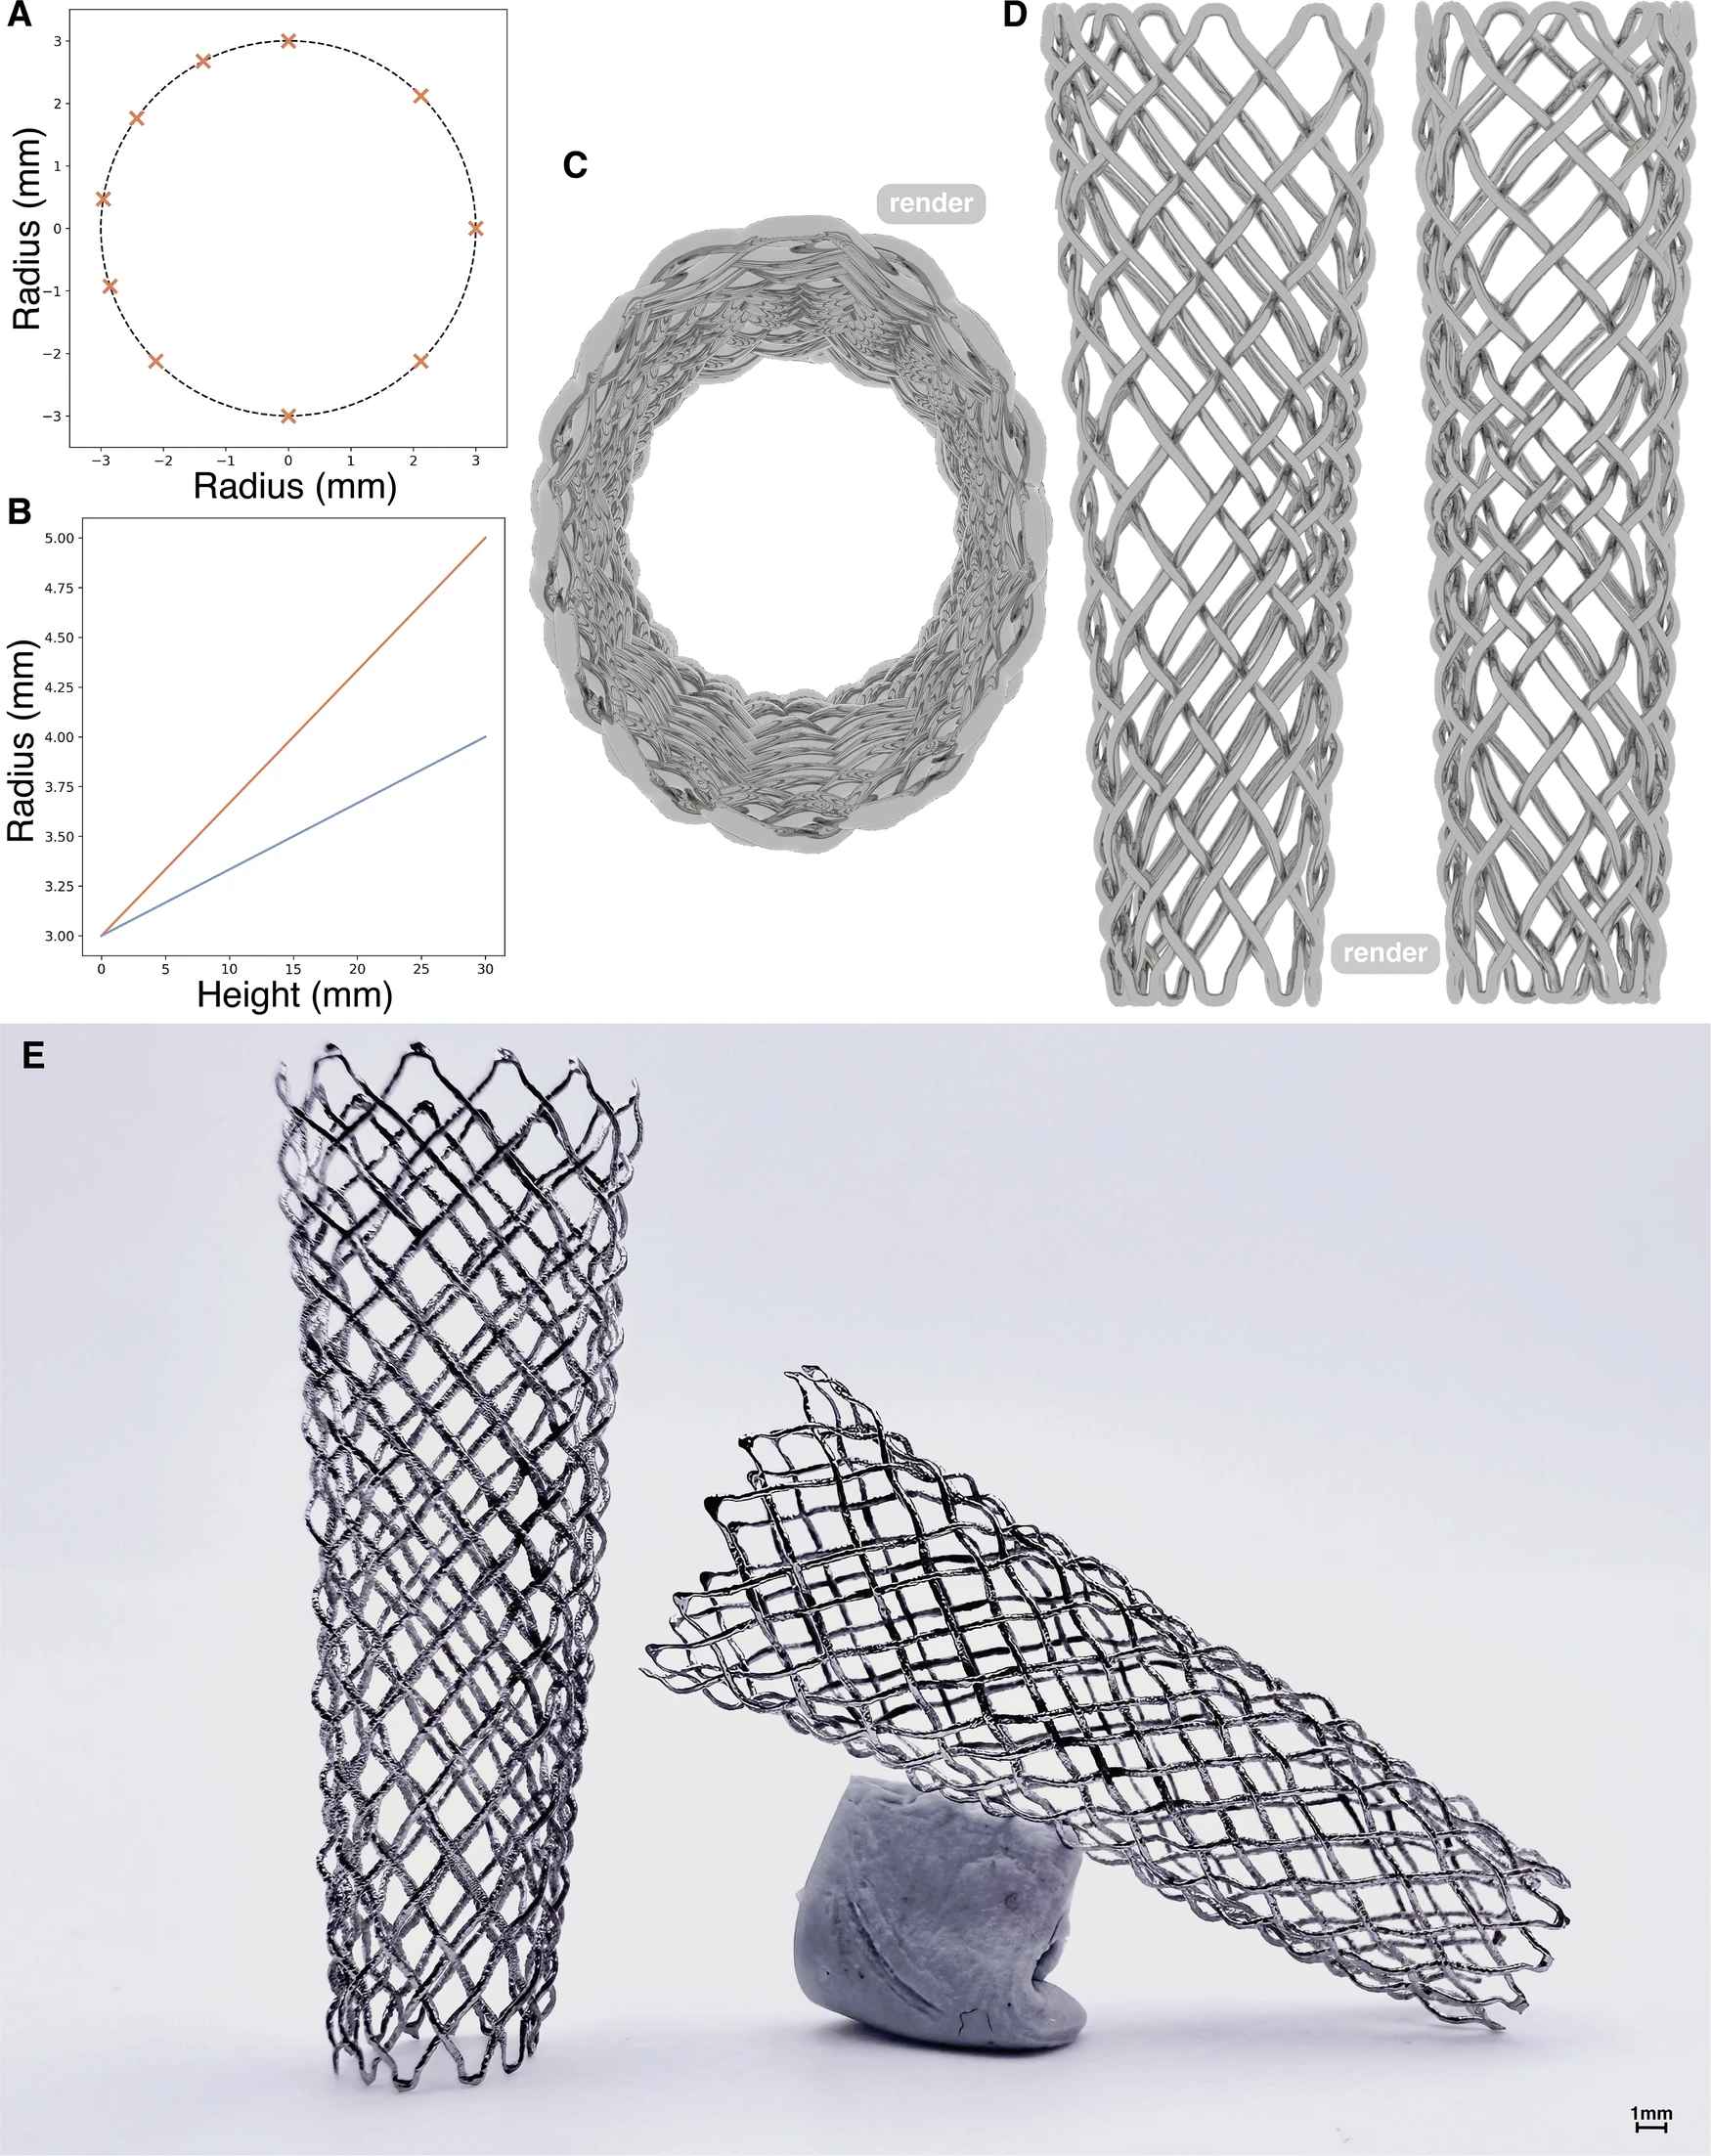
由此可见,最终性能并非只由打印机决定, 而是材料、几何结构、制造工艺和后处理共同作用的结果。
压缩50%之后,实验结果到底如何?
这项研究最有代表性的结果来自径向压缩测试。
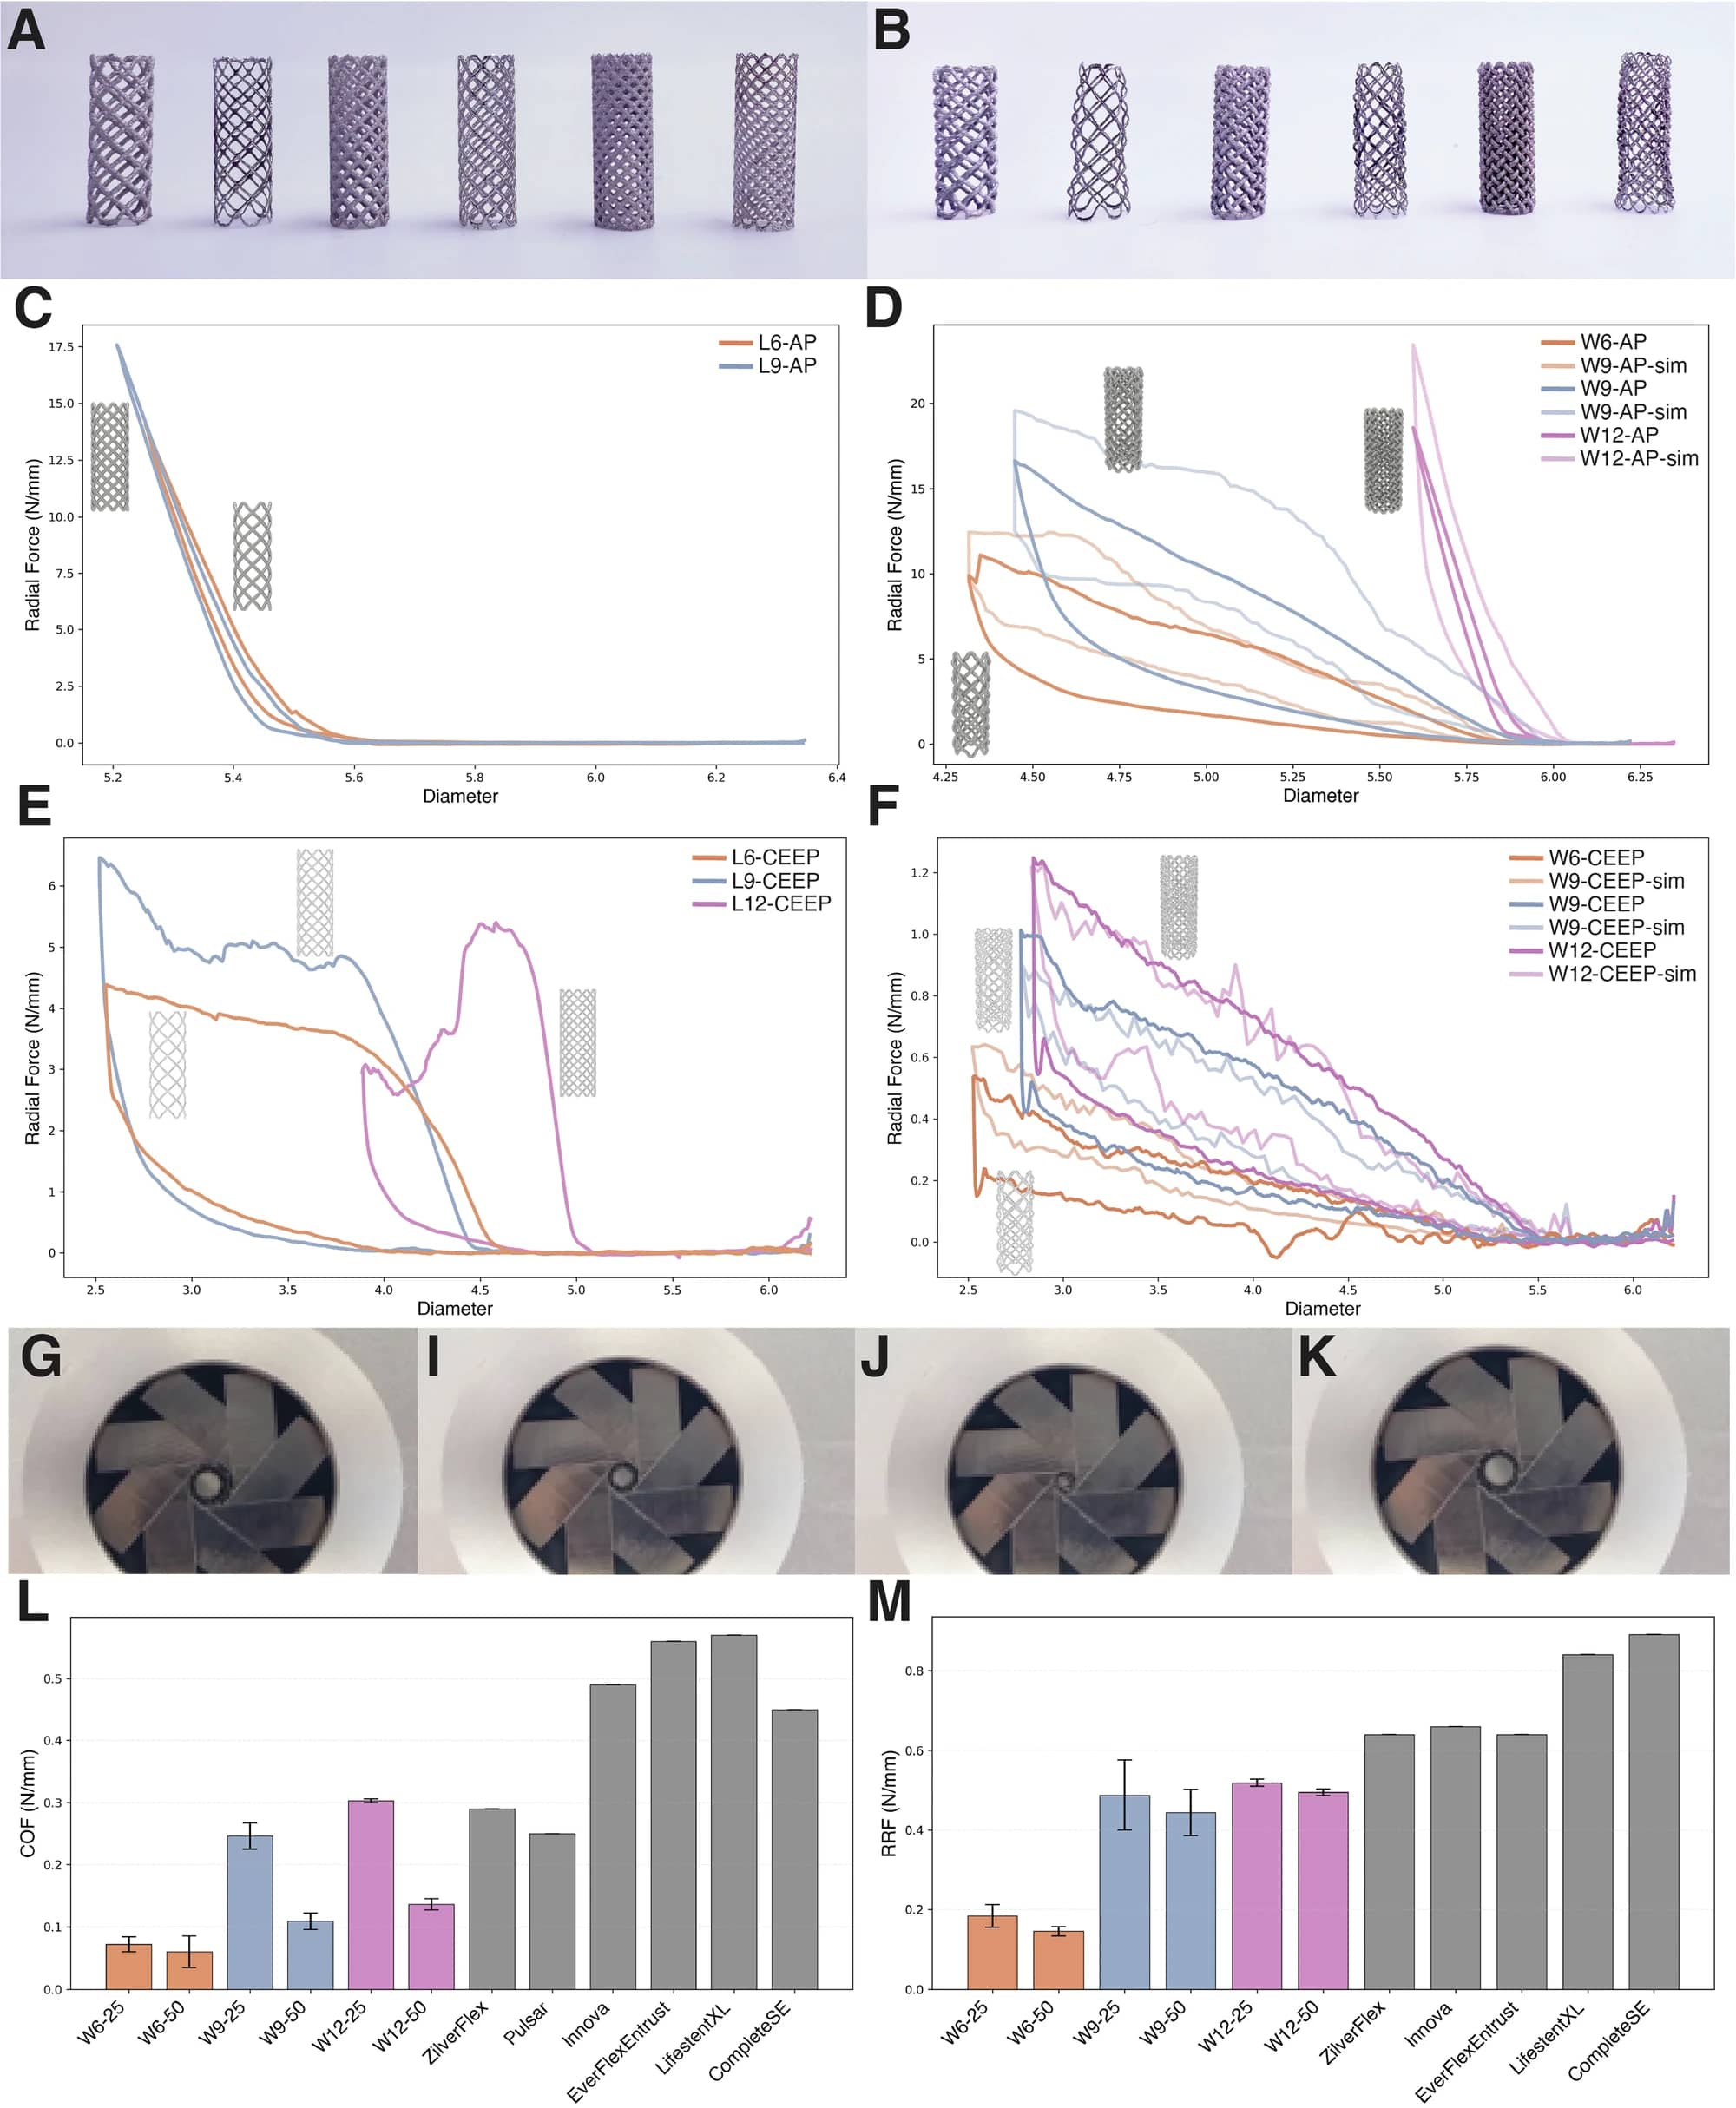
研究人员对不同结构、不同后处理状态的原型进行了比较。 对于经过化学蚀刻和电解抛光处理的编织样件, 研究测试了直径压缩50%时的力学表现。
论文报告的部分结果如下:
| 编织样件 | 径向压缩 | 平均弹性恢复比例 |
|---|---|---|
| W6 CEEP | 50% | 92.1% ± 1.1% |
| W9 CEEP | 50% | 86.6% ± 1.0% |
| W12 CEEP | 50% | 85.7% ± 0.2% |
数据来自2026年《npj Metamaterials》原始论文的机械性能测试。 W6、W9、W12代表不同编织结构配置; CEEP表示经过化学蚀刻与电解抛光处理的状态。 上述数值为特定实验条件下的结构恢复结果, 并非临床有效性或安全性指标。
这里有个非常值得注意的细节:并不是编织结构越密,弹性恢复比例就一定越高。
从这些样件的测试结果可以看到, 不同编织配置在径向抗压性能和弹性恢复之间, 呈现出不同的表现。
这对工程设计有直接启发: 一种结构即使表现出很高的柔顺性, 也不代表它已经具备某个应用所要求的支撑能力。 反过来,单纯提高刚度,也可能影响压缩和输送性能。
因此,研究真正需要寻找的不是某一个最大的测试数值, 而是适合特定使用条件的性能组合。
已经达到92%的恢复比例,为什么还不能用于人体?
这是判断这项成果时最重要的边界。
实验室中的机械性能验证, 与医疗器械获准进入临床使用, 是两个不同的阶段。
研究团队展示了血管支架等多种概念验证原型, 也分析了结构设计、成形质量和压缩表现。 但这些结果尚不能直接证明器械在人体内使用的安全性。
研究机构已经将体外生物相容性研究、 动物实验及后续临床验证列为进一步发展的重要工作。
从工程和医疗器械评价的角度看, 还需要重点回答以下问题:
长期力学可靠性:在反复载荷及预期使用环境下, 细丝结构是否可能疲劳或断裂?
材料与表面安全性:加工后的表面状态、腐蚀行为和材料释放情况, 是否符合特定器械的评价要求?
生物相容性:器械与血液、组织接触后, 是否满足相应的安全评价要求?
制造一致性:多次生产的样件能否稳定满足设计尺寸、 表面质量和力学性能要求?
临床有效性与监管要求:在完成必要的临床前研究后, 还需根据具体产品和目标市场完成适用的临床评价及监管程序。
医疗金属3D打印,与常见的树脂3D打印有什么区别?
讨论这项成果时,还需要区分不同的增材制造工艺。
这次研究采用的是金属粉末与激光熔融工艺, 打印材料为镍钛合金。
而在牙科模型、研发打样和精细模型制造中, 常见的LCD、SLA等光固化技术, 则通过光照使光敏树脂固化成形。
两类技术都属于3D打印, 但材料体系、成形原理、后处理、 性能验证要求以及适用场景并不相同。
例如,树脂3D打印能够制作牙科模型及其他研发样件, 但某种树脂可以打印出医疗相关的几何形状, 并不意味着它已经具备直接接触人体或植入人体的资格。
判断材料能否用于特定医疗用途, 必须结合材料预期用途、适用法规、 已验证的打印和后处理流程,以及相应的安全性证据。
真正值得关注的,是医疗器械的结构可以重新设计
传统制造方式能够高效生产大量标准化医疗器械。 对许多成熟应用而言,标准化产品依然具有重要价值。
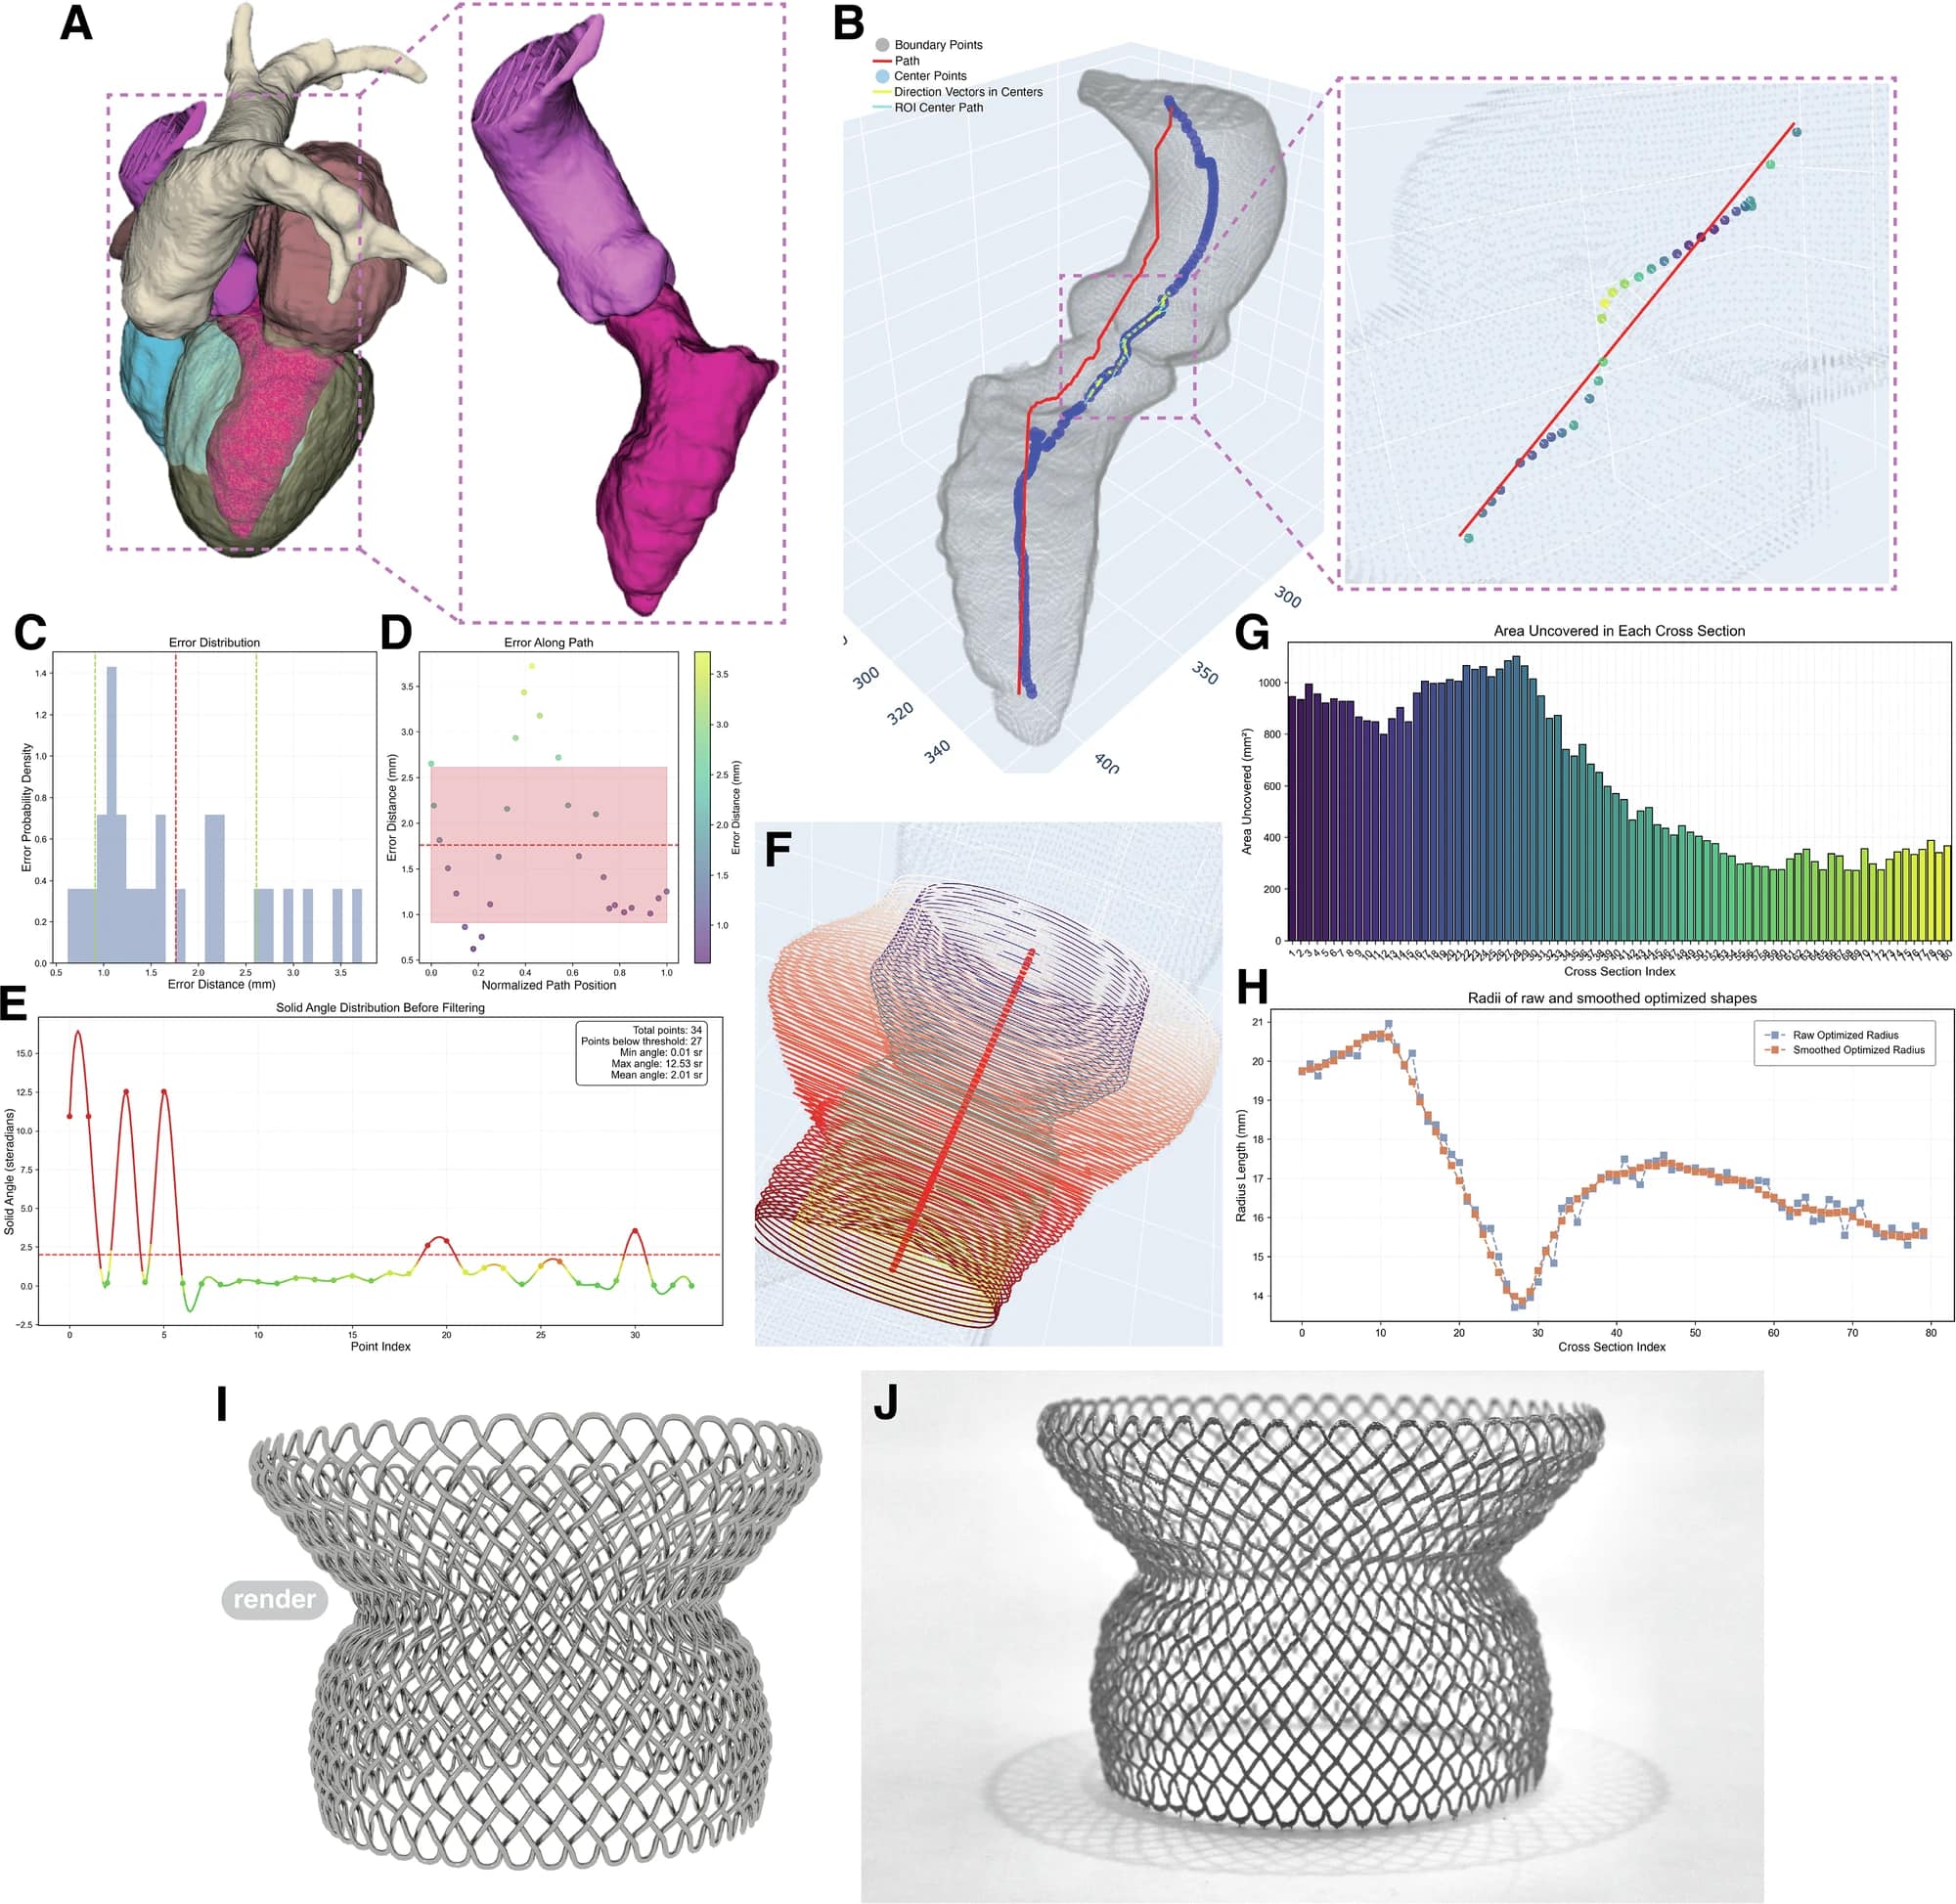
但人体解剖结构并非完全一致。 血管的尺寸、曲率、分叉形态和病变条件, 都可能影响器械设计。
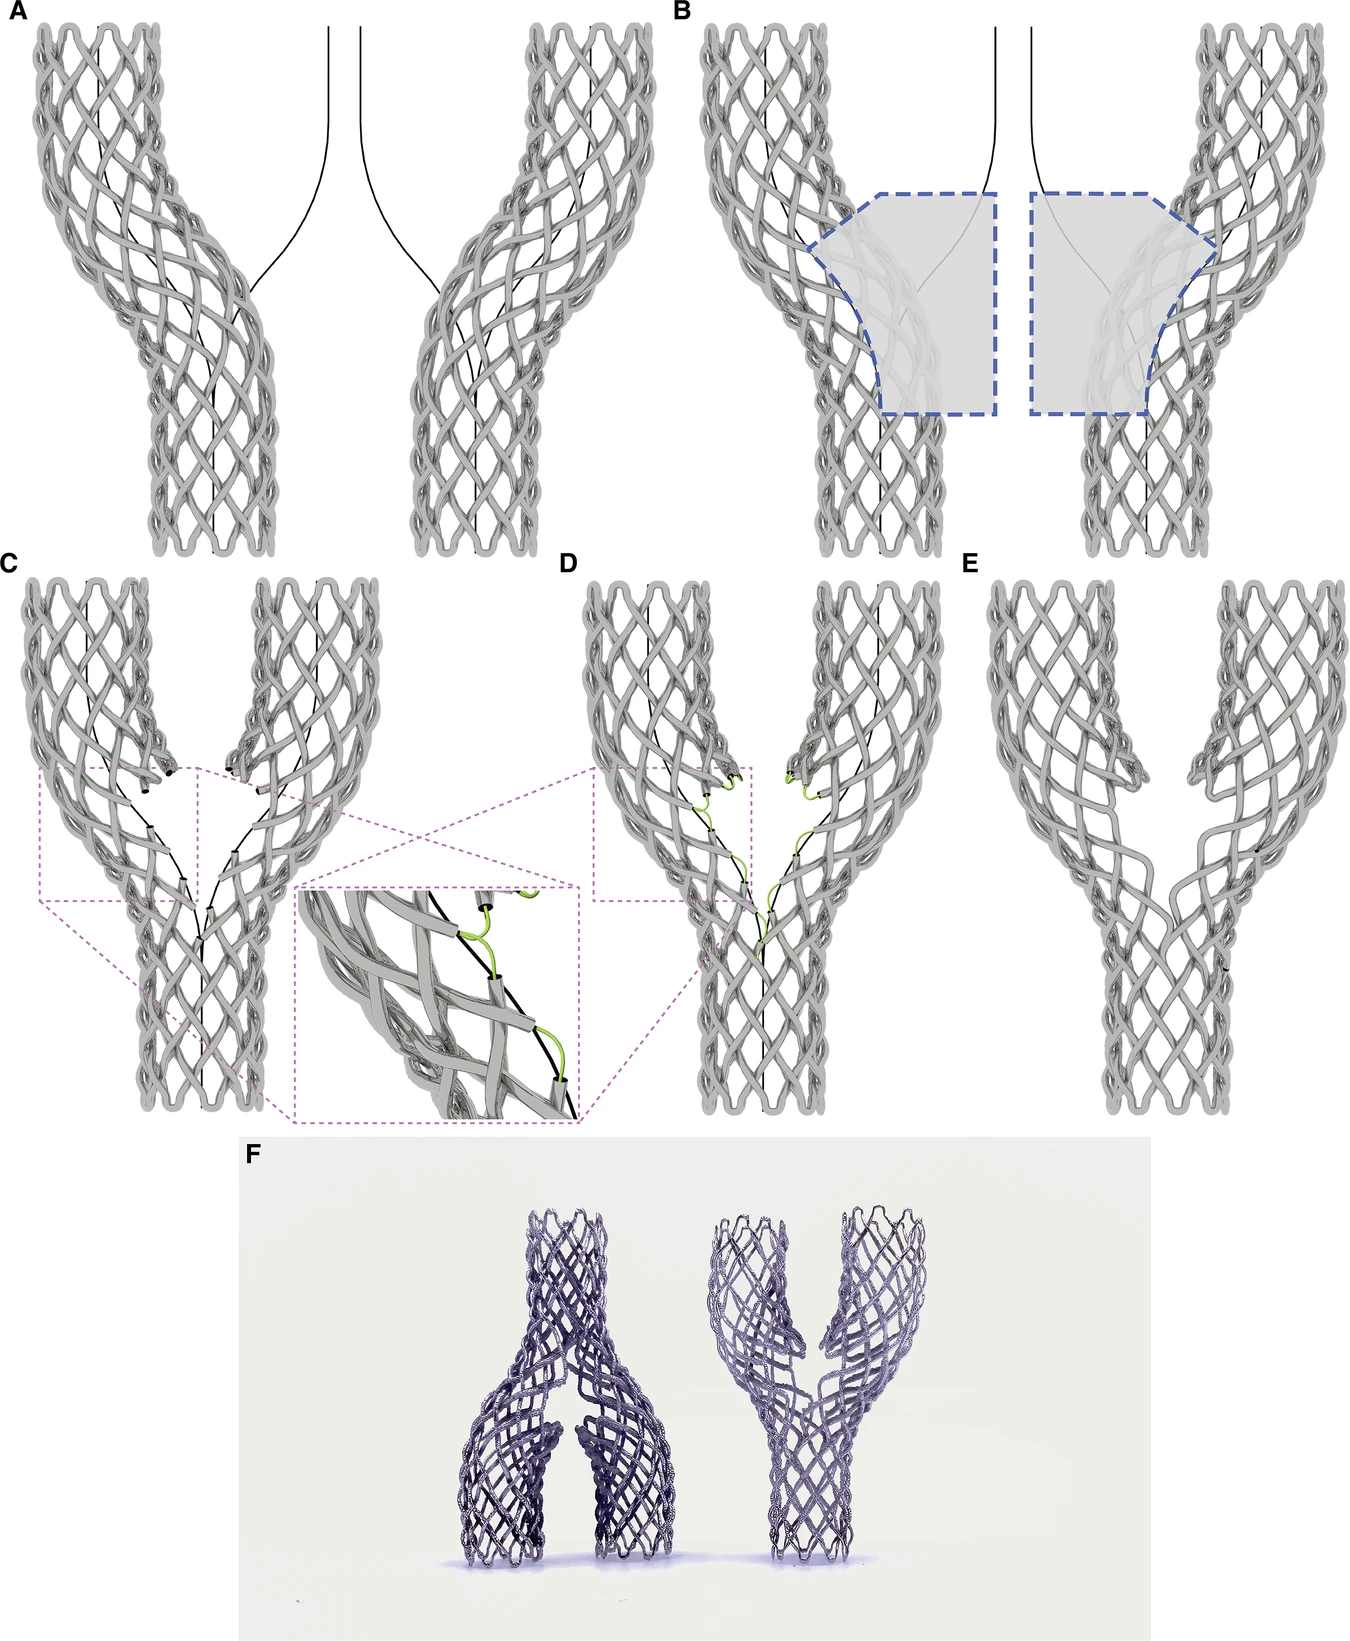
3D打印带来的可能性, 不只是将标准化零件改成不同尺寸, 还包括对局部结构、编织密度、 几何过渡和整体力学响应进行更灵活的设计。
这项研究展示的意义正在于此: 研究人员尝试把复杂几何结构、材料超弹性、 金属增材制造和后处理工艺结合起来, 探索未来个性化血管器械的制造路径。
当然,个性化设计不天然等于更安全, 3D打印也不会自动替代传统制造。 是否具有实际临床价值, 仍然需要完整、可靠的证据来判断。
从一段能够压缩再恢复的金属编织原型, 到真正进入患者身体的医疗器械, 中间还有漫长而严格的验证过程。
但这项研究提出了一个值得关注的方向:未来的医疗器械,或许不只是选择合适的尺寸, 还可以从内部结构开始,为特定使用需求重新设计。
所以,当我们再次问起“3D打印的血管支架能不能用”时, 真正需要关注的答案, 不是它是不是3D打印出来的, 而是它是否经过了充分的设计、测试、 临床验证与监管审查。
参考资料
Aguilar Vega, C. et al. (2026).Additive manufacturing of superelastic NiTi braided metamaterials: an innovative strategy for engineering minimally invasive vascular medical devices.npj Metamaterials. 发表于2026年9月30日。查看原始研究论文
IMDEA Materials Institute. (2026).Researchers Develop 3D Printing Method to Create Personalised Superelastic Minimally Invasive Nitinol Vascular Devices.发表于2026年10月13日。查看研究机构新闻
本文为增材制造技术与材料科研进展解读, 不构成医疗建议。 文中介绍的是研究原型与机械实验结果, 不代表所述3D打印器械已获准用于人体临床。