
3D打印鞋垫的设计与制造:从足型数据到成品验证
3D打印鞋垫的设计与制造,通常包括需求定义、足型与鞋内空间采集、曲面建模、分区结构设计、材料与工艺匹配、打印后处理,以及装鞋验证。能否做出合适的鞋垫,取决于这些环节能否相互配合。
三维扫描记录的是足部形状,足底压力测量记录的是特定站立或行走条件下的受力分布;材料硬度描述材料的一项性能,鞋垫的实际支撑表现还与厚度、晶格结构和制造条件有关。把足型直接变成一个“软模型”,距离可交付的鞋垫仍有一段验证过程。
对于鞋厂、鞋材开发团队和定制加工企业,建立可重复的设计与制造流程,比单独追求更复杂的晶格或更高的设备分辨率更有实际意义。
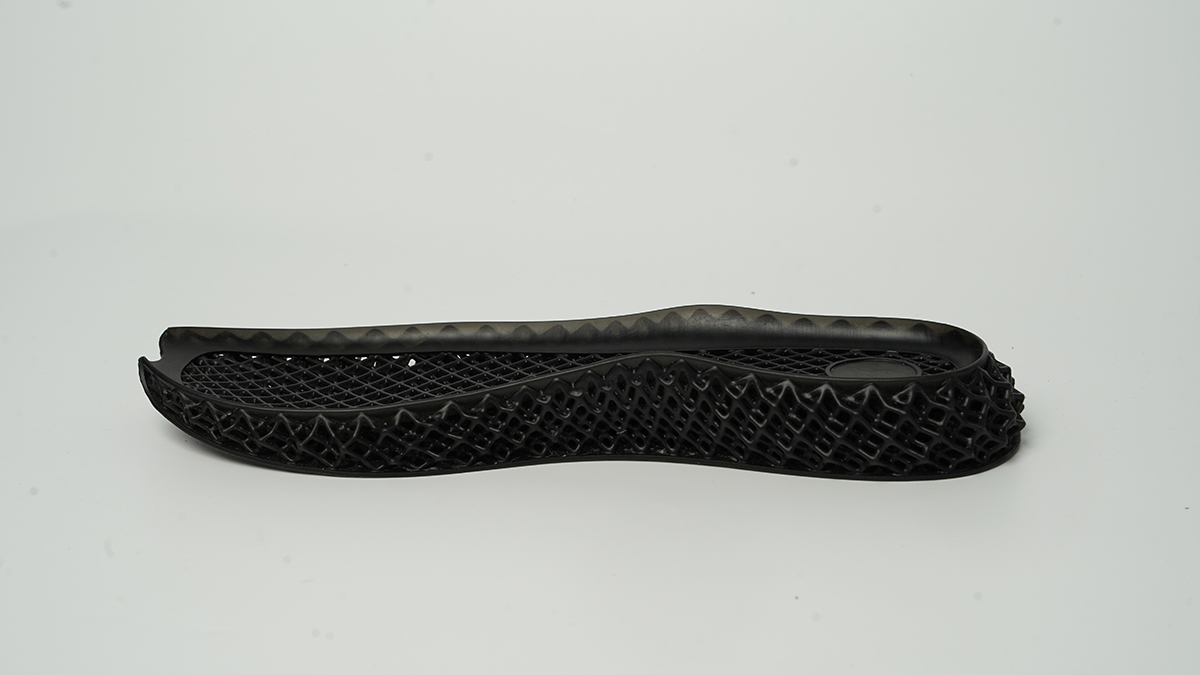
设计前,先确定鞋垫要解决什么问题
通勤舒适鞋垫、运动缓冲鞋垫、鞋型开发样件和医疗用途矫形鞋垫,设计输入与验证要求并不相同。应先确定用途,再决定需要采集哪些数据。
| 设计输入 | 需要记录的内容 | 对设计的影响 |
|---|---|---|
| 使用场景 | 日常行走、久站、运动或鞋型开发 | 确定重点验证的载荷、弯折和环境条件 |
| 足型信息 | 左右脚长度、宽度、足底曲面与采集姿态 | 确定贴合轮廓与左右脚差异 |
| 目标鞋型 | 原鞋垫轮廓、鞋内空间、是否保留原鞋垫 | 限定外形、总厚度和后跟占用空间 |
| 功能要求 | 缓冲、支撑、局部让位、表面触感 | 确定结构分区及评价方法 |
| 交付要求 | 样件还是成品、数量、贴面与清洁方式 | 确定制造路线及检验项目 |
涉及足部疾病、疼痛干预或矫形处方时,应由具备相应资格的专业人员完成评估与设计判断。足型扫描、压力图和制造设备本身,不能替代诊断,也不能直接证明治疗效果。
足型扫描与压力测量,分别解决不同问题
扫描需要保留采集条件
足部在不同承重姿态下,几何形态可能发生变化。记录扫描结果时,应同时记录站姿、承重状态、左右脚和采集方式,否则后续难以判断模型差异来自足型还是采集条件。
扫描数据处理主要包括清除噪点、修补缺失、确定坐标方向和标记关键位置。曲面平滑应保留必要的足型特征,不能为了模型看起来规整而改变贴合关系。
鞋垫外轮廓还需结合目标鞋型确定。足部模型用于理解贴合需求,原鞋垫和鞋内空间则用于约束成品的安装边界。
压力数据应与目标任务对应
如果开发目标包含特定区域的压力调整,就需要与该目标匹配的测量数据。静态站立、赤足行走和鞋内行走属于不同条件,结果不能直接混用。
只用普通三维扫描,不能获得实测足底压力图。软件可以结合模型与假设预测受力,但预测结果仍需验证,不能作为已经测得的压力数据使用。
设计中还应核对压力区域与三维模型的位置对应关系。左右脚、长度比例或坐标方向出现偏差,会使局部结构调整落到错误位置。
鞋垫建模:先确定曲面和厚度,再设计晶格
上表面、底面与贴面厚度要一起考虑
上表面影响足底接触,底面影响鞋内放置和稳定性。足弓曲面、后跟轮廓、前掌过渡和边缘高度,都应结合实际用途与鞋内空间设计。
如果准备增加织物或泡棉贴面,应在建模时计入贴面和胶层占用的空间。打印主体完成后再临时增加厚贴面,可能改变鞋内松紧、足弓接触位置和后跟包裹状态。
左右脚是否采用同一结构,也应由设计输入决定,不宜默认将一侧模型镜像后直接交付。
用结构调整局部刚度
晶格设计可以通过单元形式、单元尺寸、杆径或壁厚、相对密度和区域过渡,改变鞋垫在载荷下的形变方式。
同一种弹性材料可以形成不同的局部结构刚度,但这不代表材料本身变成了多种邵氏硬度。例如,保持材料与后处理不变,调整晶格几何,可以比较不同方案的压缩响应;结果仍需通过实际打印样品确认。
结构设计应重点检查:
承载路径:受力后是否过早压实,局部是否出现明显失稳。
分区过渡:软硬区域之间是否存在突变、薄弱连接或突出的边界。
前掌弯折:弯折位置是否符合目标鞋型与使用动作。
表面接触:晶格是否需要覆盖层,支撑触点和边缘是否影响触感。
内部连通:多孔结构是否便于排出残余树脂或粉末,并完成后处理。
足底压力较高的区域,也不能机械地对应为“晶格做得越稀越好”。局部变软可能改变承载与压力分布,也可能导致压实、稳定性下降或相邻区域受力变化,需要装鞋后复测。
3D打印鞋垫用什么材料和工艺?
工艺选择应围绕鞋垫结构、材料要求和后处理能力展开,不能只比较设备分辨率。
| 制造路线 | 可考虑的开发任务 | 需要重点验证的环节 |
|---|---|---|
| TPU等柔性材料熔融挤出 | 轮廓打样、柔性支撑结构及适合挤出制造的鞋垫开发 | 层间结合、打印方向、填充与表面质量 |
| 适配弹性粉末的SLS | 多孔结构、个性化鞋垫及多件排布评估 | 成型工艺、清粉、内部残留和表面状态 |
| 弹性体树脂光固化 | 复杂晶格、贴合曲面与分区缓冲结构开发 | 材料适配、支撑、残余树脂去除、后固化和成品性能 |
材料筛选至少应考虑压缩响应、卸载恢复、反复受力后的残余变形、撕裂与弯折表现,以及汗液、温湿度和清洁条件下的变化。
柔软、回弹和能量回馈是不同指标。手按起来柔软,不能证明反复行走后不塌陷;能够恢复外形,也不能直接证明具有特定的能量回馈水平。
对于可能接触皮肤的成品,应核对材料的预期用途及相应评价条件。液态树脂的SDS、固化材料的TDS与成品接触适用性承担不同作用,不能相互替代。增加贴面,也不能自动免除对主体、胶黏剂和最终成品的评价。
弹性体光固化鞋垫的制造流程
1. 检查模型与整体成型包络
检查模型单位、左右脚标识、网格完整性、最小特征和内部连通情况。判断设备能否容纳模型时,应把支撑、摆放角度与必要间距一起计入,不能只看鞋垫的标称长度。
2. 先打印代表性结构试块
选取能够代表后跟、足弓或前掌区域的结构,确认细杆、薄壁和孔隙能否稳定形成,以及内部残余树脂能否有效去除。
试块应尽量保留与鞋垫对应区域一致的厚度、单元数量级和打印方向。过小或边界差异过大的试块,不能直接代表整只鞋垫的响应。
3. 确定摆放、支撑与打印参数
摆放方式需要兼顾成型稳定性、剥离载荷、排液和表面要求。支撑触点应尽量避开重要接触面,并检查去支撑时是否会撕伤薄弱晶格。
曝光和运动参数应按设备、材料及层厚进行验证。延长曝光可能改变细杆尺寸或缩小孔隙,不能把增加曝光当作通用补救办法。
4. 清洗、排液与干燥
按所用材料规定的介质和条件去除残余树脂,重点检查密集晶格、局部凹陷和排液路径末端。表面干净,不代表内部已经清理充分。
常规溶剂清洗后,应确认结构内外完成规定的干燥过程。清洗方式和时间不能直接套用其他树脂的设置,也不能以长时间浸泡替代工艺验证。
5. 按材料要求完成后固化
后固化的光照、温度、时间和操作顺序应服从材料工艺要求;某些材料还可能需要特定热处理。不能仅凭打印波长相同,就认定可以使用同一套后固化条件。
去支撑、清洗和固化的先后顺序,应在工艺验证后固定下来。比较不同鞋垫时,还应统一后处理完成至测试之间的放置条件。
6. 修整、贴面与成品检查
检查支撑残留、锐边、断杆、孔隙堵塞、外形变形及表面状态。需要贴面的产品,还应评估胶黏剂兼容性、结合牢度以及反复弯折后的脱层情况。
持续黏手、渗出、明显残液或结构损伤的样品,应先查明原因,不能直接进入穿着评价。表面无黏感,也不能单独作为清洁充分或接触适用性的证明。
建议采用“试块—整垫—装鞋—重复批次”的验证顺序
这套顺序适合用于研发筛选,具体载荷、循环次数和合格标准,应根据产品用途及适用要求确定。
试块:把材料差异与结构差异分开
比较两种晶格时,保持材料、试块外形、打印方向和后处理一致;比较材料时,则尽量固定结构和制造条件。一次改变多个因素,很难判断性能变化来自哪里。
可记录加载与卸载过程中的力和位移、保持载荷后的变形,以及卸载后规定时间的恢复情况。加载速度、压缩程度、保持时间、温度和恢复时间都应写入记录。
整垫:检查真实结构与装配边界
完整鞋垫需要检查长度、宽度、足弓曲面、后跟轮廓、局部厚度和关键区域的压缩表现。柔性件容易在测量时被压变形,应固定测量基准、支承方式和测量接触力。
局部试块通过,只能说明该试块在规定条件下的表现,不能代替完整鞋垫的验证。
装鞋:同时评价鞋垫与鞋的配合
装鞋后检查是否翘边、滑移、挤占脚趾空间或影响后跟包裹。与足部接触的曲面和触感,应在最终贴面、胶层及鞋型条件下评价。
若目标包含压力调整,应在可比的鞋、袜、测量系统和行走条件下重复测量,并同时观察目标区域与相邻区域。一次压力图或一次短时试穿,不能证明长期效果。
重复批次:确认结果能否复现
选择固定的代表模型,在平台不同位置和不同打印批次重复制造。比较尺寸、质量、局部压缩响应和外观,检查差异是否落在预先规定的范围内。
建议为每个版本保留以下记录:
| 记录项 | 建议内容 |
|---|---|
| 设计身份 | 左右脚、尺码、模型版本、目标鞋型、分区方案 |
| 材料与打印 | 材料型号及批次、设备、层厚、参数版本、方向与平台位置 |
| 后处理 | 清洗条件、干燥、去支撑、后固化及放置条件 |
| 成品组成 | 主体、贴面、胶黏剂及各自批次 |
| 验证结果 | 测量方法、尺寸、压缩与恢复表现、失效现象和版本调整 |
从样件转入小批量,核算合格交付量
鞋垫的交付节拍包括数据处理、设计、排版、打印、后处理、贴面和检验。打印完成时间只是其中一部分,设备标称速度也不能直接换算为每天可交付的双数。
工艺确定后,应使用代表性订单记录各环节耗时、返工和报废,再判断人员、清洗与固化设备是否匹配。针对这一阶段,可以结合3D打印鞋小批量生产的工艺与一致性检查进一步评估。
Yidimu鞋垫样品开发与设备评估
Yidimu Flex G2弹性体光固化3D打印机面向柔性晶格、缓震鞋垫及其他弹性部件的开发与制造。其成型尺寸为302 × 162 × 370 mm,评估鞋垫排版时,仍需按实际模型、支撑和摆放方式检查整体包络。
如果正在开发3D打印鞋垫,可将左右脚CAD/STL文件、目标鞋型、整体尺寸、材料与触感要求、验证项目及计划数量提交给Yidimu技术团队,共同评估材料、设备和后处理方案,再通过代表性样件确认可制造性。
参考资料
Hudak等,A Novel Workflow to Fabricate Patient-specific 3D Printed Accommodative Foot Orthosis with Personalized Latticed Metamaterial,Medical Engineering & Physics,2022。
Muir等,Evaluation of novel plantar pressure-based 3-dimensional printed accommodative insoles – A feasibility study,Clinical Biomechanics,2022。
美国FDA,Technical Considerations for Additive Manufactured Medical Devices。涉及医疗用途增材制造产品的工艺控制与制造残留去除。
美国FDA,Basics of Biocompatibility: Information Needed for Assessment by the FDA。涉及医疗用途成品、制造过程与残留的评价原则。